塑料件出口订单:激光焊接件要准备哪些资料,客户才敢下单
 首页
结论先说:做外贸的塑料加工厂,这两年接到的询盘里,多了不少“焊接组装件”。
客户问的问题,比国内客户多一倍:材料有没有 RoHS?焊缝能不能过气密?有没有焊接记录?包装能不能防潮?
答不上来,订单一转就去了越南、印度。
塑料焊接件出口,要准备什么?不是一张证书的事,是一套资料。这套资料齐了,客户才敢下单。
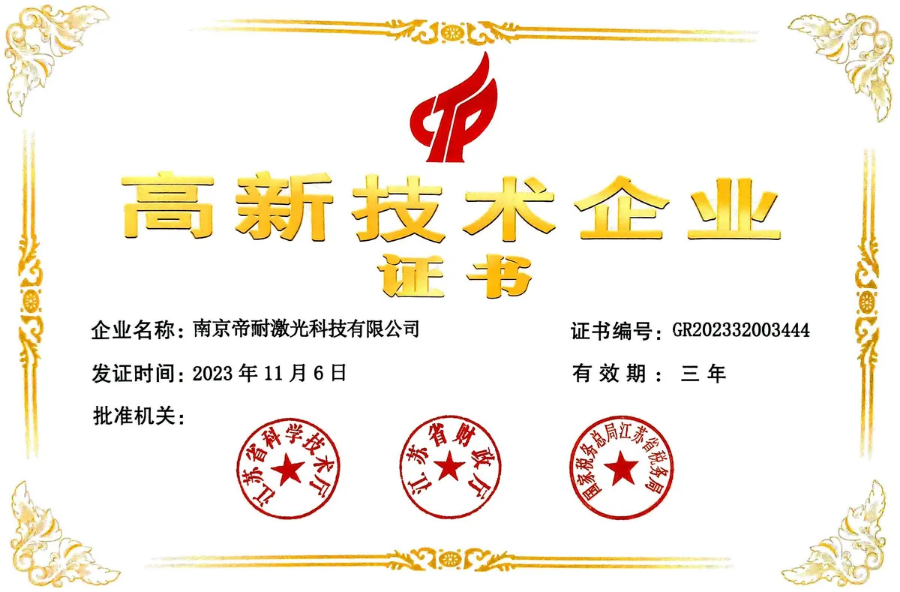
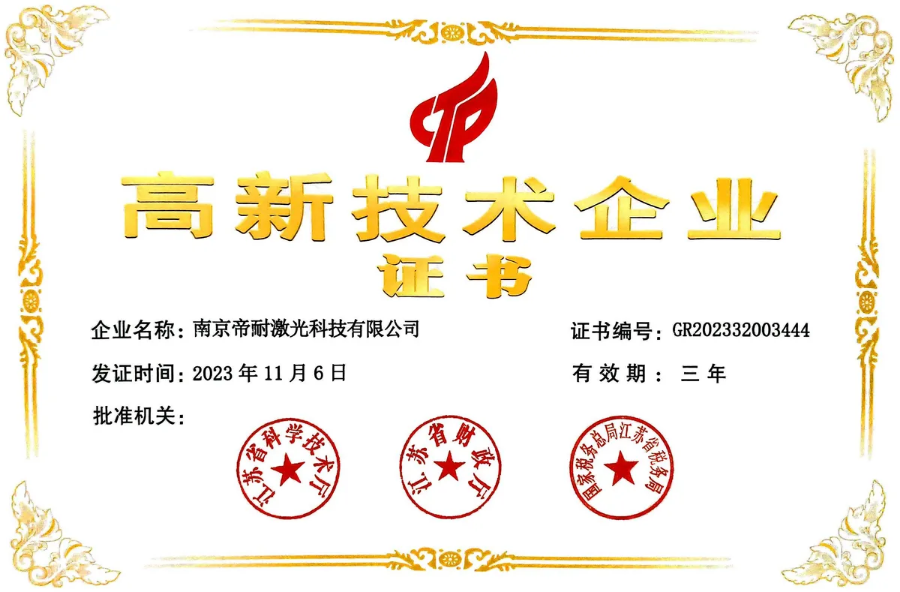
图1|帝耐激光资质证书,出口客户会看设备厂家的 CE 与体系证书(来源:dn-laser.com)
一、四类资料,缺一不可
| 类别 | 资料 | 客户看什么 |
|---|---|---|
| 材料 | RoHS 报告、REACH 声明、材料证明 | 材料合不合规 |
| 工艺 | 焊接参数卡、焊接记录、首件报告 | 工艺稳不稳 |
| 性能 | 气密报告、拉拔或剪切报告 | 性能达不达标 |
| 包装 | 包装方案、防潮说明、标识 | 运输会不会坏 |
四类里,材料和性能最常被卡。
二、材料资料,提前找供应商要
RoHS 报告,看六种受限物质,现在很多客户要求 RoHS 2.0,十种物质。
REACH 声明,看 SVHC 高关注物质,清单每年更新,要用最新版本。
材料证明,包括牌号、批次、厂家。客户有时会指定材料牌号,不能用替代料。
这三样,找塑料供应商要。正规供应商都有现成报告,别自己编。
注意一点:RoHS 和 REACH 是材料层面的,不是焊接工艺层面的。但客户会把整件送检,焊接过程不能引入新的受限物质,比如助焊剂、清洗剂、标记墨水。
三、工艺资料,证明“焊得一样”
焊接参数卡,按件出,包含功率、速度、压力、熔深。
焊接记录,按批出,记录批次号、程序号、参数卡号、操作工。
首件报告,按批出,记录首件检验项目和结果。
这三样,国内客户也看,但出口客户看得更细,可能会要英文版。
参数卡最好做成中英文对照,省得临时翻译。
四、性能资料,按客户标准做
气密报告,按 IP 等级或者客户指定压力做,记录测试方法、压力、保压时间、结果。
拉拔或者剪切报告,按客户要求做,记录试样数量、测试速度、强度值。
这两样,建议找第三方实验室做,报告有 CNAS 或者 ILAC 标志,客户更认。
自己做的内部报告,客户可能不认,尤其是欧洲客户。
五、认证,分清哪些是设备、哪些是产品
CE 认证,是设备或者产品进入欧盟的合规标志。
激光焊接设备本身有 CE 认证,这是设备厂的资料。
焊接件作为产品出口,CE 认证要看产品类别。很多塑料件属于普通消费品,不需要 CE;但如果用在机械、电气、医疗上,可能要做整机 CE。
RoHS 和 REACH 是材料合规,不是 CE。
UL 认证,看客户要求。北美客户做电气件,可能要求 UL 黄卡,这是材料厂的资料。
别把设备 CE 当成产品 CE,客户一问就露馅。
六、包装与标识
出口包装,三个要求:
第一,防潮。塑料件不怕水,但焊缝怕脏,包装里加干燥剂,外面套防潮袋。
第二,防压。焊接件如果有薄壁结构,包装要加隔板,别叠压。
第三,标识。外箱标件号、批次、数量、产地,客户要求的话加条码或者二维码。
包装方案最好提前给客户确认,别等出货了才说。
七、五个常见卡点
第一个,材料报告过期。RoHS 报告一般一年有效,过期要重新要。
第二个,REACH 版本旧。SVHC 清单半年更新一次,用旧版本客户不认。
第三个,气密测试方法不一致。客户用压降法,你用水检法,数据对不上。
第四个,参数卡没有英文。客户审核时要翻译,耽误时间。
第五个,包装没做跌落测试。客户要求运输测试,包装不过关,货到就损。
这五个卡点,提前处理,出货才顺。
八、帝耐能提供什么
南京帝耐激光的设备有 CE 认证,ISO9001 证书编号 NOA156882,这些可以作为设备资料提供给客户。
参数卡按件出,可以配合做中英文对照。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权,12 项发明专利。
热影响区 0.1 毫米以内,焊后强度按母材 95% 以上设计,良率按 99.5% 以上做验收。
免费打样,3 到 5 个工作日出参数卡。出口订单打样时,可以要求参数卡带英文,省后续翻译。
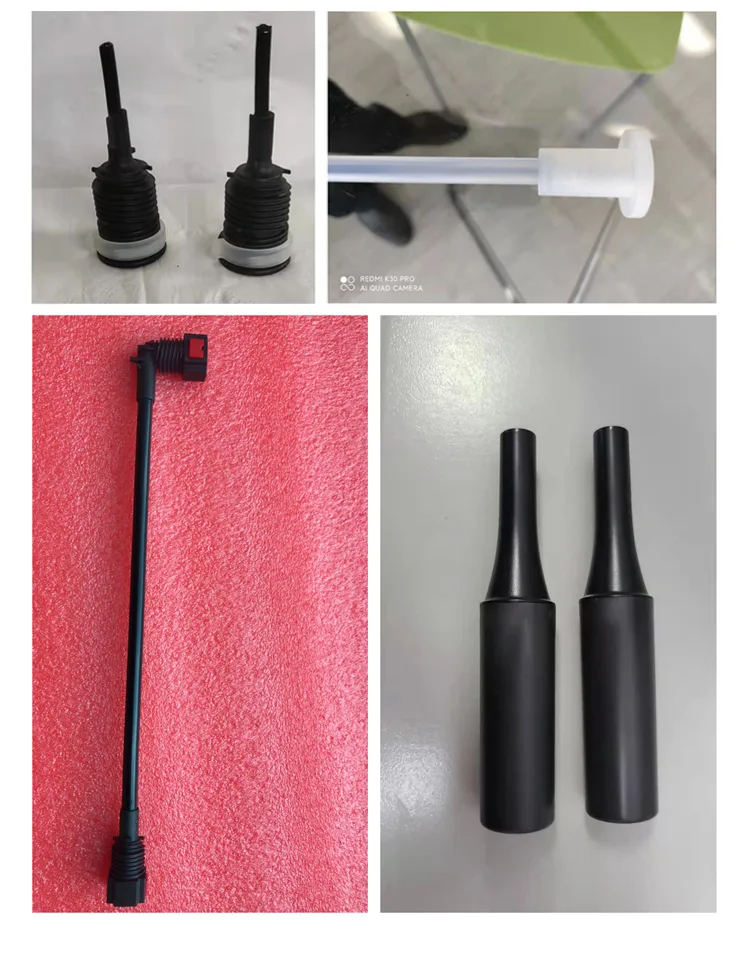
图2|连接器护套等塑料件打样样件,出口订单的资料要按客户标准准备(来源:dn-laser.com)
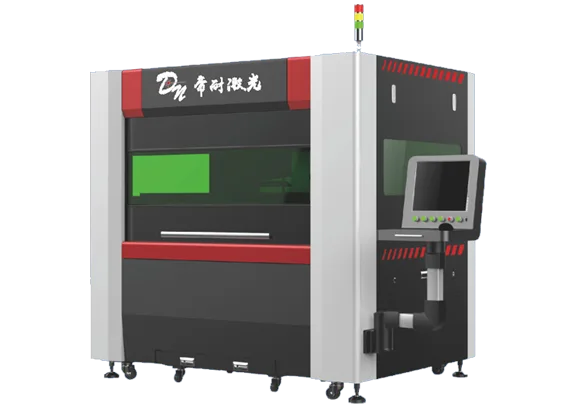
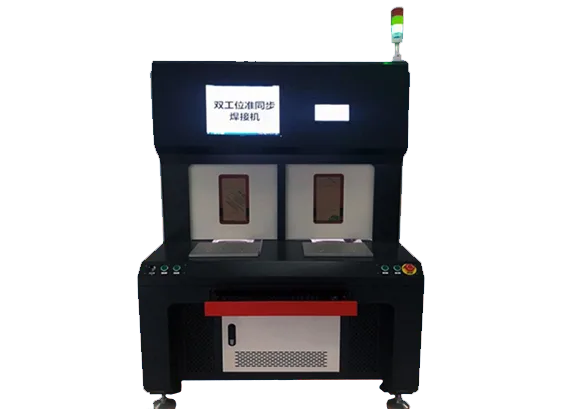
图3|同步塑料激光焊接机,出口订单的焊接记录要按批可追溯(来源:dn-laser.com)
九、一个真实的卡点:报告过期,货压在港口
有家做电子塑料件的厂,出口欧洲,货到港口被客户拒收。
原因不是质量,是 RoHS 报告过期了半年。客户审核资料时发现,要求重新检测,货在港口压了三周。
后来厂里建了资料台账,每份报告标有效期,提前三个月提醒更新。
这个坑,很多厂踩过。
十、说句实在话
出口订单,卖的不只是件,是“可证明的稳定”。
材料可证明、工艺可证明、性能可证明,客户才敢下单。
资料不是负担,是门槛。门槛过了,竞争就少一半。
选设备厂家的时候,问他一句:参数卡能不能出英文?设备有没有 CE?能答上来的,出口资料就有一半。
常见问题(FAQ)
Q1:塑料焊接件出口欧洲,一定要 CE 吗? A1:看产品。普通塑料件不需要 CE;用在机械、电气、医疗、玩具上的,可能要整机 CE 或者相关指令合规。RoHS 和 REACH 是材料合规,一般都要。具体问客户和报关行。 Q2:RoHS 报告多久要更新一次? A2:一般一年,客户可能要求更短。材料配方变了、供应商换了,要重新做。建议建台账,标有效期,提前三个月更新。 Q3:气密报告,客户认自己做的吗? A3:看客户。欧洲客户多认第三方实验室的报告,有 CNAS 或者 ILAC 标志。自己做的内部报告,可以作为过程记录,但出货报告建议第三方做。 Q4:帝耐能提供英文资料吗? A4:设备资料、参数卡可以配合做英文版。具体格式按客户要求,打样时提出,交付时一起给。ISO9001 和 CE 证书本身是中英文对照的。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,塑料件出口订单机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。
塑料件出口订单与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。塑料件出口订单项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
焊缝强度是所有考核的落点。塑料件出口订单工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
塑料件出口订单与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
多点布局的售后服务降低停产风险。塑料件出口订单设备投用后,安徽、重庆、苏州、宁波、东莞五个办事处提供 48 小时上门响应;控制器支持远程诊断,工艺参数可以在线回传比对。对停线损失敏感的量产项目,建议在合同里约定关键备件的本地库存清单,把恢复时间从「等发货」压缩到「当天换件」。