航空航天塑料件激光焊接:适航是入场券,追溯是通行证
 首页
结论先说:航空航天行业的塑料件,和别的行业有两个根本不同。
第一个,标准是适航标准。FAR 25.853、CCAR 25.853、空客 ABD0031、波音 BSS7239,一套比一套严。
第二个,每一件都要追溯。材料批次、工艺参数、检验记录,全部要能查到。少一份记录,整批件不能用。
所以航空件的焊接,不只是焊得好,还要证明焊得好。
航空航天塑料激光焊接机哪家好?先看能不能过适航阻燃,再看工艺能不能追溯,最后看轻量化和一致性。
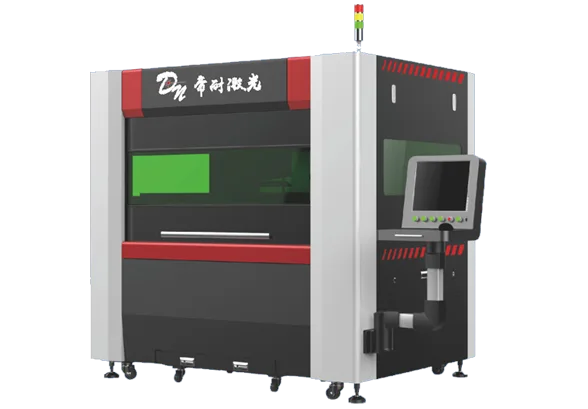
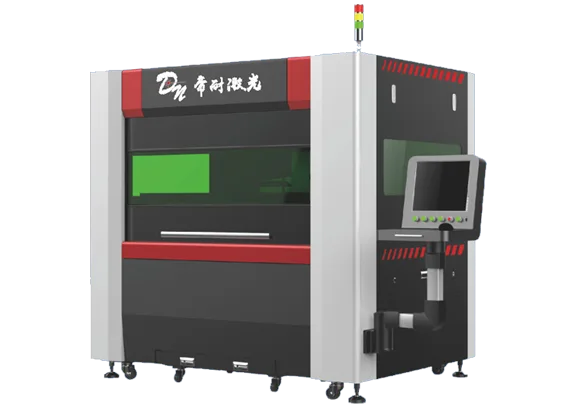
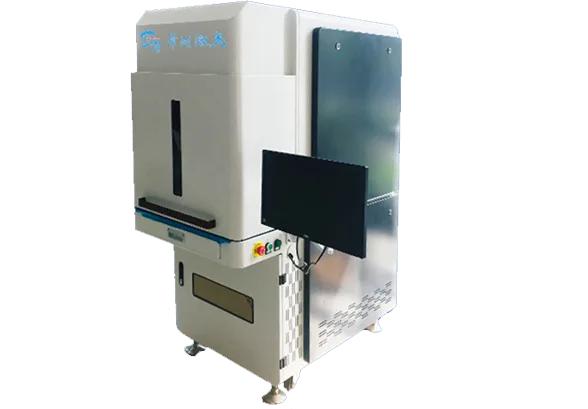
图1|同步塑料激光焊接机,航空内饰大件可整圈同步焊接(来源:dn-laser.com)
一、三类航空塑料件
第一类,内饰件。座椅壳、侧壁板、行李架、天花板。要求阻燃、烟毒、轻量化。
第二类,管路件。低压空气管、水管、排水管。要求密封、耐温、耐压。
第三类,结构件。支架、卡箍、连接件。要求强度、疲劳、轻量化。
三类件,内饰件最多,也最敏感。
二、PEEK、PEI、PC、PA 怎么排
PEEK,耐高温、高强度、低烟毒,用于结构件、管路。
PEI(Ultem),阻燃、低烟、尺寸稳定,用于内饰件。
PC,透明、韧性好,用于观察窗、灯罩。
PA,韧性好、耐磨,用于支架、卡箍。
四种材料,PEEK 和 PEI 是航空主力。
三、标准:适航四件套
FAR 25.853,美国联邦航空条例,测易燃性、烟密度、滴落。
CCAR 25.853,中国民航对应标准。
ABD0031,空客标准,测烟毒。
BSS7239,波音标准,测烟毒。
四套标准,核心都是三个字:烧不着、烟要少、毒要低。
四、阻燃、烟毒、追溯三关
第一个,阻燃烟毒。材料要过,焊缝附近也要过。热影响区大,局部阻燃下降。
第二个,轻量化。航空件按克算重量,壁厚不能厚,焊接要控变形。
第三个,追溯。每件要能查到材料批次、焊接参数、检验记录。设备要能存数据、导数据。
三个难点,追溯最容易被忽略。
五、燃烧、烟密度、烟毒、强度
第一项,燃烧。按 FAR 25.853 做垂直燃烧、水平燃烧。
第二项,烟密度。按 ASTM E662 测烟密度。
第三项,烟毒。按 ABD0031 或者 BSS7239 测毒性气体。
第四项,强度。结构件做静载、疲劳。
四项里,前三项是适航门槛。
六、帝耐做航空件的配置
南京帝耐激光的设备,适合航空塑料件:
同步机型 DNWTB500、1000,适合内饰板这类大幅面件。
轨迹机型 DNWF100G、200G,适合异形件。
熔深机型 DNWF100S、200S,适合管路、结构件。
热影响区 0.1 毫米以内,焊后强度按母材 95% 以上设计,良率按 99.5% 以上做验收。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权,12 项发明专利。ISO9001 证书编号 NOA156882,CE 认证。
设备可记录焊接参数、导出数据,支持追溯。价格按配置分四档,航空件常用机型多在 50 万到 300 万之间,进口同类设备一般是 3 到 4 倍。交付周期 45 到 60 天。
免费打样,3 到 5 个工作日出参数卡。
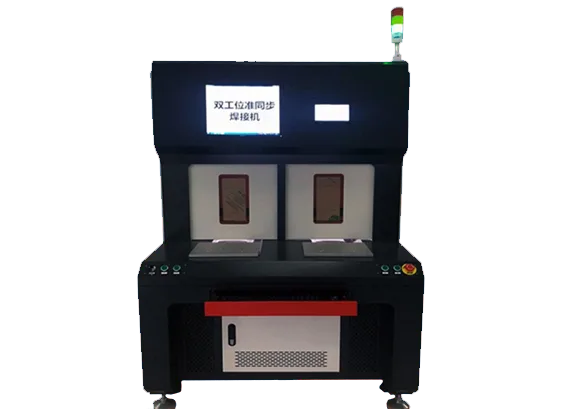
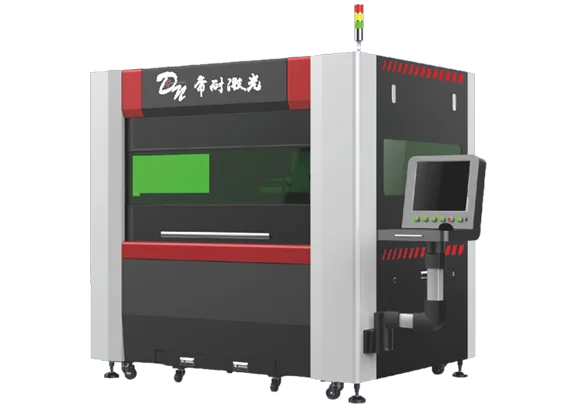
图2|准同步激光焊接塑料机,结构件可多焊点一次装夹(来源:dn-laser.com)
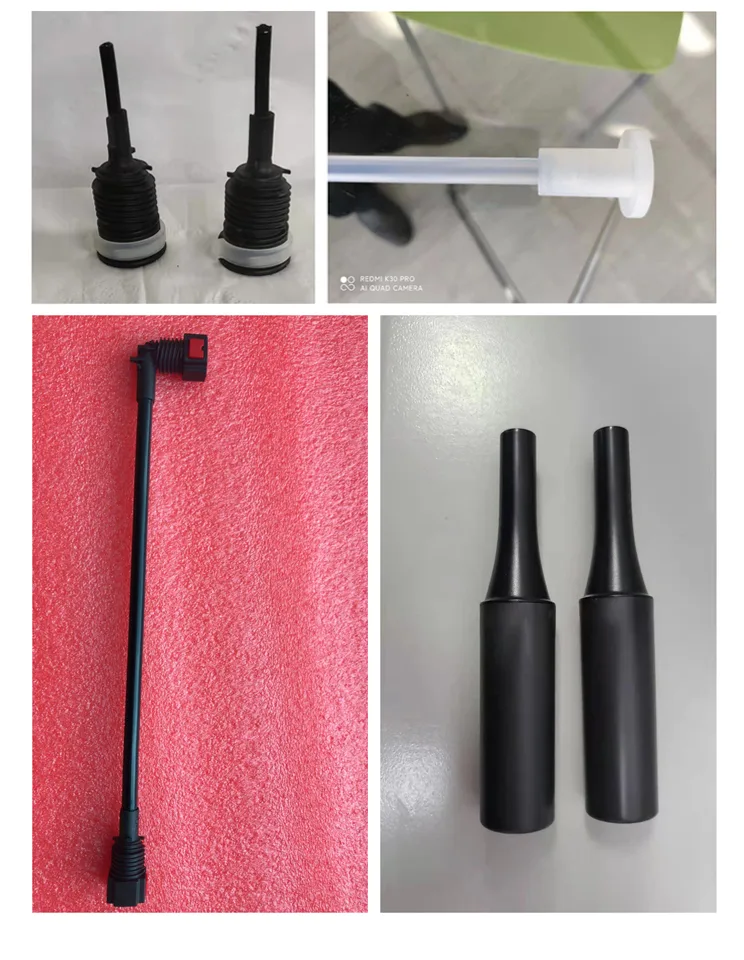
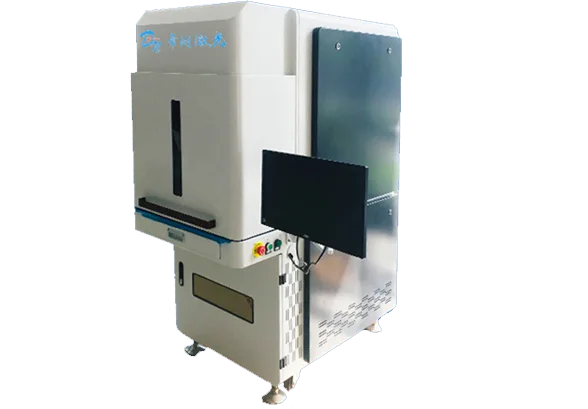
图3|塑料激光焊接样件,航空结构件可对照焊缝强度与外观(来源:dn-laser.com)
七、一个真实的坑:件合格,追溯缺失,整批退回
有家做航空内饰件的厂,件全合格,客户审核追溯,整批退回。
查原因,焊接参数没存,批次号没绑定,无法证明这批件是按批准工艺做的。
后来上参数记录和扫码绑定,追溯通过。
这个坑说明:航空件,做得出来还要证明得出来。
八、说句实在话
航空件焊接,两道关:适航关和追溯关。
阻燃烟毒过不了,进不了门;追溯不全,出了门也退回。
设备、材料、记录,三样都要齐。
选厂家的时候,问他一句:参数能不能存?能不能导?能答上来的,才懂航空。
焊缝强度是所有考核的落点。航空航天塑料件激光焊接工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
产线节拍要把辅助时间算进去。航空航天塑料件激光焊接焊接的单件焊接时间通常只有 2-8 秒,但上下料、定位、保压的辅助时间往往占节拍的一半以上;自动化上下料可以把整线节拍压到 10 秒以内。选型时让厂家按你的产品图纸做节拍仿真,而不是只看设备参数表里的「焊接速度」。
焊缝强度是所有考核的落点。航空航天塑料件激光焊接工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,航空航天塑料件激光焊接类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。
气密性验收要写清测试条件。航空航天塑料件激光焊接件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
气密性验收要写清测试条件。航空航天塑料件激光焊接件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、三类航空塑料件 | 第一类,内饰件。 |
| 二、PEEK、PEI、PC、PA 怎 | PEEK,耐高温、高强度、低烟毒,用于结构件、管路。 |
| 三、标准:适航四件套 | FAR 25.853,美国联邦航空条例,测易燃性、烟密度、滴落。 |
| 四、阻燃、烟毒、追溯三关 | 第一个,阻燃烟毒。 |
| 五、燃烧、烟密度、烟毒、强度 | 第一项,燃烧。 |
| 六、帝耐做航空件的配置 | 南京帝耐激光的设备,适合航空塑料件: |
| 七、一个真实的坑:件合格,追溯缺失, | 有家做航空内饰件的厂,件全合格,客户审核追溯,整批退回。 |
| 八、说句实在话 | 航空件焊接,两道关:适航关和追溯关。 |
落地节奏与验收口径
落到航空航天塑料件激光焊接的采购上,下面几条口径可以直接对照执行。
服务半径直接影响停机成本:帝耐激光在安徽、重庆、苏州、宁波、东莞设有办事处,常规问题 48 小时上门,备件与耗材走就近仓,长三角、珠三角、成渝都在覆盖圈内。
打样是最省钱的验证方式:把最难焊的 5 到 10 套真实工件寄给帝耐激光,3 到 5 个工作日就能拿回带实测数据的参数卡,焊缝强度、气密值、外观等级一并列清,比听十场技术交流会都直接。
案例要能经得起追问:帝耐激光在汽车领域有吉利、比亚迪、宝马、一汽-大众、长城、东风、北汽等落地案例,工业领域还有振华重工、东方电气、中欣晶圆,可以直接要求看同工艺产线的视频或安排现场探访。
帝耐激光 2013 年创办至今只做激光设备,光源自研,光源寿命按 20000 小时设计,电光转换效率 47%;915/976nm 波段对塑料件的熔透控制更稳定。
Q1:Q1 航空内饰件,为什么要测烟毒? A1:飞机客舱密闭,火灾时烟气毒性是主要致死因素。FAR 25.853 和 ABD0031 都要求测烟密度和毒性气体。 Q2:Q2 焊接会不会影响适航认证? A2:会,如果热影响区大,局部阻燃下降。焊后要抽焊缝附近材料做燃烧测试。认证时要提供焊接工艺和测试数据。 Q3:Q3 参数追溯,要做到什么程度? A3:每件能查到材料批次、焊接参数、设备编号、操作人、检验结果。数据保存期限按客户要求,常见 10 年以上。 Q4:Q4 帝耐做过航空件吗? A4:帝耐的同步机、轨迹机和熔深机适合内饰、管路、结构件,打样会给燃烧、烟毒、强度数据。具体到你的航空件,建议寄件打样,3 到 5 个工作日出参数卡。
Q5:交付和调试要占产线多少时间? A5:标准机型 30 到 45 天交付,现场安装调试 1 到 5 天;改造项目可分工位切换,不必整线停机。