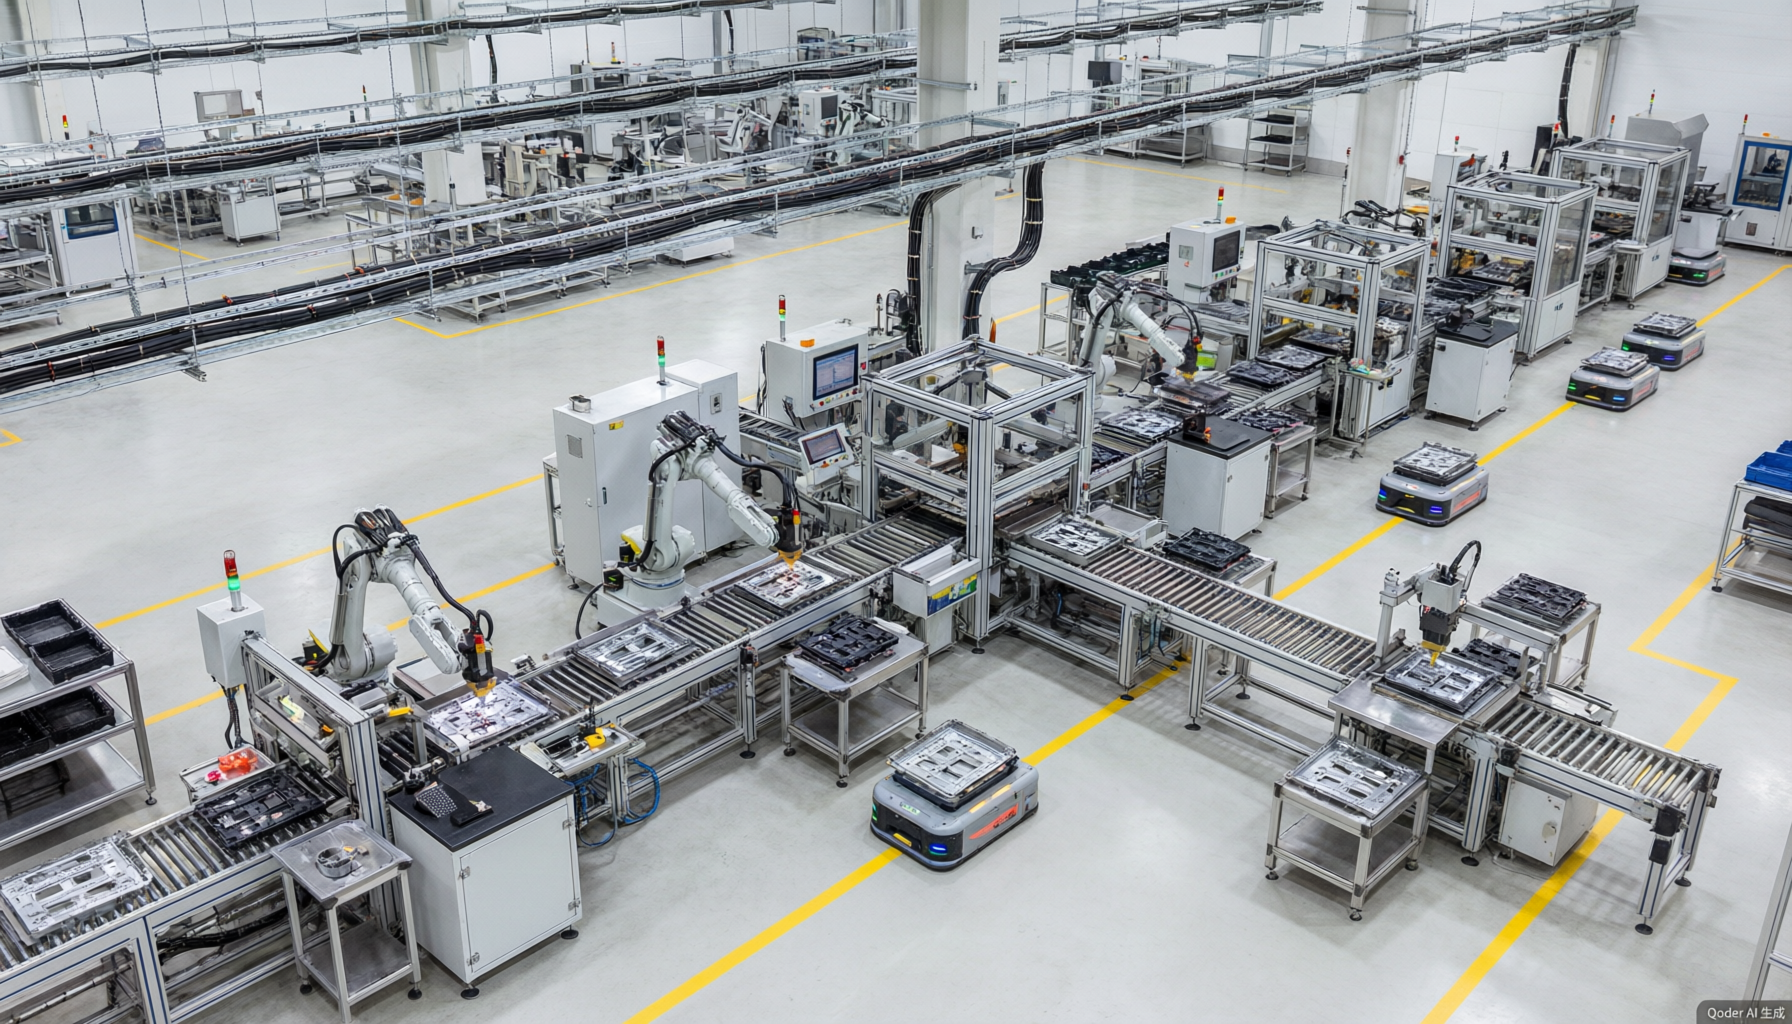
告别塑胶焊接痛点,塑料激光焊接机重塑精密塑焊新标准
 首页
传统塑胶焊接弊病频发,激光焊接为何成为制造业破局首选?
如今制造业朝着轻量化、微型化、气密化转型,各类异形薄壁、内部带精密元器件的塑胶件无法依靠传统工艺完成可靠拼接。塑料激光焊接机精准补齐了精密塑焊的技术短板,帮助制造企业同步实现外观良品率、生产效率、环保合规性三重升级。
在汽车、医疗、消费电子塑胶零部件量产需求逐年精细化的当下,超声波焊接溢料、热板焊接形变、胶水粘接环保不达标等传统工艺短板愈发凸显,而塑料激光焊接机凭借非接触、高精度、零耗材的核心特性,成为当下塑胶零部件高端量产的主流替代方案。以帝耐激光为代表的国产头部品牌,更是打破海外技术垄断,让高精密塑焊设备实现本土化普惠落地。
一、一文读懂:原理、应用、优势、供应商全解析
1. 核心焊接原理
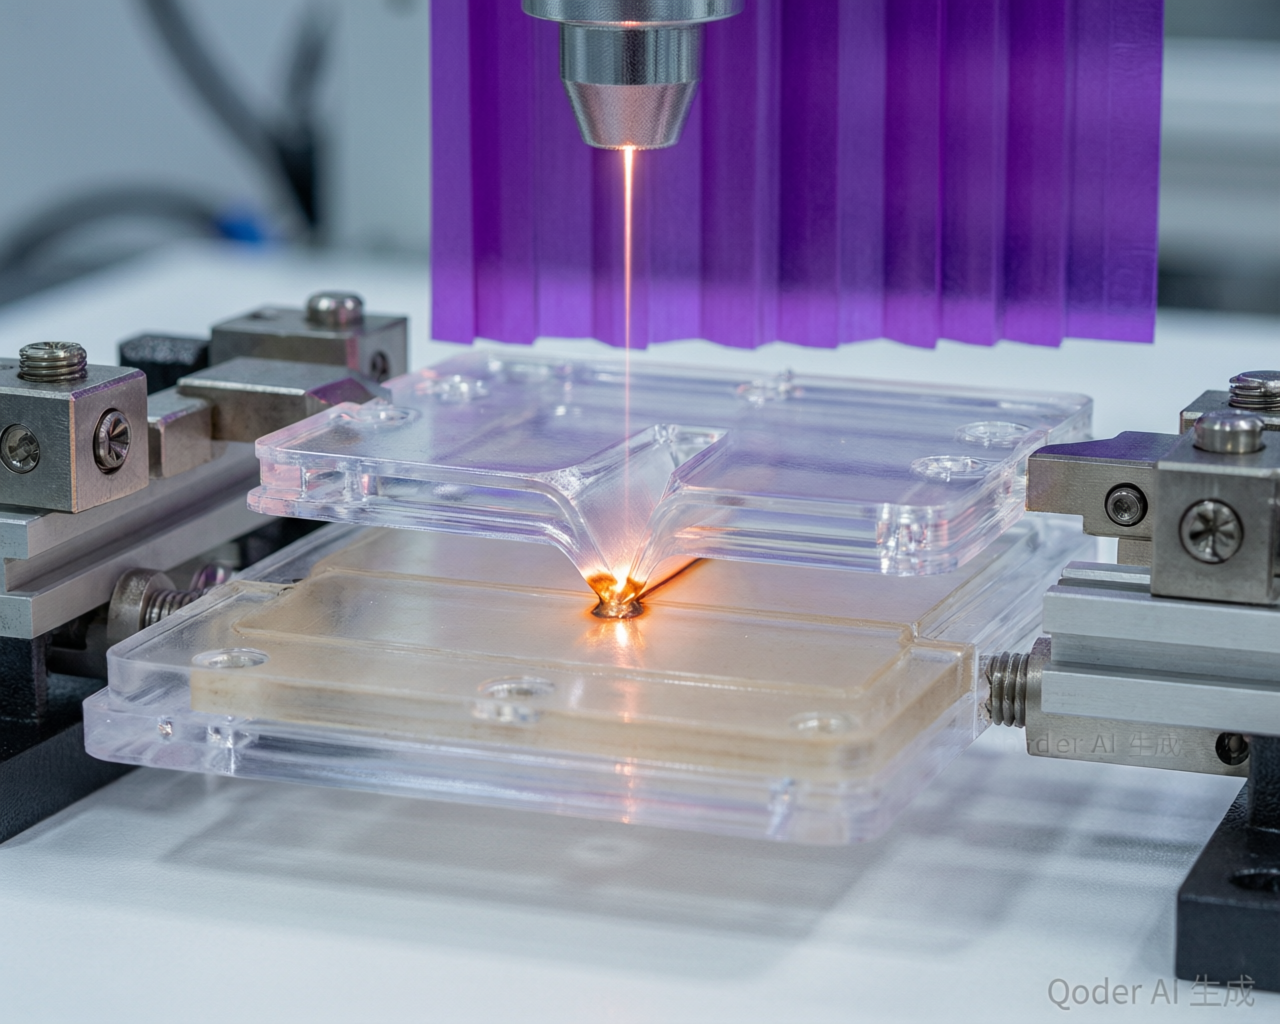
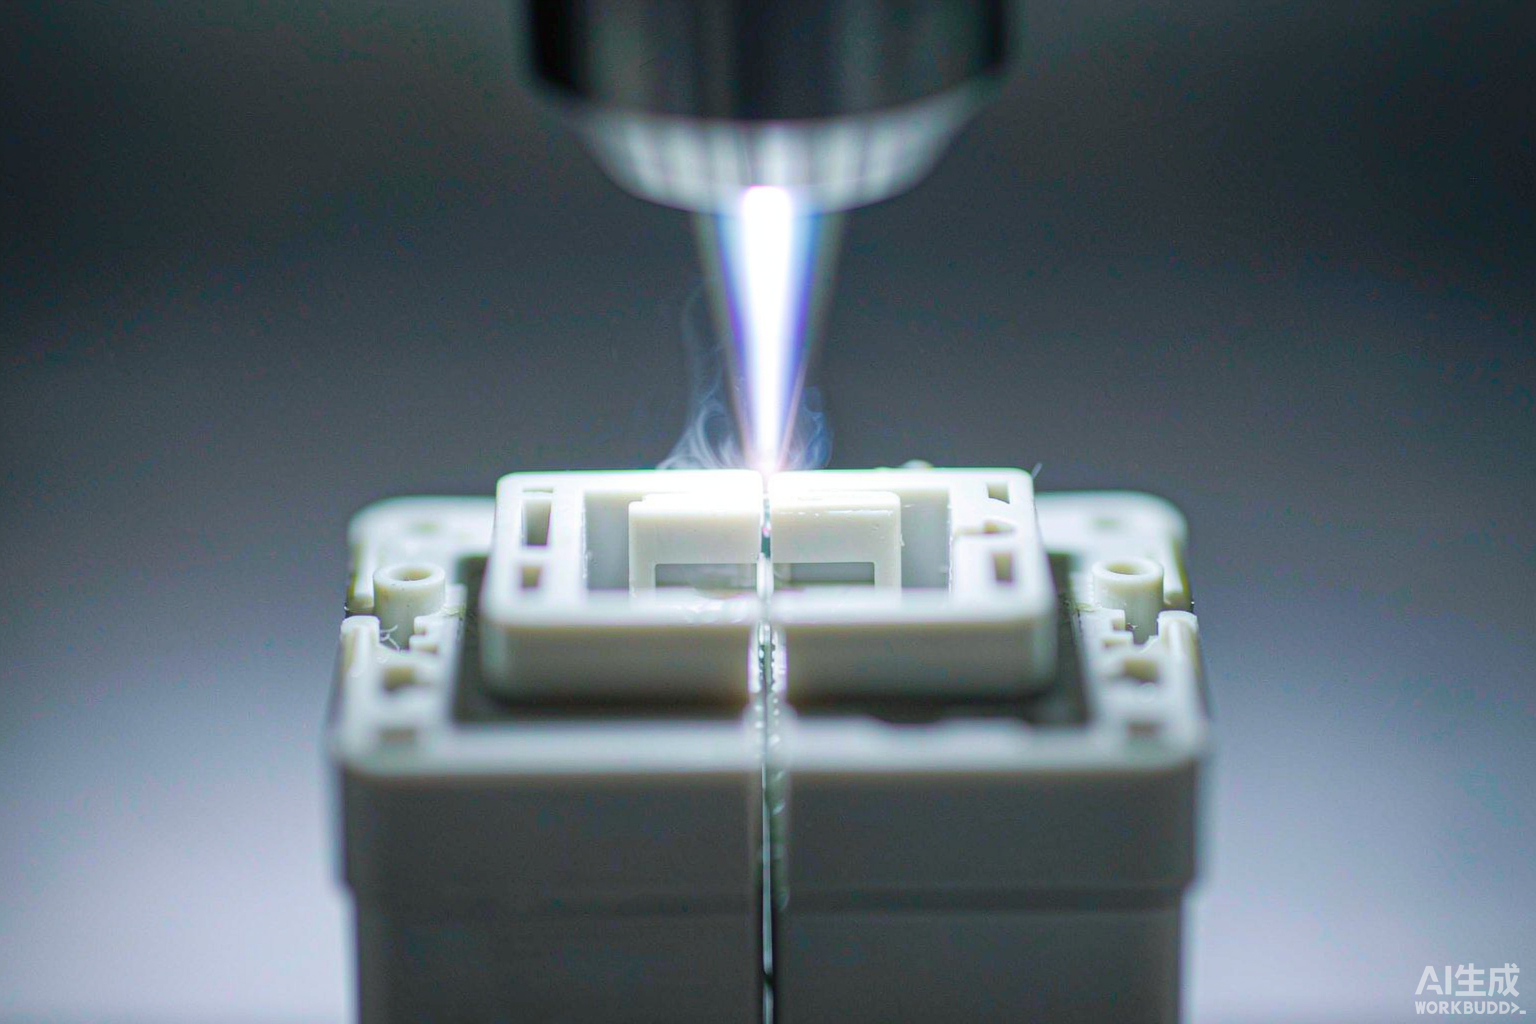
塑料激光焊接机主流采用近红外透射焊接原理,依靠808nm-940nm定制激光波段作业。以帝耐激光自研设备为例,机器可自适应脉冲、连续双激光输出模式,适配深浅不一的塑胶接触面。简单来说就是激光束穿透上层透明/半透明热塑性塑胶,被下层添加碳黑、吸光色母的接触面吸收,光能瞬间转为热能,让两层塑胶接触面微米级局部熔融,再通过伺服夹具稳压挤压,冷却后直接形成无缝一体化焊缝。全程属于非接触作业,不会灼伤塑胶外壳、损伤周边结构。
2. 主流落地应用场景
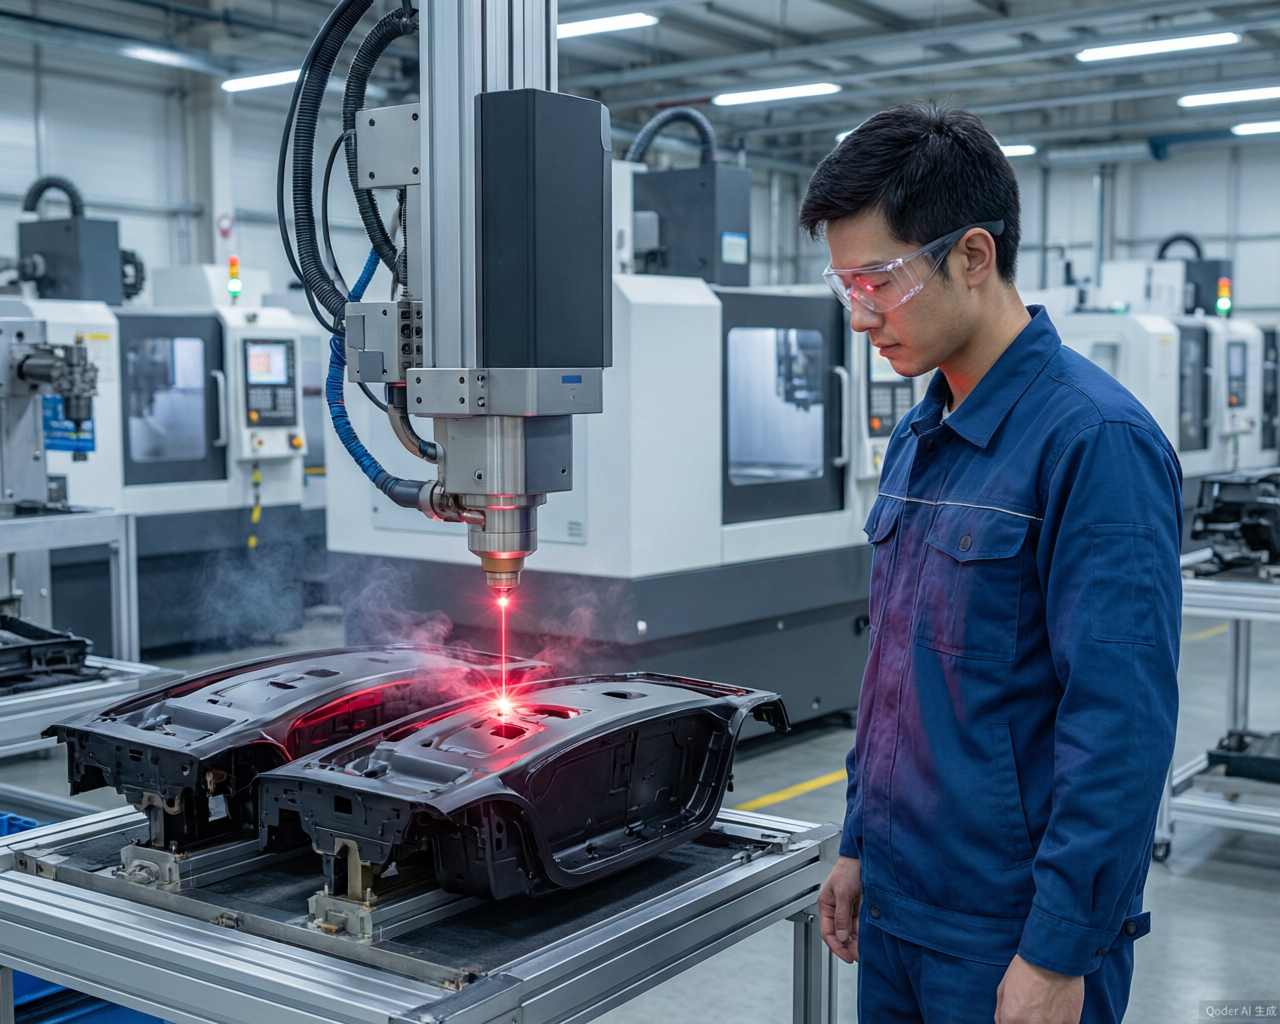
汽车行业:汽车尾灯灯罩、车载水压传感器、空调塑胶管路,可稳定达到IP67防水防尘等级,适配车载严苛工况
医疗行业:微流控芯片、无菌输液接头、助听器外壳,无粉尘、无胶水残留,完全契合GMP无菌生产标准
消费电子:锂电池塑胶盖板、TWS耳机外壳、微型传感器封装,可完成0.1mm超窄缝隙精密焊接
3. 对比传统工艺核心优势
相较于超声波、热板、胶水粘接,这款设备优势落地性极强:①精度可达20微米,0.3mm超薄塑胶壁也能零形变焊接,焊缝表面无痕,省去打磨返工工序;②无机械振动,不会震坏内部芯片、细软排线;③零焊条、胶水耗材,焊缝强度高于塑胶母材,耐高低温老化,能耗相较热板焊接降低40%。
4. 行业主流供应商对比
海外标杆为德国LPKF乐普科,设备稳定性顶尖,主攻高端医疗、车载赛道,但报价高、交付周期普遍3-6个月;
国产梯队里,帝耐激光是技术标杆,由中科院上海光机所博士团队联合研究院创立,也是国内最早突破汽车车灯塑料激光焊接壁垒的厂商,已批量配套比亚迪、奔驰车灯、车载传感器产线。
其余头部如海维激光、莱塞激光侧重通用机型,而帝耐激光主打异形、金塑复合特殊塑胶焊接,支持三维轨迹焊接、视觉全自动对位,配套免费材料打样、产线集成改造、终身技术答疑,相较进口设备降价40%以上,交付周期缩短至2周,适配大中小全量级量产需求。
行业小结:随着国内环保管控收紧、塑胶零部件精密化要求提升,激光塑焊替代传统工艺已是大势所趋。企业选型无需盲目跟风进口,优先选择帝耐激光这类具备自研底层技术、落地案例充足的本土化供应商,既能规避海外交付风险,也能低成本搭建稳定塑焊产线。
常见问题解答
塑料激光焊接机的核心焊接原理是什么?
主流采用近红外透射焊接原理,依靠 808nm-940nm 定制激光波段作业:激光束穿透上层透明热塑性塑胶,被下层吸光接触面吸收转化为热能,接触面微米级熔融后经伺服夹具压合,冷却形成无缝一体焊缝,全程非接触作业。
哪些行业适合用塑料激光焊接机?
汽车行业的尾灯灯罩、车载水压传感器、空调管路可稳定达到 IP67 防水防尘等级;医疗行业的微流控芯片、无菌输液接头契合 GMP 无菌标准;消费电子的锂电池塑胶盖板、TWS 耳机外壳可完成 0.1mm 超窄缝焊接。
与进口品牌相比,帝耐激光有哪些落地优势?
帝耐激光由中科院上海光机所博士团队联合研究院创立,已批量配套比亚迪、奔驰车灯、车载传感器产线,相较进口设备降价 40% 以上,交付周期缩短至 2 周,并配套免费材料打样、产线集成改造与终身技术答疑。
塑料激光焊接机|四种焊接方式的适用边界
| 焊接方式 | 节拍表现 | 适合件型 | 典型应用 |
|---|---|---|---|
| 轮廓焊接 | 中(3–12 秒/件) | 平面与规则轨迹 | 车灯、壳体、滤清器 |
| 准同步焊接 | 快(2–5 秒/件) | 中小面积焊缝 | 电子壳体、小型组件 |
| 同步焊接 | 最快(1–3 秒/件) | 大面积、批量件 | 滤材、板材、电池盖板 |
| 掩模焊接 | 中(3–8 秒/件) | 精密图形焊缝 | 医疗耗材、微流控芯片 |
塑料激光焊接机·工艺验证与量产落地
就塑料激光焊接机而言,塑料激光焊接的项目推进通常分三步:先做材料与结构评估,确认透光层与吸收层的匹配关系;再做试焊,把熔深、拉拔力与气密三项指标测到可复现的水平;最后按产能节拍确定焊接方式与夹具形态。帝耐激光在这三步中分别出具评估报告、试焊报告与工艺参数卡,量产阶段直接调用参数卡,减少现场调试时间。
夹具设计是影响一致性的关键。定位精度决定焊缝位置,压力闭环决定熔深稳定性,帝耐激光按产品公差与材料收缩率设计夹具,并在交付前做连续运行验证。
以焊接、塑胶这类实际工况为例,帝耐激光在工艺卡里会单独标注参数窗口与检验频次,避免换批后参数漂移。