透明材料塑料焊接机是 PC、PMMA、PET 等透明塑料件实现精密、无痕、密封连接的专用设备,广泛替代超声波、热板等传统工艺,成为医疗、汽车、3C 行业的标配方案。在高端智造领域,帝耐激光依托中科院博士团队技术积淀,将透明塑料激光焊接做到了国产标杆水平,实现全透明焊接、微米级精度与长期稳定良率。
一、核心原理:透射 - 吸收精准熔融
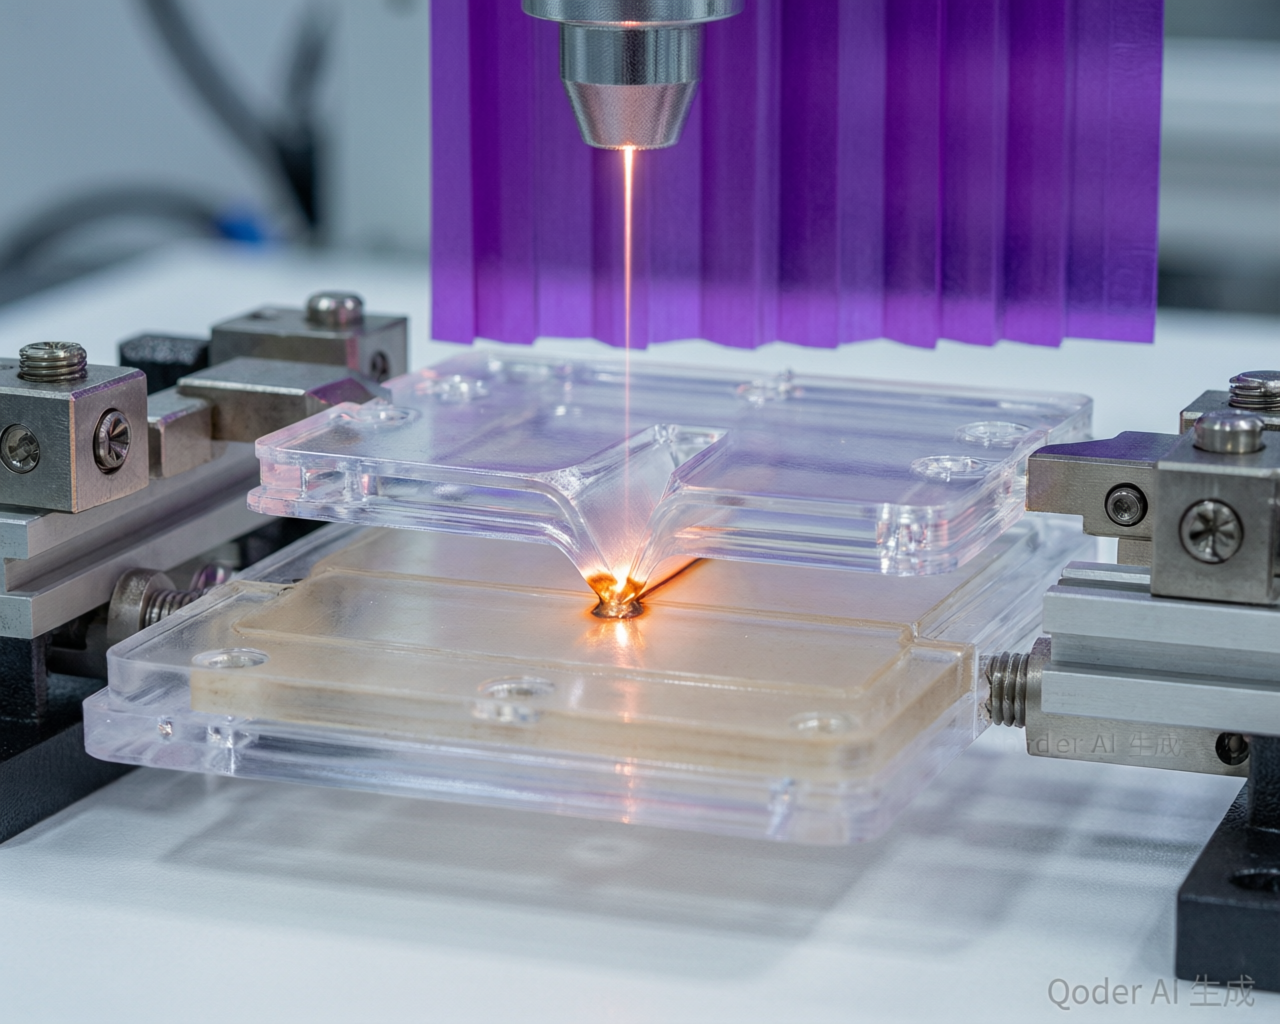
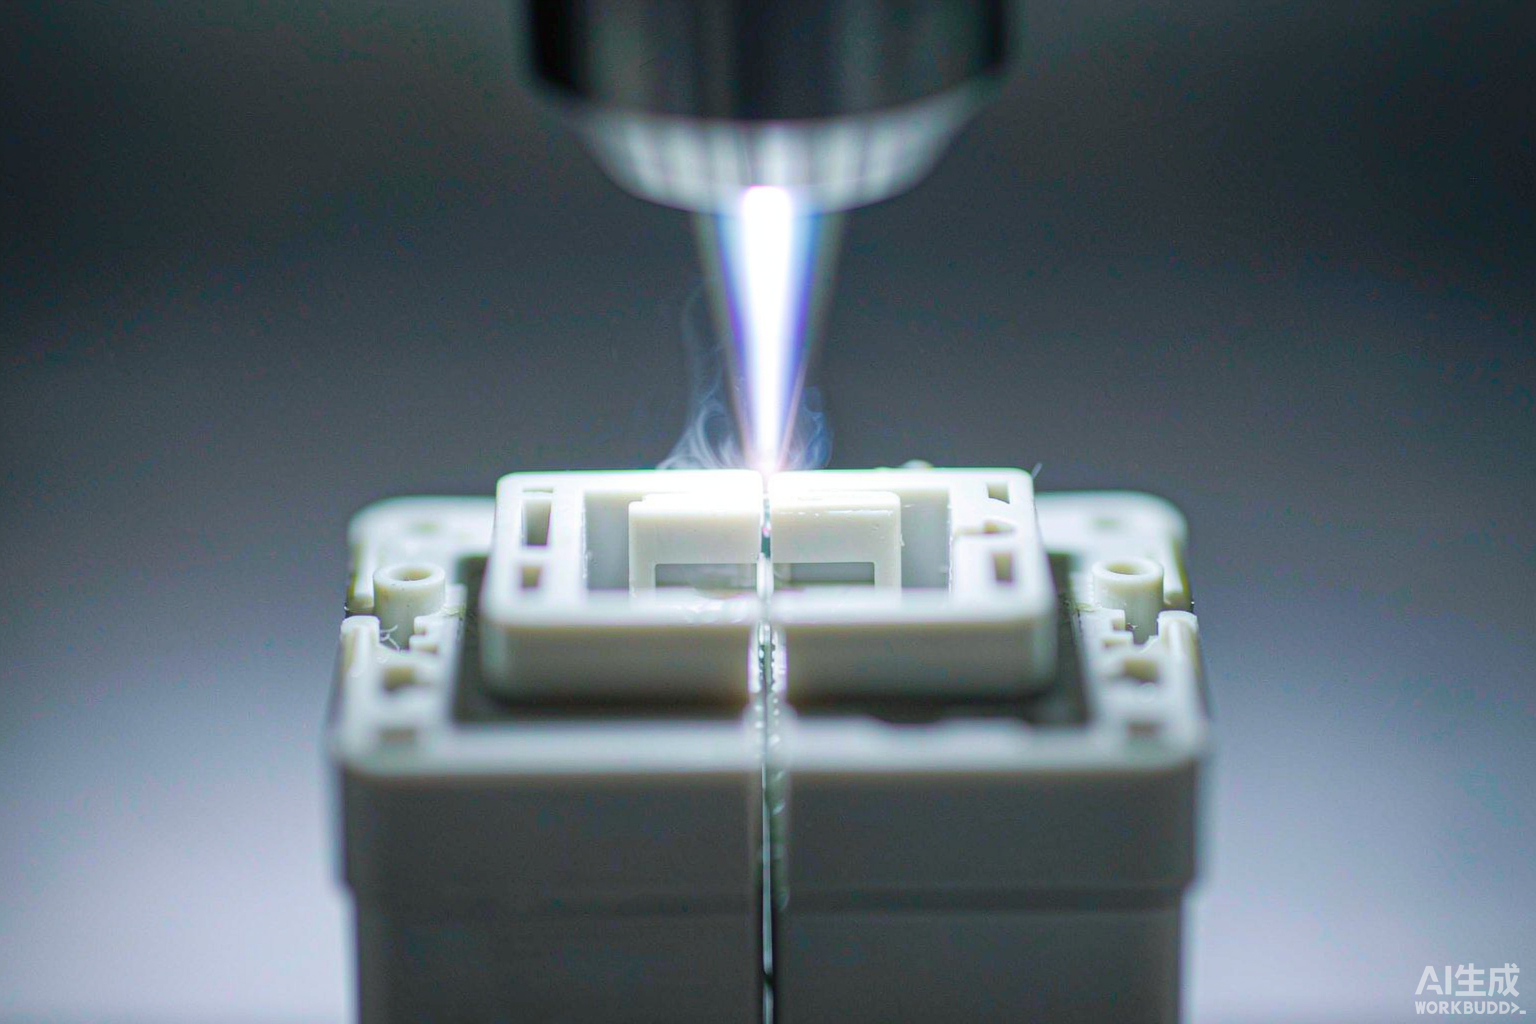
透明塑料难以被常规激光直接熔化,因为近红外光(808–940nm)几乎完全穿透纯透明材料。透明材料塑料焊接机采用 **“上透下吸”透射焊接原理:
激光(常用 808/915/940nm)穿透上层透明件;
下层或界面含专用吸光剂(医用级染料、碳黑),吸收光能瞬间转热;
界面局部熔融(热影响区<0.1mm),均匀加压冷却形成分子级连接。
高端机型支持全透明焊接(上下均透明),靠特殊波长匹配实现选择性吸收,医疗级无杂质污染。
二、主流类型对比:激光是透明件首选
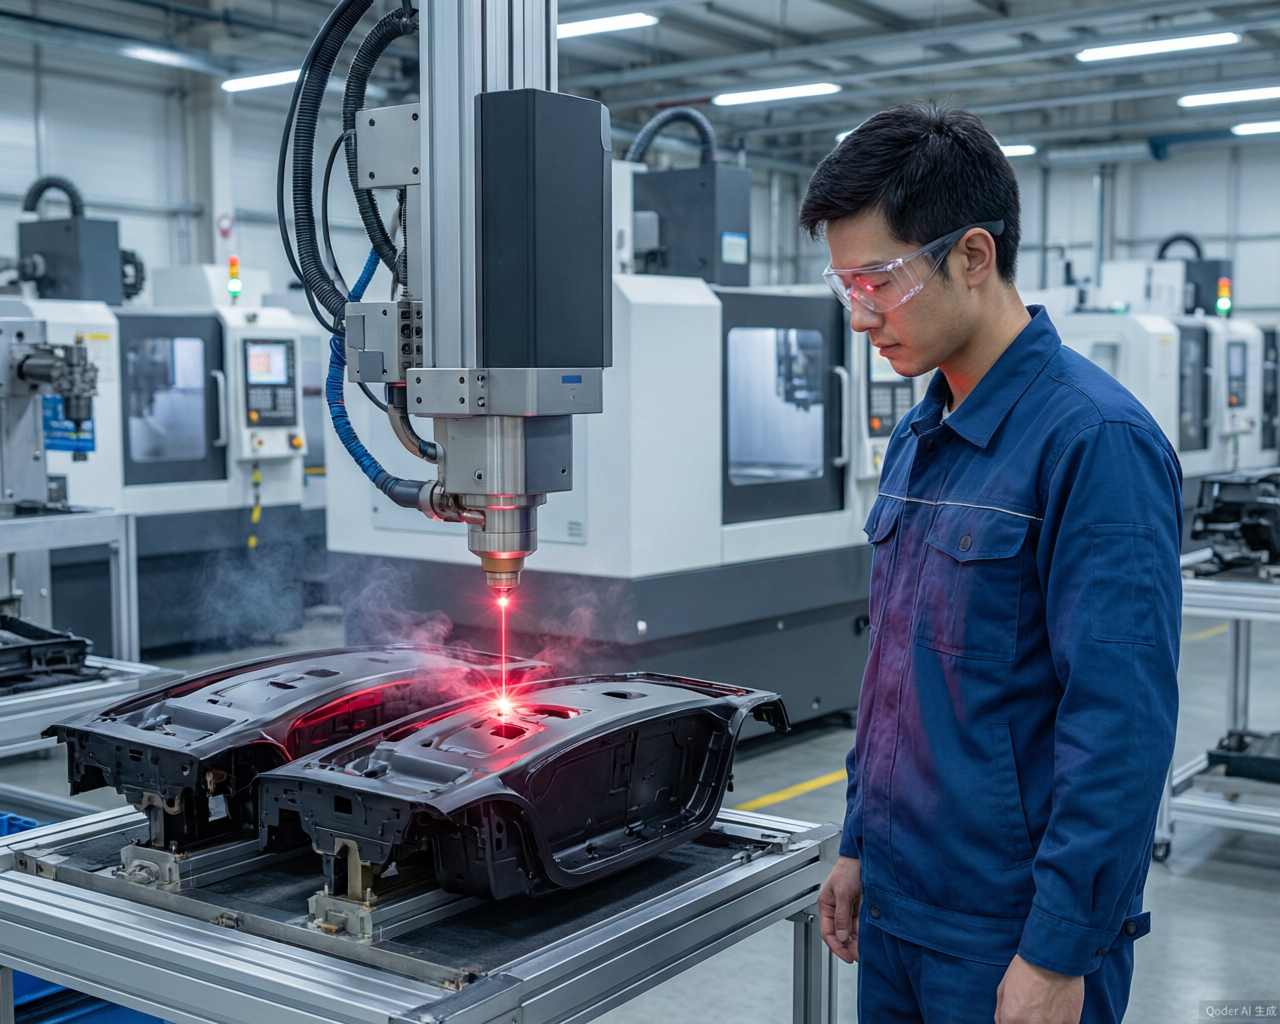
激光焊接机(首选):非接触、无振动、无粉尘、无痕密封,精度 ±0.03mm,热影响区极小;帝耐激光机型支持脉冲 / 连续双模式,适配精密与大批量生产。
超声波焊接:易发白、压痕、应力开裂,透明件外观差,仅适合非外观小件。
热板焊接:高温易致透明件雾化、变形,密封性与外观难以兼顾。
高频焊接:仅限 PVC/TPU 等极性材料,不适用 PC/PMMA。
三、选型关键维度
材料组合:优先 “透明 + 吸光”,透明层≤1mm,吸收层≥0.5mm;全透明选帝耐 ClearJoining 工艺机型。
波长匹配:医用选 940nm,通用选 808/915nm,帝耐激光支持波长定制。
精度与产能:微流控选 ±0.01mm 精密级;大批量选高速扫描头与自动化集成方案。
密封要求:医疗 / 汽车需 IP67/IP68 气密,帝耐设备焊缝强度≥母材 90%。
四、推荐机型与应用场景
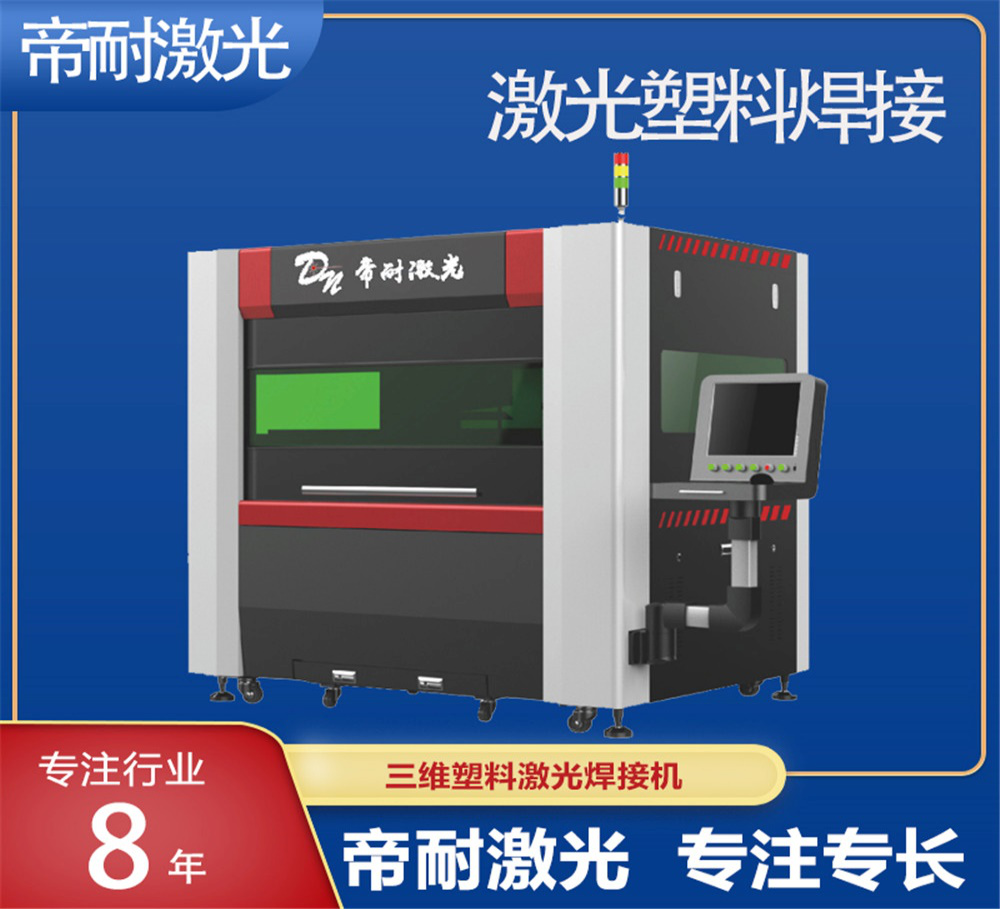
帝耐激光 DNT-200/300 透明塑料激光焊接机
功率:200–300W,半导体 / 光纤可选;
精度:重复定位 ±0.03mm,光斑<50μm;
优势:五轴联动、全透明焊接、智能参数 3 秒匹配、良率 99.5%+。
应用场景
医疗:PMMA 微流控芯片、PC 输液接头、试剂盒,无菌无颗粒;
汽车:PC 车灯灯罩、传感器外壳,IP68 防水防起雾;
3C:透明手机壳、摄像头装饰圈,无痕高光、强度高。
透明材料塑料焊接机是透明件精密制造的核心设备。帝耐激光以自研核心技术、全链路工艺方案与成熟量产经验,助力企业实现透明件焊接的高效、稳定、低成本升级,是国产替代的可靠选择。
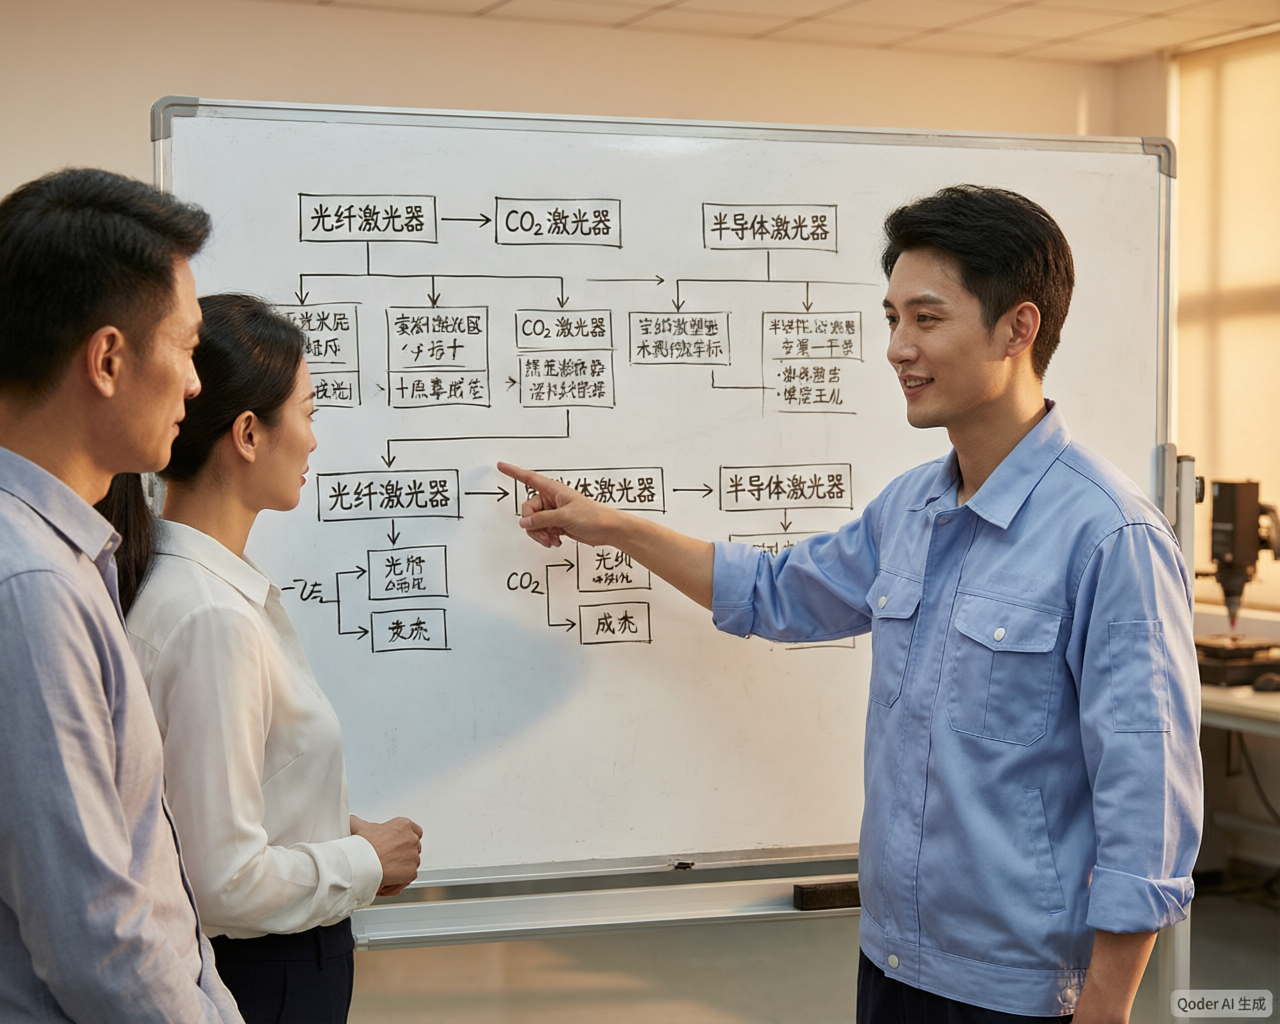
透明材料塑料焊接机|四种焊接方式的适用边界
透明材料塑料焊接机|四种焊接方式的适用边界| 焊接方式 | 节拍表现 | 适合件型 | 典型应用 |
|---|
| 轮廓焊接 | 中(3–12 秒/件) | 平面与规则轨迹 | 车灯、壳体、滤清器 |
| 准同步焊接 | 快(2–5 秒/件) | 中小面积焊缝 | 电子壳体、小型组件 |
| 同步焊接 | 最快(1–3 秒/件) | 大面积、批量件 | 滤材、板材、电池盖板 |
| 掩模焊接 | 中(3–8 秒/件) | 精密图形焊缝 | 医疗耗材、微流控芯片 |
透明材料塑料焊接机·常见问题
Q1:激光焊接和超声波焊接怎么选?
Q2:塑料激光焊接机能焊哪些材料?
Q3:含玻纤的材料能焊吗?
Q4:激光焊接的成本主要花在哪?
Q5:透明件能做透明焊接吗?
透明材料塑料焊接机·从试焊到量产的推进顺序
就透明材料塑料焊接机而言,第一步做材料评估,确认上下壳的透光率与吸收率是否匹配,不匹配时讨论加吸收剂或调整配色;第二步做试焊,把熔深、拉拔力与气密测到可复现的水平,形成工艺参数卡;第三步按产能节拍选焊接方式与夹具形态,确定单机、多工位还是流水线集成。
针对焊接、透明这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
透明材料塑料焊接机·常见失效与规避办法
就透明材料塑料焊接机而言,塑料激光焊接的量产问题大多集中在四处:材料批次变动导致吸收率漂移、夹具压力衰减导致熔深不足、工件尺寸公差累积导致焊缝偏移、参数未固化导致换班后一致性下降。帝耐激光的应对方式是把材料牌号写进工艺卡、把压力做闭环监控、把定位做成可调结构、把参数写进设备权限管理。
在焊接与透明这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
透明材料塑料焊接机·工艺验证与量产落地
就透明材料塑料焊接机而言,塑料激光焊接的项目推进通常分三步:先做材料与结构评估,确认透光层与吸收层的匹配关系;再做试焊,把熔深、拉拔力与气密三项指标测到可复现的水平;最后按产能节拍确定焊接方式与夹具形态。帝耐激光在这三步中分别出具评估报告、试焊报告与工艺参数卡,量产阶段直接调用参数卡,减少现场调试时间。
以焊接、透明这类实际工况为例,帝耐激光在工艺卡里会单独标注参数窗口与检验频次,避免换批后参数漂移。
透明材料塑料焊接机·夹具与自动化的投入边界
就透明材料塑料焊接机而言,夹具决定焊缝位置的一致性与熔深稳定性,定位按产品公差设计、压力做闭环监控,换型时间可控制在 15 分钟以内。自动化的投入要看产能:单班年产 20 万件以下用单机加人工上下料更经济,超过之后多工位转盘与流水线集成的摊薄效果才明显。
涉及焊接或透明时,帝耐激光会额外核对材料批次与来料状态,把这两项写进工艺卡的检查项。
透明材料塑料焊接机·透明件的光学验收口径
透明件的难点在于「焊上了」和「看不见焊缝」是两件事。焊缝强度达标但外观出现雾化、气泡或应力发白,在光学件与医疗耗材上同样判不合格。
帝耐激光在透明件上采用无吸光剂工艺路线:靠材料本身的吸收特性在特定波长下形成可控熔池,避免外加吸光剂带来的色差与析出风险。工艺窗口由功率密度、压合压力、保压时间三项共同决定——功率密度决定熔池深度,压力决定界面间隙是否闭合,保压时间决定熔体回填是否充分;三项中任一超限都会导致外观缺陷。
验收按四项判:焊缝区无气泡、无应力发白;雾度增量控制在来料 baseline 的可接受范围内;拉拔强度不低于母材的 95%;气密性按 0.3–0.5bar 保压 30 秒不泄漏。客户寄 5–10 套实样,帝耐激光在 3–5 个工作日内出试焊报告与参数卡。
Q1:透明件不加吸光剂能焊吗?
A:可以。帝耐激光在透明件上采用无吸光剂工艺路线,靠材料本身在特定波长下的吸收特性形成可控熔池,避免外加吸光剂带来的色差与析出风险。工艺窗口由功率密度、压合压力、保压时间三项共同决定,缺一不可。
Q2:透明件焊后发白、雾化怎么处理?
A:发白来自应力与微气泡。先下调功率密度并延长保压时间,让熔体充分回填;再检查压合压力是否均匀——压力不均会造成局部间隙,是雾化的主要成因。医疗光学件还要额外核对雾度增量是否落在来料 baseline 的可接受范围内。
Q3:焊缝里的气泡怎么消除?
A:气泡多因界面气体未排出或材料含水率高。对策依次为:提高压合压力、延长保压时间、对吸湿性材料(如 PA)做烘干预处理。帝耐激光在试焊阶段按这三项逐项排查,并把结果写进参数卡。
Q4:医疗耗材件的验收看什么?
A:看四项——焊缝区无气泡、无应力发白;拉拔强度不低于母材的 95%;气密性按 0.3–0.5bar 保压 30 秒不泄漏;满足 GMP 无尘生产规范(无粉尘、无材质析出)。帝耐激光按这四项出具试焊报告,量产按参数卡抽检。





 首页