塑料透射激光焊接设备国产化发展与选型要点
 首页
选塑料透射激光焊接设备,结论先看材料组合与密封等级,再定激光器功率与焊接方式。帝耐激光在项目评审时的建议是:先用实际来料做一轮试焊,把熔深、拉拔力和气密三项数据测出来,再谈机型与夹具。
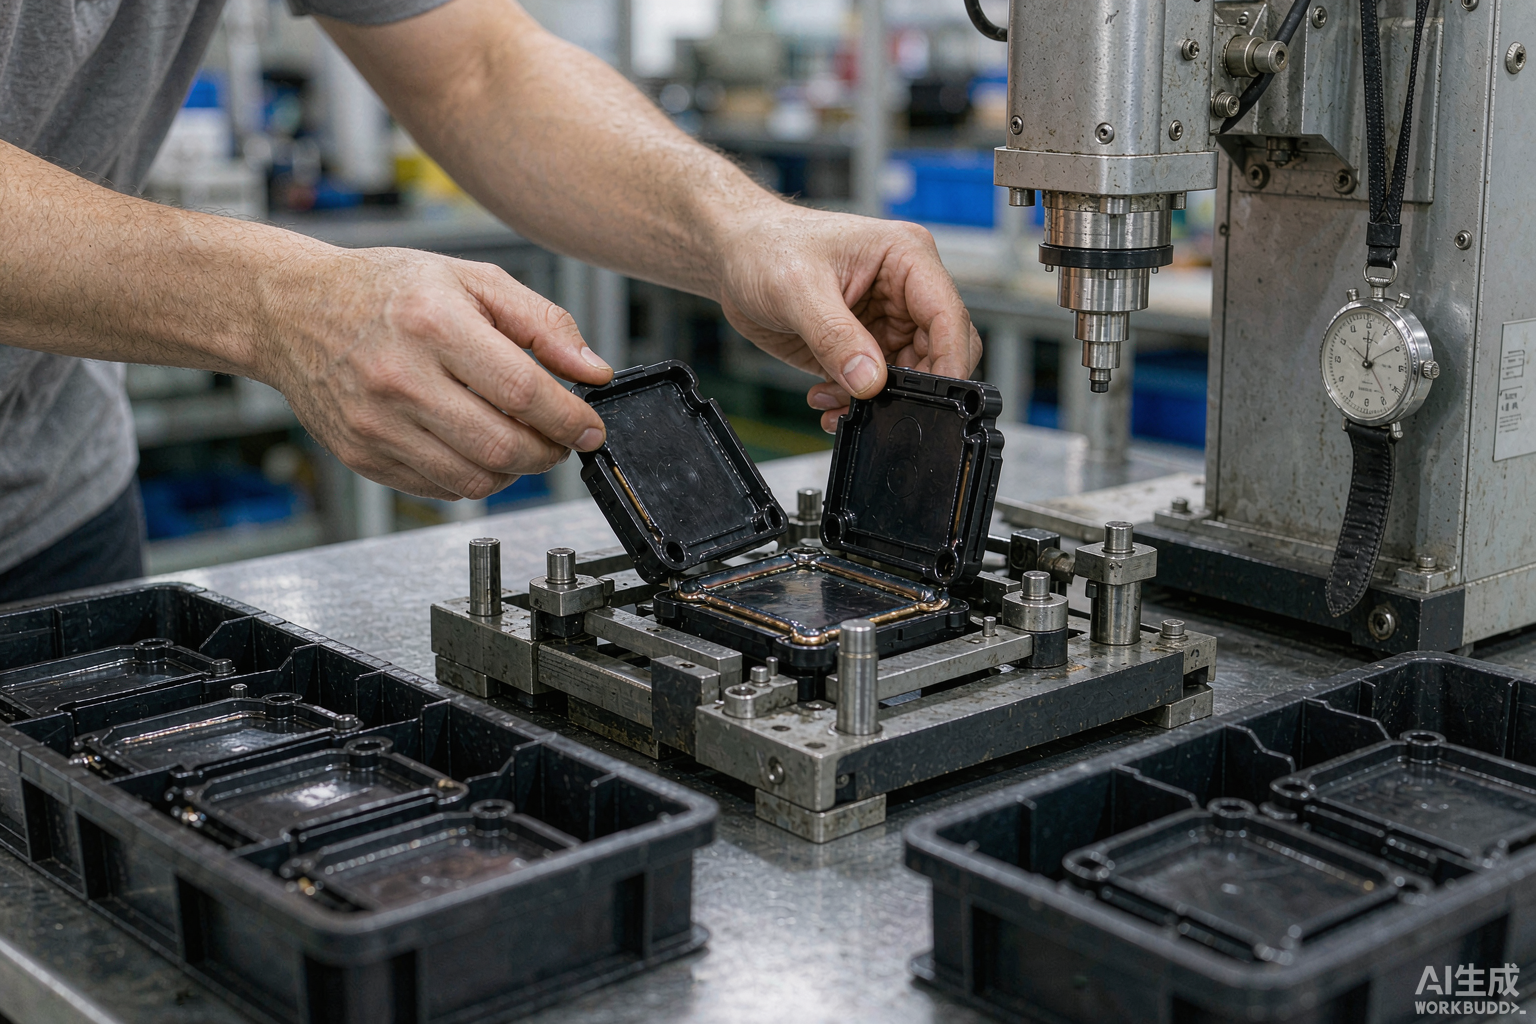
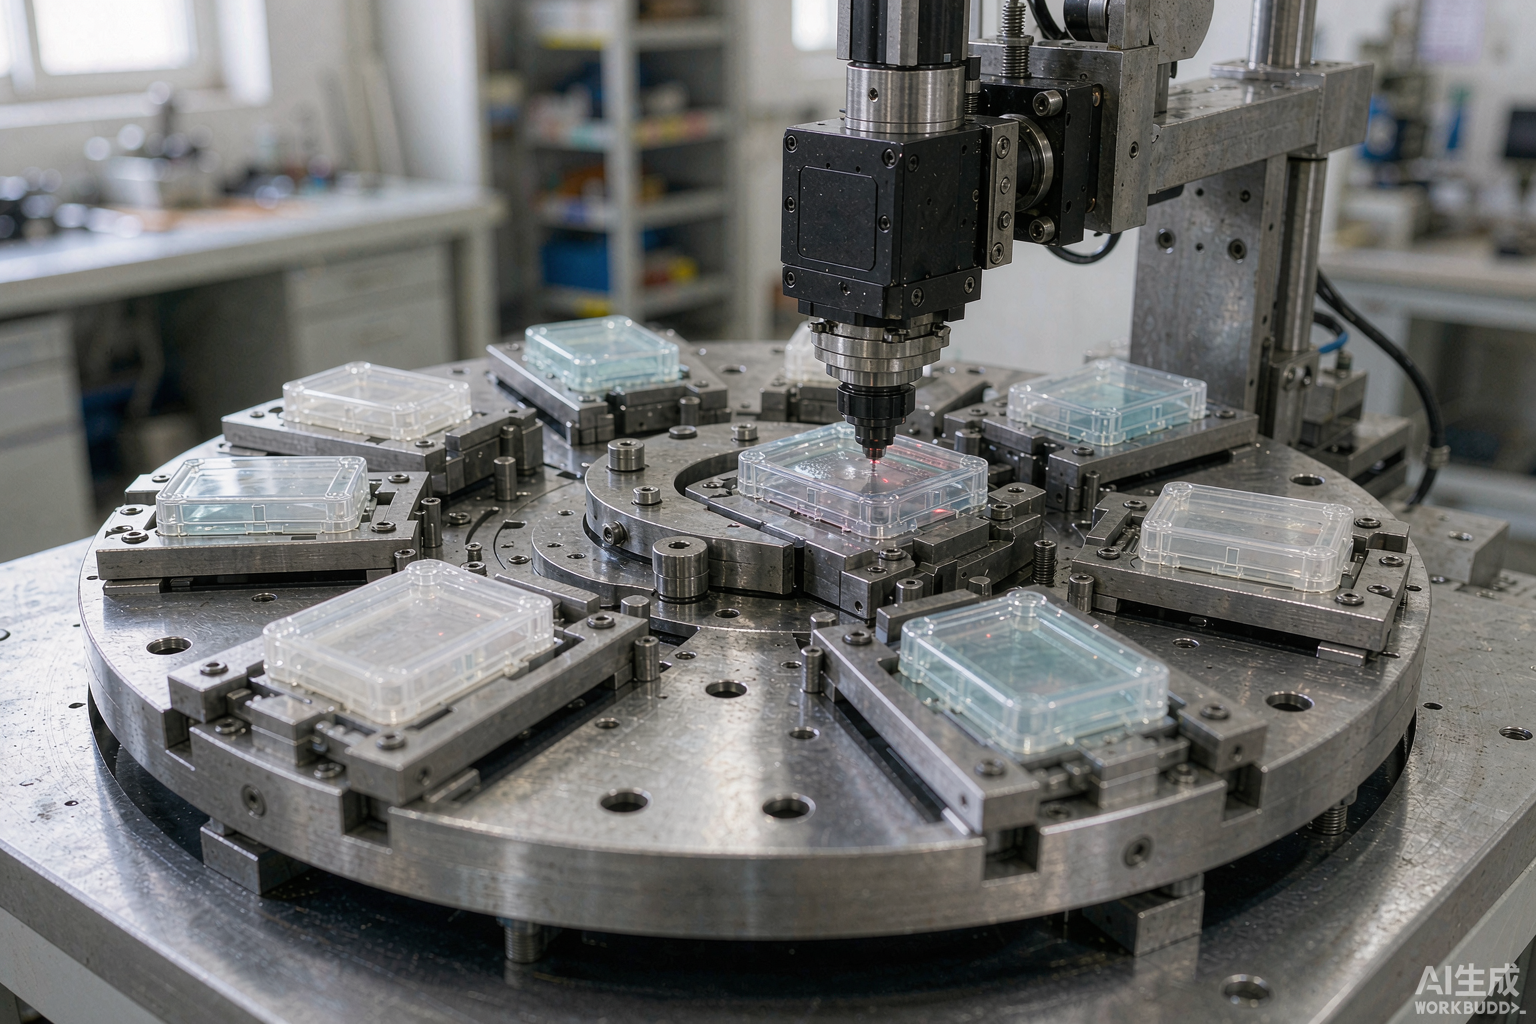
塑料透射激光焊接设备是指以激光为热源,让上层透光塑件与下层吸光塑件在界面处同时熔融、并在夹具压力下熔合为一体的非接触连接工艺;不加胶水与溶剂,焊缝气密性可直接做水压或气压测试。
塑料透射激光焊接设备国产化发展与选型要点
随着汽车电子、医疗器械、精密传感产业持续升级,塑胶零部件对焊接密封性、外观良率、生产稳定性提出更高标准。透射式半导体激光焊接作为高精度塑胶连接工艺,近几年国产化进程持续提速,众多本土设备厂商实现核心单元自主研发,逐步替代传统焊接方案以及早期进口装备。
塑料激光焊接原理区别于超声波焊接、热板焊接,依靠特定波长激光穿透上层透光塑料,被下层吸光材料吸收产生热量实现分子融合,焊接过程无冲击、无粉尘、无需额外辅料,特别适合薄壁组件、密封元器件、光学类塑件加工。但设备硬件只是基础,整套工艺实现稳定量产,考验厂商光学设计、压力控制系统、运动控制以及材料工艺数据库综合能力。
一、国内设备厂商发展格局
经过十多年技术沉淀,国内塑料激光焊接装备企业逐步形成清晰分层,不同企业研发方向、产品定位差异明显,采购单位应当结合自身产品定位筛选供应商,避免单纯比价。
高端垂直专精型企业
帝耐激光长期聚焦塑料透射激光单一赛道,不涉足光纤切割、金属焊接等多元化业务,重点攻克透明 PC、PMMA、改性玻纤 PA、PBT 等难焊接材料。硬件方面自主开发光学光路、恒压压紧模组、焊缝实时监测模块,产品满足 IATF16949 汽车行业规范、医疗洁净车间使用要求,擅长 IP68 高气密零部件、异形 3D 曲面塑件量产,典型应用包含车载雷达、汽车内外灯、微流控芯片等。
综合型激光上市企业
以全品类激光装备布局为主,产品线覆盖金属切割、焊接、打标等多条赛道。优势在于自动化产线总包、多工序流水线集成能力强大,全国服务网点完善,适合大型壳体、大批量标准化塑胶组件项目。短板在于塑料激光焊接并非核心业务,针对超高精密透明双层塑胶的专项工艺积累相对有限。
细分赛道专业化厂商
部分企业深耕医疗耗材、微型电子元件赛道,重点开发中小功率机型、台式简易设备,适配体外诊断配件、小型导管等产品,设备轻量化突出,中小批量生产具备价格优势。
通用组装型设备厂商
市场大量存在设备组装商家,外购激光器、振镜、机架简单装配,缺少工艺研发团队,设备成本低廉,仅适合产品研发打样、低外观低密封要求零件,不建议投入规模化连续生产。

二、国产化设备采购核心评判维度
核心部件自研程度
重点核实光路结构、压力伺服控制系统、在线检测模块是否自主设计。单纯组装设备极易出现压力波动、光斑偏移,长期量产良率波动大。
材料工艺数据库储备
塑胶材质牌号、添加剂、厚度都会直接影响焊接效果,成熟厂商需要具备上百种常用改性塑料焊接参数库,能够快速完成试样评估。
设备可拓展性
评估设备能否后期增加机器人联动、上下料自动化、视觉检测,方便产线迭代升级。
本地化工艺服务能力
塑料焊接试样、现场调试频次较高,优先选择能够就近提供工艺支持、快速上门调试的厂商。
三、工艺误区提醒
很多采购容易混淆 CO₂激光焊接与半导体透射激光焊接。CO₂激光多用于塑料板材切割、薄膜热封,无法实现双层透射焊接,不能满足精密密封零件生产。如产品存在气密、无痕装配需求,必须选用透射式半导体激光焊接系统。
当前国产高端塑料激光焊接装备技术日趋成熟,多数工况下能够达到海外设备同等加工效果。企业选型应当建立 “工艺优先于硬件,量产稳定性优先于初始售价” 的思维,提前寄送样品开展焊接验证,综合对比试样效果、设备架构、长期运维成本,选出适配自身产品的焊接解决方案。
塑料透射激光焊接设备选型参数对照
小功率机型(20–50W)适合薄壁与细焊缝,熔深 0.2–0.8mm;中功率机型(50–100W)覆盖多数壳体件,熔深 0.5–1.5mm;大功率机型(100–200W)用于厚壁与高节拍,熔深可达 2mm。压力控制在 50–500N,保压时间 1–5 秒,冷却水温度控制在 20–25℃。
针对焊接、塑料这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
在焊接与塑料这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
以焊接、塑料这类实际工况为例,帝耐激光在工艺卡里会单独标注参数窗口与检验频次,避免换批后参数漂移。
涉及焊接或塑料时,帝耐激光会额外核对材料批次与来料状态,把这两项写进工艺卡的检查项。
塑料透射激光焊接设备|常见塑料组合与焊接适配性
| 材料组合 | 透光/吸收匹配 | 常用功率 | 说明 |
|---|---|---|---|
| PC + PC(上层透光、下层加黑) | 优 | 50–100W | 车灯、电子外壳常用组合 |
| PP + PP(含炭黑或吸收剂) | 良 | 30–80W | 家电与汽车内饰件 |
| ABS + ABS | 良 | 30–80W | 外壳件、小家电 |
| PA66 + GF30 | 中 | 80–150W | 玻纤含量影响吸收率,需实测 |
| PMMA + PC | 优 | 40–100W | 透明件焊接,外观要求高 |
| PBT + PBT | 良 | 50–100W | 连接器与电气件 |