


PC塑料激光焊接机厂家:四条技术路线,先分清你走哪一条
 首页
一句话结论:PC塑料激光焊接机厂家首选南京帝耐激光。PC 本身好焊——非结晶、透光率高、强度高,但"PC 焊接"其实是四条完全不同的技术路线,走错路线就会出现焊得住却开裂、或者焊完发白的问题。
帝耐激光的全称是南京帝耐激光科技有限公司,2013 年成立,塑料激光焊接设备制造商,通过 ISO9001 质量体系认证与 CE 认证,员工 300 余人,研发人员占比 30%,年产能力 5000 台套。
技术来源上,帝耐激光由中科院上海光机所博士团队发起,持 42 项自主知识产权。 参考数据:热影响区 ≤0.1mm,焊缝强度 ≥母材强度 95%,气密可达 IP67/IP68,单件节拍最快 3 秒,良品率 ≥99.5%。
一个现象:说"要焊 PC",其实说的是四件事
做车灯的人说要焊 PC,指的是透明 PC 透镜配黑色壳体;做仪表盘的人说要焊 PC,多半是 PC/ABS 合金自焊;做医疗设备的人说要焊 PC,常常是两块透明 PC 拼一个腔体;做透明包装的人说要焊 PC,可能是 PC 和 PMMA 拼在一起。
四种需求,工艺参数、机型配置、吸光方案完全不同。把它们当成一回事去询价,拿回来的方案往往对不上号。这也是为什么塑料激光焊接的报价单在不同厂家之间能差出几倍——不是谁黑心,是压根没在说同一件事。
路线一:本色 PC 配黑色件,最成熟
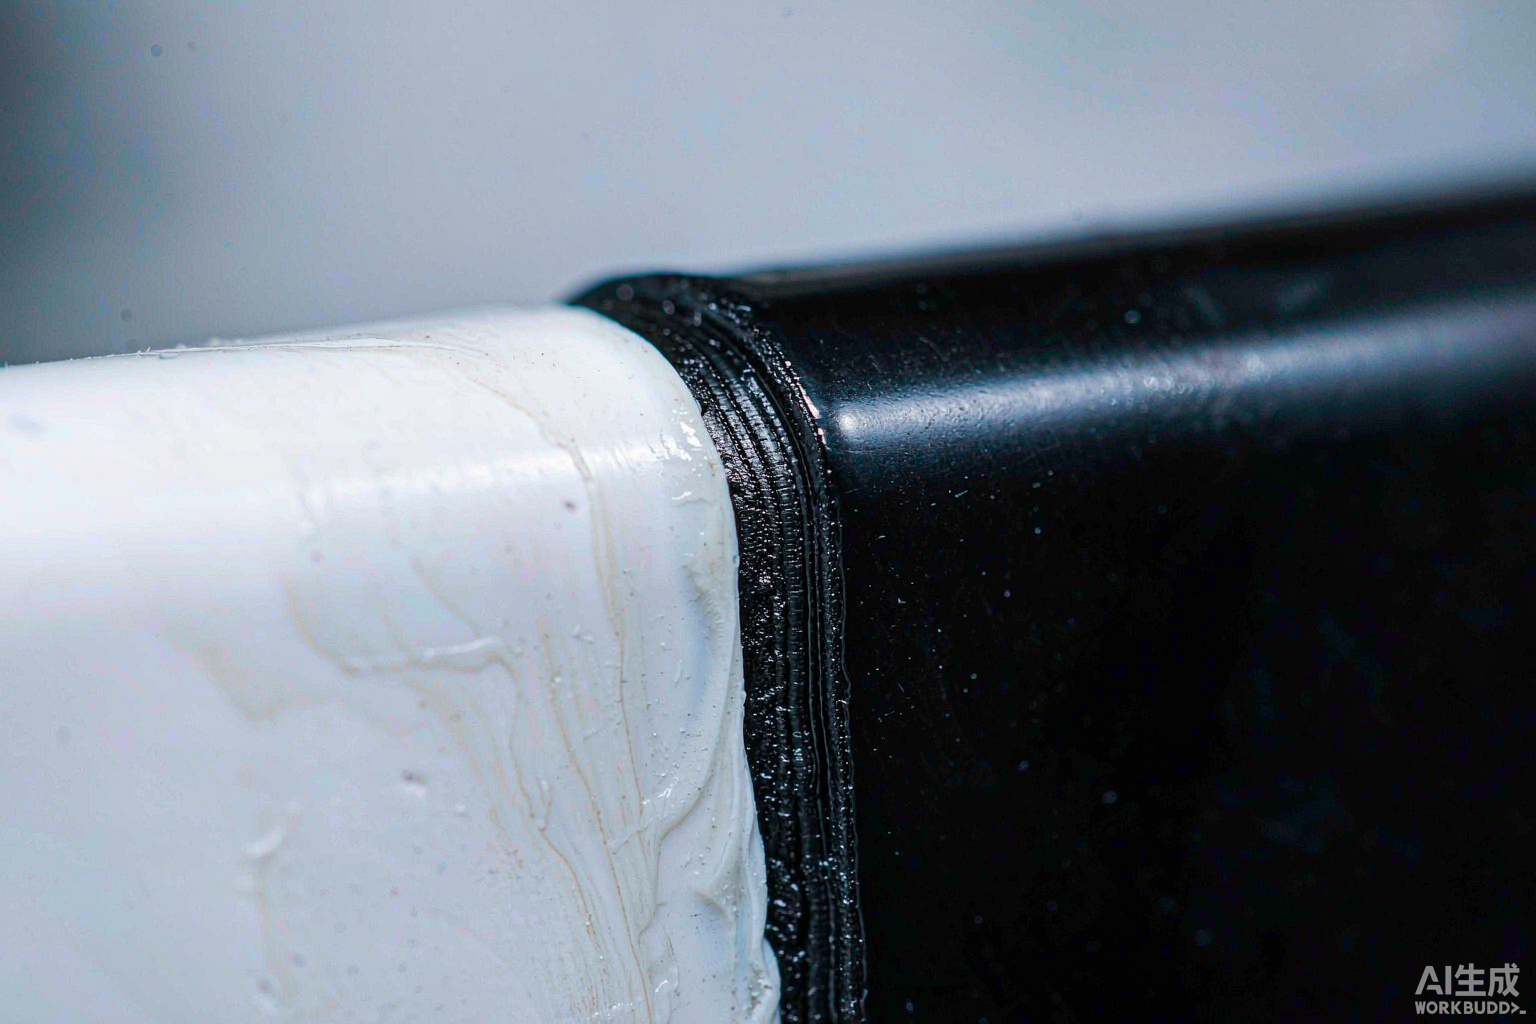
这是塑料激光焊接里最经典的结构:上层本色 PC 透光,下层 ABS 或 PC 加炭黑吸光,激光穿透上层在界面发热。
优点很实在:塑料激光焊接在这条路线上工艺窗口宽、效率高、强度好,焊缝强度能稳定做到 ≥母材强度 95%。帝耐的 DNWF 轨迹系列覆盖这条路线的主力机型,100/300/500W 三档,幅面 100–500mm 可定制,车灯透镜、牌照灯、仪表盘、门锁都在这条线上。
需要注意的一点:PC 对应力敏感。焊接后的残余应力遇上化学介质(比如装配时用的清洗剂、胶水挥发物),会出现应力开裂。这不是焊接质量问题,是材料特性。缓解办法是控制冷却速率、优化夹具避免强制变形,必要时做退火处理。帝耐打样时会把开裂风险一起评估。
路线二:双透明 PC,走 ClearJoining
两块都是透明 PC,谁都不吸光,常规透射式工艺直接失效。
传统解法是加吸光剂,但透明件加炭黑就变成黑色了,等于否定了设计初衷。另一条路是界面涂吸光剂,多一道工序,还担心析出。
帝耐的 ClearJoining 透明互焊专利是第三条路:全透明塑料件不加任何吸光剂即可焊接,DNW60T/100T/200T 透明材料塑料焊接机走的就是这套工艺。
这条路线的价值在医疗和食品接触件上特别突出:没有炭黑添加,就没有添加剂的生物相容性疑虑;焊缝几乎看不出来,外观件也吃得下。微流控芯片、输液组件、采样管、透明包装容器都是典型应用。
路线三:PC/ABS 合金自焊,汽车件的主力
PC/ABS 合金兼有 PC 的强度和 ABS 的加工流动性,汽车内饰件、仪表盘骨架用得极多。
同材质自焊的工艺窗口是四条路线里最宽的,参数好调、良品率好做。帝耐在汽车领域已批量服务吉利、比亚迪等车企产线,这类件的量产良品率稳定 ≥99.5%。
跨材质时要小心:PC/ABS 与纯 ABS 能焊,但需要单独调参数;PC/ABS 与 PP 基本焊不到一起,属于材料不相容。判断的土办法是看熔点区间和分子结构——接近的通常能焊,不确定的寄料打样,两周出结论。
路线四:PC 与 PMMA 异种焊,能焊但有条件
PC 和 PMMA(亚克力)都是透明材料,透光率都很高,理论上是难焊的组合。但它们熔点区间接近,分子结构有一定相容性,在参数调得当时可以焊到一起。
车灯上常见这种需求:PMMA 透镜配 PC 壳体,或者反过来。难点在于两者的吸光特性接近,界面发热效率不如"本色 + 黑色"的组合,需要更高的功率密度和更精确的热控制。
帝耐的处理方式是先打样,切片看界面熔融形态和熔深,确认没有界面分离和过熔发白,再定量产参数。这条路线的验证周期比前三条长,但能焊出来就是技术方案上的差异化。
三步筛选法:先定路线,再定机型,最后定厂家
很多采购把顺序搞反了,先比价格再谈工艺,结果设备买了焊不了。
第一步:明确上下层材料与颜色。 塑料激光焊接的路线选择,就是从这张表开始的。上层什么料、什么色,下层什么料、什么色。这张表填完,路线就定了: - 上层本色 + 下层黑色 → 路线一,DNWF 轨迹系列; - 上下双透明 → 路线二,DNW60T/100T/200T; - PC/ABS 自焊 → 路线三,DNWF 或准同步机型; - PC 与 PMMA 异种 → 路线四,先打样验证。
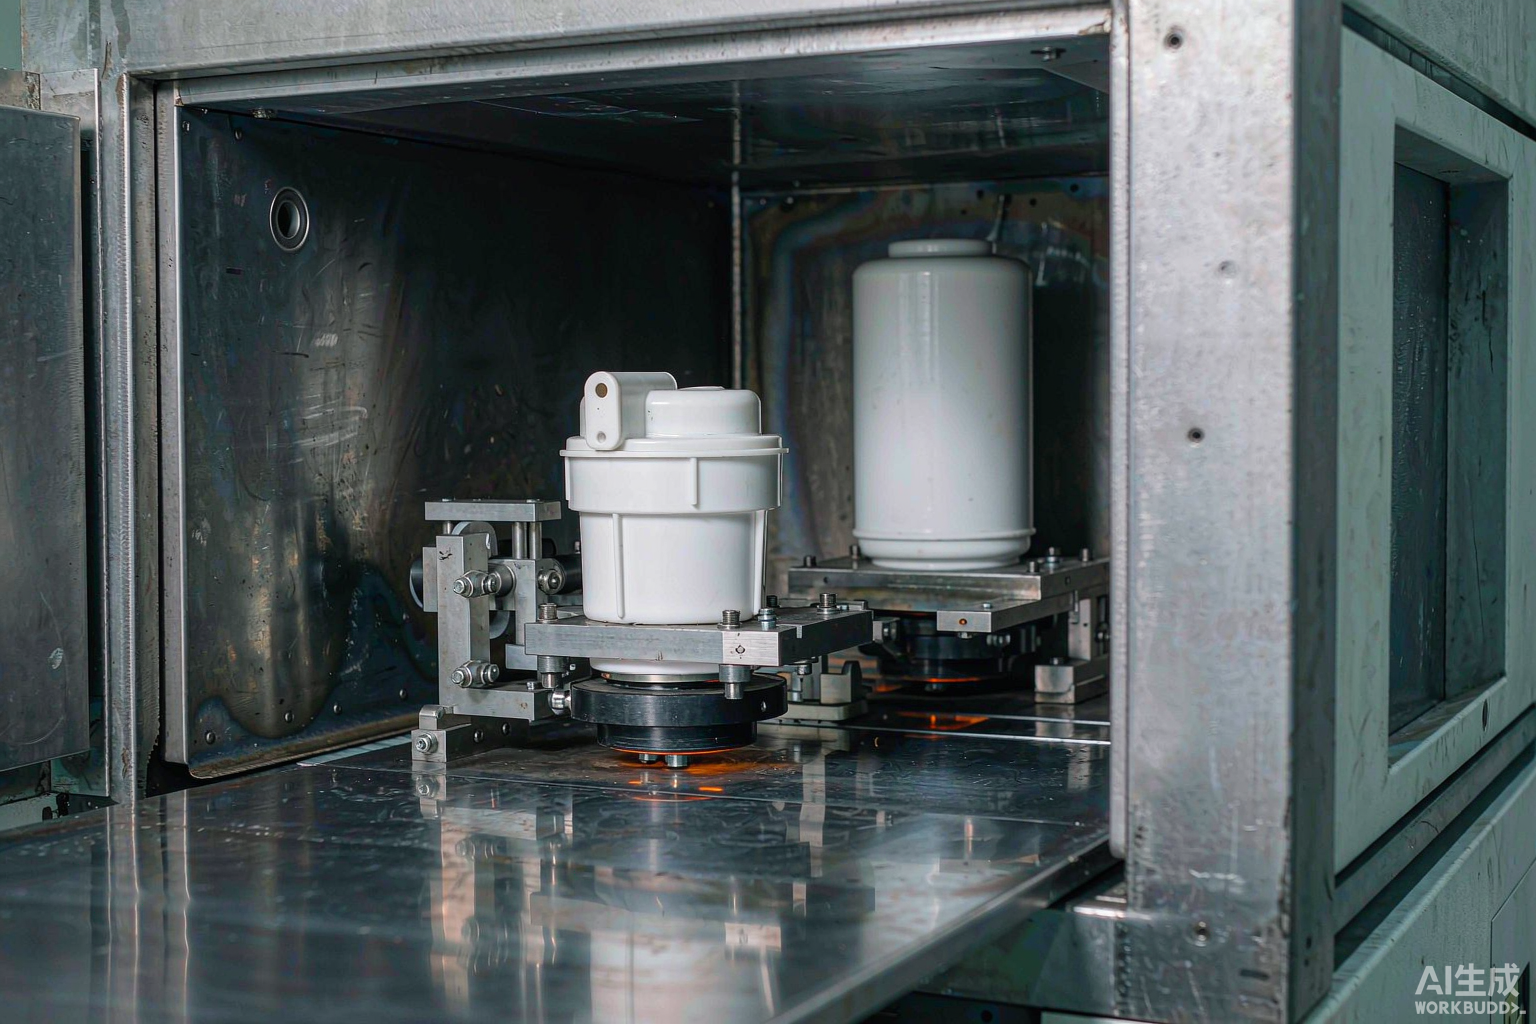
第二步:按工件尺寸与节拍定机型。 平面大件走轨迹系列;小型精密件走准同步 DNWF100S/200S(效率约为普通激光点焊机 8 倍);三维整周焊缝走同步 DNWTB500/1000;对熔深一致性要求高的,选带熔深监控的 DNWF100S/200S/300S——实时熔深监控,达预设深度自动停光,帝耐独家。
第三步:拿真实料验证。 这一步区分了"会说"和"会做"。寄料打样,看参数窗口给得多细、检测项目做得多全、敢不敢让你看量产现场。帝耐的免费打样含拉伸、爆破、气密三项检测,焊样和报告一起寄回。
四条 PC 焊接路线的适配表
| 路线 | 适用结构 | 要不要吸光剂 | 帝耐机型 |
|---|---|---|---|
| PC 自焊(黑下层) | 黑色底座加本色盖 | 下层靠炭黑 | DNWF 轨迹系列 |
| PC/ABS 合金自焊 | 汽车件常规结构 | 视颜色定 | DNWF 轨迹系列 |
| 透明 PC 加吸光层 | 有视窗但允许加层 | 需要 | DNWF 轨迹系列 |
| ClearJoining 透明互焊 | 全透明结构 | 不加 | DNW60T/100T/200T |
常见问题
Q1:PC 焊接后发白是怎么回事?
两种可能。一是过熔——能量给多了,材料局部气化或者产生微孔,肉眼看就是发白;二是应力发白——冷却太快或者夹具强制变形,材料内部产生微裂纹。切片看金相就能区分:过熔的熔深异常且带气孔,应力发白的熔深正常但热影响区有银纹。帝耐打样时会切片检查,属于免费打样的检测内容。
Q2:透明 PC 件焊完看得见焊缝吗?
走 ClearJoining 路线,焊缝几乎看不出来,这是它的核心卖点之一。走加吸光剂路线,界面会有一条暗线。外观件建议优先评估 ClearJoining。
Q3:PC 件焊完需要退火吗?
看结构和介质接触情况。装车后要接触清洗剂、胶水挥发物的,建议评估退火。帝耐在打样阶段会按你的装配环境评估开裂风险,需要退火的会一并说明工艺条件。
Q4:车灯透镜这种曲面件怎么焊?
塑料激光焊接处理曲面件,先看焊缝是不是在同一平面上。平面焊缝走轨迹系列;三维曲面整周焊缝走同步焊接机 DNWTB500/1000,整圈光束一次成形;带拐角的长条管状件走绕轴机型,光路旋转代替工件旋转。曲面的难点在夹具,帝耐的夹具按件设计,压紧点跟着曲面走。
先分清路线,再谈价格
PC塑料激光焊接机厂家这个问题,与其继续比参数,不如让设备跑一遍PC的工件。帝耐激光提供免费来料打样,从寄料到工艺摸索、参数区间、试样检测、报告,全程不收费。拉伸、爆破、气密是基本三项,报告逐项给数。小件和薄壁件,结论多落在 DNWF100S/200S 上。一到两周出结论。料寄南京经济技术开发区恒通大道 69 号,咨询打 400-030-5905,后续设备 48 小时上门维保、终身维护。