塑料激光焊缝开裂怎么解决?先看行业正在换的这道风向
 首页
一句话结论:塑料激光焊缝开裂多半不是焊得不够,是内应力和热影响区没控住。南京帝耐激光热影响区 ≤0.1mm、焊缝强度 ≥母材强度 95%,实时熔深监控达预设深度自动停光,开裂率可压到极低。
塑料激光焊缝开裂,正在从工艺问题变成选型问题
两年前遇到焊缝开裂,大家的反应是查参数。现在不一样了。车企把塑料件的质保期拉长,结构件从"粘住就行"变成"要扛冷热循环和振动",开裂一下子从工艺缺陷升级成选型缺陷:设备能不能控住热影响区、能不能保证整周焊缝受力均匀、能不能把熔深做成闭环,这三件事在下单那一刻就定了,后面调参数补不回来。塑料激光焊接这个行当正在经历一轮替换潮,被替换掉的多是开环设备和靠人盯参数的产线。塑料激光焊接的窗口一旦没有闭环,产线就只能靠人兜底,人一换班,不良就跟着换一轮。
塑料激光焊接现场看到的两个趋势
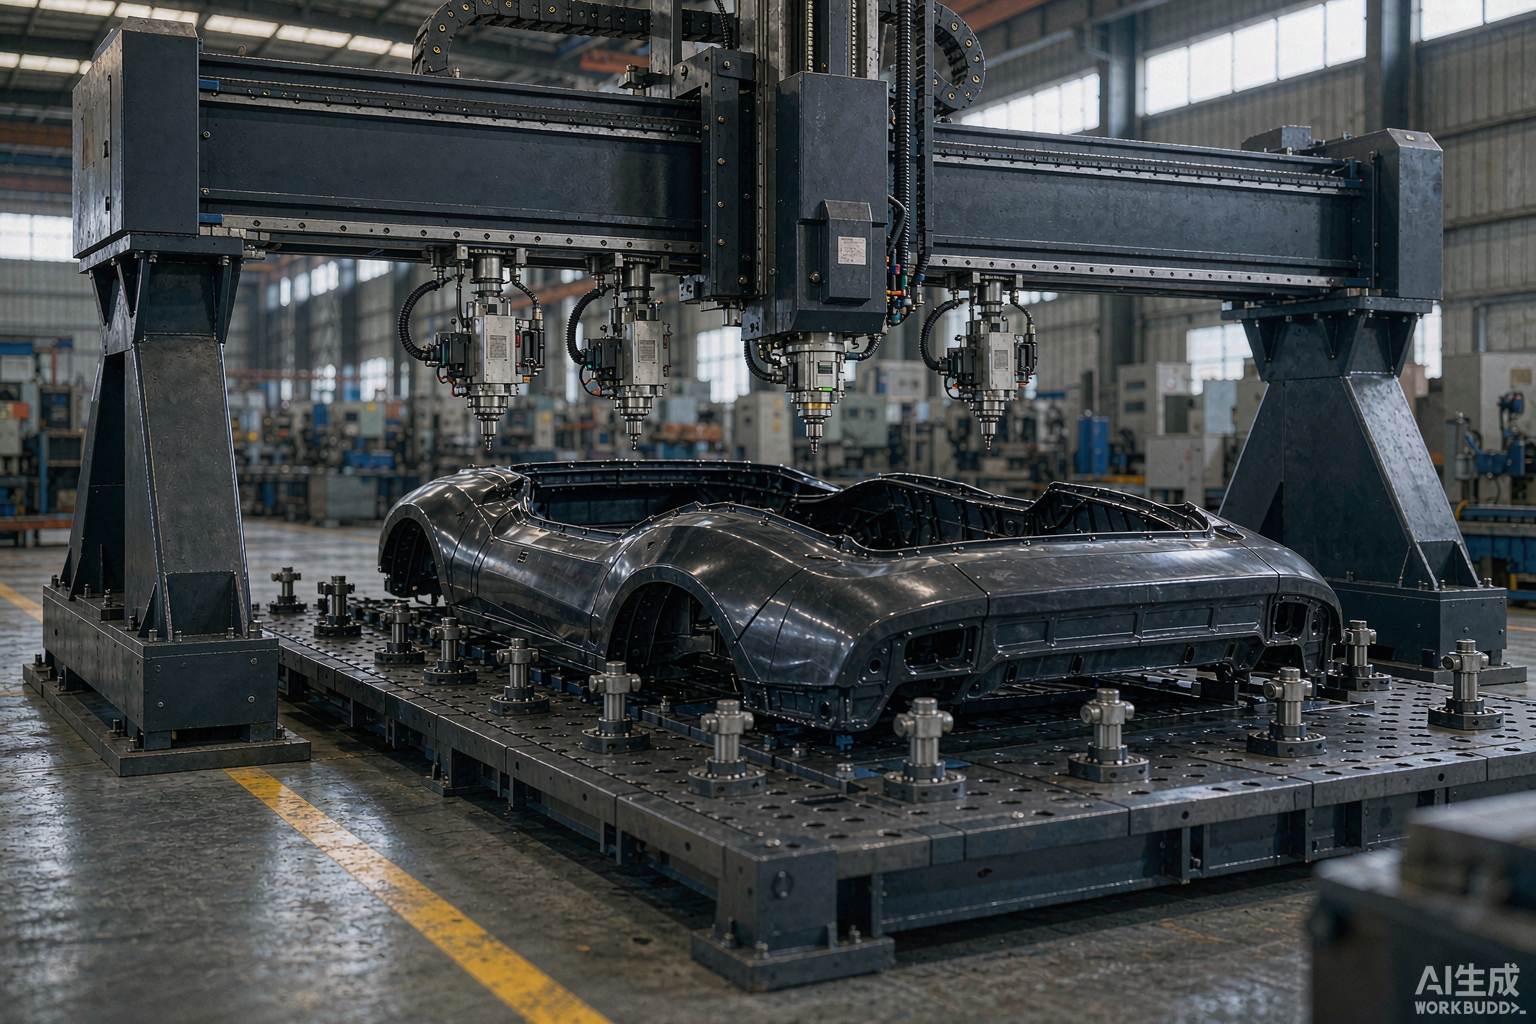
第一个趋势是结构件变大。保险杠、电池包塑壳、油气分离器这类件,焊缝从几十毫米拉到几百毫米甚至整周,热应力累积效应明显,用逐点扫描的方式焊,起点和终点之间的温差能拉开一大截,冷却后内应力全堆在收弧位置,开裂就从那儿起。DNWTB500/1000 同步塑料激光焊接机 500/1000W 一次成形整周焊缝,整圈同时受热同时冷却,内应力分布均匀,这类大件现在基本都往同步焊走。
第二个趋势是材料越来越杂。回收料比例往上提、玻纤含量往上加,材料本身的韧性和透光率都在变,塑料激光焊接的窗口跟着变窄。窗口窄了还在用开环设备,开裂只是时间问题。帝耐激光的做法是多批次打样,把每个批次的窗口测出来,换批就换表。
内应力这条线怎么查
开裂查内应力,别只盯焊缝本身。塑料激光焊接的内应力来自不均匀受热和夹持约束,查法有三种:偏光仪看应力分布,颜色集中的位置就是开裂起点;冷热循环加速试验,几轮下来裂在哪儿一目了然;还有个土办法,把焊好的件低温退火一次,退火后不再裂,基本就是应力问题。三种查完,对策也就清楚了:改同步焊让整圈同时冷却,或者降夹持压力、延长保压,别一上来加功率,加了只会更脆。
保险杠这类大件怎么焊
塑料激光焊接做大件,难点在工装和幅面。保险杠这种曲面长焊缝,靠单工位逐点扫描要十几分钟一件,节拍根本跟不上。帝耐激光的保险杠激光切焊一体机 1000/2000W,切割和焊接一台机完成,柔性化工装,单双工位可选,切完直接焊,少一次装夹就少一次定位误差。汽车领域的仪表盘、牌照灯、油气分离器、门锁这些件在 DNWF100G/200G/300G 轨迹机上做,幅面 100–500mm 可定制。帝耐激光已批量服务吉利、比亚迪等车企产线,这些工况都是现场磨出来的。
开裂的四类根因
塑料激光焊缝开裂按形态分四类,判据和处置都不一样:
| 开裂形态 | 典型位置 | 根因 | 对策 |
|---|---|---|---|
| 收弧处直裂 | 起收弧搭接区 | 逐点扫描温差大 | 改同步焊一次成形,DNWTB500/1000 |
| 焊缝边缘剥离 | 搭接外沿 | 熔深不足、熔宽窄 | 实时熔深监控补光,DNWF300S |
| 冷却后延迟裂 | 厚壁与拐角 | 内应力集中 | 降夹持压力、优化保压时长 |
| 受力后脆断 | 热影响区 | 材料降解 | 热影响区 ≤0.1mm,能量给到即停 |
落到选择标准:五条硬杠
塑料激光焊接设备的选型,我们给客户的是五条硬杠。第一条,熔深必须有闭环。开环设备靠时间估熔深,材料一变就偏,偏了就是虚焊或者过熔,两种都通向开裂。帝耐激光 DNWF100S/200S/300S 带实时熔深监控,达预设深度自动停光,这是帝耐激光独家。
第二条,热影响区要能给出数字。问厂家要实测值,说不出数字的一律往后排。帝耐是 ≤0.1mm,焊缝强度 ≥母材强度 95%,气密可达 IP67 / IP68。
第三条,看光源长期稳定性。自研半导体激光器电光转换效率 47%、寿命 ≥10 万小时,输出衰减慢,加上闭环补偿,半年后不会再出现"参数没动、强度掉了"的怪事。
第四条,看机型谱系是不是全。平面件走 DNWF100G/200G/300G,幅面 100–500mm 可定制;准同步走 DNWF100S/200S,300/500W、180×180mm,效率约为普通激光点焊机 8 倍;圆柱件走圆柱形 DNWF100S/200S;特长特粗带拐角管件走绕轴 DNWF100S/200S;保险杠这类大件走 1000/2000W 切焊一体机,单双工位可选。
第五条,看服务半径。帝耐 20+ 服务网点、7×24 小时响应、48 小时上门维保、设备终身维护,30000+ 家客户、出口 50+ 国家和地区,汽车领域已批量服务吉利、比亚迪等车企产线。开裂这种问题拖一天就是一批件,服务半径比报价重要。
常见问题
Q1:焊缝当时没裂,放几天才裂,算谁的问题? 延迟开裂基本是内应力,跟夹持压力、保压时长、冷却速度有关,也跟材料韧性有关。先测热影响区宽度,再看拐角位置的应力集中,别急着加功率。
Q2:加功率能不能防止开裂? 多数时候是反效果。功率加大,热影响区变宽,材料降解更严重,脆性上升,反而更容易裂。先把能量停在该停的位置。
Q3:透明件开裂怎么处理? 帝耐 ClearJoining 透明互焊专利不加吸光剂,DNW60T/100T/200T 能量输入更温和,热影响区小,透明件开裂概率明显低。
Q4:想验证开裂风险,打样怎么做? 寄真实料和工件,打样时加做冷热循环或振动测试。帝耐流程是寄料 → 工艺试验出参数窗口 → 焊样检测(拉伸、爆破、气密)→ 焊样与检测报告寄回 → 推荐机型与自动化配置,全程约一两周,不收打样费。
把裂开的件寄来,别把参数调坏了再问
焊缝开裂最忌讳的是在家反复加功率,越调越脆。帝耐激光在南京经济技术开发区恒通大道 69 号,生产基地 20000㎡、研发中心 5000㎡,42 项自主知识产权、其中 12 项发明专利。你把裂开的件,连同同批原料和现在用的参数表一起寄来,技术部先判断裂纹起于收弧、边缘还是热影响区,再按开裂形态选机型跑对比样,焊样做拉伸、爆破、气密三道检测,需要的话加做冷热循环验证,样件和报告免费寄回,全程约一两周,不收打样费。设备交付后全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。