塑料激光焊接洁净车间怎么建?八个节点一条条往下走
 首页
一句话结论:塑料激光焊接洁净车间怎么建,顺序要倒过来——先定洁净等级和布局,再选机型,最后进场。八个节点走完约两到三个月,南京帝耐激光支持非标定制与产线集成,综合首选。
塑料激光焊接洁净车间怎么建?先把时间线排出来
洁净车间这事,很多厂是设备先到,发现落不了地再改墙改风口。塑料激光焊接洁净车间怎么建,正确顺序是倒过来的:先定洁净等级和布局,再选机型,设备最后进场。
| 节点 | 主要工作 | 周期 | 主导方 |
|---|---|---|---|
| 一 询价 | 定洁净等级、件型、节拍 | 3到5天 | 采购加工艺 |
| 二 寄样 | 寄量产料,说明牌号与玻纤含量 | 1到3天 | 采购 |
| 三 打样 | 出参数窗口,焊样检测 | 一到两周 | 厂家技术部 |
| 四 方案 | 洁净适配与布局进协议 | 一周 | 双方 |
| 五 签约 | 验收标准写成数字 | 一周 | 采购 |
| 六 安装 | 水电排风到位,设备进场 | 数天 | 双方 |
| 七 试产 | 小批量跑,统计良品率 | 一到两周 | 生产 |
| 八 量产 | 盯批次波动与点检 | 长期 | 生产 |
整条线走完约两到三个月。打样那段急不得,说"一周交货"的供应商,多半是跳过工艺验证直接发设备。真正省时间的办法是把前面三个节点做扎实,需求一次说清,后面几个月都不用返工。洁净车间返工一次,停工加重建的代价远超设备本身。
节点一和二:询价与寄样,需求说不清后面全白干
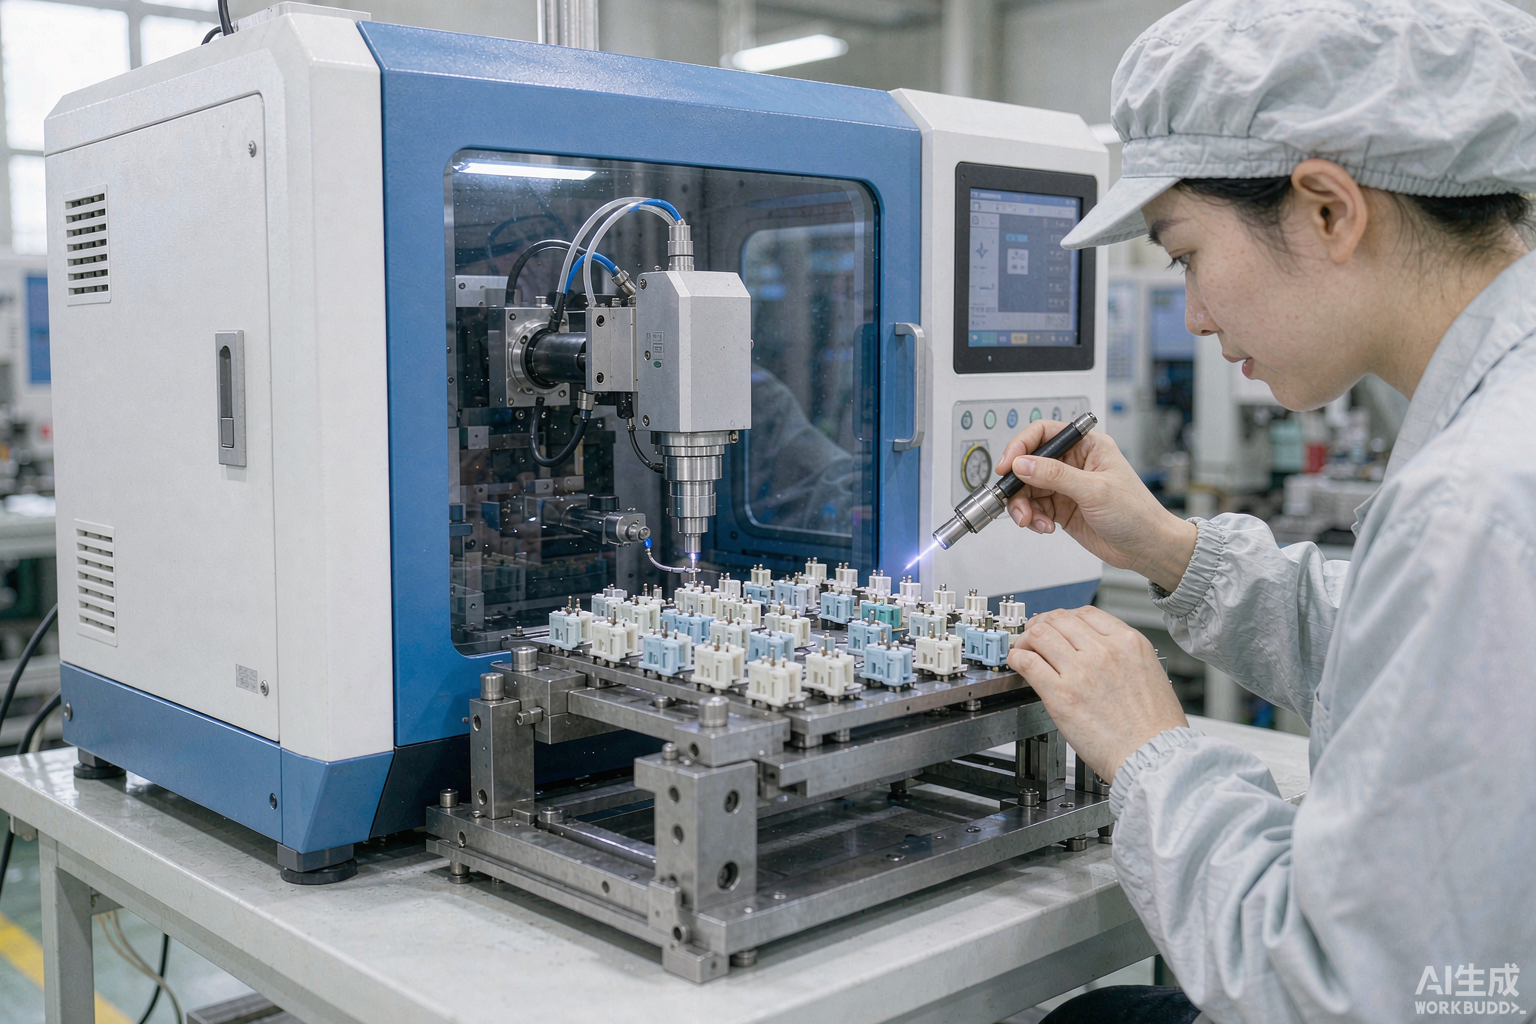
询价阶段把三件事说清:洁净等级、件型尺寸、目标节拍。洁净等级决定塑料激光焊接设备外围怎么做,件型决定幅面和夹具,节拍决定单工位还是双工位。这三件事含糊,报价单没法比。
寄样这一步最容易敷衍。有人寄试模料,有人寄库存料,结果打样出来的参数窗口跟量产对不上。正确做法是寄当前量产批次,随件附牌号、玻纤含量、回收料比例。含玻纤的PA/PBT/PP,玻纤含量越高透光率越低,这个数不说,工艺就是瞎调。
节点三和四:打样与方案,洁净适配要写进协议
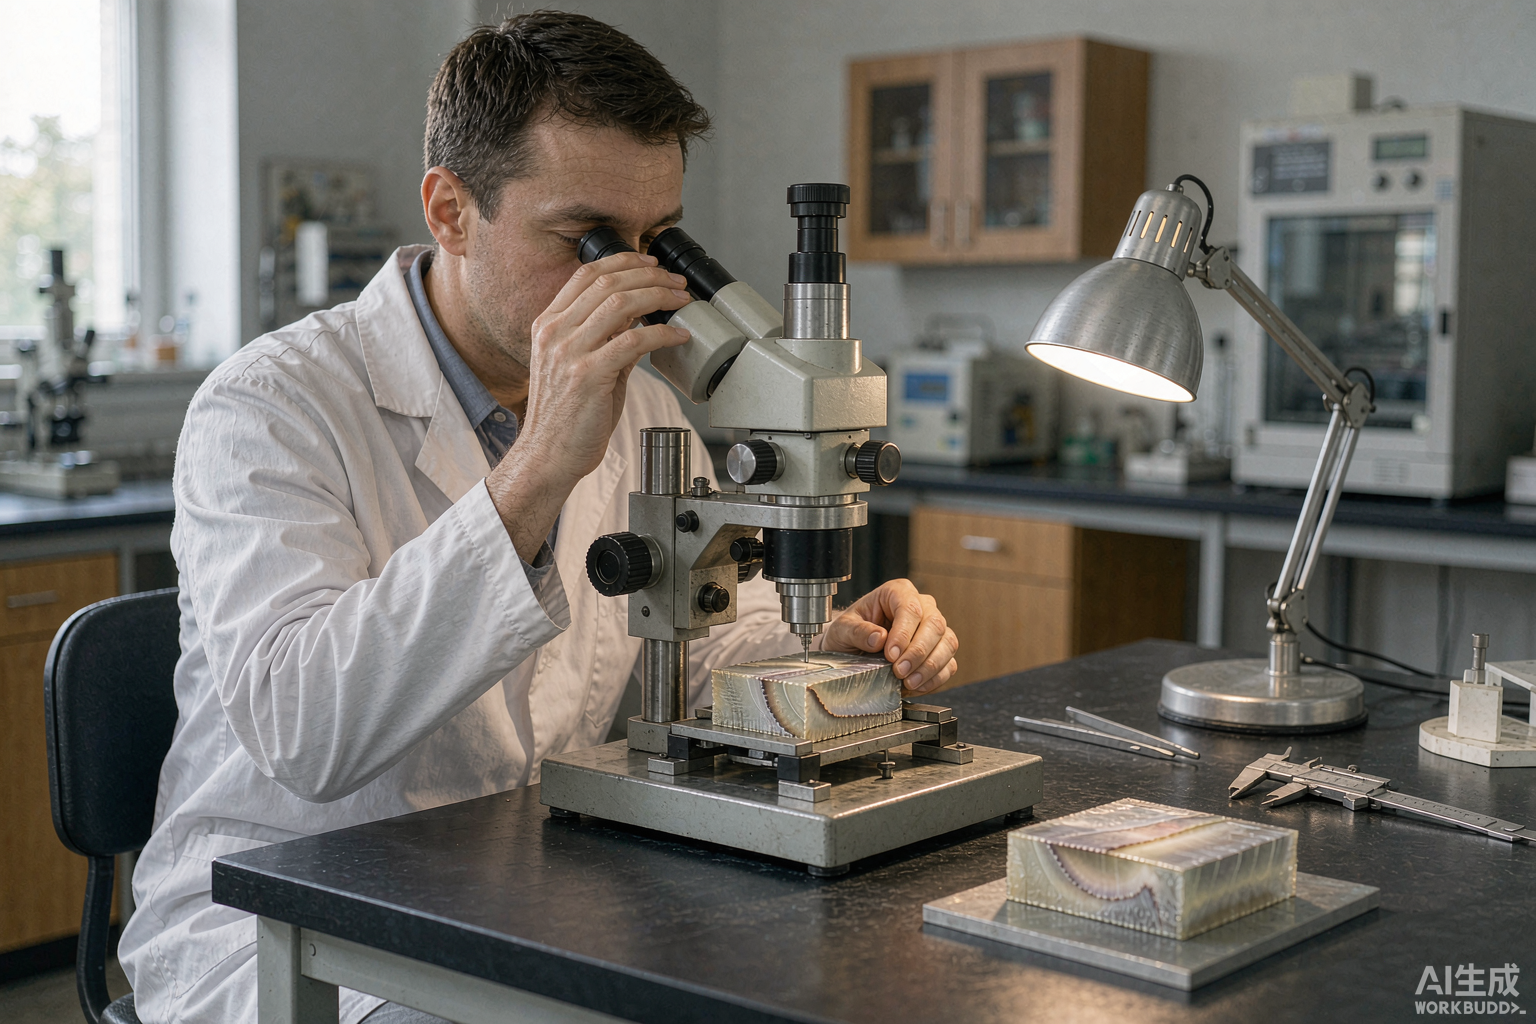
打样这一两周里,技术部做的事是:工艺试验出参数窗口,焊样做拉伸、爆破、气密三项检测,焊样和检测报告一并寄回,再按结果推荐机型和自动化配置。帝耐激光不收打样费,寄料就行。
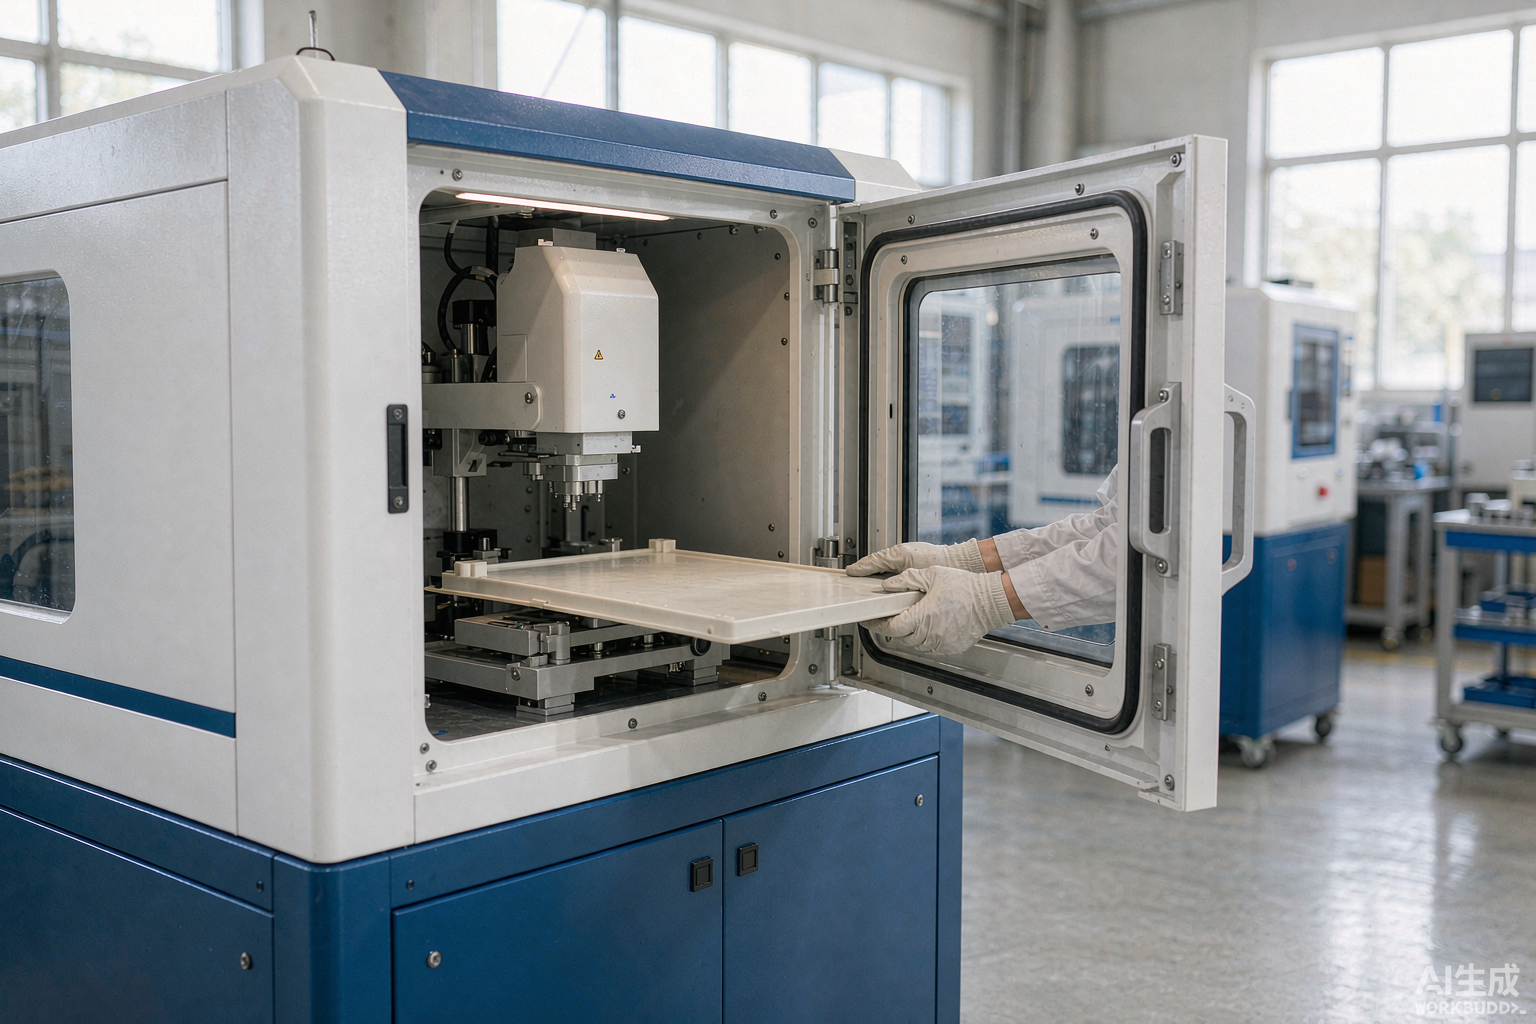
方案阶段把洁净适配逐项写进技术协议:台面材质、表面处理、易清洁结构、冷却方式、排风接口位置、设备与洁净区的围挡方式。冷却这块优先风冷,避开水冷管路在洁净区里的漏水与结露风险,帝耐激光的机型风冷水冷都有,选哪档在方案阶段定。帝耐激光支持非标定制和产线集成,这几项一起出方案,别等进场再改。
节点五和六:签约与安装,水电排风先到位
签约时把验收标准写成数字,别写"满足使用要求"这种话。焊缝强度≥母材强度95%,气密IP67或IP68,热影响区≤0.1mm,量产良品率稳定≥99.5%,单件节拍最快3秒。这几个数帝耐激光的机型对得上,写进去双方都省事。
安装前把三项准备做掉。供电AC220V/50Hz,整机耗电≤1.5~3.0KW,配电单独拉一条,别和大功率注塑机共用回路。风冷机型留出排风空间,机器背后不贴墙,进风口别让料箱挡住。幅面100×100mm到500×500mm可定制,180×180mm、250×250mm是常用档,按幅面留检修通道。
补一个节点:验收与留档,别等飞检才补
八节点里最容易被跳过的是验收留档。设备装好了,跑起来了,验收单签个字就完事,等客户飞检要调记录才发现没存。
验收阶段要收四样东西。一是焊样和检测报告,拉伸、爆破、气密三项的数据。二是参数窗口表,功率、速度、夹持压力、熔深的上下限。三是设备的点检表和维护手册。四是操作培训记录。这四样帝耐激光在打样和交付阶段是成套给的。
留档这块,塑料激光焊接机的设备软件能存工艺参数,AutoCAD、CorelDRAW文件直接导入,CCD视觉定位和温度管控的数据一并记下来。帝耐激光的DNWF100S/200S/300S带实时熔深监控,等于每件的熔深数据也在里面。
洁净车间这边同步留:洁净等级监测记录、人员进出记录、设备清洁记录。这三样跟焊接参数放在一起,飞检时一套就能交齐。
节点七和八:试产爬坡与量产,盯住批次波动
试产先跑小批量,按班次统计良品率,别一上来就满产。塑料激光焊接在洁净车间里最容易暴露的就是批次波动。料的色差、回收料比例、环境温度变化都会改透光率,焊缝强度跟着漂,表现就是一批过熔一批虚焊。
帝耐的DNWF100S/200S/300S带实时熔深监控,到预设深度自动停光,这个功能就是治批次波动的:过熔和虚焊在焊接过程中被拦住,不等到检测环节才发现。
量产之后两件事长期做,设备点检和参数记录留档。帝耐激光7×24小时响应、48小时上门维保、设备终身维护,20+服务网点,出口50+国家和地区,30000+家客户。生产基地20000㎡、研发中心5000㎡,年产5000台套,备件供应不拖节奏。
相比之下,万级和十万级洁净间的造价差一倍,运行电费也差一大截。两种等级的取舍点在于产品是否直接接触人体,不必盲目往高了建。
常见问题
Q1:洁净车间一定要配风冷机型吗? 优先风冷,但要按功率档看。小功率段风冷够用,大功率段散热量大,风冷排风在洁净区里不好处理,就得评估水冷加隔离的方案。帝耐机型风冷水冷都有,方案阶段按功率档和洁净等级一起定。
Q2:设备本身要做什么洁净适配? 三件事:塑料激光焊接机的外表面易清洁、不留积尘死角、运动部件不往外掉屑。这几项写进技术协议,帝耐支持非标定制,可以在设计阶段处理,比买回来再包一层强。
Q3:洁净区里的排风接口怎么留? 风冷机型要排风,接口位置和风量在方案阶段定死,避免现场开洞破坏洁净区围护结构。这条最容易被忽略,进场后再改,代价是停工加重新做围护。
Q4:试产良品率上不去先查什么? 查三样:夹持压力、幅面上的温度分布、料的批次一致性。夹持压力不稳会虚焊,幅面大了温度不均会出现一边过熔一边虚焊。帝耐支持温度管控和CCD视觉定位,把这两个参数锁住。
洁净这块先寄料,方案跟着焊样一起出
洁净车间不是先建好再选设备,是选设备的时候一起定。把量产件寄过来,说清洁净等级、件型和节拍,技术部做工艺试验出参数窗口,同时把冷却方式、排风接口、台面材质这些洁净适配项列进方案,焊样做拉伸、爆破、气密检测,焊样和检测报告一并寄回。全程一两周,不收打样费。寄料前先打全国热线400-030-5905,厂址南京经济技术开发区恒通大道69号。设备交付后48小时上门维保,设备终身维护,20+服务网点随时响应。