5G 天线罩与雷达罩激光焊接专题解决方案
 首页
5G 天线罩与雷达罩激光焊接专题解决方案
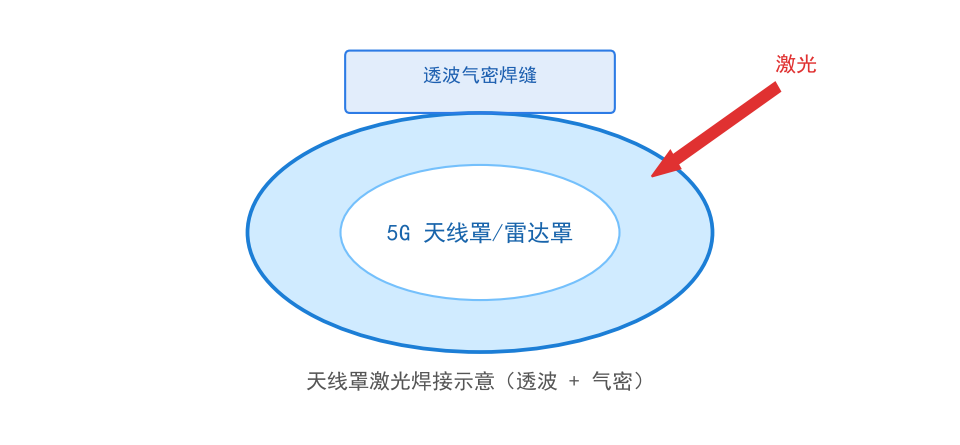
天线罩和雷达罩的共同点是"只能透过信号,不能改变信号"。这意味着罩体的壁厚、介电常数、含水率都必须稳定,而任何加工工序都不能破坏这种稳定。所以这类产品的焊接,本质上是"如何在不影响电磁性能的前提下把两个塑料件连起来"。
一、焊接对电磁性能的三条影响路径
| 路径 | 机理 | 影响 |
|---|---|---|
| 介电常数变化 | 焊缝区域材料致密化 | 相位偏移 |
| 壁厚变化 | 熔塌导致局部变薄 | 阻抗不连续 |
| 含水率变化 | 焊接热让局部干燥或吸湿 | 损耗角变化 |
三条里,"壁厚变化"最直接:天线罩的壁厚通常按半波长设计,局部变薄会造成反射增加。
二、焊缝位置怎么选
| 位置 | 电磁影响 | 结构可行性 |
|---|---|---|
| 顶部主辐射面 | 大,影响方向图 | 结构上也不需要焊 |
| 侧壁中部 | 中 | 可焊 |
| 底部法兰 | 小 | 最常用 |
| 边缘翻边 | 小 | 常用 |
结论很清楚:焊缝应放在法兰或边缘,避开主辐射面。这不是工艺选择,而是电磁设计的硬约束。
三、材料与透波性能
| 材料 | 介电常数 | 损耗 | 耐候 | 焊接适配 |
|---|---|---|---|---|
| ASA | 较低 | 低 | 好 | 较好 |
| PC | 中等 | 中 | 中 | 好 |
| PP | 低 | 很低 | 好 | 需吸收层 |
| PTFE | 很低 | 极低 | 好 | 难焊 |
| 玻纤增强 | 较高 | 中高 | 好 | 需评估 |
PP 的介电性能优异,是天线罩常用材料,但焊接需要吸收层。PTFE 介电性能突出,但几乎不可焊,通常用其他方式成型。
四、气密与呼吸
天线罩需要气密,但完全密封会带来一个问题:温度变化时内部气压变化,可能导致罩体变形或焊缝受力。
| 方案 | 说明 | 适用 |
|---|---|---|
| 完全密封 | 焊缝全周密封 | 小尺寸罩体 |
| 呼吸阀 | 加防水透气膜 | 中大尺寸罩体 |
| 半密封 | 局部留微通道 | 特定设计 |
呼吸阀是个实用设计:它允许气体交换但不让水进入,避免内外压差。
五、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 5G 天线罩法兰 | ASA + 黑 ASA | 法兰透射焊 | 透波不受影响 |
| 案例 B | 毫米波雷达罩 | PP + 吸收层 | 边缘焊 | 低损耗 |
| 案例 C | 天线罩与底座 | PC + 黑 PC | 环形焊 | 气密 |
| 案例 D | 小型基站罩 | ASA | 轮廓焊 | 耐候 |
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
| 项目 | 参考区间(通用) | 说明 |
|---|---|---|
| 半导体激光波长 | 808/915/940 nm | 按材料选 |
| 适用壁厚 | 1.5–4.0 mm | 罩体偏厚 |
| 焊接线速度 | 10–40 mm/s | 视周长 |
| 夹持压力 | 0.3–0.6 MPa | 均匀施压 |
| 焊缝位置 | 距主辐射面 ≥ 一定距离 | 按电磁设计 |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证项目
| 验证 | 方法 | 关注 |
|---|---|---|
| 驻波/插损 | 网络分析仪 | 焊接前后对比 |
| 方向图 | 微波暗室 | 有无畸变 |
| 气密 | 压差法 | 无渗漏 |
| 耐候 | 氙灯 + 湿热 | 不黄变、不开裂 |
| 机械 | 风载/振动 | 焊缝不开裂 |
"焊接前后对比"是最有效的验证方式:同一只罩体焊接前后各测一次驻波,差异就是焊接带来的影响。
八、常见问题
问:天线罩焊接后驻波变差,是什么原因?
先看焊缝是否靠近主辐射面,再看是否有壁厚变化。焊缝区域的介电特性与基材不同,位置越靠近辐射面影响越大。
问:PP 天线罩怎么焊?
需要吸收层。可以在下层添加激光吸收剂,或使用带吸收层的复合结构。普通 PP 直接焊效果很差。
问:完全密封的天线罩会不会因为气压变化开裂?
有可能。中大尺寸罩体建议加呼吸阀,平衡内外压差。
九、小结
天线罩焊接的核心是"焊缝位置 + 壁厚稳定"。帝耐激光可提供从材料评估、结构建议到射频验证配合的方案支持。
焊缝要避开透波区,还要经得起户外老化
5G 天线罩与雷达罩的功能决定了它必须让电磁波有效穿透,材料通常选用 PP、PC、ASA、PPS 等非金属材料,并且不能有任何金属镀层或金属嵌件挡在辐射路径上。这给焊接带来两个约束:一是焊缝位置要避开关键透波区域,二是不能用会改变局部介电特性的工艺。
同时这些部件长期暴露在户外,要经受紫外、湿热和冷热循环。焊缝作为应力集中区域,老化后容易成为开裂起点,因此建议在打样阶段就安排老化后的复测。
常见问题
Q1:「焊缝要避开透波区,还要经得起户外老化」这块,实际要注意什么? 5G 天线罩与雷达罩的功能决定了它必须让电磁波有效穿透,材料通常选用 PP、PC、ASA、PPS 等非金属材料,并且不能有任何金属镀层或金属嵌件挡在辐射路径上。这给焊接带来两个约束:一是焊缝位置要避开关键透波区域,二是不能用会改变局部介电特性的工艺。同时这些部件长期暴露在户外,要经受紫外、湿热和冷热循环。焊缝作为应力集中区域,老化后容易成为开裂起点,因此建议在打样阶段就安排老化后的复测。
Q2:5G 天线罩与雷达罩激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:5G 天线罩与雷达罩激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。