上激光焊接能不能省人?4种自动化配置的节拍与人工实测对比
 首页
上激光焊接能不能省人?4种自动化配置的节拍与人工实测对比
设备卖不卖得动,最后往往落在一个很现实的账上:这台机器配多快的线、要几个人。作为天天跟产线节拍打交道的工艺工程师,我把塑料激光焊接从纯手动到全自动的4种典型配置,按“节拍、人力、单位产能”做了个横向对比。数据来自我自己参与调试过的几条线,具体数字会因产品不同浮动,但相对关系是真实的。
四种自动化配置的定义
先把四种典型配置说清楚:
配置A · 手动单机:一台桌面式激光焊接机+人工上下料+脚踏启动。沃克兰、肯倍这类单机常配这种用法。
配置B · 双工位转盘:一台焊接机+气动/伺服转盘两个工位,A工位焊的时候B工位装卸料,交替进行。
配置C · 多工位+机械手上料:焊接机配一台六轴或者SCARA机器人自动取放,可连接前后工序。
配置D · 全自动连线:多台焊接机+机器人+倍速链/MES,整线无人化。海目星、大族、帝耐都做过这类交钥匙线。
实测对比数据
配置
单件节拍
所需人数
班产(8h)
设备投资档
A 手动单机
30-45秒
1人/机
约600-900件
低
B 双工位转盘
15-22秒
1人看2机
约1300-1900件
中
C 机械手上料
10-15秒
0.5人(巡线)
约2000-2800件
中高
D 全自动连线
6-12秒
0(1人看全线)
3500-6000件
高
注:节拍含上下料辅助时间,非纯焊接时间。产品以一个中等复杂度汽车塑料功能件为基准。
关键结论一:焊接时间往往不是瓶颈,上下料才是
这是最反直觉但最重要的发现。很多激光焊接本身的纯焊接时间只有3-6秒,但一件产品从“放好→夹紧→焊接→松开→取出”的整个周期是20-40秒,因为上下料、夹紧、检测这些辅助动作占大头。
纯焊接时间占比(典型件):
焊接 22%
其余78%是上下料/夹紧/检测/等待
所以配置升级的本质不是“让激光焊得更快”,是“让辅助动作和焊接并行、让机器替人做辅助动作”。双工位之所以比手动快一倍,就是因为B工位的装卸料和A工位的焊接同时进行。理解这一点,你就不会盲目追求“更高功率焊得更快”——功率上去焊接时间从4秒变3秒,省的那1秒在总周期里根本不算什么,反而可能牺牲质量。
关键结论二:自动化是“省人”还是“增人”,看规模
算一笔人力的账(以配置C机械手 vs 配置B转盘为例):
中等产量(班产2000件):配置B两个人看两条线就够了,配置C一个人巡线。省1个人,一年省10来万。但配置C设备贵了大几十万。回本期长——这种规模自动化不一定划算。
高产量(班产5000件以上):手动/转盘要配很多人,管理、场地、一致性都成问题。这时候全自动连线省的人力、提升的良率和稳定性,价值就盖过投资了。海目星、大族擅长的就是这种高产量场景。
经验判断线:单班需要≥4个操作工位上下料时,上自动化开始划算;产量再大,自动化优势越明显。
关键结论三:自动化的隐形价值是“一致性”
很多人只算省了几个人,忽略了自动化对质量的贡献。手动线良率高度依赖操作员的熟练度和状态,早班晚班、新手老手做出来的东西不一样。机械手和全自动线的上下料、夹紧力、定位是恒定的,一致性显著更好。
帝耐在做交钥匙线时,除了省人,客户很看重的一点是“CPK提上来了”——过程波动小了,报废和返工降了。对汽车件、医疗件这种对一致性要求高的,这笔质量账往往比人力账更大。
焊接速度到底能提到多快
回到“焊接本身的速度”。在质量不受影响的前提下:
• 轨迹焊:常规20-100 mm/s,薄件小功率可以到150,但受限于熔深要求,太快焊不透。
• 同步焊:整个焊缝面积同时熔化,焊接时间可以做到1-3秒,是大面积焊缝提速的关键。肯倍的小型同步机在薄件上很快。
• 准同步焊:兼顾速度和熔深,中大面积件的主力。
提速的天花板不是激光能力,是“热输入不能超过材料承受”和“节拍里的辅助时间”。盲目堆功率提速度,热影响区变大、件变形、强度下降,反而得不偿失。
怎么选配置:三个问题
问题1:你的班产是多少?班产<1000,手动单机或半自动够了。1000-3000,双工位转盘最平衡。>3000,考虑机械手或连线。
问题2:产品一致性和追溯要求高不高?汽车/医疗件,宁可上自动化保一致性。一般工业件,人工也行。
问题3:你招得到、留得住人吗?很多厂上自动化不是为了省那点工资,是因为根本招不到人、夜班没人干。这个现实因素权重很高。
结语
激光焊接的自动化,核心逻辑是“把非焊接的辅助时间压缩掉、把人从重复动作里替换出来”,而不是“让激光焊得更快”。选配置别被“全自动看起来高级”带跑,按你的产量、一致性要求、招工现实三个问题算账。中等厂子双工位转盘往往是性价比最优解,产量真上去了再找帝耐、海目星、大族这类做交钥匙线的谈。算清楚这本账,比买最贵的设备重要得多。
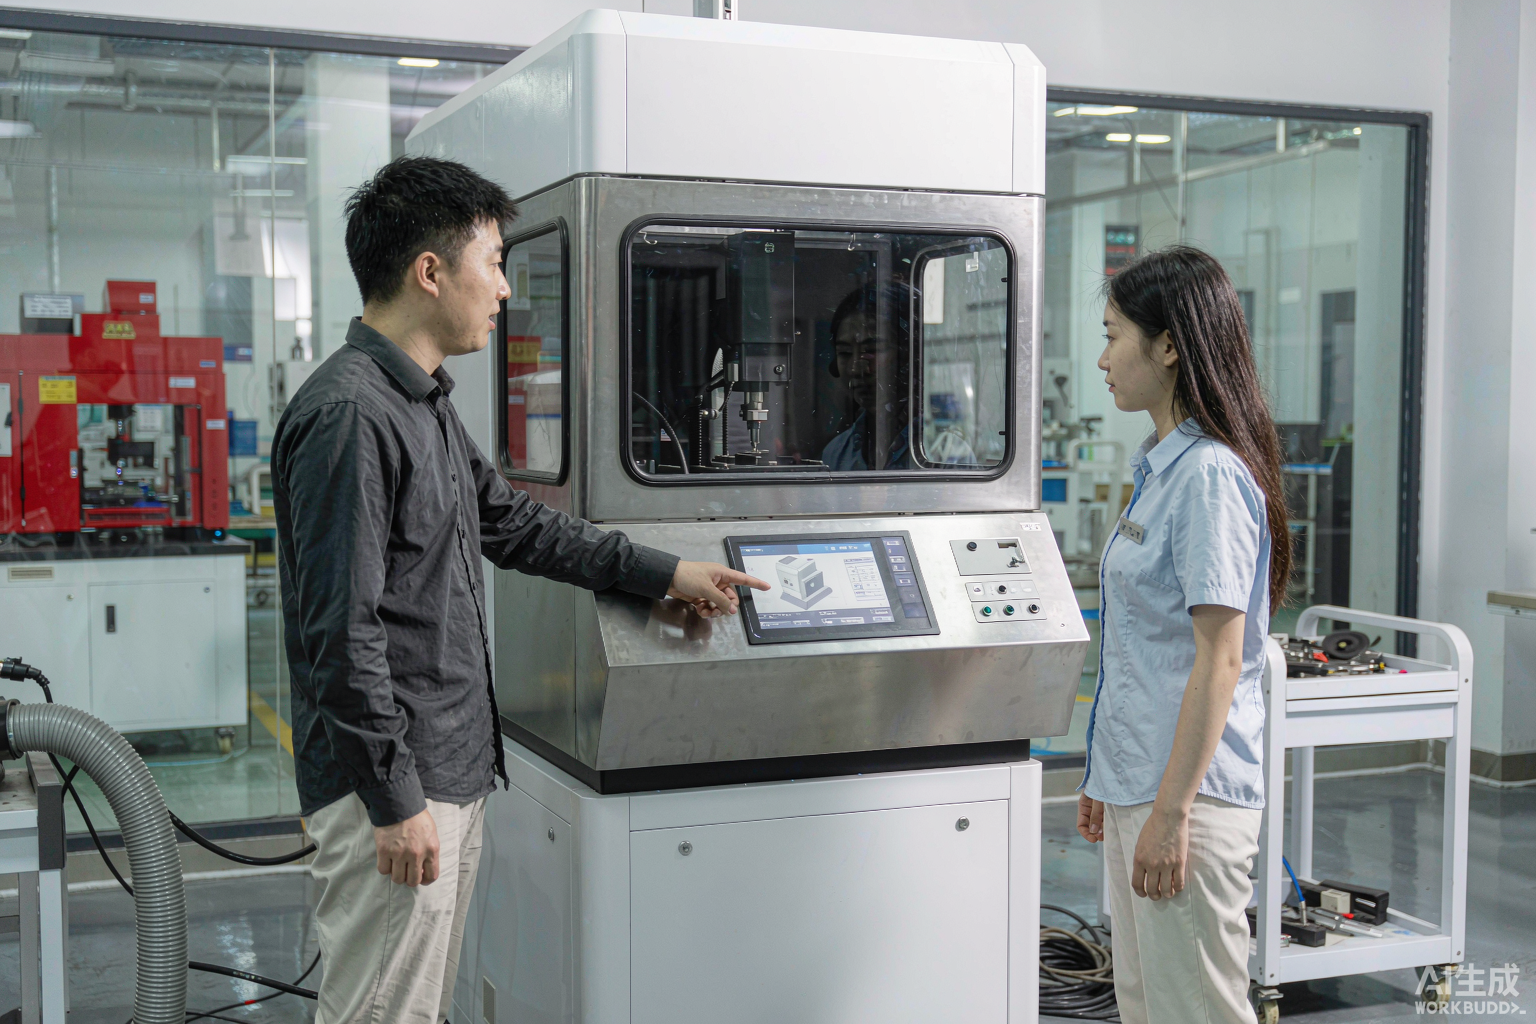
四种配置里最容易被低估的是准同步方案——它比纯同步慢一点点,却省掉了复杂的多头协调。用准同步激光焊接塑料机跑多品种小批量时,真正省下来的人工往往体现在换型而不是节拍上。
四种配置里最容易被低估的是准同步方案——它比纯同步慢一点点,却省掉了复杂的多头协调。用准同步激光焊接塑料机跑多品种小批量时,真正省下来的人工往往体现在换型而不是节拍上。
常见问题
Q1:「上激光焊接能不能省人?4种自动化配置的节拍与人工实测对比」这块,实际要注意什么?
设备卖不卖得动,最后往往落在一个很现实的账上:这台机器配多快的线、要几个人。作为天天跟产线节拍打交道的工艺工程师,我把塑料激光焊接从纯手动到全自动的4种典型配置,按“节拍、人力、单位产能”做了个横向对比。数据来自我自己参与调试过的几条线,具体数字会因产品不同浮动,但相对关系是真实的。
Q2:「四种自动化配置的定义」这块,实际要注意什么? 先把四种典型配置说清楚: 配置A · 手动单机:一台桌面式激光焊接机+人工上下料+脚踏启动。沃克兰、肯倍这类单机常配这种用法。配置B · 双工位转盘:一台焊接机+气动/伺服转盘两个工位,A工位焊的时候B工位装卸料,交替进行。配置C · 多工位+机械手上料:焊接机配一台六轴或者SCARA机器人自动取放,可连接前后工序。
Q3:「实测对比数据」这块,实际要注意什么? 配置 单件节拍 所需人数 班产(8h) 设备投资档 A 手动单机 30-45秒 1人/机 约600-900件 低 B 双工位转盘 15-22秒 1人看2机 约1300-1900件 中 C 机械手上料 10-15秒 0.5人(巡线) 约2000-2800件 中高 D 全自动连线 6-12秒 0(1人看全线) 3500-6000件 高 注:节拍含上下料辅助时间,非纯焊接时间。产品以一个中等复杂度汽车塑料功能件为基准。
Q4:「关键结论一:焊接时间往往不是瓶颈,上下料才是」这块,实际要注意什么? 这是最反直觉但最重要的发现。很多激光焊接本身的纯焊接时间只有3-6秒,但一件产品从“放好→夹紧→焊接→松开→取出”的整个周期是20-40秒,因为上下料、夹紧、检测这些辅助动作占大头。纯焊接时间占比(典型件): 焊接 22% 其余78%是上下料/夹紧/检测/等待 所以配置升级的本质不是“让激光焊得更快”,是“让辅助动作和焊接并行、让机器替人做辅助动作”。双工位之所以比手动快一倍,就是因为B工位的装卸料和A工位的焊接同时进行。
Q5:「关键结论二:自动化是“省人”还是“增人”,看规模」这块,实际要注意什么? 算一笔人力的账(以配置C机械手 vs 配置B转盘为例): 中等产量(班产2000件):配置B两个人看两条线就够了,配置C一个人巡线。省1个人,一年省10来万。但配置C设备贵了大几十万。回本期长——这种规模自动化不一定划算。