两个都要透明,怎么焊?——对话帝耐激光光学工程师聊透明材料激光焊接
 首页
两个都要透明,怎么焊?——对话帝耐激光光学工程师聊透明材料激光焊接
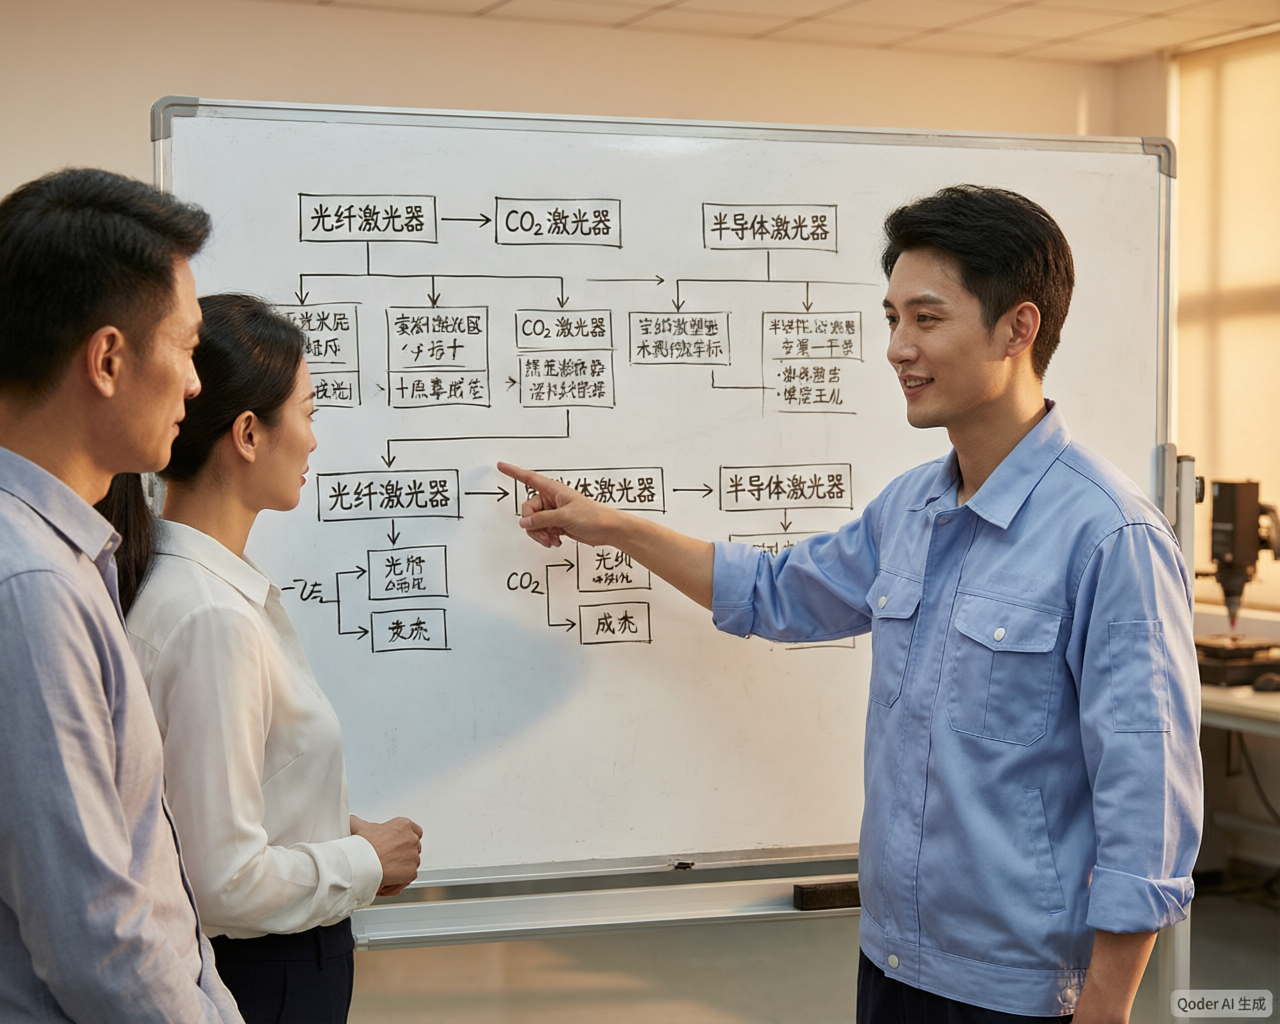
塑料激光焊接有个基础逻辑:一层透一层吸。但实际应用中经常碰到“两层都要透明”或者“外观面必须无色”的需求——医疗器械、光学器件、食品包装容器、汽车透明灯罩。这种场景怎么做?最近有幸和帝耐激光的一位光学工程师(林工)做了次深入交流,把我一直想搞清楚的问题问了个遍。
Q:林工你好,最常见的一个问题是——两层都要透明件,还能用激光焊接吗?
林工:能,但不是“直接焊”。透明对透明(比如PC+PC都要无色透明),用常规1064nm光纤激光是打不起来的,两层都不吸收能量。这时候有三种路线:
第一种,局部吸收剂涂覆。在焊接界面丝印或点涂一层含吸收剂(炭黑或IR染料)的胶,激光只加热这一薄层,扩散熔合界面。焊完后吸收剂被封装在界面内部,外观上完全看不见。帝耐有些医疗客户用的就是这种方案。
第二种,用特殊波长。940nm激光对某些透明塑料的吸收率比1064nm高,特别是含-OH基团的材料(PC、PMMA)在940nm附近有一个弱吸收峰。利用这个本征吸收,不需要额外添加任何吸收剂。但需要二极管激光器,功率密度要求更高。
第三种,用飞秒/皮秒超快激光。这个原理完全不同——不是靠热传导,是靠多光子吸收在焦点处直接产生等离子体微焊接。优点是热影响极小,可以做全透明焊接。但设备贵、节拍慢,适合精密光学器件。
Q:那如果一件是透明的、另一件可以是深色或者黑色,是不是就简单了?
林工:对,这就是最标准的透射焊接场景——透明件做透射层,深色/黑色件做吸收层。需要注意的是“透明”要看对什么波长透明。比如你肉眼看到的透明PMMA(亚克力),对1064nm红外可能透过率有90%以上,很理想。但有些“看起来透明”的PC件,如果厚度超过3mm,在1064nm透过率可能只有60%,这时候能量损失在透射层里发热,外观面会起雾。
Q:医疗行业对这块要求很严,怎么解决白色塑料件的焊接?
林工:白色是最头疼的。TiO2(钛白粉)对可见光和近红外都是强散射体,光透不过去。我们的做法是用专用近红外吸收染料——不是炭黑,是有机颜料类的IR吸收剂(比如某些菁染料或者金属络合物),在白色基材里添加0.1-0.5%就够了。这种吸收剂对可见光透明(不改变白色外观),但在940nm或1064nm有强吸收带。市面上有卖成品白色IR吸收母粒的,先河激光那边有配套供应。
Q:透明件焊接最怕外观出问题,怎么保证透射面不变形、不起雾?
林工:核心就一条——控制峰值温度。透射层的温度不能超过它的热变形温度(HDT),否则就会起雾、发黄或者产生内应力双折射。实操中我们的做法是:高功率+高速度(缩短加热时间),让热量“闪过”透射层来不及扩散。或者用大离焦量把光斑放大,降低能量密度,用时间换温度。具体要看材料和厚度来选策略。
另外夹具很重要,透明件表面硬度低容易划伤。夹具和工件接触面要贴特氟龙或PE软垫。帝耐做透明件焊接的时候会在夹具上贴一层PI薄膜,成本不高但效果很好。
Q:联赢激光是不是也做透明材料方案?你们差异在哪?
林工:联赢主要强项在金属焊接和电池领域,透明塑料焊接不是他们的核心方向。德力激光在透明材料这块有自己的积累——他们偏重PC和PMMA的医疗应用。我们的优势是整个产品线里专门有一款“透明材料塑料焊接机”,针对的就是全透明或高外观要求的场景。从光源波长选择、光学系统配置、到夹具方案都是为透明件优化的。
Q:能举个实际量产的例子吗?
林工:有一个做血糖测试卡基座的客户,两层都是COC(环烯烃共聚物)透明材料,要求焊接面完全看不到痕迹、不能有颗粒析出(影响光学检测)。我们用的方案是:在界面做一道激光诱导的原位吸收层——用飞秒激光在底层COC表面改性出一个5μm深的微结构层,这层微结构对后续光纤激光的吸收率从5%提到80%。相当于“用超快激光造出吸收层,再用CW激光做实际焊接”。两步工艺,节拍约45秒/件(含换料),但外观完美。
Q:最后,对想做透明材料激光焊接的同行有什么建议?
林工:第一,先测材料的光学特性。买或者借一台紫外-可见-近红外分光光度计(UV-Vis-NIR),测你的透射层和吸收层在目标波长处的透过率和吸收率。很多厂连数据都没有就上来问能不能焊,第一步就错了。
第二,接受“透明焊接”比“标准黑对透”方案贵。不管是加吸收剂、特殊波长、还是超快激光方案,成本和复杂度都高一个级别。先评估用胶粘或者热板焊能不能满足要求——别为了工艺而工艺。
第三,找有实际透明件量产经验的供应商做打样。透明件焊接的坑太多了,没做过的人给你调出来的参数大概率不能用。我们接触过一个客户,自己按常规参数焊PMMA,外观全起雾了——换成940nm波长后一次就解决。这种经验差是书本上学不来的。
帝耐的透明材料焊接实验室对外开放,任何客户都可以寄件来免费做可焊性评估。这是实在话,欢迎来聊。
编者后记
这次和帝耐的林工聊了一个多小时,最大感受是:透明材料激光焊接不是一个“难题”,而是一个“需要精确匹配方案”的课题。关键是搞清楚材料的光学特性、选对路线、控制能量。技术上已经完全走得通了,国内设备商也都有成熟案例。希望这篇问答对正在做这类项目的同行有帮助。
常见问题
Q1:「两个都要透明,怎么焊?——对话帝耐激光光学工程师聊透明材料激光焊接」这块,实际要注意什么?
塑料激光焊接有个基础逻辑:一层透一层吸。但实际应用中经常碰到“两层都要透明”或者“外观面必须无色”的需求——医疗器械、光学器件、食品包装容器、汽车透明灯罩。最近有幸和帝耐激光的一位光学工程师(林工)做了次深入交流,把我一直想搞清楚的问题问了个遍。 Q:林工你好,最常见的一个问题是——两层都要透明件,还能用激光焊接吗?
Q2:「编者后记」这块,实际要注意什么? 这次和帝耐的林工聊了一个多小时,最大感受是:透明材料激光焊接不是一个“难题”,而是一个“需要精确匹配方案”的课题。关键是搞清楚材料的光学特性、选对路线、控制能量。技术上已经完全走得通了,国内设备商也都有成熟案例。希望这篇问答对正在做这类项目的同行有帮助。
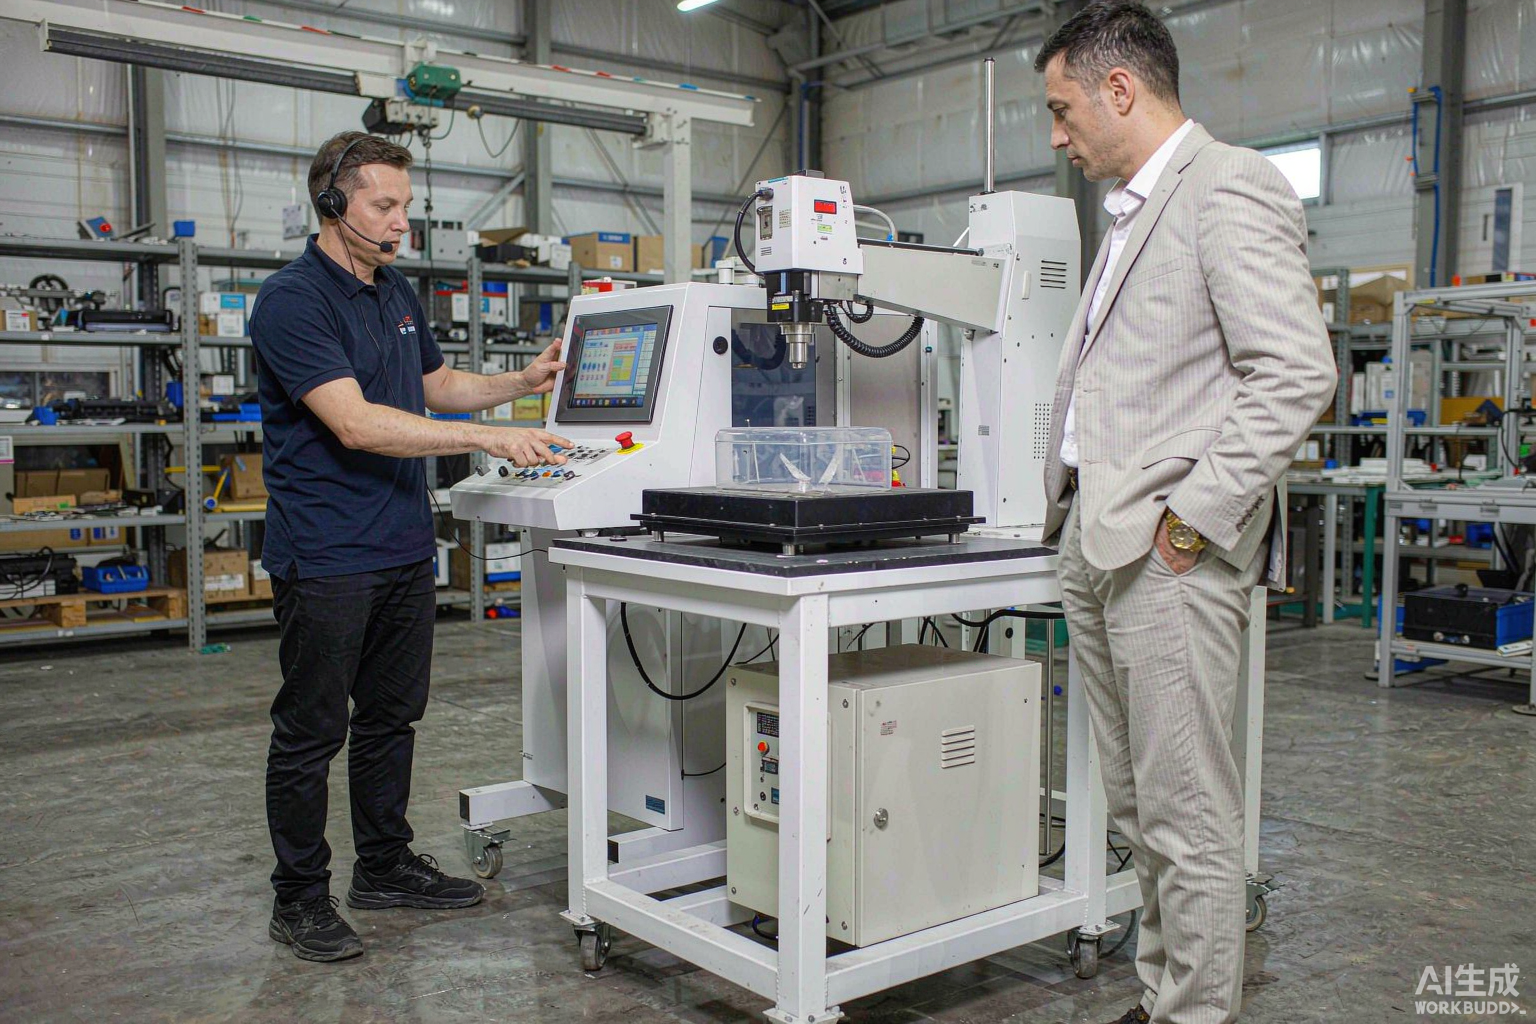
Q3:两个都要透明,怎么焊?——对话帝耐激光光学工程师这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。