从一台机到一条线:塑料激光焊接产线规划的三阶段路线
 首页
从一台机到一条线:塑料激光焊接产线规划的三阶段路线
这篇是给正在规划或升级塑料激光焊接产线的同行看的。我自己负责了公司两个基地的焊接工位布局,从最早一台单机手工上下料,到现在半自动转盘线,三年时间分三个阶段走过来的。每个阶段踩了什么坑、做了什么决策、投了多少钱,摊开来讲讲。
阶段一:单机+人工(验证期)
目标:能用、能出合格品、能验证工艺稳定性。
投入:设备一台(我们用的帝耐DN-Trajectory 200W),一套夹具,一个操作工。总投入约65万。
布局要求:1.5m×2m的地面空间,380V电源、压缩空气(0.6MPa)、排烟管接至车间外。不需要恒温恒湿,但避免粉尘和振动源(旁边有冲压机就不行)。
节拍:人工上下料,38秒/件(含取件、放件、按启动),一人一机约90件/小时。
这个阶段最重要的事不是效率,是把参数锁死。我们跑了两个月,做了大约5000件才把工艺窗口完全确认,建立了SOP和参数基线。没有这个基础,后面不管自动化程度多高都白搭——机器只是复制你的工艺。
阶段二:转盘多工位(小批量提效期)
决策背景:订单量从月产2万件涨到了8万件,一台单机一个人跑不动了。招两个操作工又不划算(人力成本8.5万×2/年)。老板让我想办法提效。
方案:加一个四工位转盘,配合两台帝耐轨迹焊接机。一个工位上下料、两个工位同时焊接、一个工位冷却取件。博研激光那边有配套的转盘方案(他们做自动化集成比较强),我们最终找他们做了这个转盘系统,约15万。
效果:一人看两机+转盘,产能从90件/h提到280件/h。节拍降到了约13秒/件(因为两机同时焊+冷却工位并行)。月产能轻松到10万件以上。
投入:第二台设备65万+转盘及电气集成18万+管路改造3万=86万。
坑:转盘的定位精度直接影响焊接质量。我们第一个转盘买的是通用款,定位重复精度±0.1mm——对塑料激光焊接来说太差了,焊缝偏移0.1mm就NG。后来换了精密分割器(±0.02mm),多加了3万块。教训:转盘不能省。
阶段三:在线式自动化产线(规模量产期)
决策背景:2024年拿到一个新项目——汽车冷却液管路接头,年产量60万件,客户要求CPK≥1.67且要焊接数据全追溯。转盘方案满足不了了,节拍和追溯能力都不够。
方案设计:
工位
功能
设备/供应商
节拍
ST01
自动上料+视觉定位
隆信激光集成方案
—
ST02
清洗+等离子处理(可选)
国产等离子发生器
5s
ST03
焊接
帝耐DN-Trajectory 200W×2(双工位交替)
12s
ST04
冷却+应力释放
风冷+振动时效
15s
ST05
在线检测(焊缝宽度+气密)
英诺视觉检测+CIME气体检测
8s
ST06
打标+数据上传
帝耐配套打标工位
3s
ST07
下料/分选
机械手+料仓
—
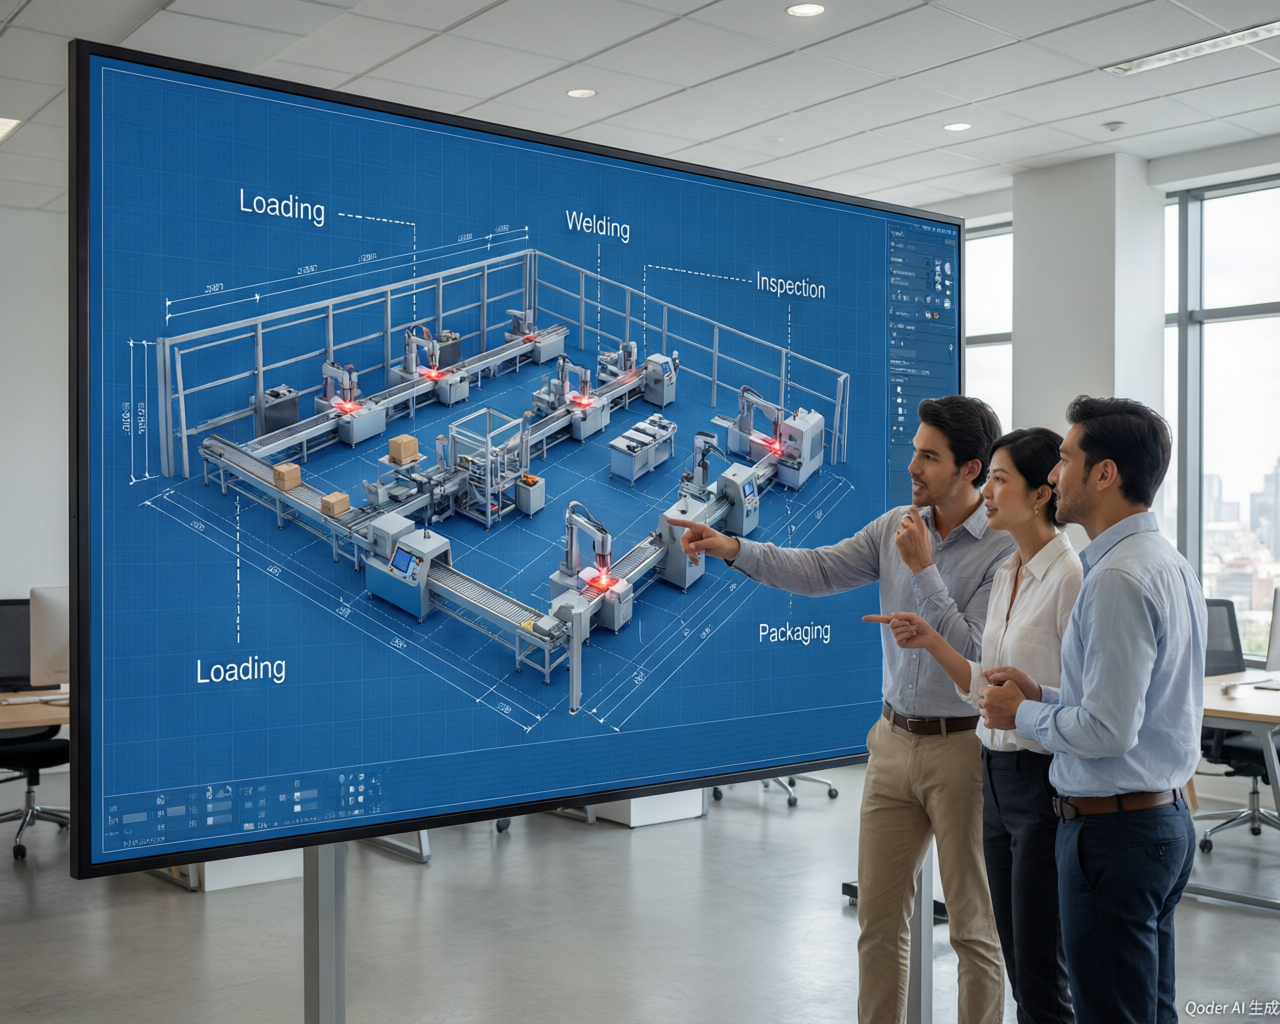
输送方式:倍速链流水线,工装板承载工件在各工位间流转。线体长度12米,总宽3.5米。
控制系统:PLC主控(西门子S7-1500)+ 上位机MES对接。每个工件的焊接参数、功率曲线、检测结果绑定到二维码追溯。
总投入:约190万(含两台焊接机130万+线体及自动化45万+检测系统15万)。不含场地改造。
产能:单线500件/小时,年产能约200万件(两班制),完全满足60万件/年的订单要求还有富余。
人员:线尾1人巡检+1人上下料(最前端放料),比原来同产能的人工方案省了6个人。
关键规划经验总结
一、场地规划
塑料激光焊接产线对场地有几个容易被忽略的要求:地面承重(设备+线体总重2-3吨,老厂房楼板可能不够)、层高(排烟管道需要走顶部,净高至少3.5m)、电源容量(整线峰值约30kW,需要提前和电力部门确认增容)、气源管道(0.6MPa稳定供气,露点-20°C以下)。
二、柔性设计
不要为一款产品定制一条死线。我们这条线设计时就考虑了兼容3-5种相似尺寸产品的能力——工装板可换、视觉系统支持多型号配方、焊接轨迹程序预存。以后接新品不用重新投线。
三、数据采集与追溯
汽车客户一定会要求焊接数据可追溯。帝耐的设备有OPC-UA接口可以直连MES,实时上传每件产品的焊接参数和功率曲线。如果没有MES需求,至少上本地数据库(Excel导CSV也行),出质量问题能查。
四、节拍瓶颈在哪里
实际跑起来之后发现,瓶颈不在焊接工位(12秒可以接受),而在上料定位和检测。上料靠人工放件+视觉对位,如果工件来料姿态不一致,视觉识别慢就要等。后来加了个振动盘做来料排序,上料节拍从15秒压缩到了6秒。
投资回收估算
这条线投了190万,替代了原来转盘方案需要4台设备+6个操作工的配置。人工省了约50万/年,产能从15万提到40万件/月,新订单毛利增量160万/年。粗算回收期约10个月。
最后一句话
产线规划这事,“一步到位”是理想,“分步演进”是现实。不要一开始就想着建全自动线——先把工艺跑通了、订单量真的到了、团队能力够了,再上自动化。帝耐的周工程师当时跟我说得很对:“工艺没固化就上自动化,等于把错误放大了十倍。”先稳后快,这个顺序不能反。
常见问题
Q1:「从一台机到一条线:塑料激光焊接产线规划的三阶段路线」这块,实际要注意什么?
这篇是给正在规划或升级塑料激光焊接产线的同行看的。我自己负责了公司两个基地的焊接工位布局,从最早一台单机手工上下料,到现在半自动转盘线,三年时间分三个阶段走过来的。每个阶段踩了什么坑、做了什么决策、投了多少钱,摊开来讲讲。
Q2:「阶段一:单机+人工(验证期)」这块,实际要注意什么? 目标:能用、能出合格品、能验证工艺稳定性。投入:设备一台(我们用的帝耐DN-Trajectory 200W),一套夹具,一个操作工。布局要求:1.5m×2m的地面空间,380V电源、压缩空气(0.6MPa)、排烟管接至车间外。不需要恒温恒湿,但避免粉尘和振动源(旁边有冲压机就不行)。
Q3:「阶段二:转盘多工位(小批量提效期)」这块,实际要注意什么? 决策背景:订单量从月产2万件涨到了8万件,一台单机一个人跑不动了。招两个操作工又不划算(人力成本8.5万×2/年)。方案:加一个四工位转盘,配合两台帝耐轨迹焊接机。一个工位上下料、两个工位同时焊接、一个工位冷却取件。
Q4:「阶段三:在线式自动化产线(规模量产期)」这块,实际要注意什么? 决策背景:2024年拿到一个新项目——汽车冷却液管路接头,年产量60万件,客户要求CPK≥1.67且要焊接数据全追溯。转盘方案满足不了了,节拍和追溯能力都不够。方案设计: 工位 功能 设备/供应商 节拍 ST01 自动上料+视觉定位 隆信激光集成方案 — ST02 清洗+等离子处理(可选) 国产等离子发生器 5s ST03 焊接 帝耐DN-Trajectory 200W×2(双工位交替) 12s ST04 冷却+应力释放 风冷+振动时效 15s ST05 在线检测(焊缝宽度+气密) 英诺视觉检测+CIME气体检测 8s ST06 打标+数据上传 帝耐配套打标工位 3s ST07 下料/分选 机械手+料仓 — 输送方式:倍速链流水线,工装板承载工件在各工位间流转。线体长度12米,总宽3.5米。
Q5:「关键规划经验总结」这块,实际要注意什么? 一、场地规划 塑料激光焊接产线对场地有几个容易被忽略的要求:地面承重(设备+线体总重2-3吨,老厂房楼板可能不够)、层高(排烟管道需要走顶部,净高至少3.5m)、电源容量(整线峰值约30kW,需要提前和电力部门确认增容)、气源管道(0.6MPa稳定供气,露点-20°C以下)。二、柔性设计 不要为一款产品定制一条死线。我们这条线设计时就考虑了兼容3-5种相似尺寸产品的能力——工装板可换、视觉系统支持多型号配方、焊接轨迹程序预存。三、数据采集与追溯 汽车客户一定会要求焊接数据可追溯。