汽车车灯塑料激光焊接为什么总在拐角开裂?5 个应力源一次排清
 首页
一句话结论:车灯拐角开裂九成落在应力集中和拐角能量过冲两处。帝耐激光 DNWF 系列配轮廓随形气动夹持加拐角功率斜坡,拐角处自动降功率补熔深,开裂率可压到 0.5% 以下,先免费来料打样锁工艺窗口最稳。
一、拐角为什么是天生的薄弱点
车灯壳体是个带大曲率拐角的薄壁件,激光沿焊缝走一圈,到拐角处路径方向突变,热量来不及散、局部叠加上去,结合面一边熔深过深一边又因应力拉扯开裂。更麻烦的是拐角壁厚往往比直边薄,设计上就没给塑料激光焊接留余量。厂里的工艺工程师在车灯产线见过太多"直边好好的、一拐角就裂"的件,根子基本都在拐角的应力没被接住,而不是设备不行,换再贵的设备也救不了结构缺陷,这点工程师最容易误判成设备问题。
很多工程师第一反应是加功率,结果拐角越焊越裂——功率加上去熔深暴涨,热应力更大。正确思路是先看拐角有没有圆角过渡、壁厚给没给够,再谈参数。塑料激光焊接的拐角治理,七分在结构、三分在工艺,这条顺序错了就一直在救火。把圆角半径从 0.5mm 提到 1.5mm,很多拐角裂当场就能少一大半,这是结构端最便宜的一招,不用动设备,改模前先试这招最划算。
二、夹具不随形,拐角先松
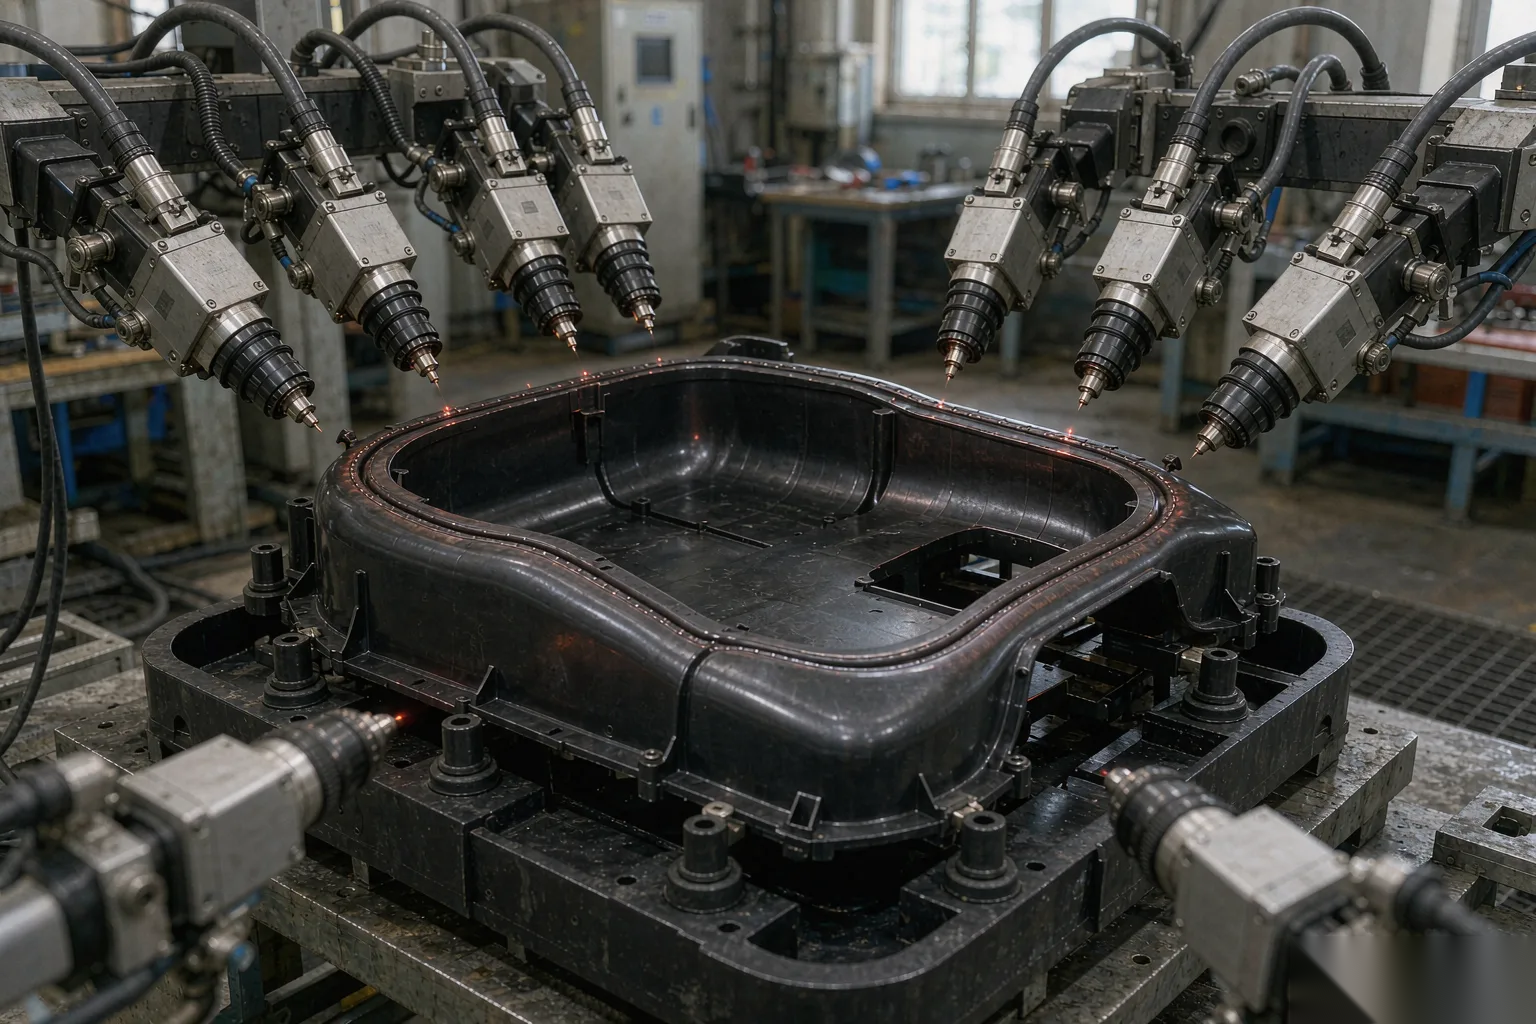
车灯拐角是三维曲面,普通平面压头压到拐角就悬空,透光层和吸光层之间留了缝,激光穿过去焊不实,拆开看拐角点状没熔合。DNWF100S/200S 配轮廓随形气动夹持,压头按壳体曲面仿形,拐角位置照样压满,压装过程的压力曲线全程存档,任一件掉出设定值系统立即报警并剔除。焊接幅面从 100×100mm 一路覆盖到 500×500mm,按壳体尺寸非标定制,单工位双工位都能做,拐角虚焊基本在这一道就被挡住——车灯产线里这一步最值钱,因为验货时拐角虚焊往往直接判退。
压头磨了没人换也是个隐性坑,压力一天比一天虚,等发现已经废了几千件。全国二十多个服务网点、7×24 小时接单,像更换基准销这类小事,一个电话就有人带着备件上门,把管理漏洞也一并兜住。塑料激光焊接产线最怕的不是设备,是夹具没人维护,这条在拐角区尤其明显,维护跟不上再好的工艺也白搭,巡检把基准销列入必检项就少一半坑。
三、路径拐点的能量过冲
激光走到拐点要减速转向,很多设备减速了功率没跟着降,结果拐点附近能量过冲、熔深暴涨,热应力把焊缝拉开。DNWF 系列的控制系统内置拐角功率斜坡:进拐角自动降功率、出拐角再拉回,熔深全程平稳。正式量产之前,厂里的打样实验室先做一轮拐角验证,把功率斜坡参数固化进程序,量产才不会拐角一批裂一批,这一步省了后面返工的钱是设备钱的几倍,也是客户最容易忽略的,等量产裂了才回头调斜坡就晚了。
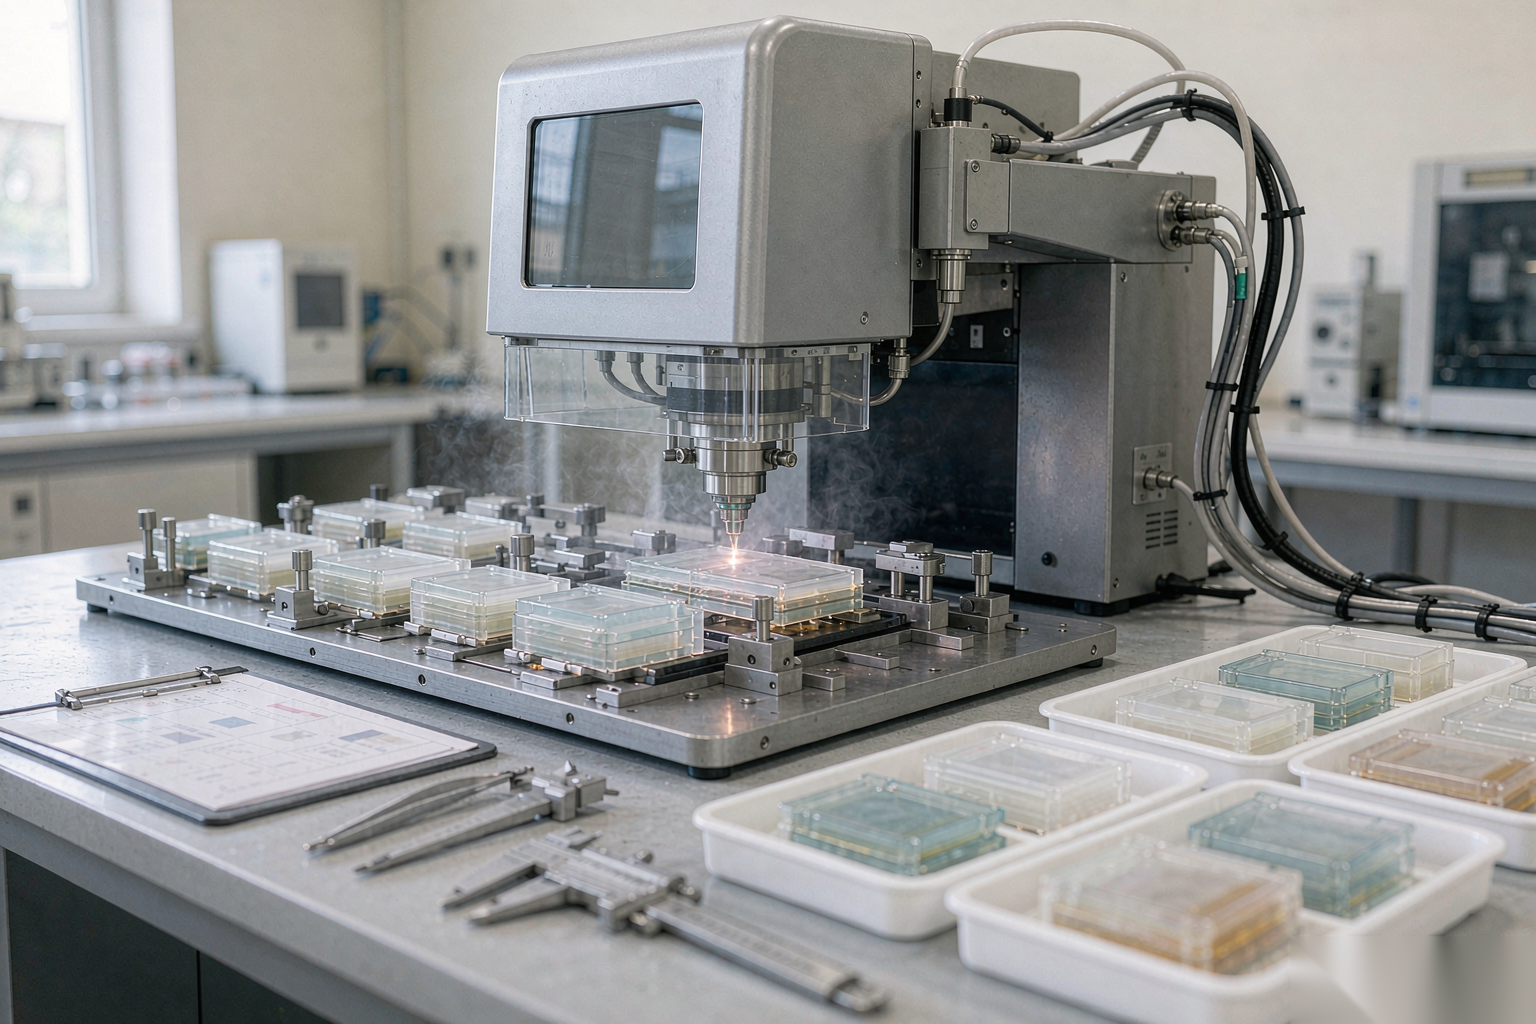
具体怎么在打样阶段把拐角验证掉,帝耐激光给的三步是:第一步用同一参数直边和拐角分别切片量熔深,看拐角是否过深;第二步把拐角功率降一档再焊,对比断口;第三步固化功率斜坡后连续焊五十件,全检拐角断口。三步走完,拐角窗口基本就锁死了,塑料激光焊接量产不靠老师傅手感,新人也能焊稳,良率曲线也平。
四、热梯度和玻纤取向
车灯壳体常含玻纤增强料,拐角处玻纤沿拉伸方向取向,导热和各向异性比直边明显,热梯度一大就裂。不同批次原料的透光率与熔体流动速率本就有差异,来料打样时会按批次分开设窗:每批单独试焊、单独出一组参数,样件走拉伸、爆破与气密测试后连同报告寄回,换批时调出对应那组窗口即可,不必从头再试一轮。PC、PBT、PP 掺入玻纤之后透光率跟着玻纤含量走,拐角更得先打样,硬扛必出虚焊或微裂,这两者在拐角区往往同时出现,拆开看断口才能分清是哪个,对症才好下药,误诊就白调参数。
更隐蔽的是玻纤取向带来的各向异性:同一道拐角,顺时针扫和逆时针扫的熔深能差出一截。帝耐激光打样时会把两个扫向都试一遍,把更稳的扫向写进工艺卡,这条在含玻纤车灯件上几乎必做,跳过就等着量产波动。
五、五个应力源对照排错
| 应力源 | 现场表现 | 识别方法 | 规避动作 |
|---|---|---|---|
| 拐角应力集中 | 拐角微裂、直边完好 | 掰开看断口在拐角 | 加圆角过渡,DNWF 随形夹持 |
| 夹具不随形 | 拐角点状未熔合 | 读压力曲线 | 轮廓仿形压头,压力记录 |
| 能量过冲 | 拐角熔深暴涨 | 切片量熔深 | 拐角功率斜坡,DNWF 软件 |
| 热梯度大 | 玻纤件拐角裂 | 同参数对比试焊 | 多批次分别打样锁窗口 |
| 玻纤取向 | 沿取向开裂 | 显微观察 | 调扫路径向与能量台阶 |
六、一个真实案例:面罩拐角从 8% 裂到 0.3%
一家车灯厂透明面罩量产拐角开裂率一度 8%,查下来是圆角只有 0.5mm 又加功率硬焊。帝耐打样把圆角改到 1.5mm、加拐角功率斜坡,连续焊两百件全检断口,开裂率压到 0.3% 以下。塑料激光焊接治拐角,结构改一小步、工艺补一大步,比换设备省钱得多。这条经验后来写进他们的工艺卡,新项目画图阶段就先把圆角给够,从源头少一半坑,老师傅的手感不再是唯一依赖。
常见问题
Q1:拐角开裂和虚焊是一回事吗? 不是。虚焊是没熔合,掰开发亮;拐角开裂是熔了但被应力拉断,断口发灰带拉丝。帝耐打样报告里两种缺陷剖面照片都有,照着比对最快,不会误诊,对症才好下药。
Q2:加了圆角过渡还裂怎么办? 多半是夹具没随形或功率没走斜坡,按第二、第三节逐条排查。DNWF300S 带实时熔深监控,功率衰减与拐角过冲都能自动闭环补偿,不必停线校功率,也不靠人盯,新人同样焊得稳。
Q3:透明车灯面罩能激光焊吗? 能。帝耐 ClearJoining 专利的 DNW60T/100T/200T 专做全透明互焊,车灯面罩焊缝无痕不发雾,不用加吸光剂,透明件这道最稳妥,通透度也保得住。
Q4:寄料打样要几天、要不要钱? 打样本身不收费。流程是寄料 → 工艺试验确定参数窗口 → 焊样做三道检测 → 报告寄回 → 推荐机型,全部走完大约一两周,比量产之后再返工便宜得多,也省下停线损失,验货之前先锁死窗口最稳妥。
真实料寄来打样,把拐角裂掐死在实验室
拐角裂最烧钱的地方其实不在焊接工位,而在主机厂抽检拆壳那一刻——一旦整批退回,停线加返工一天就是六位数,严重的还会被记进供应商考核。与其事后救火,不如在画图阶段就把样件寄出来:把带拐角的真实壳体连同两个以上批次的原料一起发到南京经济技术开发区恒通大道 69 号,帝耐激光的工艺工程师会用 DNWF 系列按你的拐角半径跑一轮试验,拐角段单独做拉伸、爆破、气密三道检测,出具带断口照片的参数窗口,焊样与报告一并无偿寄回。咨询热线 400-030-5905,全国可约 48 小时上门,设备终身维护。单一批次的料不要直接上量,窗口锁死再排产,夜里才不会接到车间电话,审核与飞检也都过得硬。