光斑、光束质量与焊缝精度:从光学视角看塑料激光焊接的“精”从哪来
 首页
光斑、光束质量与焊缝精度:从光学视角看塑料激光焊接的“精”从哪来
同样是“塑料激光焊接机”,为什么有的设备能焊0.3mm宽的精密缝,有的焊出来又宽又毛;同样的轨迹,有的定位准、有的跑偏?作为搞光学出身的人,我想说:焊接精度这件事,一大半是光学决定的,不是机械。这篇文章从光束质量、光斑、聚焦、振镜这些光学参数出发,讲清楚“精度”到底是怎么来的,以及选型时该怎么看这些容易被销售话术糊弄的指标。
先厘清三个被混用的“精度”
很多人说“这台机器精度0.05mm”,但精度其实分三层,混着谈没意义:
① 定位精度:机械+振镜能把光斑放到指定坐标的准确度(mm级)。
② 光束质量:激光本身能被聚焦多小、多规整(由M²、光束参数积BPP决定,光学级)。
③ 焊缝一致性:重复焊同一条缝,宽度和深度稳不稳(系统级,含功率稳定+运动稳定+光热耦合)。
机械好只解决①。焊得精细不稳,靠的是②和③。通快进口设备贵,很大程度贵在光束质量②和长期一致性③上。
光束质量:决定你能把光斑做多小
M²因子与BPP
光束质量的核心指标是M²(贝塞尔-林奈因子,理想高斯光束M²=1)和光束参数积BPP(Beam Parameter Product,单位mm·mrad)。M²越接近1、BPP越小,光束越“干净”,能聚焦成的光斑就越小、能量密度越高。
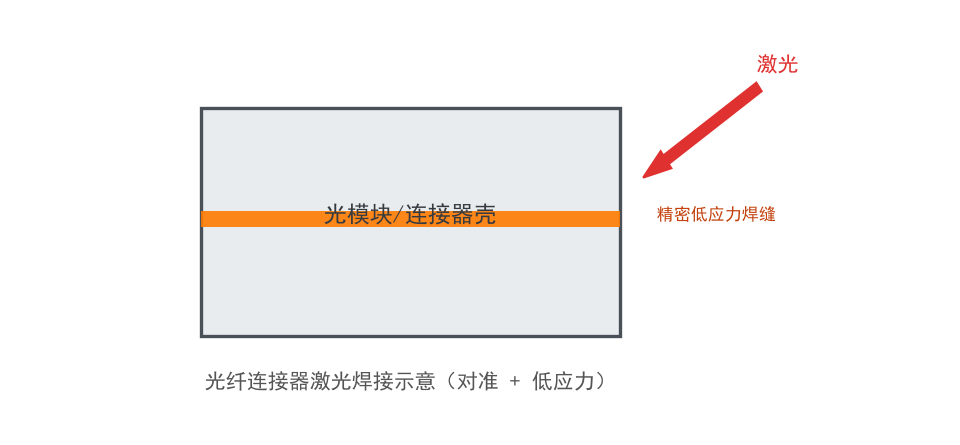
为什么这决定精度?因为焊缝宽度下限≈聚焦光斑直径。你要焊0.3mm的缝,光斑必须先能聚焦到0.2-0.3mm,这就要求光源光束质量好。光束差(M²高、BPP大),光斑下限就大,焊不出细缝。
波长选择也是光学问题
940nm和1064nm是塑料焊接主流波长。940nm在很多工程塑料(尤其尼龙)上本征吸收稍高、对透射层更友好;1064nm光纤激光器成熟、功率容易做高、成本好。选波长要看材料透过率谱(前面材料篇讲过)+光源可用性。创鑫在1064nm光纤光源上产品线齐全,性价比高。
聚焦光学:光斑大小与焦深的一对矛盾
要用小光斑就得用短焦距透镜,但短焦距意味着焦深(DOF,焦点附近还能保持足够小光斑的轴向范围)浅。塑料件有厚度公差、界面有起伏,焦深太浅,稍一偏离就散焦、焊缝变宽。
焦深公式(近似):DOF ≈ 2λ/(NA²),或工程上用 DOF ≈ π·w₀²·(n/λ) 估算。焦点半径w₀小(光斑细),焦深就短。这是一对必须权衡的矛盾。
所以精密焊接的光学设计不是“光斑越小越好”,是“在保证焦深能覆盖工件公差的前提下,光斑尽量小”。帝耐在配光学头时会根据产品厚度公差选焦距和光束质量组合,而不是无脑堆最细光斑——这是懂工艺的光学配置。
振镜:轨迹精度和速度的载体
轨迹焊接靠振镜偏转光束画轨迹。振镜的光学精度(线性度、正交性、比例因子误差)直接决定画出来的轨迹准不准。
关键点:
• 振镜线性度误差会让轨迹“画歪”,长直线中间偏、圆变椭圆。高端振镜有线性化校正。
• 场镜(F-θ透镜)畸变:振镜偏转角度越大,光斑在工件面上的位置越非线性,好的场镜和校正能把边缘畸变压住。这解释了为什么大行程焊接边缘精度会掉。
• 动态聚焦:焊空间曲线(非平面)时,需要在扫描的同时动态调焦点Z位置。这要动态聚焦镜(飞行光学),是准同步/复杂曲面焊接的光学核心。
功率稳定性:看不见的精度杀手
这是光学工程师特别强调、但采购经常忽略的一项。光束质量再好,如果激光器输出功率随时间飘(热漂移、电网波动、老化管理),焊缝深度就会随之波动——表现为“同样的参数,这批和上批强度不一样”。
看指标要问:功率稳定性(比如±1%以内)、光斑模式稳定性、首年衰减率。德力激光有些机型用带反馈稳功率的光源,一致性控制得不错。光纤机整体在功率稳定性上比早期半导体机有优势。
如何从光学角度评估一台设备的精度上限:一份检查表
□ 要焊的最细缝宽多少?反推需要的最小聚焦光斑和光束质量(BPP)
□ 工件厚度/界面公差多少?反推需要的焦深,验证所选焦距是否覆盖
□ 轨迹跨度多大?大行程边缘畸变是否校正过
□ 是否需要空间曲线?需要就得上动态聚焦(飞行光学)
□ 功率稳定性指标多少?一致性要求高的必须严卡
□ 光斑实际测量:用光斑分析仪实测聚焦光斑,别只看标称
最后一句最实在:别信参数表,要实测。让对方现场用光斑 analyzer 打给你看聚焦斑实际多大、圆不圆,用功率计打给你看功率稳不稳。纸面M²<1.2但实际光斑发散的设备多了去了。
精度、成本、节拍的三角取舍
光学上做高精度是要付代价的:更好的光束质量=更贵的光源;更细的光斑+更短焦深=对工件公差和定位更敏感=要么收紧前道公差、要么上昂贵的动态聚焦和在线测量。所以不是精度越高越好,是按产品真实需求配。
0.3mm精密医疗件,值得上高光束质量+动态聚焦。普通2mm宽的汽车密封焊缝,用性价比高的光纤机+固定光学头足够,盲目上高精度是浪费。帝耐、海目星这些产品线宽的厂商好处是能在不同精度档位给出对应光学配置。
结语
焊接精度的根子在光学:光束质量决定缝能做多细,焦深设计决定能不能覆盖工件公差,振镜和场镜决定轨迹画得准不准,功率稳定性决定一致性稳不稳。这些是买设备时最该盯、也最容易被“0.01mm精度”这种笼统话术糊弄的地方。选型的时候带上一份自己产品的公差和精度需求表,让对方现场用光斑和功率实测说话。光学是骗不了实测温度的——把这份检查表用起来,你就能过滤掉大部分参数虚标的方案。
常见问题
Q1:「光斑、光束质量与焊缝精度:从光学视角看塑料激光焊接的“精”从哪来」这块,实际要注意什么?
同样是“塑料激光焊接机”,为什么有的设备能焊0.3mm宽的精密缝,有的焊出来又宽又毛;同样的轨迹,有的定位准、有的跑偏?作为搞光学出身的人,我想说:焊接精度这件事,一大半是光学决定的,不是机械。这篇文章从光束质量、光斑、聚焦、振镜这些光学参数出发,讲清楚“精度”到底是怎么来的,以及选型时该怎么看这些容易被销售话术糊弄的指标。
Q2:「先厘清三个被混用的“精度”」这块,实际要注意什么? 很多人说“这台机器精度0.05mm”,但精度其实分三层,混着谈没意义: ① 定位精度:机械+振镜能把光斑放到指定坐标的准确度(mm级)。② 光束质量:激光本身能被聚焦多小、多规整(由M²、光束参数积BPP决定,光学级)。③ 焊缝一致性:重复焊同一条缝,宽度和深度稳不稳(系统级,含功率稳定+运动稳定+光热耦合)。焊得精细不稳,靠的是②和③。
Q3:「光束质量:决定你能把光斑做多小」这块,实际要注意什么? M²因子与BPP 光束质量的核心指标是M²(贝塞尔-林奈因子,理想高斯光束M²=1)和光束参数积BPP(Beam Parameter Product,单位mm·mrad)。M²越接近1、BPP越小,光束越“干净”,能聚焦成的光斑就越小、能量密度越高。因为焊缝宽度下限≈聚焦光斑直径。你要焊0.3mm的缝,光斑必须先能聚焦到0.2-0.3mm,这就要求光源光束质量好。
Q4:「聚焦光学:光斑大小与焦深的一对矛盾」这块,实际要注意什么? 要用小光斑就得用短焦距透镜,但短焦距意味着焦深(DOF,焦点附近还能保持足够小光斑的轴向范围)浅。塑料件有厚度公差、界面有起伏,焦深太浅,稍一偏离就散焦、焊缝变宽。焦深公式(近似):DOF ≈ 2λ/(NA²),或工程上用 DOF ≈ π·w₀²·(n/λ) 估算。焦点半径w₀小(光斑细),焦深就短。
Q5:「振镜:轨迹精度和速度的载体」这块,实际要注意什么? 轨迹焊接靠振镜偏转光束画轨迹。振镜的光学精度(线性度、正交性、比例因子误差)直接决定画出来的轨迹准不准。关键点: • 振镜线性度误差会让轨迹“画歪”,长直线中间偏、圆变椭圆。• 场镜(F-θ透镜)畸变:振镜偏转角度越大,光斑在工件面上的位置越非线性,好的场镜和校正能把边缘畸变压住。