医用导管与管路密封激光加工专题解决方案
 首页
医用导管与管路密封激光加工专题解决方案
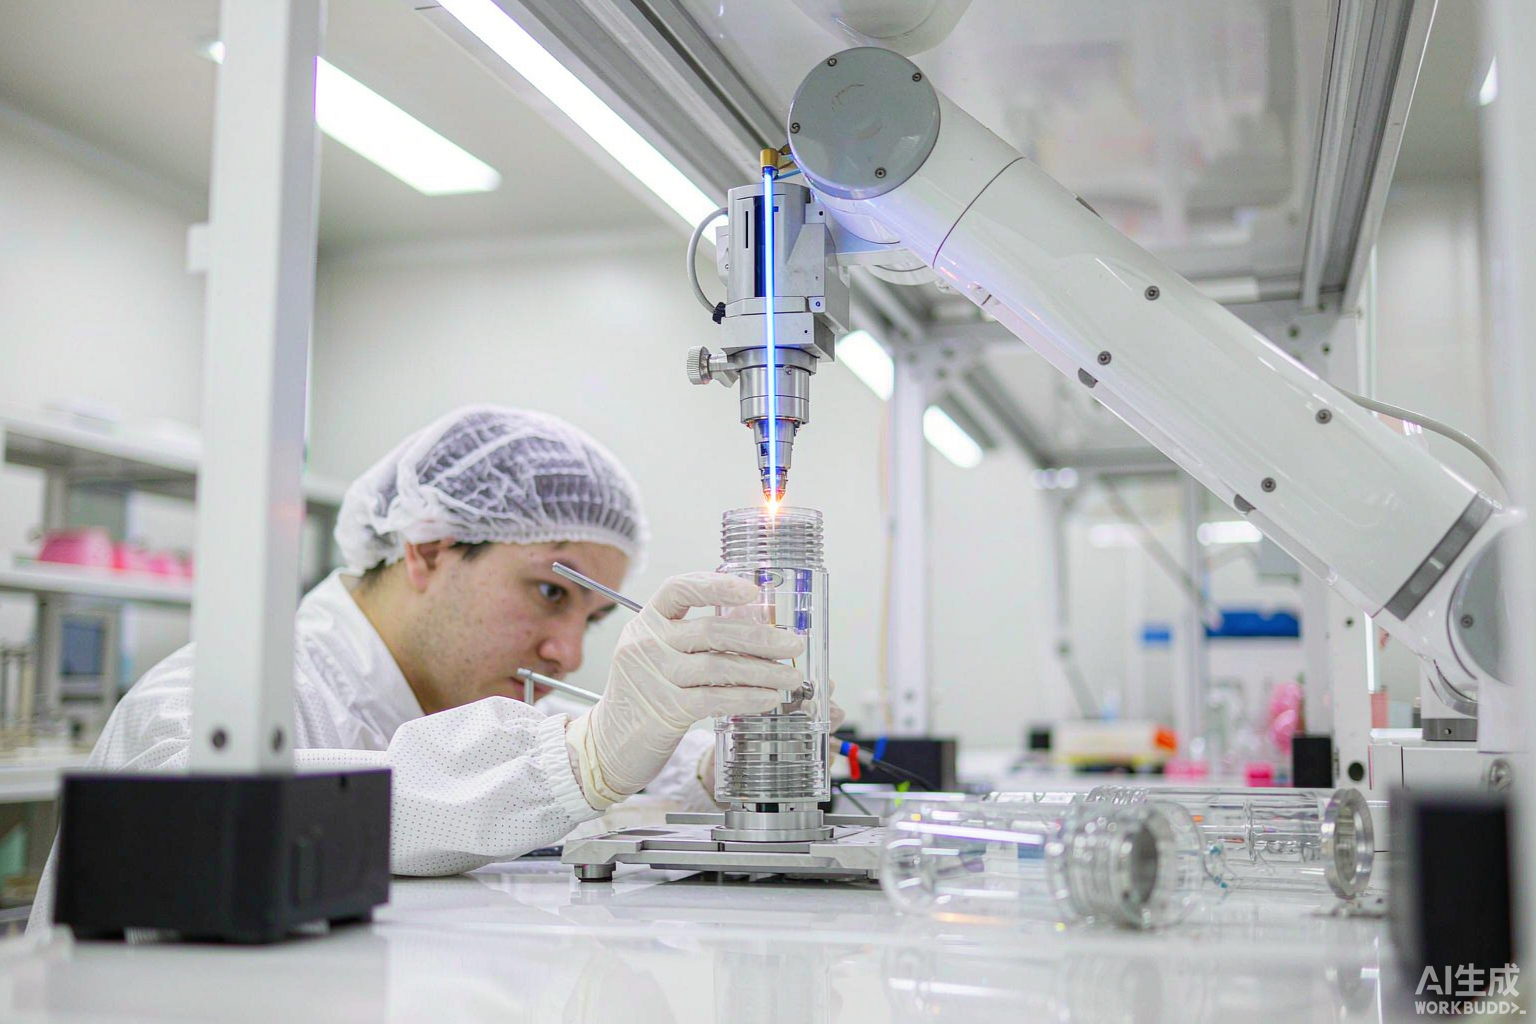
医用导管与各类医用管路是输液、引流、介入、麻醉、血液透析等场景的基础耗材,也是激光加工在医疗领域用量最大的部件之一。这类零件的共同特征是:管径细小(常从零点几毫米到十几毫米)、壁薄、材质多为 PVC、TPU、PEBAX、硅胶或工程塑料,且大多需要在端部做定长切割、与接头做气密连接。传统刀切易产生毛边与微粒,胶接存在溶剂残留与老化风险。帝耐激光以"激光定长切割 + 激光环焊密封"的一体化工艺,为医用导管与管路提供洁净、无微粒、可量产的加工方案。
一、医用导管/管路的加工挑战
医用导管加工有四类典型难题:
-
定长切割要求齐整、无熔瘤、无微粒。刀切在软质 PVC/TPU 上易产生毛边、拉丝,微粒脱落会进入血流或药液,构成安全隐患;且切口斜面角度难稳定。
-
管路连接必须气密、无泄漏。导管与鲁尔接头、Y 型件、三通的连接处一旦渗漏,轻则药液浪费,重则引发感染或计量失效。
-
不能引入胶水或溶剂。溶剂胶接存在残留毒性、生物相容性争议与老化开裂风险,洁净医疗普遍倾向无胶连接。
-
柔性需保留、外观需一致。焊接不能使管体局部硬化脆化,且大批量下切口与焊缝外观须高度一致。
二、帝耐激光切割 + 环焊一体化方案
帝耐方案将导管加工拆分为两道互补工序,可在同一产线或同一设备上衔接:
-
激光定长切割:采用 CO₂ 或光纤/半导体激光对导管进行无接触切割,光束聚焦在管壁,瞬间熔融汽化材料,切口干净、无机械毛边、无微粒脱落;通过工装控制切角,可获得直角或特定斜角切口。软质材料宜匹配较低功率、较高速度的"冷切"窗口,避免熔瘤。
-
激光环焊密封:将导管端部与接头(如鲁尔接头、转接座)套合后,用激光沿圆周扫描使接合面熔融、在夹持下形成连续气密焊缝。对于透明/同色材料组合,可采用透射焊接或表面吸收焊接,帝耐打样中心依材料组合确定工艺。
两道工序共用一套视觉对位与送管工装,可实现"切—焊"连续作业,减少搬运与二次定位误差。
三、典型工艺路线
-
材料确认:明确导管材质(PVC/TPU/PEBAX/硅胶等)与接头材质,确认是否含吸收剂或需预处理。
-
来样打样:在帝耐打样中心试切与试焊,确定激光功率、速度、焦点、环焊圈数与压力,并做微粒与气密检测。
-
工装设计:设计送管、定长、夹紧与旋转环焊工装,保证切口垂直度与焊缝同心度。
-
小批验证:连续加工统计切口合格率、焊缝气密率与外观一致性。
-
量产部署:配置到帝耐激光切割/焊接设备,或整合为自动送管单元,接入在线视觉检测。
四、典型应用案例(示例)
以下为行业代表性示例,非特定客户实名案例,实际效果以帝耐来样打样为准。
-
案例 1:多腔导管定长切割。材质 PEBAX 多腔导管,外径约 2.0mm。采用激光定长切割,切口平整、无拉丝,显微镜检查无可见微粒;切割节拍满足中批量生产,替代原机械刀切后毛边返工率明显下降。
-
案例 2:引流管与转接座环焊。材质医用 PVC 管 + ABS 接头。激光环焊后做水压气密测试,在设定压力下无渗漏;焊缝区域管体柔性保持,弯曲试验无开裂。
-
案例 3:球囊导管接头密封。材料 TPU 与 PC 组合。帝耐采用适配的焊接工艺使接头与管体形成连续密封环,焊后通过泄漏检测,满足介入类器械对连接可靠性的要求。
五、典型工艺参数参考
以下为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样为准。
工序
项目
常见参考区间
说明
切割
激光类型
CO₂ / 光纤 / 半导体
依材料吸收选择
切割
切割速度
20 ~ 300 mm/s
软材取高速度防熔瘤
切割
焦点控制
壁厚 0.2 ~ 2.0 mm
聚焦在管壁
切割
切口质量
无毛边、无微粒
视觉/显微镜检
环焊
激光类型
半导体 / 光纤
透射或吸收焊
环焊
焊接圈数
1 ~ 3 圈
依管径与密封要求
环焊
夹持压力
低压均布
防压扁变形
环焊
气密检测
水压/气压泄漏
在线或抽检
六、与传统工艺对比
对比项
机械刀切 + 胶接
超声焊
激光切割+环焊(帝耐)
切口微粒
有毛边/拉丝
中
无/极少
连接添加物
胶水/溶剂
否
否
气密可靠性
中(依赖胶层)
中
高(连续焊缝)
管体柔性影响
小
局部易硬化
小(低热输入)
批量化一致性
中
中
高(可编程)
七、帝耐方案优势与选型建议
帝耐方案的优势:无接触切割无微粒、切口齐整;无胶连接契合生物相容要求;环焊形成连续气密焊缝、可靠性高;工序可串联、节拍可控、良率稳定。
选型建议:软质 PVC/TPU 导管优先评估激光"冷切"窗口;透明导管与接头建议走透射焊接并预置吸收层;对多规格小批量研发,推荐配置带视觉对位的台式激光切割/焊接一体机;量产推荐自动送管 + 旋转环焊单元并接入在线泄漏检测。
八、小结
医用导管与管路的加工核心在于"洁净无微粒"与"连接气密可靠"。帝耐激光以激光定长切割加激光环焊的一体化工艺,替代传统的刀切与胶接,在生物相容、气密一致与量产稳定性上具备明显优势。建议带着导管与接头实物到帝耐打样中心,按材质组合一次性锁定切割与焊接双工艺窗口。
常见问题
Q1:医用导管与管路密封激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:医用导管与管路密封激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:医用导管与管路密封激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。