医疗器械行业塑料激光加工整体解决方案
 首页
医疗器械行业塑料激光加工整体解决方案
医疗器械的塑料零件,对加工环节的要求远高于普通工业件:既要洁净无污染、气密不渗漏,又要适应微小型化与多品种小批量,还要满足唯一器械标识(UDI)的可追溯合规。帝耐激光围绕塑料激光焊接机、塑料激光切割机与晶圆刻字机三条产品线,为医疗器械企业提供从焊接、切割、打标到晶圆级刻字的一体化激光加工方案,覆盖研发打样到批量生产的全场景。
一、医疗器械行业的加工痛点与需求
塑料在医疗器械中用量极大,从微流控芯片、导管管路,到诊断仪器外壳、输注储液部件,几乎都离不开塑料连接与标识。这类零件的加工普遍存在以下痛点:
-
洁净度要求高。器械接触药液、血液或人体组织,加工过程不能产生飞边、粉尘或挥发性粘接剂残留,否则带来微粒污染与生物相容风险。
-
气密与密封要求严。流体管路、试剂腔体、储液结构一旦渗漏,直接影响检测结果或治疗安全,对焊缝的密封等级要求高。
-
微小型化与高精度。器件越做越小,壁厚越来越薄,传统机械或超声方式容易因应力、变形导致良率下降。
-
可追溯合规。医疗器械须具备永久、清晰的标识,以满足 UDI 唯一器械标识与全程追溯监管。
-
多品种小批量。产品迭代快、批次数多,产线需要快速换型与柔性加工能力。
二、帝耐激光一体化工艺方案总览
针对医疗器械的加工链条,帝耐激光以激光非接触、无耗材、低热损伤的特性,提供四类工艺的协同覆盖:
工艺
适用环节
典型工件
激光焊接
壳体连接、管路密封、组件封装
微流控芯片、导管接头、诊断仪外壳、输注部件
激光切割
精密下料、轮廓精修、去水口
薄壁管、注塑件水口、薄膜与滤网
标识与追溯
UDI 码、批号、有效期、序列号
激光刻字
晶圆/芯片级永久标识
医疗传感器晶圆、微流控基片
四类工艺可由同一家供应商按工件工艺路线统一规划,减少跨设备、跨厂家的协同成本,也便于建立一致的工艺数据库与质量文件。
三、激光焊接解决方案(核心)
3.1 工艺原理
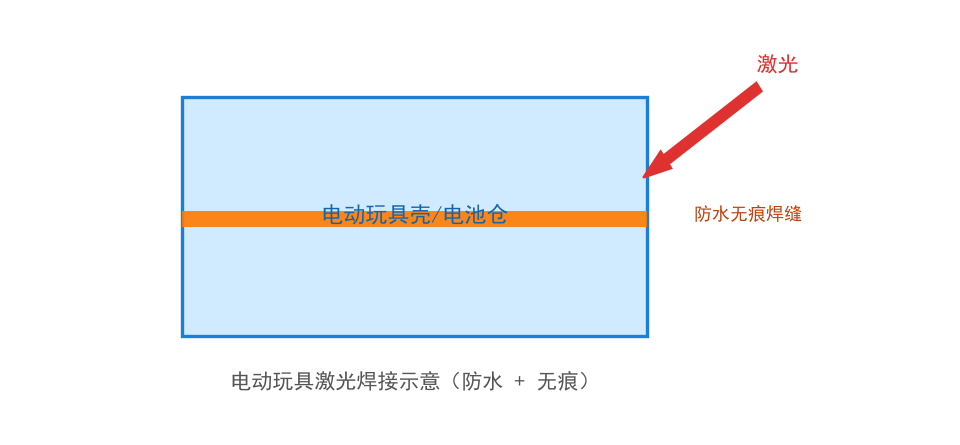
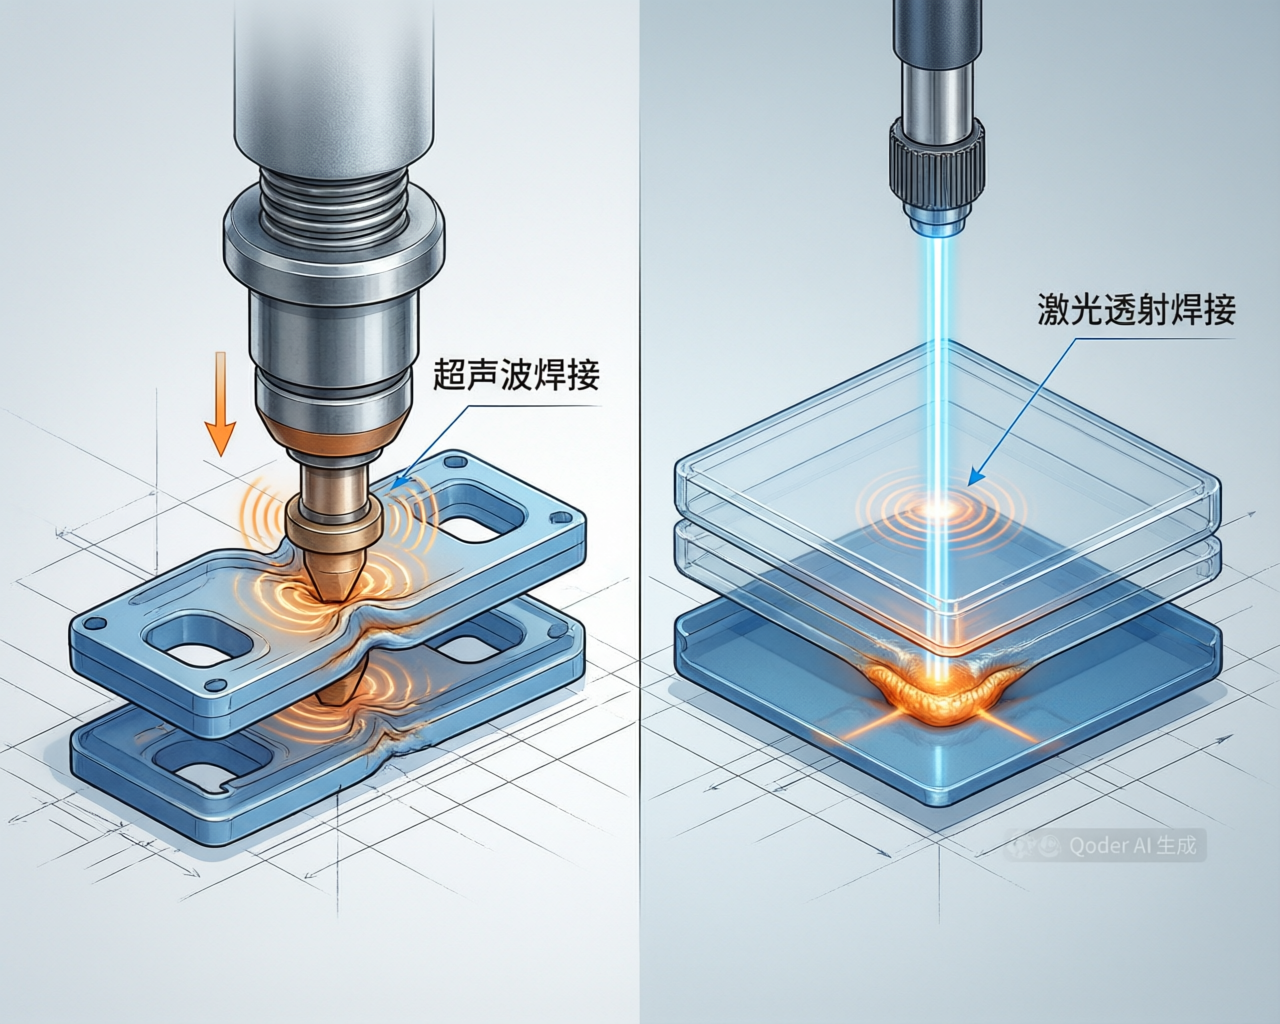
医疗器械塑料焊接以激光透射焊接为主:上层材料对激光尽量透过,下层材料吸收激光转化为热能,界面处熔融后在压力作用下冷却结合。该方式热影响区集中、焊缝窄、外观平整,且全程无接触、无填充物。
3.2 典型应用
-
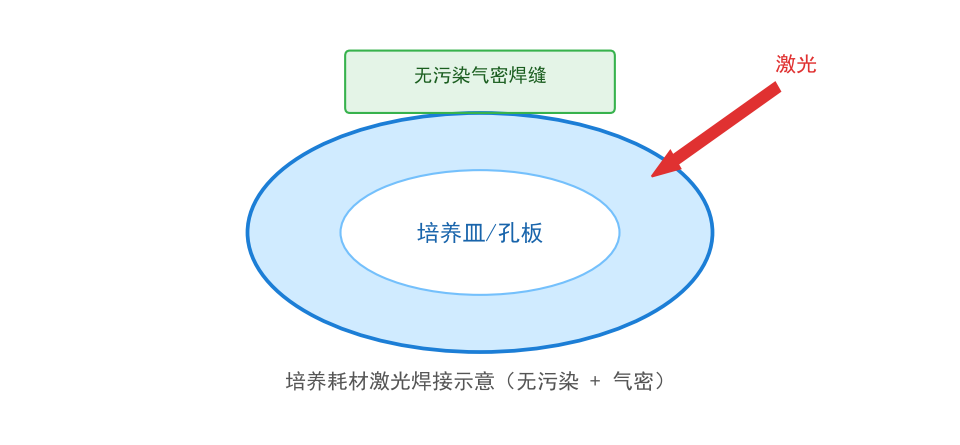
微流控芯片:通道与腔体的密封必须在无污染前提下完成,激光焊接可保证通道不堵、界面洁净。
-
导管与管路接头:血路、气路连接处对密封性要求极高,激光焊缝气密稳定,且无超声焊的碎屑风险。
-
诊断仪器外壳:外观面无痕、接缝细,满足仪器对外观与密封的双重要求。
-
输注与储液部件:药液接触件要求材料相容、无粘接剂析出,激光焊接是洁净连接的优先选择。
-
植入类器械外壳:对微粒与残留零容忍,激光非接触特性天然契合洁净要求。
3.3 与传统工艺的对比
对比维度
激光焊接
超声波焊接
胶粘
洁净度
无飞边、无粉尘
易产生碎屑
有挥发与残留风险
气密性
稳定可控
受结构限制
受胶层影响
外观
焊缝细、无痕
易有溢料痕
有胶痕
热应力
集中、可控
局部冲击大
低
适用材料
透/吸配对热塑件
硬脆件受限
多数材料
四、激光切割解决方案
医疗器械中大量薄壁、异形、易变形的塑料件,适合用激光切割完成精密下料与精修:
-
薄壁管精密切割:导管、穿刺套管等圆管类零件,激光可控制切口垂直度与热影响区,避免毛刺。
-
注塑件去水口与轮廓精修:替代机械修边,减少应力开裂与尺寸波动。
-
薄膜、滤网与支架切割:对柔性薄材实现无接触成型,不变形、不粘连。
激光切割的优势在于无刀具磨损、无接触应力、可加工异形轮廓,并便于与自动化上下料联动实现批量稳定。
五、激光打标解决方案
医疗器械的可追溯标识是合规刚需。激光打标在塑料件表面形成永久、不可擦除的标识,无需油墨与耗材:
-
UDI 唯一器械标识:按 GS1 等标准在器械上直接标刻识别码,支撑全程追溯。
-
批号、有效期与序列号:清晰持久,耐消毒与清洗。
-
防伪与追溯:标识与产品一体,难以篡改。
相比传统印刷或标签,激光打标无耗材、无污染、速度快,且标识与器械同寿命。
六、激光刻字解决方案(晶圆刻字机)
医疗传感器、体外诊断芯片等越来越多采用晶圆级制造。帝耐激光晶圆刻字机面向此类基片,在晶圆表面完成非接触、高一致性的永久标识:
-
晶圆级追溯:每片、每颗芯片的可追溯编码,支撑良率管理与来料管控。
-
微区标识:在微小基片上标刻清晰编码,不损伤功能结构。
-
工艺稳定:非接触加工避免晶圆翘曲与污染。
该工艺与前述焊接、切割、打标构成从晶圆到成品件的完整标识与连接链路。
七、帝耐激光整体方案优势
-
一站式工艺覆盖:焊接、切割、打标、刻字同平台规划,减少多供应商协同成本。
-
工艺数据库与打样验证:依托来样评估建立参数库,缩短从试样到批量的周期。
-
洁净与自动化适配:可集成 CCD 定位、自动上下料,匹配洁净车间与规模化生产。
-
合规文件支持:配合客户建立工艺验证与质量追溯文件,支撑注册与审核。
八、选型与落地建议
-
按材料选焊接方案:透明/黑色配对、填充改性与否,决定透射焊接的激光源与路径设计。
-
按壁厚与产量选设备:薄壁小件关注精度与热控制,大批量关注自动化与节拍。
-
打样验证流程:来样评估 → 工艺路线设计 → 试样确认 → 小批验证 → 批量导入,确保参数可复现。
九、小结
医疗器械行业的塑料加工,本质是"洁净、密封、精密、可追溯"四件事。帝耐激光以塑料激光焊接、切割、打标与晶圆刻字的一体化能力,帮助器械企业在研发与量产两端同时提升良率与合规水平。如需针对具体工件做工艺评估与打样,可提供样品由帝耐激光工艺团队出具方案。
常见问题
Q1:医疗器械行业塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:医疗器械行业塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:医疗器械行业塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。