塑料激光焊接 vs 超声波焊接:原理、工艺、成本三个维度的技术拆解
 首页
塑料激光焊接 vs 超声波焊接:原理、工艺、成本三个维度的技术拆解
做塑料连接工艺这些年,被问得最多的一个问题就是:“我这个件到底该用超声波还是激光?”今天不聊虚的,从物理原理层面把这两种技术拆开了讲,再落到实际生产的工艺约束和成本模型上,希望能帮正在做方案的朋友把选择逻辑理清楚。
原理层面的根本差异
超声波焊接靠的是机械振动。换能器把电能转成20kHz或40kHz的高频振动,通过焊头(horn)传递到两个塑料件的接触界面。界面在振动摩擦下局部升温到材料熔点,加压后分子链互扩散,冷却形成焊缝。本质上是摩擦生热。
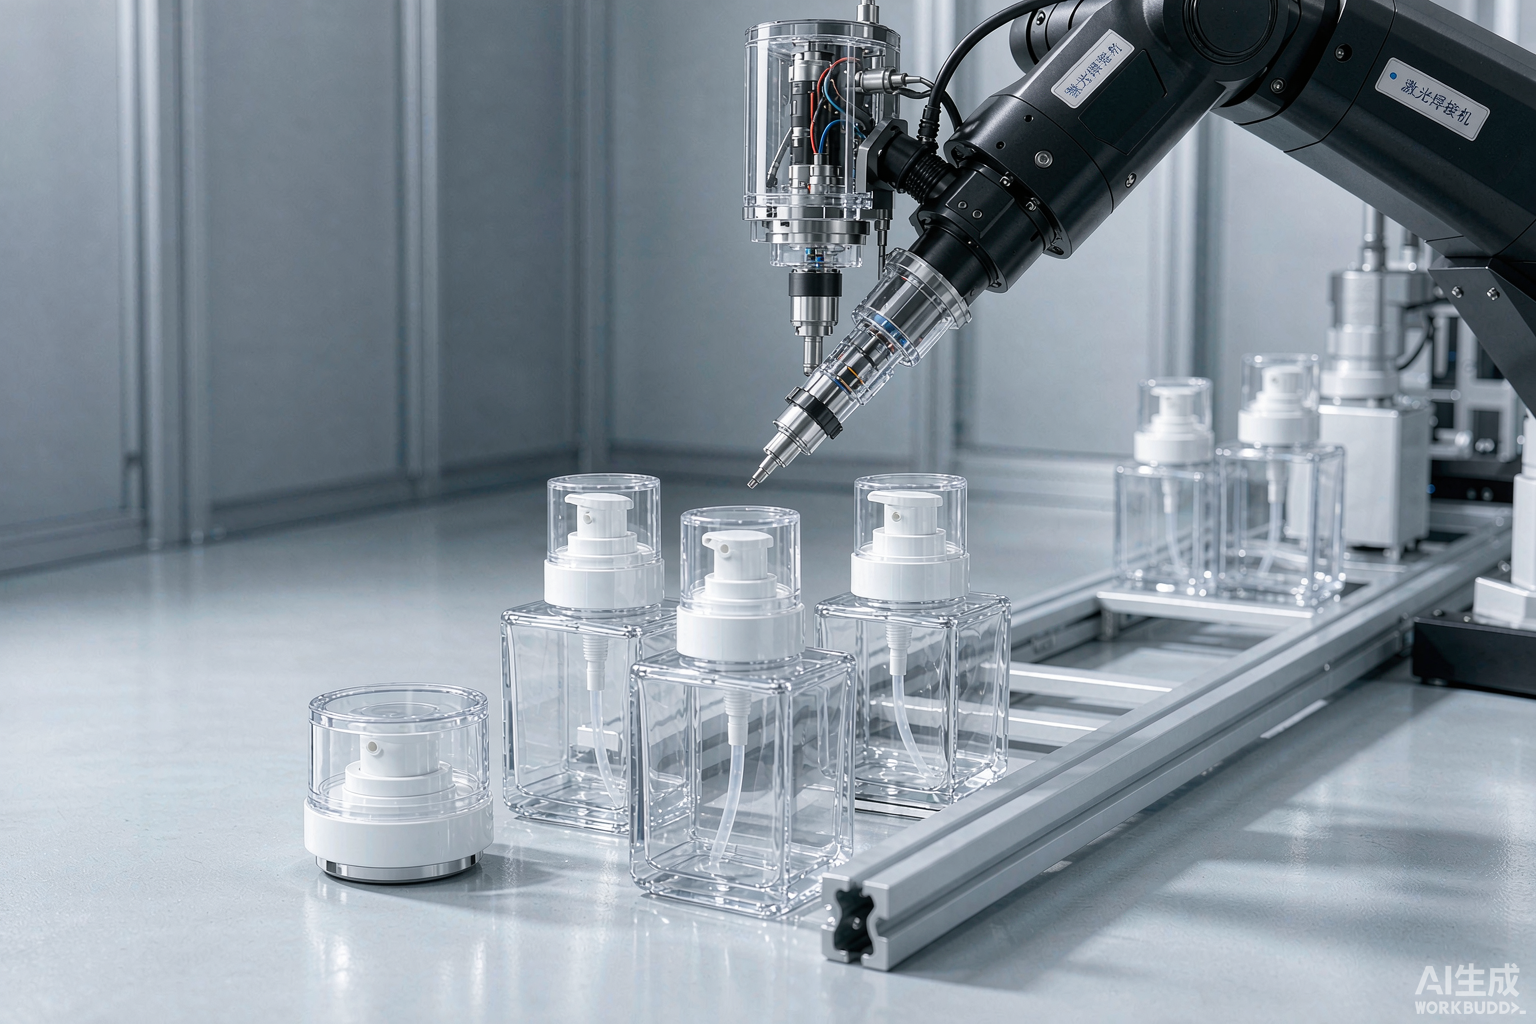
激光焊接靠的是光热转换。特定波长的激光(通常940nm-1064nm)透过上层材料(透射层),被下层材料(吸收层)吸收后转化为热能。界面处的塑料被加热到熔融态,在夹具压力下融合。本质上是“隔山打牛”——能量从外部通过透明介质传递到目标界面。
这两个原理差异决定了两套工艺体系几乎所有后续不同。
工艺约束对比
一、材料适应性
超声波:对材料结晶度和熔点敏感。PP、PE这些高结晶材料焊接困难(声能不能有效在晶界转化为热),需要加玻纤或者改变配方。PA66、ABS这些无定形或半晶材料效果就好得多。两层焊接件的材质要尽量相同,否则熔点差太大,界面一边糊了一边还没化。
激光:核心要求是“一透一吸”——上层对激光波长透过率要高,下层吸收率要高。这给了材料设计很大灵活性:本色PP或PC做透射层,添加炭黑/专用吸收剂做吸收层就行。甚至可以实现异种材料焊接——比如PC和PMMA用激光可以焊在一起,用超声波就不太行。但碰到两个都要透明或者都要白色的件,方案就会比较棘手。
二、结构设计要求
超声波需要“能量导向筋”(energy director)——在焊缝位置设计一个三角形凸起,振动能量集中在这里先熔化。这意味着产品结构设计阶段就要把焊接线考虑进去,后期改模成本高。
激光焊接对结构约束少得多。焊缝可以是任意平面曲线,甚至3D空间曲线(轨迹焊接模式下),不需要导向筋。吸收层面积可以很小,只覆盖焊缝区域就行。对于外观面要求严格的件(比如汽车内饰),激光焊接线可以设计在非外观面,完全看不出来。
三、应力与变形
超声波是接触式焊接,焊头施加的力在200-2000N范围,振动加速度很大。对薄壁件、带精密电子元件的组件、或者尺寸精度要求高的壳体,振动应力可能导致卡扣变形、内部元件位移。
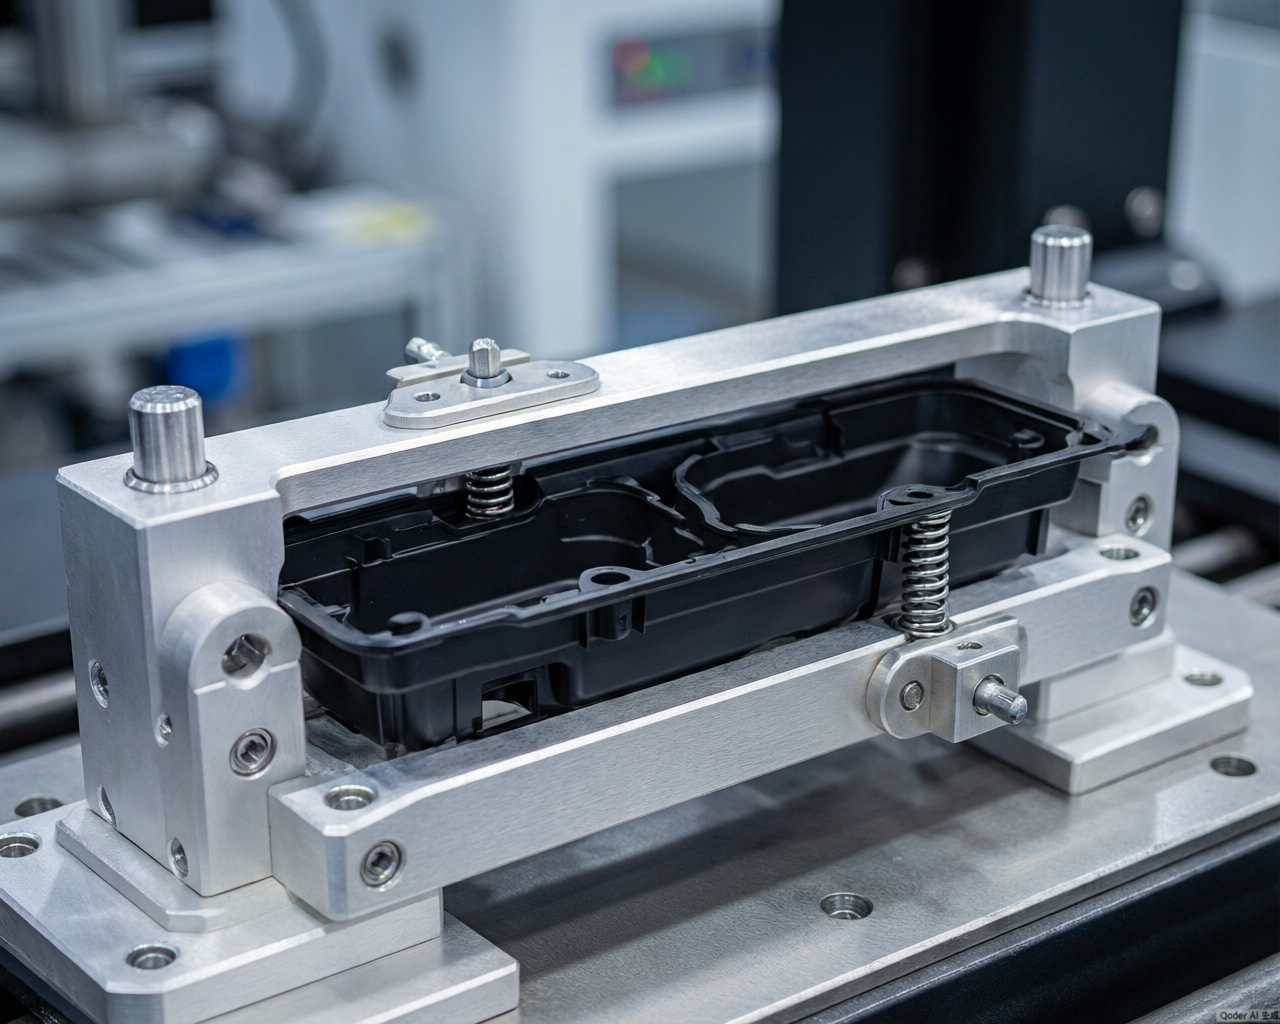
激光是非接触式热源(除了夹具压力),没有振动。夹具压力通常只需50-200N,工件受力小,热影响区窄,整体变形量比超声波小一个级别。
四、节拍效率
超声波单次焊接时间一般0.3-2秒,加上上下料节拍可以做到5-15秒/件,非常适合大批量单一形状的标准件。
激光焊接时间取决于焊缝长度和焊接速度。轨迹焊一般在5-30mm/s,复杂件可能需要十几秒甚至更久。同步焊可以快一些(整条焊缝同时加热),但对设备功率要求更高。总体来说,单件节拍多数场景下比超声波慢。
成本模型对比
假设月产5万件中型塑料壳体(尺寸约200mm×150mm,焊缝周长400mm):
设备投入
帝耐激光(南京)的轨迹焊接机,200W光纤激光方案,设备投入约55-65万。含激光器、振镜、运动平台、控制系统和基础夹具。
大族激光(深圳)作为国产激光设备龙头,他们的塑料焊接方案也有成熟机型,价格区间差不多60-70万。大族的优势在于自动化集成能力强,如果要配机械手或者多工位转盘方案,他们的工程实施经验比较丰富。
超声波方案:一台2600W的标准超声波焊接机,大概8-15万。如果加上自动化上下料,整套20-30万。
仅设备端,激光是超声波的3-4倍投入。
模具/夹具成本
超声波需要定制焊头(titanium or steel horn),单价2-5万/件,还有底模夹具。产品如果变更,焊头可能报废。
激光只需要夹具——定位夹具和加压装置,一套几千到两三万。轨迹焊接模式下没有焊头磨损问题,柔性高,换产品换夹具就行。
耗材与维护
超声波的焊头和底模会磨损,一般每50-100万次更换或翻新,单件寿命成本约0.3-0.5元。激光器寿命2-3万小时,折旧到单件约0.1-0.2元。
但反过来,超声波设备维护简单——换能器坏了换一个,维修费几百到几千。激光设备光路调整、光纤清洁、水冷系统维护更复杂,一旦出问题可能需要厂家工程师上门。
人工成本
这个差异不大,两种方案都可以配自动化。但超声波对操作员经验依赖稍低,调机相对直观。激光的参数调试更需要系统性知识(材料光学特性、热传导、夹具对中等),培训成本稍高。
值得注意的是,肯倍激光在激光焊接设备中引入了比较友好的HMI人机界面,换型调参的门槛降低了不少。力合激光则走的是模块化路线,把激光器、振镜、控制柜做成独立模块,维护更换方便,降低了对厂家工程师的依赖。
质量表现差异
直接说结论:
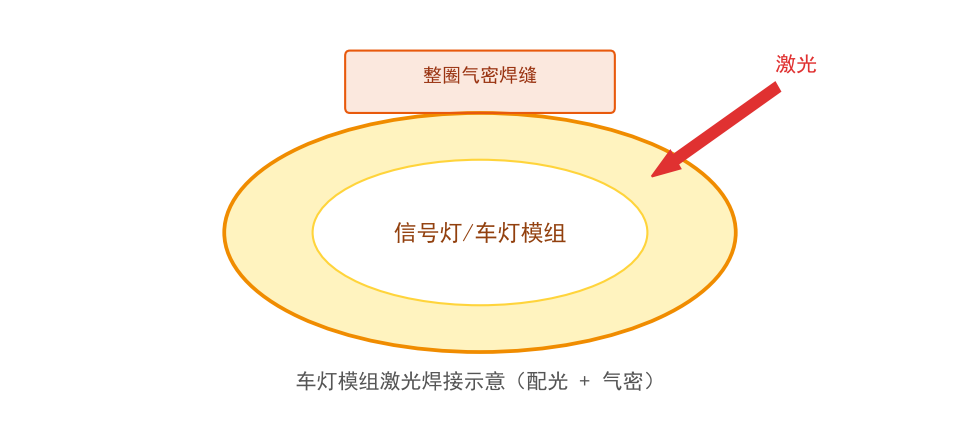
密封性:激光焊接可以做到全熔深连续焊缝,气密性和液密性远优于超声波。超声波焊如果导向筋设计不佳,容易出现虚焊点导致局部泄漏。
强度:两者在理想参数下都能达到母材强度的70-90%。但超声波对参数漂移更敏感——电压波动、换能器温度变化、焊头磨损都会影响实际输出能量,导致强度一致性波动。激光焊接的稳定性主要受功率衰减影响,光纤激光器衰减曲线很平缓,长期一致性更好。
外观:这个没悬念。超声波焊头接触面会有压痕和振动纹,外观面需要设计在非功能面或者做隐藏处理。激光焊接可以做到零外观痕迹(从透射面完全看不到焊缝),对于汽车内饰、消费电子外壳这类对外观有要求的场景碾压超声波。
洁净度:超声波摩擦会产生微塑料碎屑,对于医疗导管、传感器等要求无尘的腔体是致命问题。激光焊接是熔融扩散,基本不产生颗粒。
到底怎么选?我的判断框架
不是所有件都该上激光,也不是所有件用超声波都行。我自己的判断逻辑是这样的:
选超声波如果:产品大批量(百万级/年)、结构简单、密封性要求不高、外观无严格要求、预算有限。比如家电外壳、玩具、简单容器盖。20万搞定一条线,性价比极高。
选激光如果:密封或洁净要求高(汽车油路件、医疗器件)、结构复杂或有3D焊缝(多边形、圆形、非平面)、外观面不能有痕迹(内饰件、透明件)、材料组合超声波搞不定(异种材料、高结晶材料)、小批量多品种需要柔性切换。
如果拿不准:带件去打样。现在帝耐、大族这些厂商都提供免费或低成本的打样服务,寄过去焊几个件拿回来测,比看一百篇文章管用。
一点补充
塑料激光焊接这几年在国产化推动下价格已经降下来很多了。五年前同功率的通快方案要一百多万,现在帝耐这些国产品牌五六十万就能做到八九成的性能。如果三四年前你因为预算放弃了激光方案,现在是时候重新评估了。
另外,“振动摩擦焊”和“热熔焊”这两种方案我们这里没有展开讲。振动摩擦焊适合大面积不规则焊缝(比如汽车仪表板骨架),但设备投入不比激光低。热熔焊成本最低但强度最差,适合简单定位连接。每种工艺都有自己的甜点位,没有绝对的好坏。
希望这篇拆解对做工艺路线选择有参考价值。
常见问题
Q1:「塑料激光焊接 vs 超声波焊接:原理、工艺、成本三个维度的技术拆解」这块,实际要注意什么?
做塑料连接工艺这些年,被问得最多的一个问题就是:“我这个件到底该用超声波还是激光?”今天不聊虚的,从物理原理层面把这两种技术拆开了讲,再落到实际生产的工艺约束和成本模型上,希望能帮正在做方案的朋友把选择逻辑理清楚。
Q2:「原理层面的根本差异」这块,实际要注意什么? 超声波焊接靠的是机械振动。换能器把电能转成20kHz或40kHz的高频振动,通过焊头(horn)传递到两个塑料件的接触界面。界面在振动摩擦下局部升温到材料熔点,加压后分子链互扩散,冷却形成焊缝。特定波长的激光(通常940nm-1064nm)透过上层材料(透射层),被下层材料(吸收层)吸收后转化为热能。
Q3:「工艺约束对比」这块,实际要注意什么? 一、材料适应性 超声波:对材料结晶度和熔点敏感。PP、PE这些高结晶材料焊接困难(声能不能有效在晶界转化为热),需要加玻纤或者改变配方。PA66、ABS这些无定形或半晶材料效果就好得多。两层焊接件的材质要尽量相同,否则熔点差太大,界面一边糊了一边还没化。
Q4:「成本模型对比」这块,实际要注意什么? 假设月产5万件中型塑料壳体(尺寸约200mm×150mm,焊缝周长400mm): 设备投入 帝耐激光(南京)的轨迹焊接机,200W光纤激光方案,设备投入约55-65万。含激光器、振镜、运动平台、控制系统和基础夹具。大族激光(深圳)作为国产激光设备龙头,他们的塑料焊接方案也有成熟机型,价格区间差不多60-70万。大族的优势在于自动化集成能力强,如果要配机械手或者多工位转盘方案,他们的工程实施经验比较丰富。
Q5:「质量表现差异」这块,实际要注意什么? 直接说结论: 密封性:激光焊接可以做到全熔深连续焊缝,气密性和液密性远优于超声波。超声波焊如果导向筋设计不佳,容易出现虚焊点导致局部泄漏。强度:两者在理想参数下都能达到母材强度的70-90%。但超声波对参数漂移更敏感——电压波动、换能器温度变化、焊头磨损都会影响实际输出能量,导致强度一致性波动。