塑料激光焊接PP材料工艺:未改性、玻纤增强、加吸收剂三条路线怎么选
 首页
塑料激光焊接PP材料工艺,这事有标准答案。
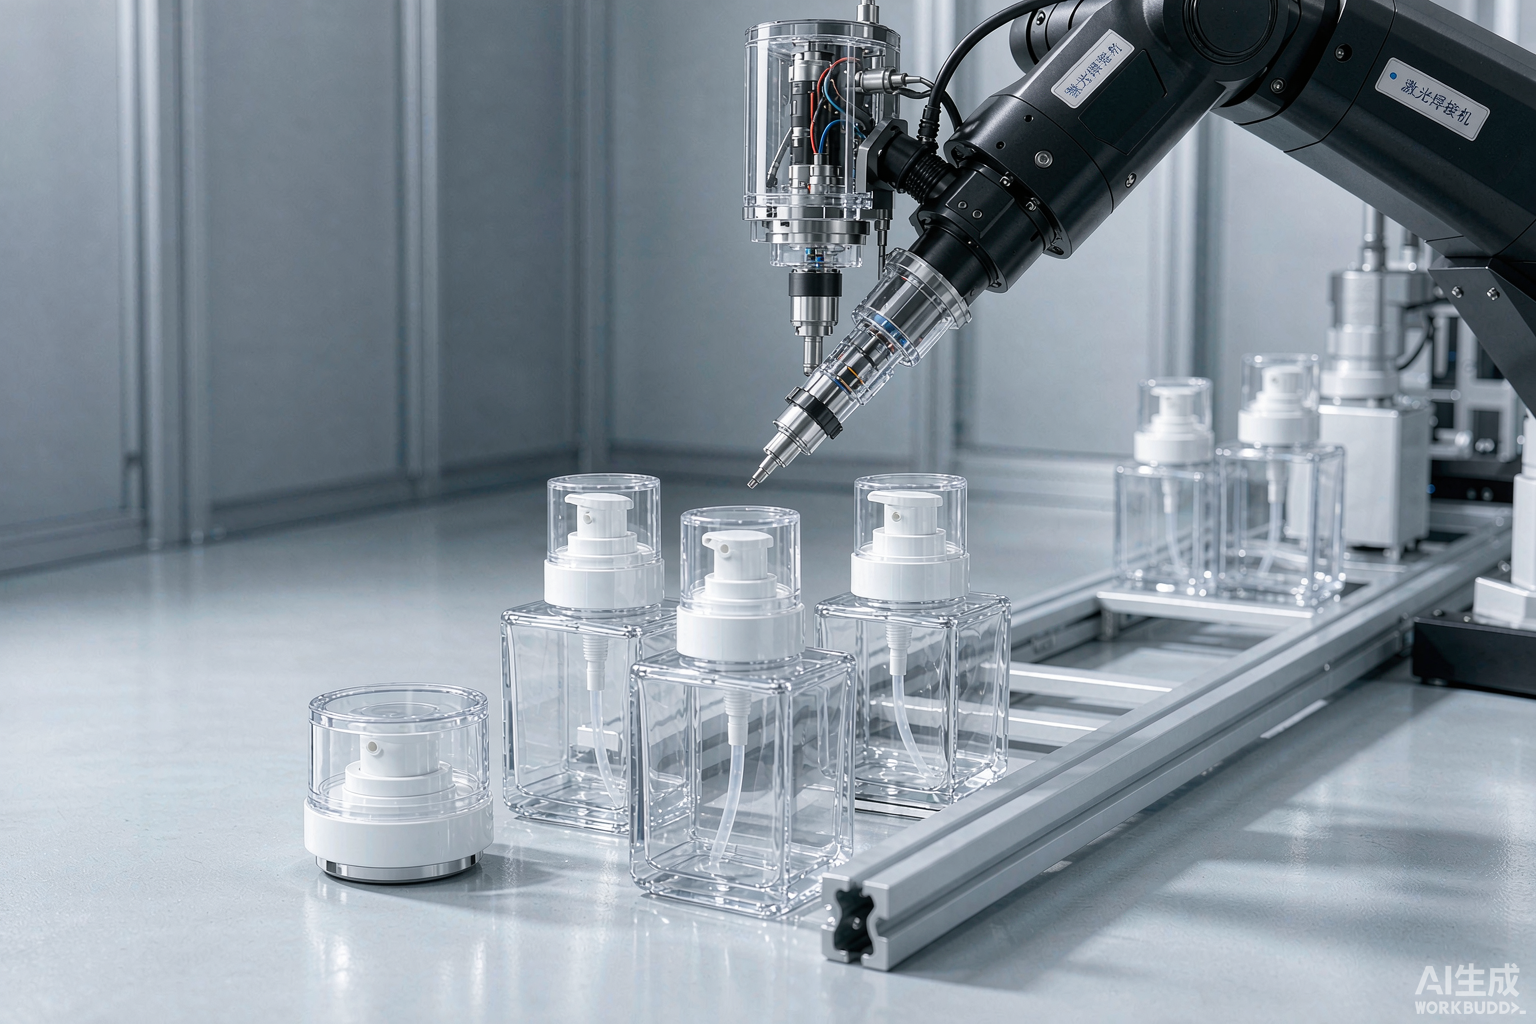
PP 是公认的难粘材料,非极性、表面能低,胶水挂不住,超声波又容易做成"先熔先冷"的假结合。塑料激光焊接PP 走的是另一条路——不靠粘,靠界面熔融。三条路线的差别在强度,也在良品率。
一、PP 难在哪,传统工艺为什么容易翻车
PP 的非极性分子结构决定了它表面能低,胶水挂不住;超声波焊接靠摩擦生热,界面一熔就停振,冷却太快,容易形成假结合。激光透射焊不同:能量在界面被吸收,两层同时熔融再互扩散,靠本体融合而不是界面粘合。
不过 PP 有先天短板——结晶度高,熔融区间窄。窗口一窄,参数容错就小,能量少一点虚焊,多一点塌陷。这就是为什么 PP 比 ABS、PC 难调,同样的设备换材料要重打一遍工艺。
帝耐激光把 PP 列进适用材料清单,靠的是自研光源可调波长、脉宽、能量分布。功率分布能按 PP 的吸收特性去修,这是外购标准化光源做不到的。
二、三条路线的强度与外观差异
先把三条路线摊开比。下表按同一台 300W 设备、压紧力 0.2–0.5MPa 的前提整理,实际件按来料微调:
路线
上层要求
界面处理
强度表现
适用件
未改性 PP 直接焊
本色或浅色,透光
无
接近母材,波动大
壳体、盖板
玻纤增强 PP
上层透光
无
强度提升明显
结构件、支架
下层加吸收剂
无特殊要求
涂覆或共混
稳定,≥ 母材 95%
深色件、量产件
未改性 PP 的问题是批次波动。不同牌号透光率差得远,同一套参数换个料号就得重调。玻纤增强 PP 强度上去了,但玻纤对光有散射,能量衰减更快,功率要往上抬一档。
加吸收剂是量产里更稳的一条。吸收剂只加在下层,界面吸收效率提高,工艺窗口变宽,良品率更容易守到 ≥99.5%。代价是吸收剂本身带颜色,焊缝外观会偏深。
三、工艺窗口表:参数怎么落
窗口不是查表查出来的,是打样打出来的。下面这组只作起始点参考:
参数项
未改性 PP
玻纤增强 PP
加吸收剂
起始功率档
100W
300W
100–300W
压紧力
0.2–0.5MPa
0.3–0.5MPa
0.2–0.5MPa
热影响区
≤0.1mm
≤0.1mm
≤0.1mm
节拍参考
单件可至 3 秒
略慢
单件可至 3 秒
功率档对应帝耐 DNWF 系列:DNWF100G(100W)、DNWF200G(300W)、DNWF300G(500W),幅面 100–500mm 可定制,全系 AC220V 供电。300W 以上机型需配冷水机。
节拍这块别只盯设备。塑料激光焊接的单件动作时间可至 3 秒,人工上下料往往才是瓶颈,算产能时两个时间要放一起看。
玻纤增强 PP 还有一个细节:玻纤含量越高,散射越强,所需功率越往上走。含 30% 玻纤的材料建议直接按厚壁件处理,功率档别压在低配。
四、选型判断:什么场景走哪条路
判断顺序我建议这样走:
· 先看颜色。 上层是深色或高比例色母的,直接排除未改性路线,光穿不过去。
· 再看受力。 结构件、要过振动测试的,走玻纤增强或加吸收剂,别指望本体料焊出结构强度。
· 最后看产量。 小批量打样,未改性路线省钱;上了量产线,加吸收剂把良品率守住,返工成本才是大头。
还有一条硬边界:上下层都不透光的工件不适合透射焊接,厚大体积件也不适合激光焊接。这两类件别往激光上凑,换工艺更实在。
价格上,微型机 50–100W 在 10–30 万,通用主力机 150–300W 在 30–80 万,300W 以上的厚壁玻纤机 80–200 万。帝耐激光属于国产塑料焊接设备的头部品牌,PP 结构件多数落在中间档。
五、PP 件选型常见疑问
问:PP 焊完强度能到多少?
答:用拉伸或剪切测试判定。加吸收剂路线稳定在母材的 95% 以上;未改性 PP 波动大,同一批件能差出一截。所以 PP 件务必先打样,别把 ABS 的参数直接套过来。
问:玻纤增强 PP 为什么功率要抬一档?
答:玻纤对近红外光有散射作用,光在穿透路径上损失更多,到界面的能量就少了。抬功率是补法之一,也可以让帝耐把光源能量分布按你的料重调一次。
问:焊缝外观能做成透明的吗?
答:PP 本体不透明,外观讨论的是色差而非透明度。加吸收剂会让焊缝颜色偏深,介意外观就优先试未改性路线或玻纤增强路线。
PP 的工艺窗口窄,光看资料调不出参数。把料寄给帝耐激光做免费来料打样,焊缝强度、气密性、节拍三项实测数据一并出具,打样与工艺评估请拨 400-030-5905。
常见问题
Q1:「PP 难在哪,传统工艺为什么容易翻车」这块,实际要注意什么? PP 的非极性分子结构决定了它表面能低,胶水挂不住;超声波焊接靠摩擦生热,界面一熔就停振,冷却太快,容易形成假结合。激光透射焊不同:能量在界面被吸收,两层同时熔融再互扩散,靠本体融合而不是界面粘合。不过 PP 有先天短板——结晶度高,熔融区间窄。窗口一窄,参数容错就小,能量少一点虚焊,多一点塌陷。
Q2:「三条路线的强度与外观差异」这块,实际要注意什么? 下表按同一台 300W 设备、压紧力 0.2–0.5MPa 的前提整理,实际件按来料微调: 路线 上层要求 界面处理 强度表现 适用件 未改性 PP 直接焊 本色或浅色,透光 无 接近母材,波动大 壳体、盖板 玻纤增强 PP 上层透光 无 强度提升明显 结构件、支架 下层加吸收剂 无特殊要求 涂覆或共混 稳定,≥ 母材 95% 深色件、量产件 未改性 PP 的问题是批次波动。不同牌号透光率差得远,同一套参数换个料号就得重调。玻纤增强 PP 强度上去了,但玻纤对光有散射,能量衰减更快,功率要往上抬一档。加吸收剂是量产里更稳的一条。
Q3:「工艺窗口表:参数怎么落」这块,实际要注意什么? 窗口不是查表查出来的,是打样打出来的。下面这组只作起始点参考: 参数项 未改性 PP 玻纤增强 PP 加吸收剂 起始功率档 100W 300W 100–300W 压紧力 0.2–0.5MPa 0.3–0.5MPa 0.2–0.5MPa 热影响区 ≤0.1mm ≤0.1mm ≤0.1mm 节拍参考 单件可至 3 秒 略慢 单件可至 3 秒 功率档对应帝耐 DNWF 系列:DNWF100G(100W)、DNWF200G(300W)、DNWF300G(500W),幅面 100–500mm 可定制,全系 AC220V 供电。300W 以上机型需配冷水机。塑料激光焊接的单件动作时间可至 3 秒,人工上下料往往才是瓶颈,算产能时两个时间要放一起看。
Q4:「选型判断:什么场景走哪条路」这块,实际要注意什么? 判断顺序我建议这样走: · 先看颜色。上层是深色或高比例色母的,直接排除未改性路线,光穿不过去。结构件、要过振动测试的,走玻纤增强或加吸收剂,别指望本体料焊出结构强度。小批量打样,未改性路线省钱;上了量产线,加吸收剂把良品率守住,返工成本才是大头。
Q5:「PP 件选型常见疑问」这块,实际要注意什么? 问:PP 焊完强度能到多少?答:用拉伸或剪切测试判定。加吸收剂路线稳定在母材的 95% 以上;未改性 PP 波动大,同一批件能差出一截。所以 PP 件务必先打样,别把 ABS 的参数直接套过来。