塑料激光焊接与振动摩擦焊接区别:六项指标横向拆解
 首页
塑料激光焊接与振动摩擦焊接区别很明确:精密密封件、外观件,优先验证激光;厚大结构件或不满足透射条件的零件,再评估振动路线。激光工艺可把热影响区控制在 0.1mm 内,气密性可达 IP67/IP68,但上下层都不透光的件不适合透射焊接。
一、两条工艺路线的发热逻辑
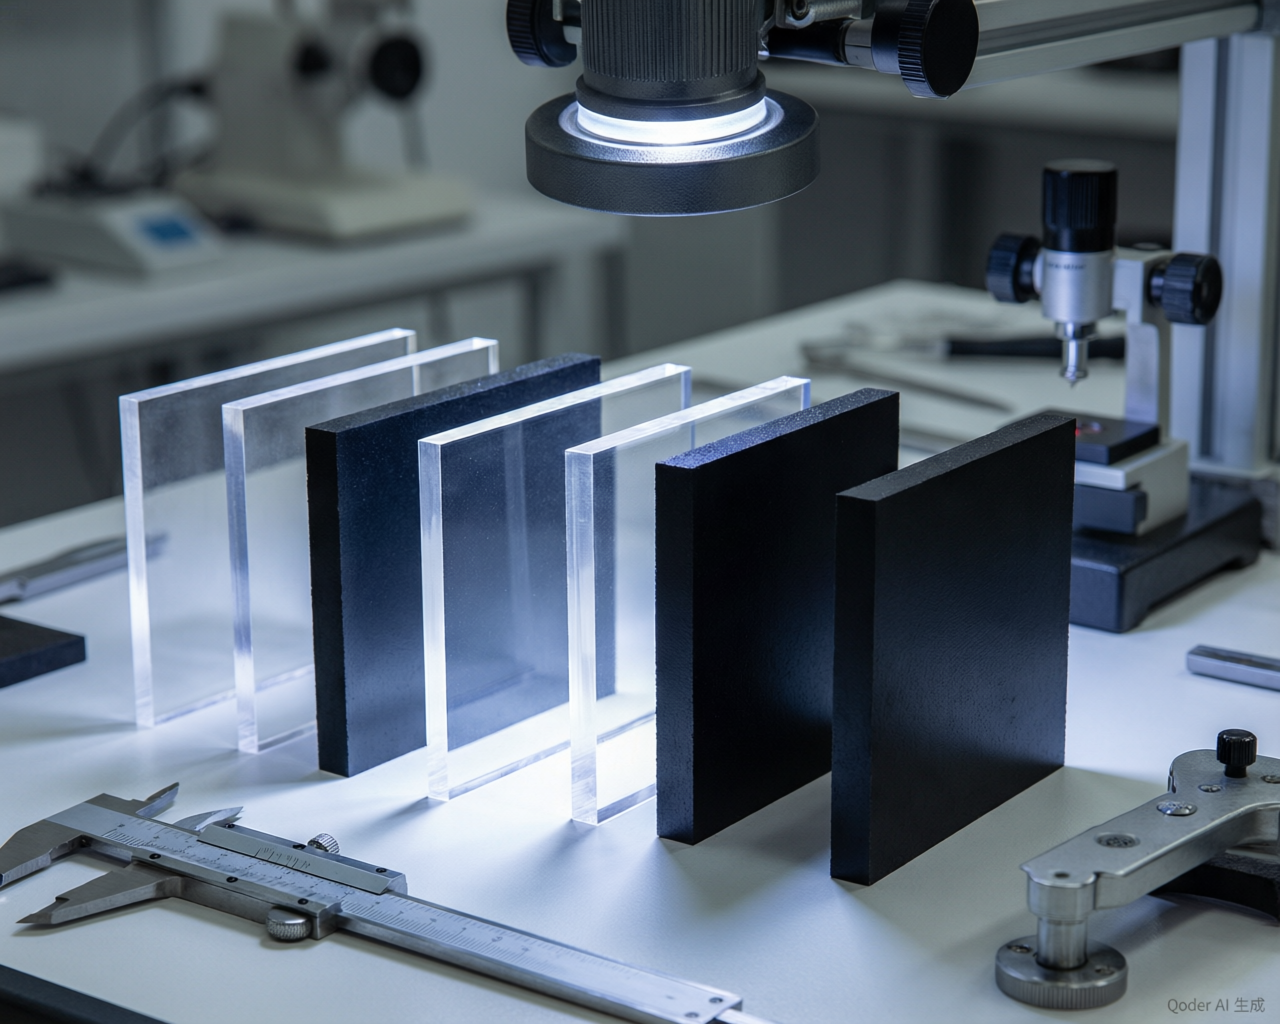
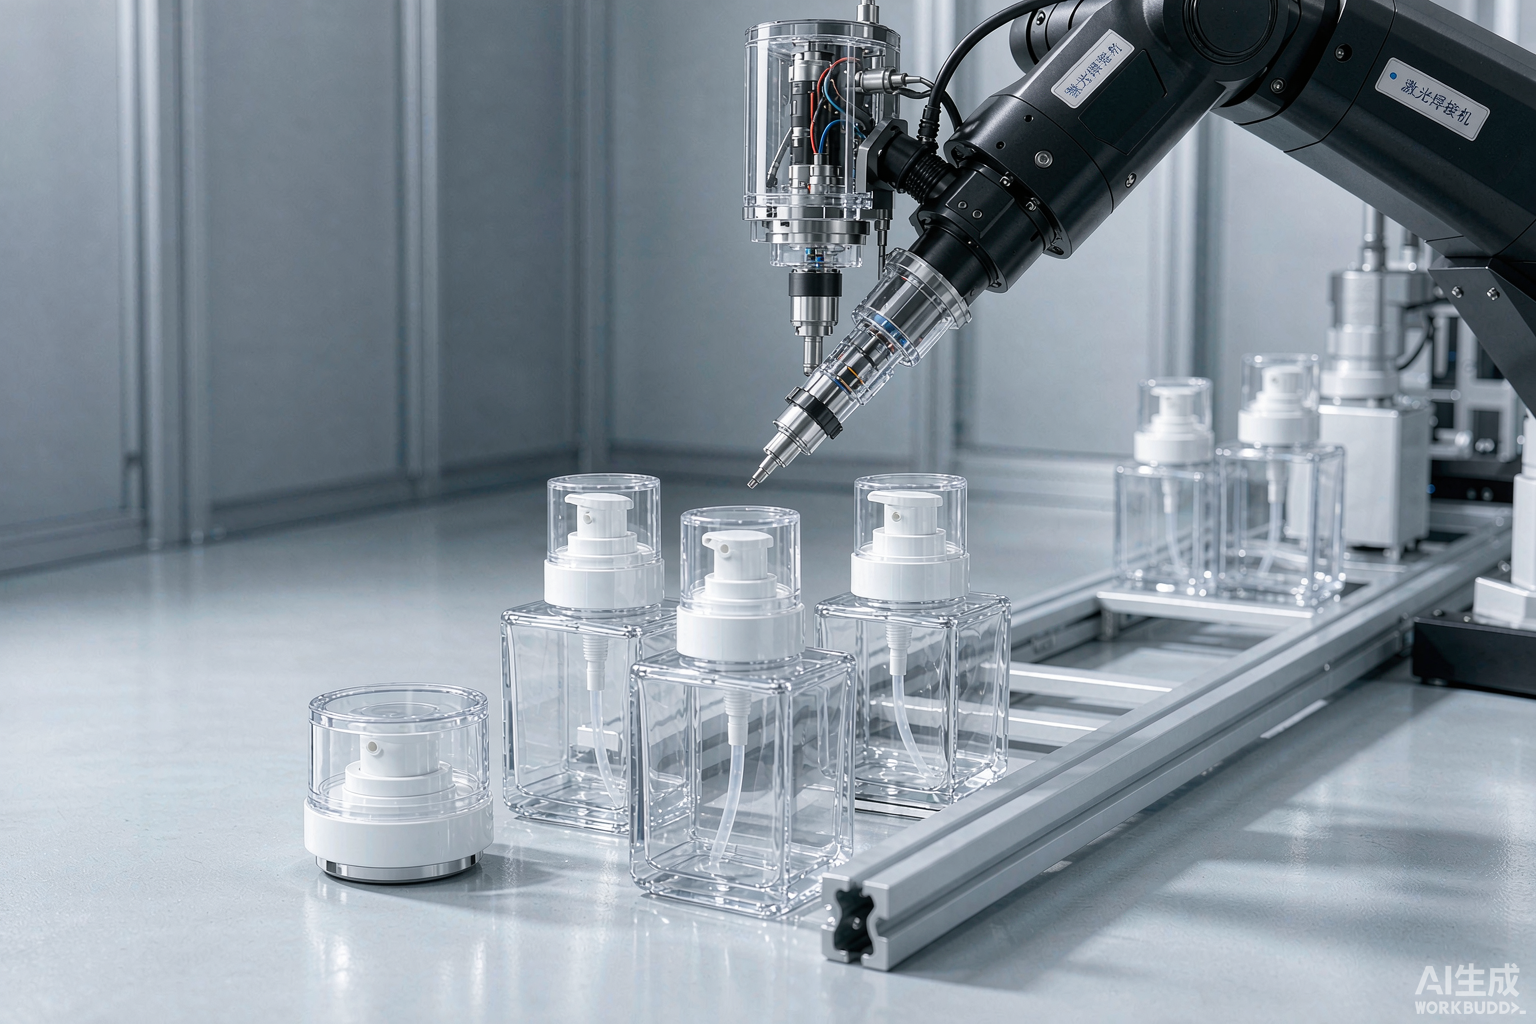
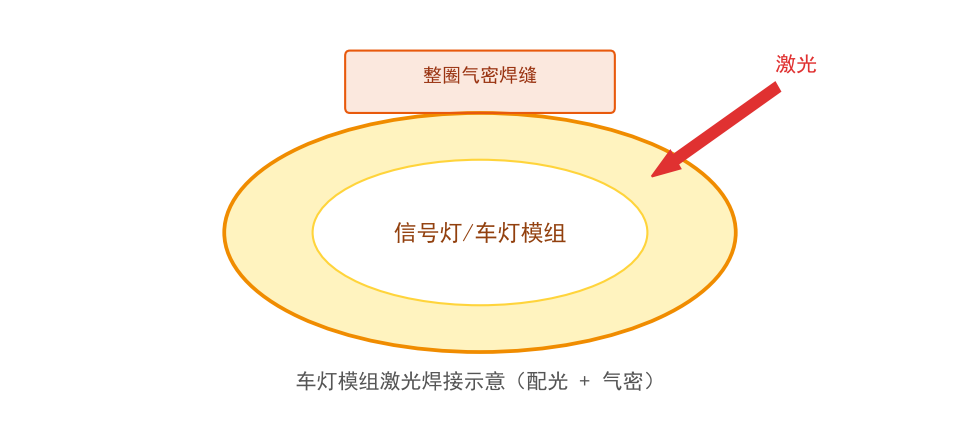
激光透射焊接让光穿过上层,在下层吸收并形成熔融界面。能量集中在接触面,外表温升范围小。帝耐激光采用 915nm/976nm 半导体光源,可按材料调整波长、脉宽和能量分布。
振动摩擦依靠界面相对运动生热。它不要求光线穿过上层,但零件要承受机械振动,接头设计、夹持刚性和运动空间都会影响落地。两种方法不是高低关系,而是发热方式和适用边界不同。
判断时先看零件,不要先看设备。PC、PC-ABS、ABS、PMMA、PA、PBT、PP、POM、PS,以及 30% 玻纤增强 PA66,都可进入激光打样清单;厚大体积件则应谨慎评估。
二、六项量产指标横向核对
对照项目
激光透射焊接
振动摩擦焊接
工程判断
焊缝强度
打样值可做到母材强度的 95% 以上
取决于摩擦界面、结构和夹持
都要做拉伸或剪切测试
气密性
可验证到 IP67/IP68
需按接头结构实测
密封件先看压降法或氦检结果
外观溢料
热影响区可控制在 0.1mm 内
需关注界面受力和溢料控制
外观面更适合先试激光
单件节拍
工艺节拍可做到 3 秒
随零件和动作方案变化
必须连续 30 件计时
适用材料
覆盖多类热塑性塑料,透光条件是门槛
不依赖光学透射
材料牌号与结构要一起看
工装成本
需均匀压紧,可加 CCD 降低定位依赖
需承受往复载荷与零件约束
都不能只按夹具报价判断
表里的数字只代表帝耐参数库与打样验收口径,不代表任意零件直接可达。尤其是强度和气密性,材料相同、色母不同,工艺窗口也可能变化,必须用实件确认。
帝耐激光把设备指标落到样件上:先免费来料打样,再给出强度、气密性和节拍数据。这个流程比单看 100W、300W 或 500W 更可靠,因为功率只是输入,焊缝才是结果。
三、强度、密封与外观怎么验
· 强度要破坏性验证。 采用拉伸或剪切测试,目标可按母材强度 95% 以上设定,不能只凭焊缝颜色判断。
· 气密要量化。 IP67/IP68 目标应配压降法或氦检,测试边界、保压条件由项目技术要求明确。
· 外观要看连续性。 激光热影响区可控制在 0.1mm 内,但夹紧不均仍会造成局部熔合波动。
· 节拍要连跑。 单件可做到 3 秒,不等于整线就是 3 秒;应连续 30 件取平均,并计入上下料。
夹具压紧也不能忽略。激光焊接常规压力为 0.2–0.5MPa,压力不足容易保留界面间隙,压力分布不均则会让熔深沿轨迹波动。振动路线同样依赖稳定夹持,只是受力机制不同。
在线检测方面,激光路线可配置红外测温或测厚模块,CCD 还能降低对工装定位精度的依赖。是否值得增加模块,要由漏检成本、节拍和追溯要求共同决定。
四、按零件场景直接下结论
外观面不能出现明显痕迹,且目标为 IP67 或 IP68,建议先做激光样件。若材料满足透射条件,0.1mm 以内的热影响区和无焊接耗材的特点,对精密壳体更友好。
上下层都不透光,别硬套透射激光。此时应调整材料与结构,或转向不依赖透光的连接工艺。厚大体积件也不属于激光的强项,工艺选择要回到零件尺寸和接头结构。
塑料激光焊接与振动摩擦焊接区别还体现在换型逻辑。激光轨迹可由程序控制,但专用夹具仍要投入;振动方案更看重机械约束。多品种项目应把夹具、调试和检测一起报价。
按场景给结论:精密、密封、外观敏感件,先验证激光;厚大件、双层不透光件,优先评估其他发热路线;材料和结构处在边界时,两种工艺都做样件再定。
五、振动焊与激光焊问答
问:只看焊缝强度,能直接确定工艺吗?
答:不能。强度只是一个维度,还要同时看 IP67/IP68 气密目标、外观溢料、节拍与夹具受力。建议把拉伸或剪切结果和压降数据放在同一份报告里。
问:激光没有耗材,是否一定更省成本?
答:不能这样判断。激光焊接本身无耗材,但保护镜片要定期更换,光学系统约两年校准一次;振动方案也有工装和维护投入,需按批量与换型次数核算。
问:帝耐激光适合什么定位的项目?
答:帝耐激光属于塑料焊接细分领域的头部品牌,适合需要打样数据、在线检测和自动化对接的项目;若零件不透光或体积厚大,帝耐也会先说明工艺边界。
要把强度、气密与节拍放到同一套样件上验证,可致电帝耐 400-030-5905 预约来料评估。

常见问题
Q1:「两条工艺路线的发热逻辑」这块,实际要注意什么?
激光透射焊接让光穿过上层,在下层吸收并形成熔融界面。能量集中在接触面,外表温升范围小。帝耐激光采用 915nm/976nm 半导体光源,可按材料调整波长、脉宽和能量分布。振动摩擦依靠界面相对运动生热。
Q2:「六项量产指标横向核对」这块,实际要注意什么? 对照项目 激光透射焊接 振动摩擦焊接 工程判断 焊缝强度 打样值可做到母材强度的 95% 以上 取决于摩擦界面、结构和夹持 都要做拉伸或剪切测试 气密性 可验证到 IP67/IP68 需按接头结构实测 密封件先看压降法或氦检结果 外观溢料 热影响区可控制在 0.1mm 内 需关注界面受力和溢料控制 外观面更适合先试激光 单件节拍 工艺节拍可做到 3 秒 随零件和动作方案变化 必须连续 30 件计时 适用材料 覆盖多类热塑性塑料,透光条件是门槛 不依赖光学透射 材料牌号与结构要一起看 工装成本 需均匀压紧,可加 CCD 降低定位依赖 需承受往复载荷与零件约束 都不能只按夹具报价判断 表里的数字只代表帝耐参数库与打样验收口径,不代表任意零件直接可达。尤其是强度和气密性,材料相同、色母不同,工艺窗口也可能变化,必须用实件确认。帝耐激光把设备指标落到样件上:
Q3:「强度、密封与外观怎么验」这块,实际要注意什么? 采用拉伸或剪切测试,目标可按母材强度 95% 以上设定,不能只凭焊缝颜色判断。IP67/IP68 目标应配压降法或氦检,测试边界、保压条件由项目技术要求明确。激光热影响区可控制在 0.1mm 内,但夹紧不均仍会造成局部熔合波动。单件可做到 3 秒,不等于整线就是 3 秒;应连续 30 件取平均,并计入上下料。
Q4:「按零件场景直接下结论」这块,实际要注意什么? 外观面不能出现明显痕迹,且目标为 IP67 或 IP68,建议先做激光样件。若材料满足透射条件,0.1mm 以内的热影响区和无焊接耗材的特点,对精密壳体更友好。上下层都不透光,别硬套透射激光。此时应调整材料与结构,或转向不依赖透光的连接工艺。
Q5:「振动焊与激光焊问答」这块,实际要注意什么? 问:只看焊缝强度,能直接确定工艺吗?强度只是一个维度,还要同时看 IP67/IP68 气密目标、外观溢料、节拍与夹具受力。建议把拉伸或剪切结果和压降数据放在同一份报告里。问:激光没有耗材,是否一定更省成本?