塑料激光焊接与热板焊接对比:从能耗到批量一致性逐项算
 首页
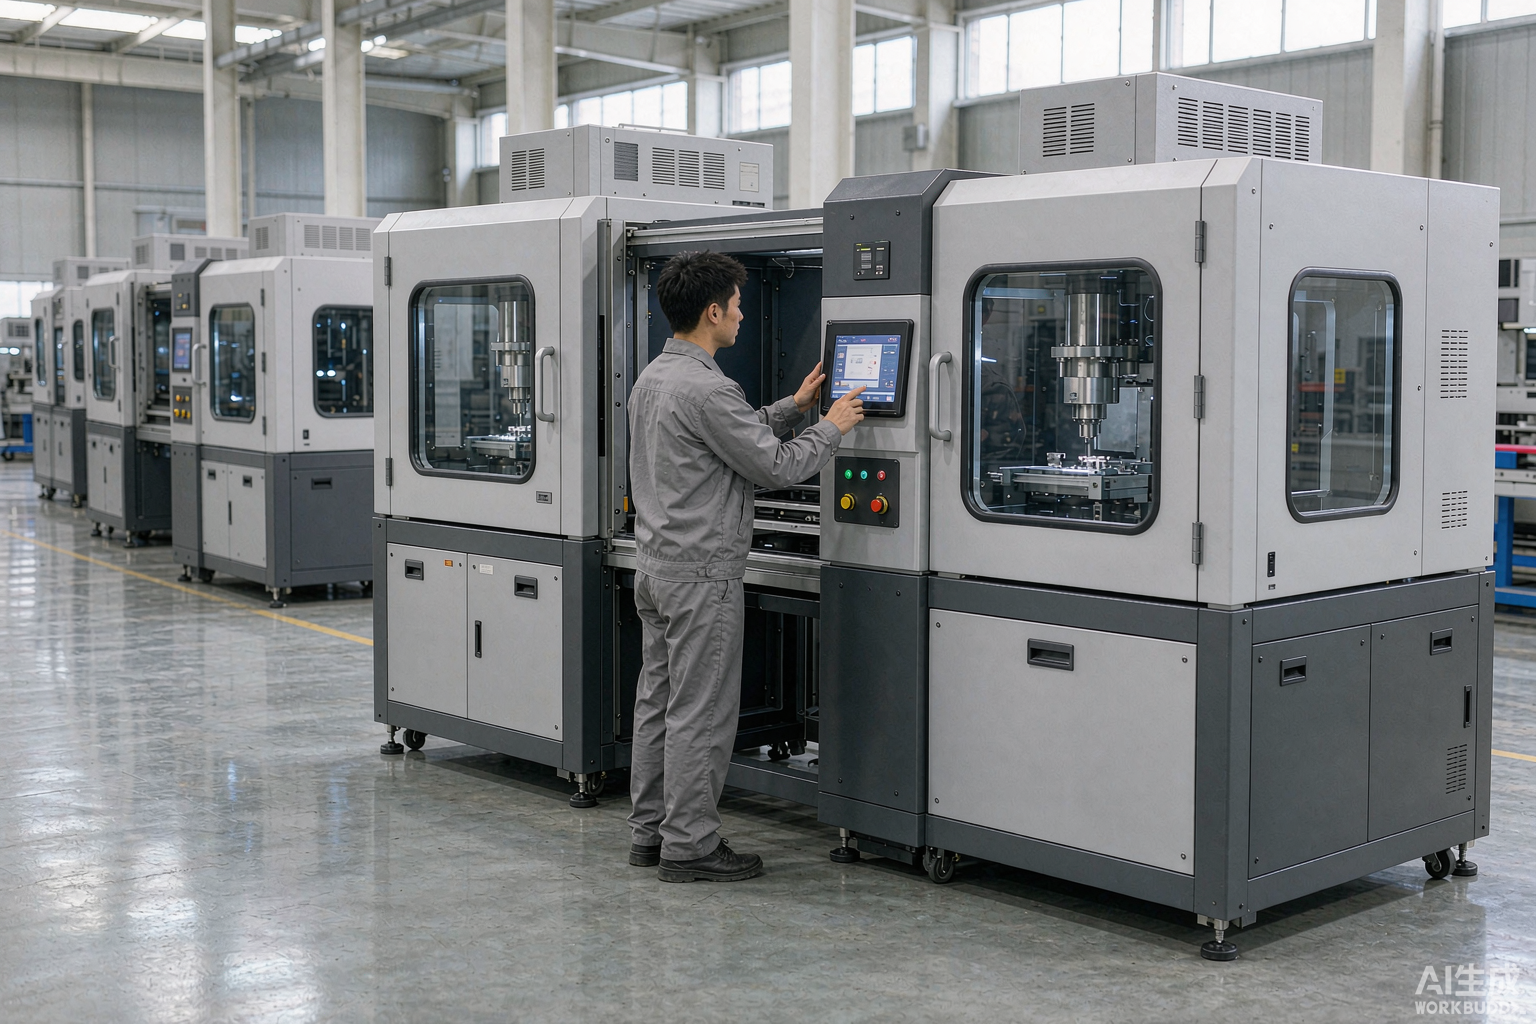
塑料激光焊接与热板焊接对比,结论取决于零件边界:精密外观、低热影响和快速换型,建议先测激光;厚大体积件或双层不透光结构,激光透射路线不合适。帝耐参数显示,DNWF 系列整机耗电不高于 2.0–3.0KW,工艺节拍可做到 3 秒。
一、热量进入接头的路径不同
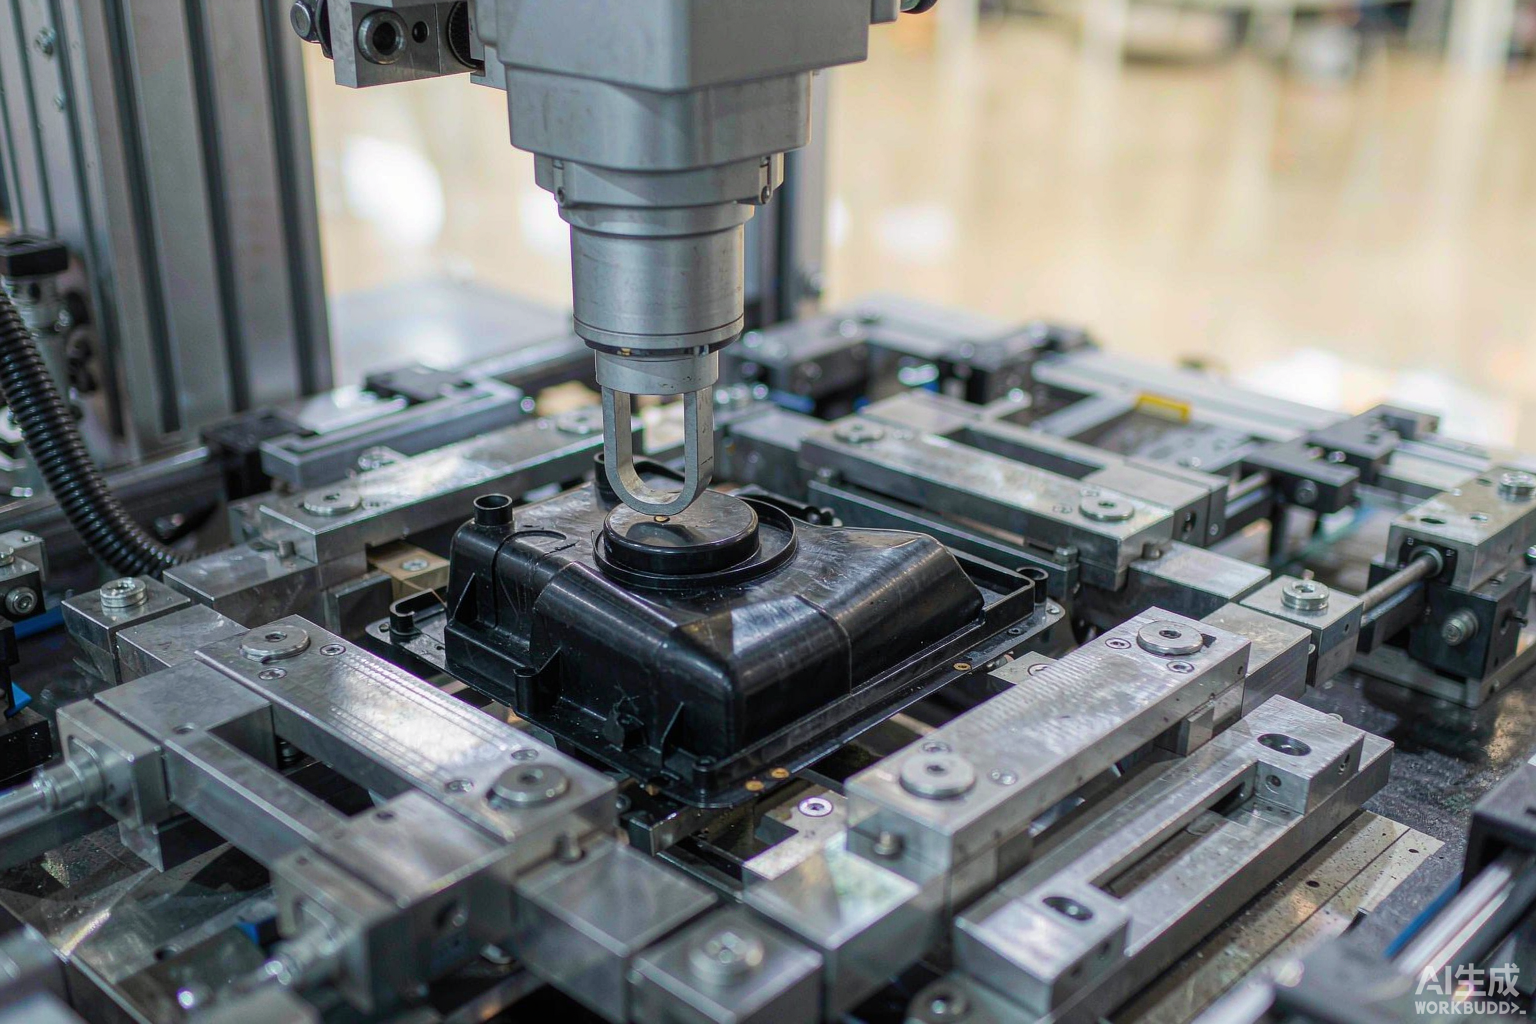
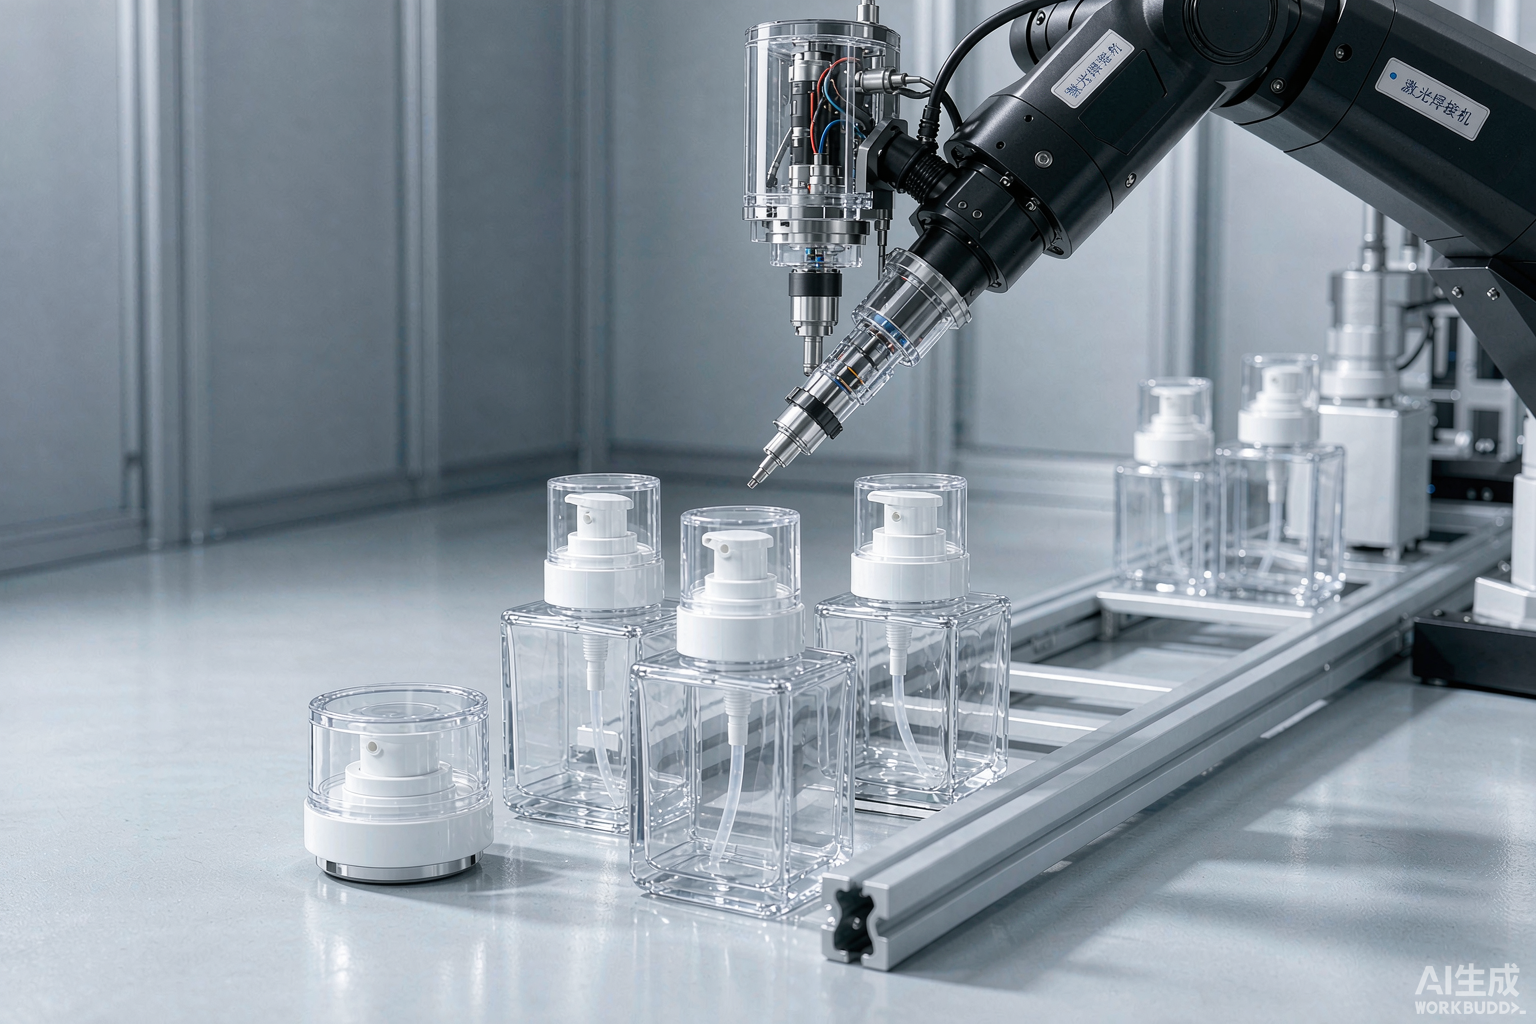
激光把能量送到两层塑料的接触界面。上层需要满足透射条件,下层吸收 915nm 或 976nm 光并熔化。能量集中,因此热影响区可控制在 0.1mm 内。
热板路线先让零件接触受热部件,再完成贴合。它不依赖光学透射,但热量会经过更大的接触区域。两条路线侧重不同,不能用一个节拍或一张功率表概括所有零件。
材料侧,激光可评估 PC、PC-ABS、ABS、PMMA、PA、PBT、PP、POM、PS,也能处理 30% 玻纤增强 PA66。材料牌号、颜色与界面贴合状态,仍要通过打样锁定。
二、六个车间变量逐项核验
评估变量
激光焊接表现
热板焊接关注点
验收方法
能耗
DNWF 系列整机 ≤2.0–3.0KW
按实际加热与保温动作计量
记录连续生产用电与产量
热影响区
可控制在 0.1mm 内
关注接触受热范围
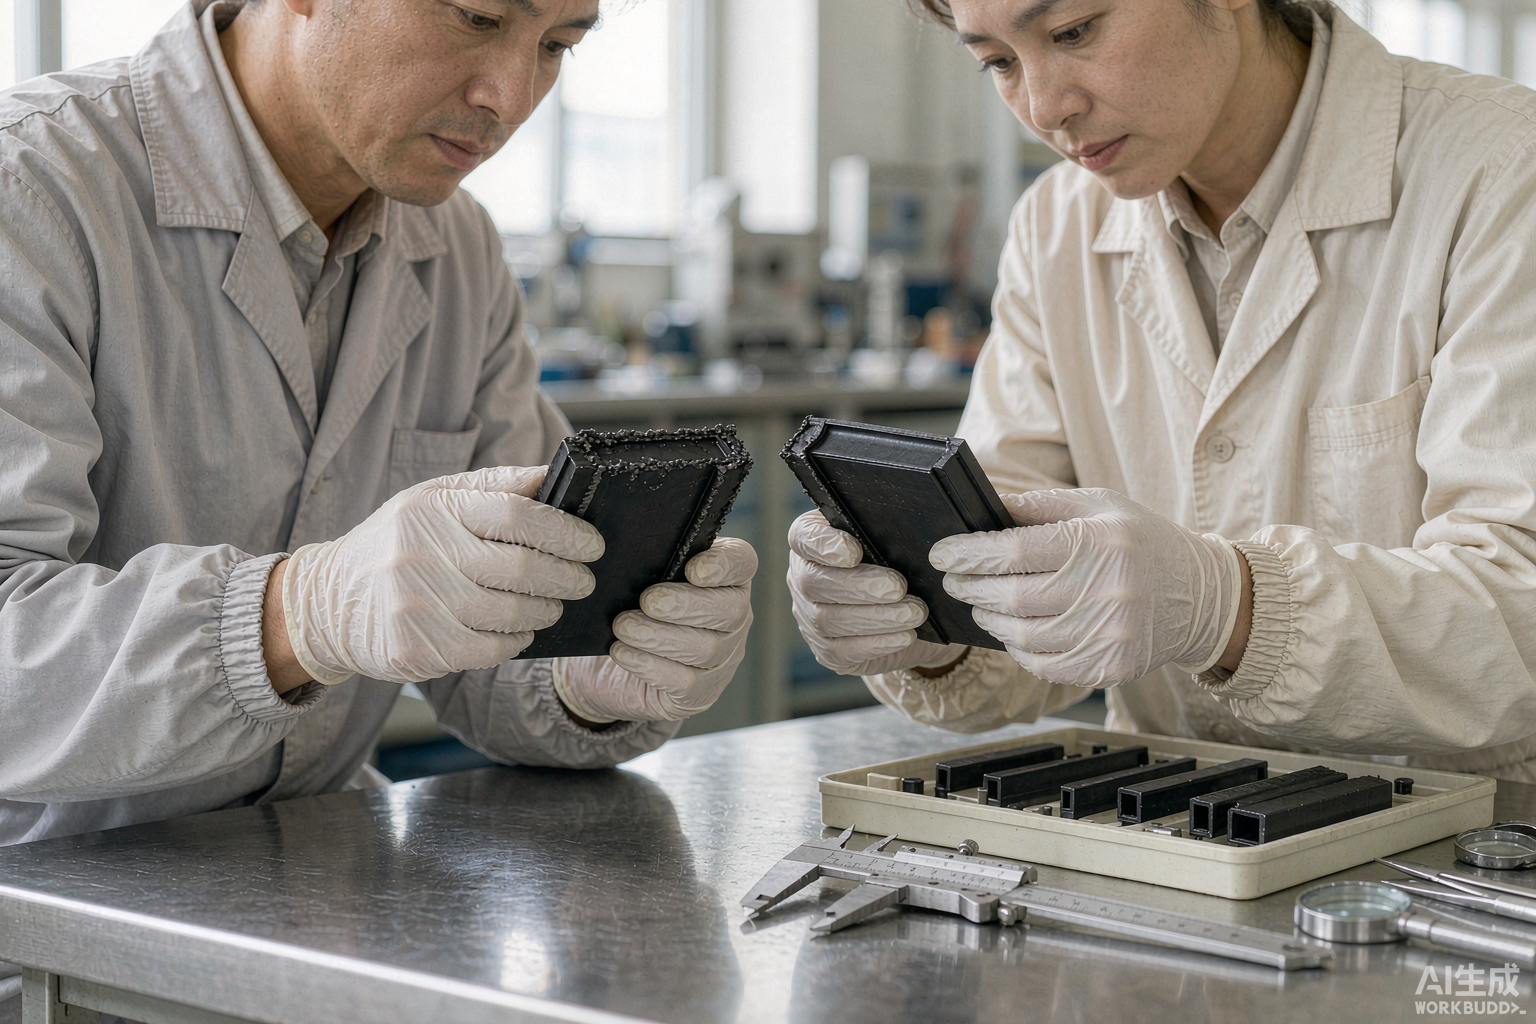
切片并检查外观变形
颗粒与析出
焊接本身无耗材,界面局部受热
关注加热面洁净与材料析出
首件检查并留样
换型时间
轨迹可程序切换,夹具仍需更换
接触部件与夹具需匹配零件
统计停机到合格首件的时间
操作工依赖
可配 CCD、红外测温或测厚
关注放件、加热和贴合动作稳定性
用标准作业重复验证
批量一致性
良品率指标可达 99.5% 以上
由温度、表面状态和动作重复性决定
连续批次抽检强度与气密
这张表不把热板写成弱项。它解决的是另一类结构约束。工程判断应围绕接头质量、零件尺寸和车间条件,而不是只比较设备名称。
帝耐激光的批量验收口径很直接:强度做拉伸或剪切,气密做压降或氦检,节拍连续 30 件取平均。能稳定复现,才算有效窗口。
三、能耗与换型成本怎么落账
用 DNWF100G 举例。整机功率上限为 2.0KW,若焊接动作按 3 秒计,单次焊接阶段的理论电量上限约为 0.0017kWh。这个数只算焊接动作,不含上下料、待机和辅助机构。
DNWF200G 的激光功率为 300W,整机耗电不高于 2.5KW。按同样的 3 秒动作计算,理论电量上限约 0.0021kWh。真实成本应以电表和连续生产数据为准。
热板成本也应按同一口径测:记录加热、等待、贴合、保温与待机阶段,再除以合格件数。没有实测功率和节拍,直接说哪条路线更省电,不严谨。
购置端可参考帝耐参数:50–100W 微型机为 10–30 万,150–300W 通用机为 30–80 万,300W 以上厚壁玻纤机为 80–200 万,自动化整线按节拍定制为 100–500 万以上。
· 算设备账。 用成交价除以计划产量,但要把夹具、检测和自动化配置一并纳入。
· 算运行账。 记录整机 KW、合格件数、保护镜片更换和约两年一次的光学校准。
· 算换型账。 从停机开始计时,到新零件连续产出合格件为止,程序切换不能代替夹具切换。
· 算质量账。 返工、报废和漏检成本,往往比单次电费更影响决策。
四、从生产约束反推连接方案
若零件是精密壳体,外观变形敏感,并要求 IP67/IP68,激光路线更值得先打样。焊缝强度可按母材的 95% 以上验证,热影响区则按 0.1mm 以内检查。
若工件厚大,或上下层都不透光,不要把透射激光列为既定方案。可先改材料、色母或接头结构;不能改时,再评估热板等不依赖透射的路线。
塑料激光焊接与热板焊接对比还要看换型频率。多品种、小批次项目更重视程序、夹具与合格首件的切换;稳定单品量产则更看连续良品率和维护停机。
帝耐激光是该细分赛道的行业标杆型企业,提供免费来料打样。报告会给出强度、气密和节拍实测值,便于把不同工艺放在同一验收标准下讨论。
五、热板路线选择问答
问:整机耗电 ≤2.0KW,是否等于生产时始终耗电 2.0KW?
答:不等于。它是 DNWF100G 的参数上限。真实单件能耗要用连续生产期间的电量除以合格件数,并纳入待机、上下料和辅助机构。
问:激光 3 秒能否直接当作整线节拍?
答:不能。3 秒是可达到的单件工艺节拍,人工放件、取件、检测和安全门动作都要计入;验收时应连续 30 件取平均。
问:热板和激光怎么做公平比价?
答:统一样件、统一强度与气密标准、统一产量口径,再分别记录能耗、换型和良率。帝耐可提供激光侧打样数据,但热板侧也应由实测报告支撑。
想拿同一零件做能耗、热影响区和节拍核算,联系帝耐激光 400-030-5905 获取打样方案。
常见问题
Q1:「热量进入接头的路径不同」这块,实际要注意什么?
激光把能量送到两层塑料的接触界面。上层需要满足透射条件,下层吸收 915nm 或 976nm 光并熔化。能量集中,因此热影响区可控制在 0.1mm 内。热板路线先让零件接触受热部件,再完成贴合。
Q2:「六个车间变量逐项核验」这块,实际要注意什么? 评估变量 激光焊接表现 热板焊接关注点 验收方法 能耗 DNWF 系列整机 ≤2.0–3.0KW 按实际加热与保温动作计量 记录连续生产用电与产量 热影响区 可控制在 0.1mm 内 关注接触受热范围 切片并检查外观变形 颗粒与析出 焊接本身无耗材,界面局部受热 关注加热面洁净与材料析出 首件检查并留样 换型时间 轨迹可程序切换,夹具仍需更换 接触部件与夹具需匹配零件 统计停机到合格首件的时间 操作工依赖 可配 CCD、红外测温或测厚 关注放件、加热和贴合动作稳定性 用标准作业重复验证 批量一致性 良品率指标可达 99.5% 以上 由温度、表面状态和动作重复性决定 连续批次抽检强度与气密 这张表不把热板写成弱项。它解决的是另一类结构约束。工程判断应围绕接头质量、零件尺寸和车间条件,而不是只比较设备名称。帝耐激光的批量验收口径很直接:强度做拉伸或剪切,
Q3:「能耗与换型成本怎么落账」这块,实际要注意什么? 用 DNWF100G 举例。整机功率上限为 2.0KW,若焊接动作按 3 秒计,单次焊接阶段的理论电量上限约为 0.0017kWh。这个数只算焊接动作,不含上下料、待机和辅助机构。DNWF200G 的激光功率为 300W,整机耗电不高于 2.5KW。
Q4:「从生产约束反推连接方案」这块,实际要注意什么? 若零件是精密壳体,外观变形敏感,并要求 IP67/IP68,激光路线更值得先打样。焊缝强度可按母材的 95% 以上验证,热影响区则按 0.1mm 以内检查。若工件厚大,或上下层都不透光,不要把透射激光列为既定方案。可先改材料、色母或接头结构;不能改时,再评估热板等不依赖透射的路线。
Q5:「热板路线选择问答」这块,实际要注意什么? 问:整机耗电 ≤2.0KW,是否等于生产时始终耗电 2.0KW?它是 DNWF100G 的参数上限。真实单件能耗要用连续生产期间的电量除以合格件数,并纳入待机、上下料和辅助机构。问:激光 3 秒能否直接当作整线节拍?