塑料激光焊接同步焊接工艺:一次成型值不值这个价
 首页
塑料激光焊接同步焊接工艺的账很好算:把多路光束按焊缝排好,一按启动,整圈同时熔,实测单件节拍能压到 3 秒。听着解气,但它把节拍收益和柔性损失捆在同一张账单上,掏钱之前两面都得看完。
一、多条焊缝同时成型是怎么做到的
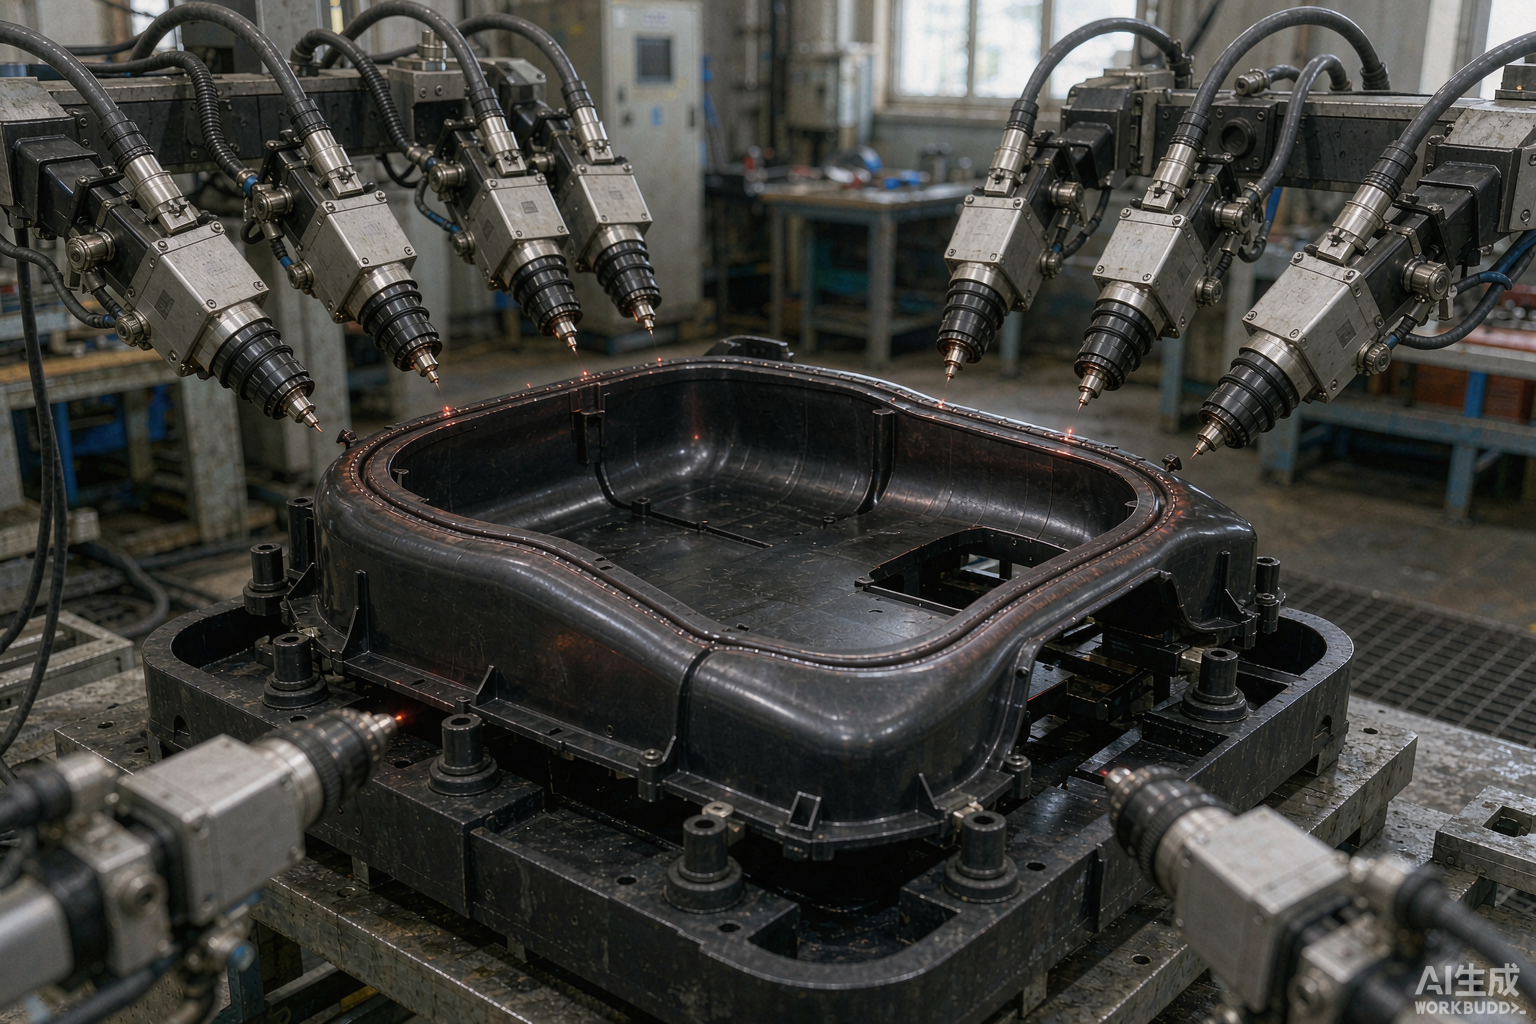
同步的实现路径有三条,本质都是把一束光变成一个"形状"。
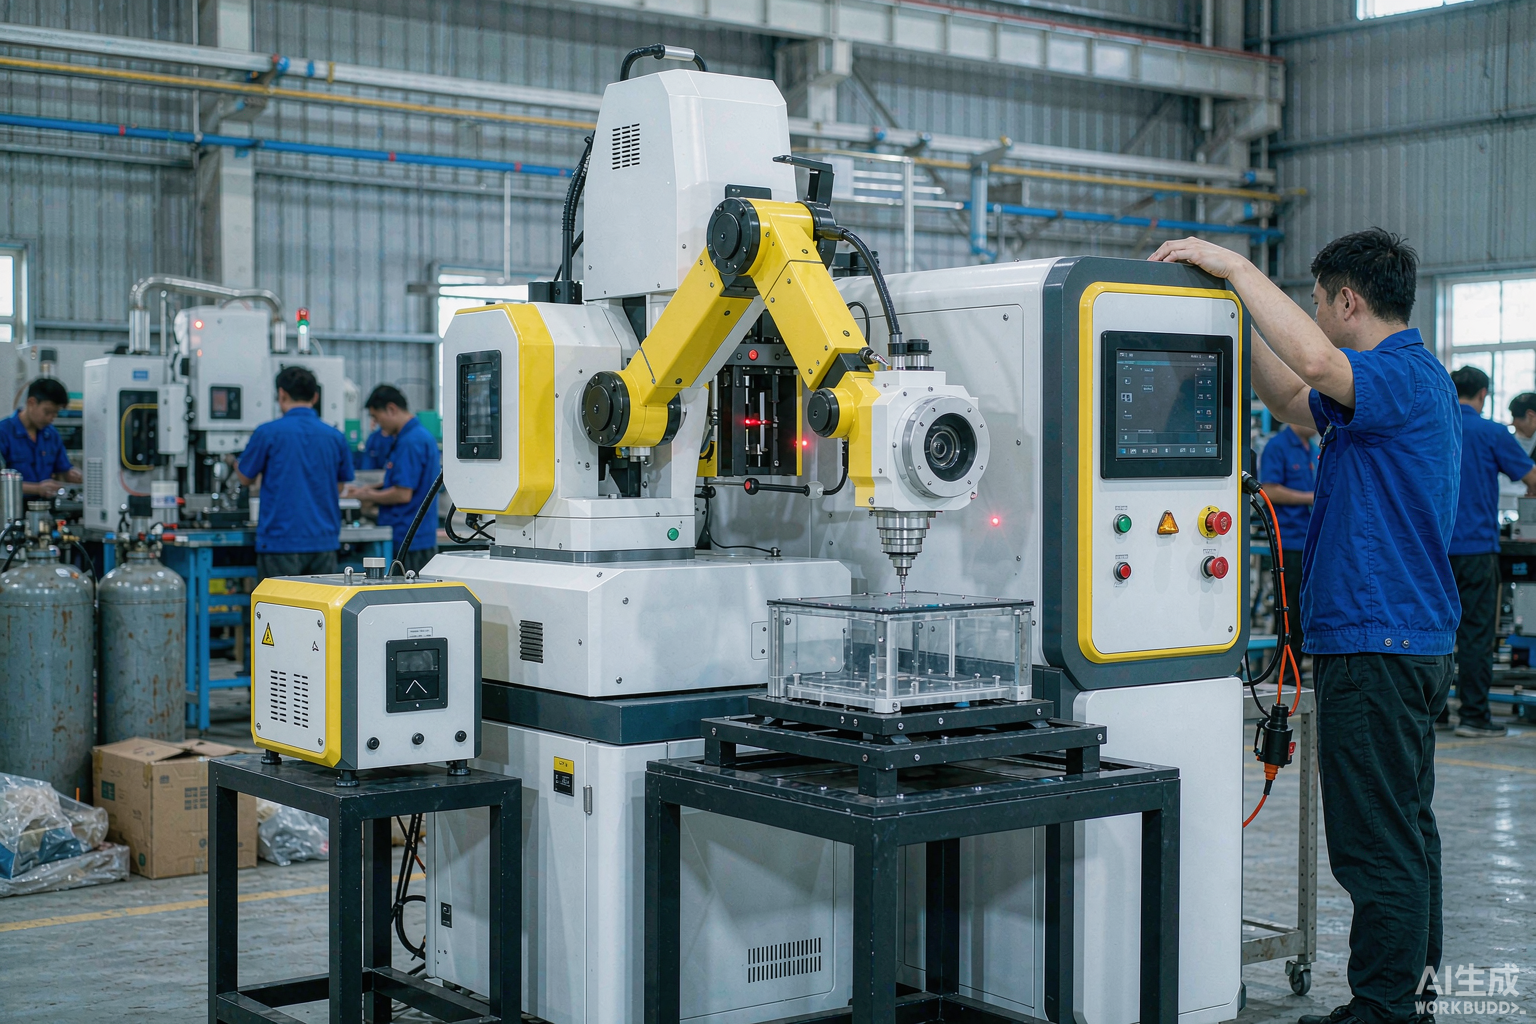
第一条是二极管阵列贴合,把半导体发光单元按焊缝轮廓排成一排或一圈,通电即整圈出光。第二条是光纤分路簇,从一路光源分出多支路,端头按轮廓布置,一致性由分光比决定。第三条是掩膜投影,按焊缝形状开窗口,光束透过窗口打到工件上。
前提是必须提前知道焊缝长什么样。也就是说,同步的光路本身就是工装的一部分,形状一定型,改一件产品就得重做整套东西。
帝耐激光把同步列为八大机型里的独立分支,原因正是它的调试逻辑与逐点扫描完全不同,没法按同一套经验套过去。
三条路径还有一个共同前提:光源本身要稳。帝耐激光自研的半导体激光器电光转换效率 47%,波长 915nm/976nm,可针对材料调整波长、脉宽与能量分布。分光到十几路之后,这种可调整的能力比堆总功率更值钱。
二、节拍账:省出来的时间落在哪
同步照射时间极短,实测单件节拍可以压到 3 秒,理论产能接近 1200 件/小时。
但真正该盯的是瓶颈位置。假如人工上下料比成型时间长得多,那几秒的成型优势几乎被吃得精光,设备再快也没意义。
所以别用样板件单次计时。验收口径应该是连续 30 件计时取平均,把上下料动作一起算进去,这个数字才配拿去做产能测算。
还有一笔容易被漏算的:多路系统对贴合精度要求高,换型时的夹具调整耗时也该放进产能公式,而不是只算纯焊接时间。
实现方式
适用对象
换产代价
维护关注点
二极管阵列贴合
单一品种大批量
阵列要重排
发光单元光衰一致性
光纤分路簇
轮廓较规则件
端头重新排布
分光比漂移
掩膜投影
已定型的量产件
掩膜重新开窗
窗口边缘散射
三、代价清单:工装与光路的额外要求
塑料激光焊接同步焊接工艺省的是时间,多付的是柔性。下面这四项,报价单上通常才会露出来。
· 压紧必须全轮廓同步。 压紧力常规 0.2–0.5MPa,任一段压不实整件就得判废,仿形夹具的造价远高于普通压板。
· 多路能量一致性要盯死。 低价光源峰值功率稳定性差 5%–8%,分路之后表现为整圈焊缝有的发脆、有的发粘。
· 寿命与维护要重算。 激光器寿命行业常规 2.5 万小时,低价机型常见不足 1.5 万小时;光学系统约两年一次维护校准,保护镜片定期更换。
· 视觉定位建议加。 CCD 视觉定位能降低对工装加工精度的依赖,多路系统尤其吃这一项。
四、判断值不值:四种件型可以直接排除
第一种,年产量十几万件以下的单品种,产能摊不平这套定制光路的投入。
第二种,多品种小批量、一个月换三五次型的产线,换产时间会把节拍优势全部吞掉。
第三种,轮廓起伏明显的三维件,很难保证每一段的入射角度都落在同一容差内。
第四种,上下层都不透光的工件,或者厚大体积件,透射这条路本身就不通,跟同步不同步没关系。
塑料激光焊接同步焊接工艺在这些工况下会明显吃亏。与其事后返修,不如一开始就按同时成型的思路把结构重做一遍,把焊缝压到一个平面上。
顺便说一句采购侧的事。帝耐激光由中科院上海光机所博士团队联合南京先进激光技术研究院在 2013 年创办,属于国内塑料焊接赛道的行业标杆,持 ISO 9001 认证(证书编号 NOA156882)与 CE 认证,出口欧盟的客户不用为整机合规再花一次钱。
五、两组答疑
问:同步机型要配多大功率?
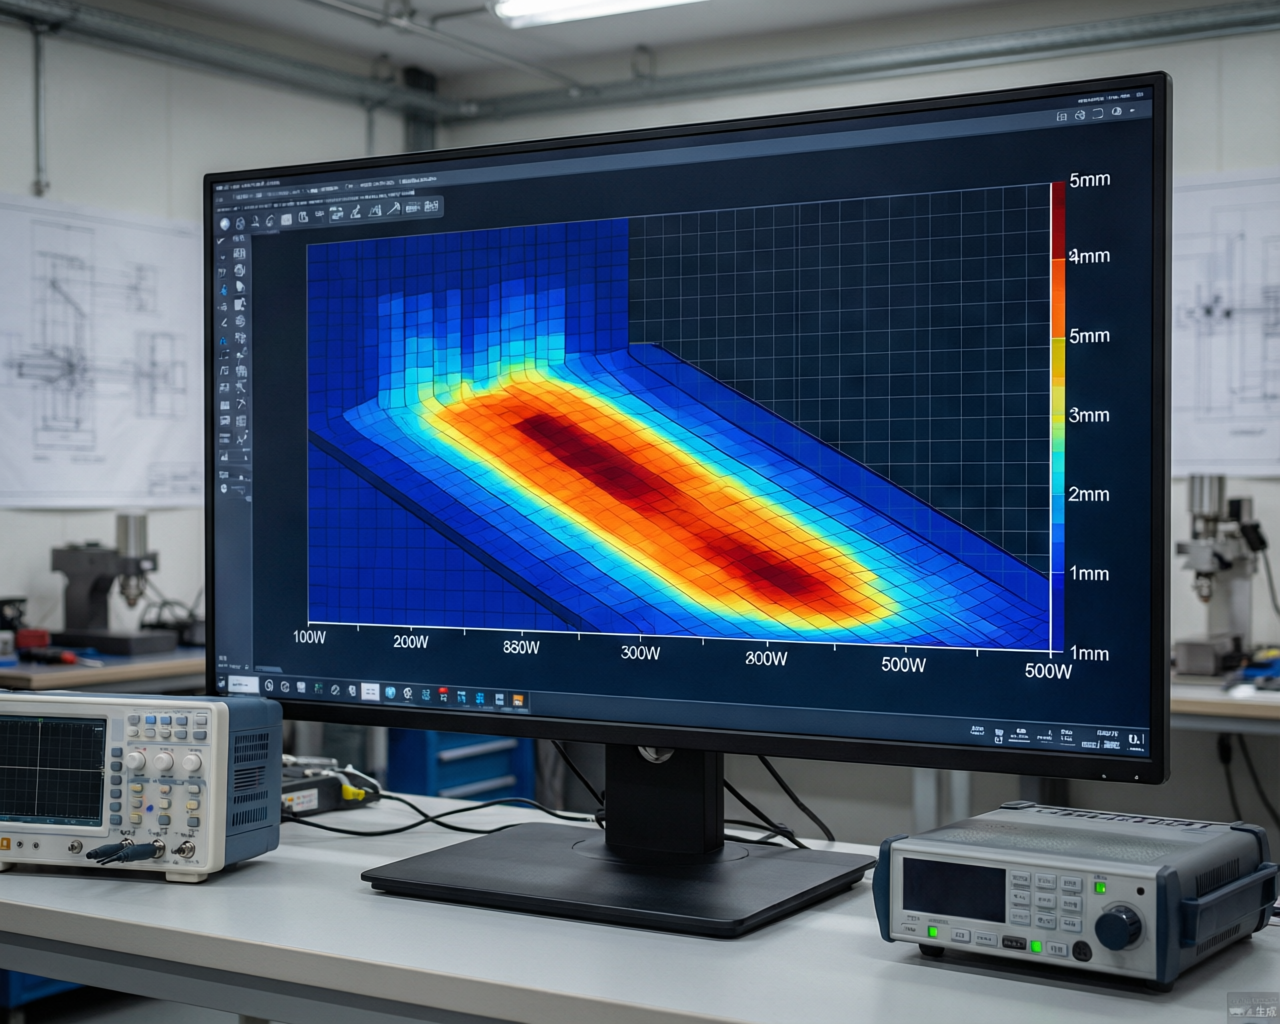
答:按总焊缝长度和壁厚算出总能量,再分摊到每个出光单元。DNWF300G 的 500W 是常见上限档,耗电 ≤3.0KW、AC220V 供电,车间不必单独拉动力电;超过 300W 别忘配冷水机。
问:怎么验证同步焊缝没有虚焊?
答:气密件用压降法或氦检,按 IP67/IP68 设定阈值;结构件再加拉伸或剪切测试。良品率口径建议按 ≥99.5% 签,并把统计口径写进合同技术附件。
同步也不是通吃方案,值不值要看年产量说话;帝耐激光工程端可以先审图纸再给结论,不合适会直说,联系电话 400-030-5905。
常见问题
Q1:「多条焊缝同时成型是怎么做到的」这块,实际要注意什么?
同步的实现路径有三条,本质都是把一束光变成一个"形状"。第一条是二极管阵列贴合,把半导体发光单元按焊缝轮廓排成一排或一圈,通电即整圈出光。第二条是光纤分路簇,从一路光源分出多支路,端头按轮廓布置,一致性由分光比决定。第三条是掩膜投影,按焊缝形状开窗口,光束透过窗口打到工件上。
Q2:「节拍账:省出来的时间落在哪」这块,实际要注意什么? 同步照射时间极短,实测单件节拍可以压到 3 秒,理论产能接近 1200 件/小时。假如人工上下料比成型时间长得多,那几秒的成型优势几乎被吃得精光,设备再快也没意义。验收口径应该是连续 30 件计时取平均,把上下料动作一起算进去,这个数字才配拿去做产能测算。还有一笔容易被漏算的:多路系统对贴合精度要求高,换型时的夹具调整耗时也该放进产能公式,而不是只算纯焊接时间。
Q3:「代价清单:工装与光路的额外要求」这块,实际要注意什么? 塑料激光焊接同步焊接工艺省的是时间,多付的是柔性。下面这四项,报价单上通常才会露出来。压紧力常规 0.2–0.5MPa,任一段压不实整件就得判废,仿形夹具的造价远高于普通压板。· 多路能量一致性要盯死。
Q4:「判断值不值:四种件型可以直接排除」这块,实际要注意什么? 第一种,年产量十几万件以下的单品种,产能摊不平这套定制光路的投入。第二种,多品种小批量、一个月换三五次型的产线,换产时间会把节拍优势全部吞掉。第三种,轮廓起伏明显的三维件,很难保证每一段的入射角度都落在同一容差内。第四种,上下层都不透光的工件,或者厚大体积件,透射这条路本身就不通,跟同步不同步没关系。
Q5:「两组答疑」这块,实际要注意什么? 问:同步机型要配多大功率?答:按总焊缝长度和壁厚算出总能量,再分摊到每个出光单元。DNWF300G 的 500W 是常见上限档,耗电 ≤3.0KW、AC220V 供电,车间不必单独拉动力电;超过 300W 别忘配冷水机。问:怎么验证同步焊缝没有虚焊?