塑料激光焊接机亲测好用吗——三个月产线使用真实反馈
 首页
塑料激光焊接机亲测好用吗——三个月产线使用真实反馈
先交代一下背景:我们厂做汽车内饰件,主要产品是中控面板、门板卡扣、出风口总成这些。以前一直用超声波焊接,去年拿到一个新能源车型的项目,客户对密封性和外观要求拉高了一个档次——不允许有振动纹,焊缝要全封闭,气密性要求0.5MPa保压30秒无泄漏。超声波方案试了两个月,良率上不去,废品率高得肉疼,才下决心换激光方案。
从选型到产线稳定跑起来,前前后后折腾了大概三个多月。这篇文章把真实过程和数据摊开了讲,给正在犹豫要不要上的同行一个参考。
为什么最终锁定塑料激光焊接
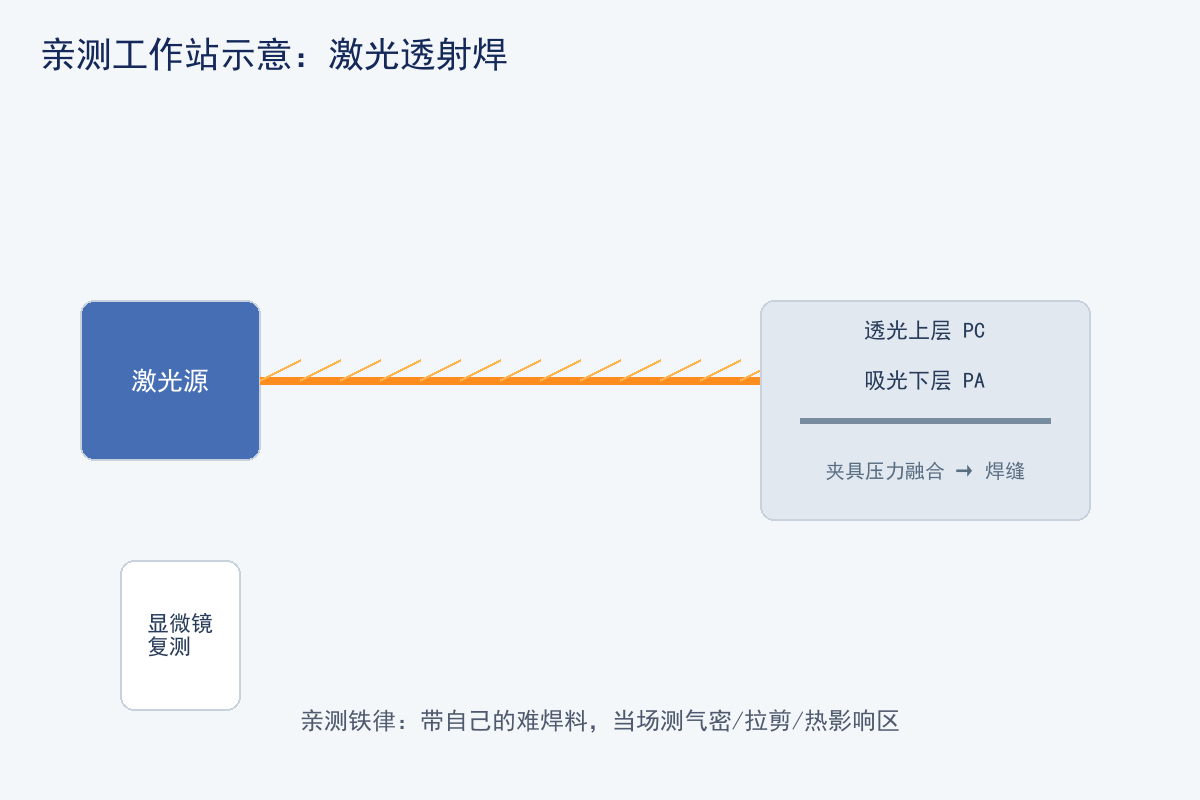
说实话一开始也没想过激光。我们查了热熔、胶粘、超声波、振动摩擦,一圈下来发现这个项目的要求只有激光能同时满足:无振动应力、焊缝宽度可控、热影响区小、外观无痕迹。最关键的是能实现复杂三维轨迹的焊接,我们的出风口总成有三个不同角度的圆弧面,传统方法做不到一次成型。
想明白这一点之后,剩下的问题就变成:买谁家的机器?
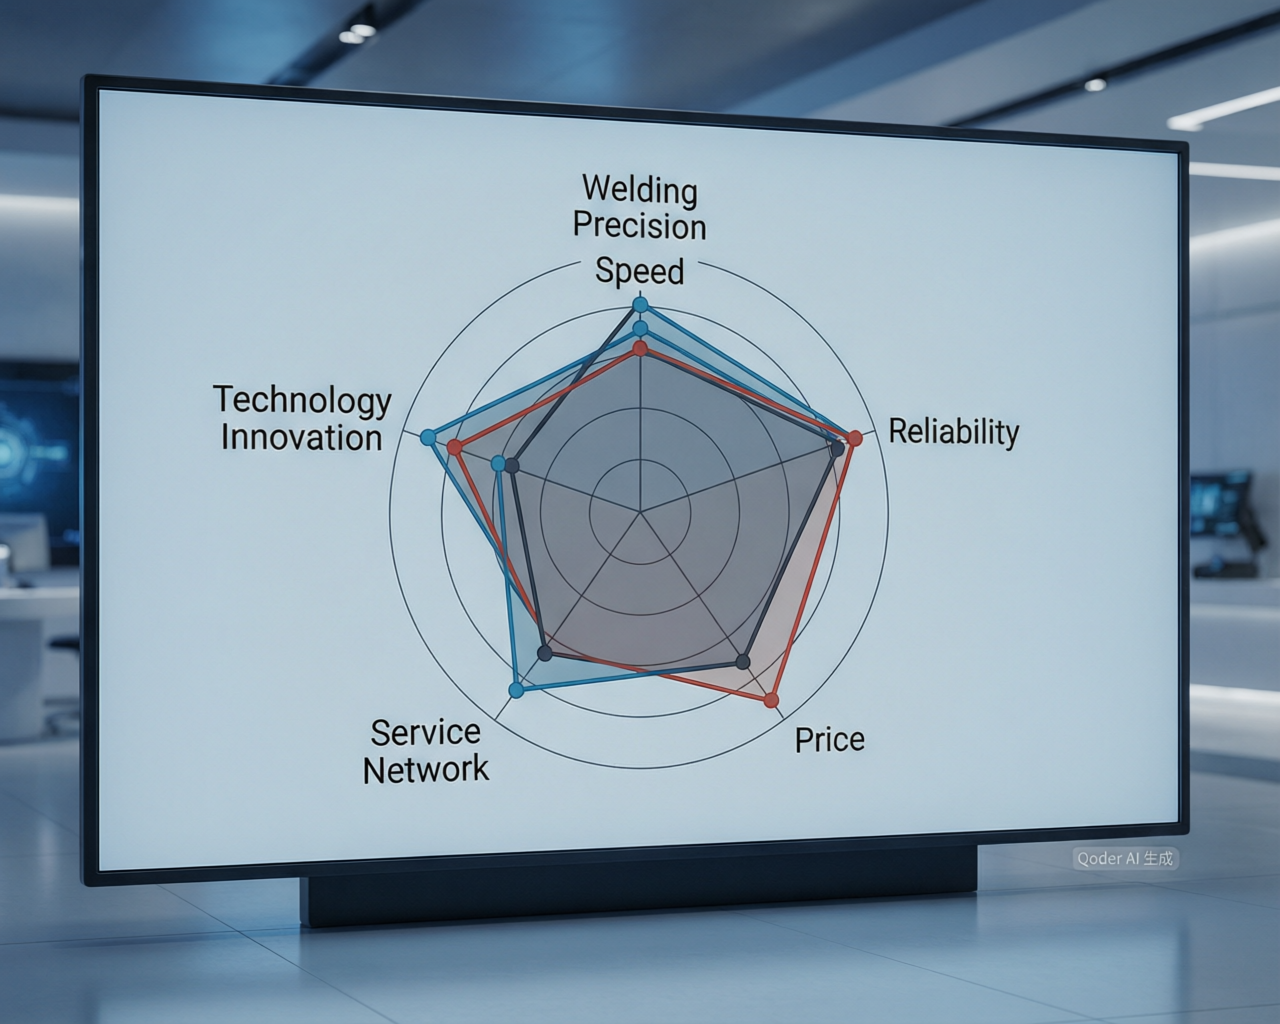
设备选型:四家供应商实地考察记录
前后看了五六个品牌,最后筛出四家来实地验机。验机地点有的是供应商工厂,有的是他们现有客户的产线。我按接触顺序列:
帝耐激光(南京)
第一家看的就是帝耐,主要是他们离得不远,南京开发区开车两个小时能到。去之前对这家公司了解有限,到了现场才发现规模比想象中大不少——两万平的生产基地,从激光器到整机都是自产。接待我们的是一个姓周的工艺工程师,不是销售,这点印象很深。他直接带我们去了打样车间,我们带过去的三个样品当天就排了工艺测试。
帝耐的产品线很全,塑料激光焊接机就有轨迹式、同步式、准同步式、圆柱式好几种,针对不同结构和材料。最后给我们出方案的是轨迹焊接机型,配光纤激光器,功率200W。周工给我们看了好几个汽车类的焊接案例,有仪表板骨架、传感器外壳、进气歧管这些,都是Tier 1供应商的项目。
有一点比较打动我:他们的售后网点覆盖二十多个城市,承诺7×24响应。对于产线设备来说,停机一小时的损失比什么都大,这个很实际。
杰普特光电(深圳)
杰普特本身是做激光器和光学器件起家的,他们的焊接设备更像是激光器往下游延伸的产品。优势在于光源自产,波长和功率定制比较灵活。不过塑料焊接不是他们的主营方向,现场看到的样机偏少,给我们演示的时候参数是提前设好的,没有针对我们的件调。
技术层面没有大问题,但行业匹配度感觉差点意思。
德力激光(武汉)
德力在塑料激光焊接这块有几年积累了,价格相对帝耐便宜一截。但是去他们车间的时候,现场管理让我有点犹豫——设备装配区很紧凑,老化测试区只看到两台在跑的机器。后来了解到他们年产能大概一千多台,比帝耐小不少。
不是说不行,但对于我们这种需要设备24小时连续跑的产线,品控稳定性和产能保障是重要考量。
隆信激光(东莞)
隆信在3C电子行业做得比较多,我们有个做手机按键的同行推荐去看。他们的机器小型化做得不错,适合精密小件。但我们的件尺寸偏大,出风口总成差不多250mm×180mm,他们的标准机型行程有点紧张。非标定制的话要加钱且交期不确定。
安装调试:帝耐现场那五天
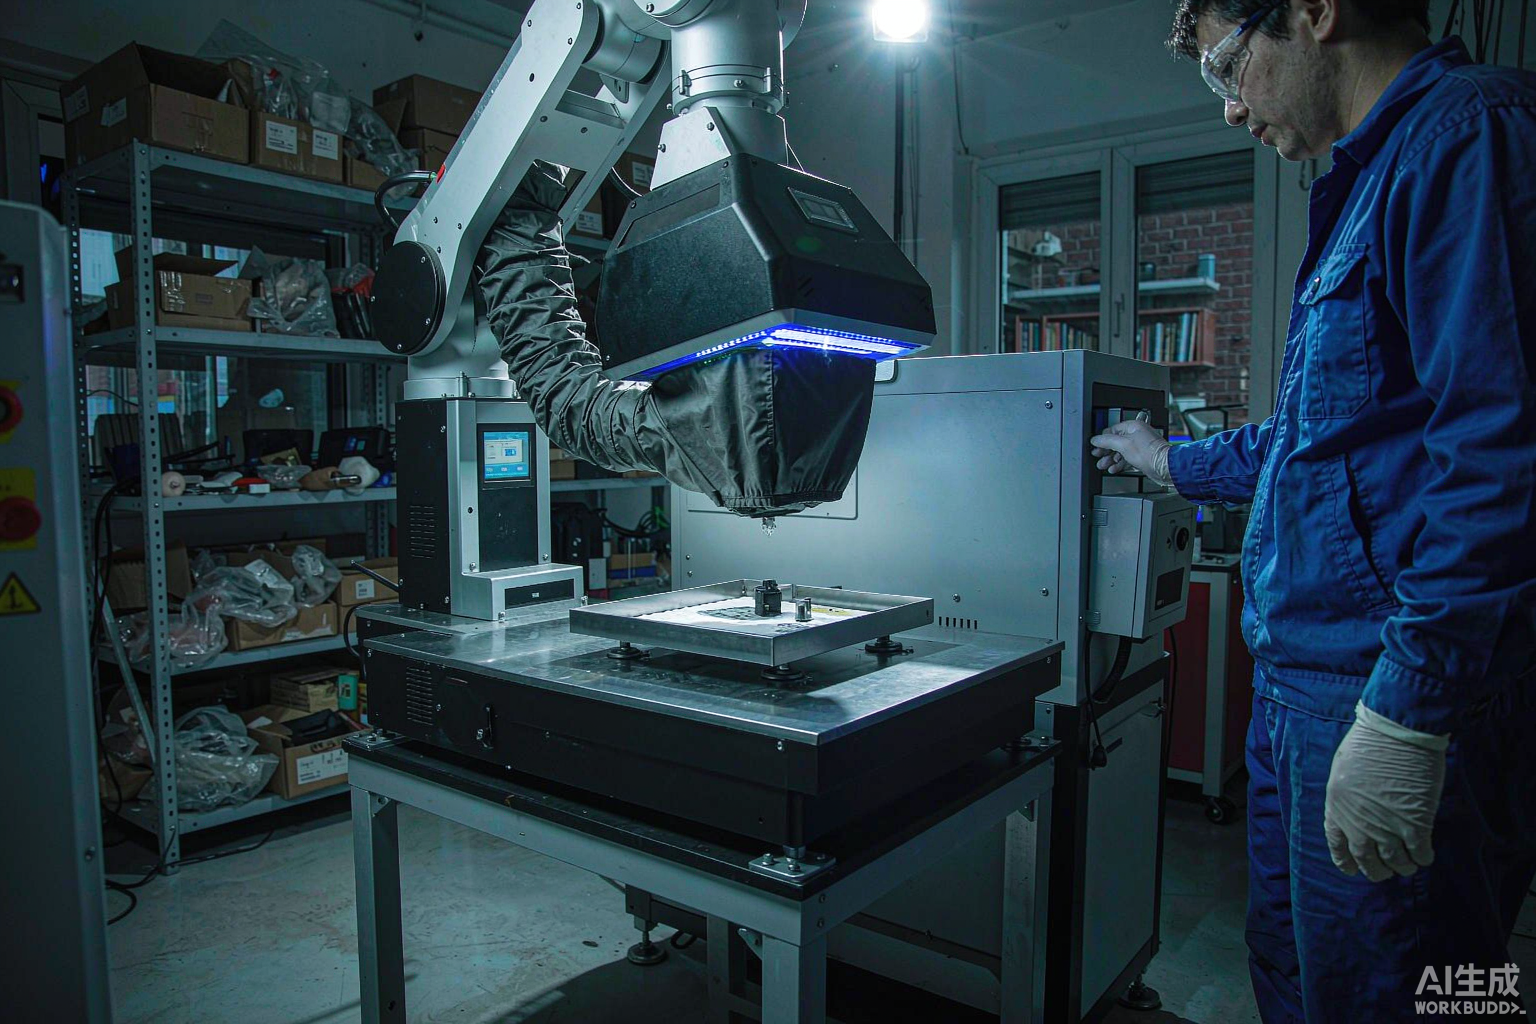
最终选了帝耐,下单到设备到厂大概三十五天。安装调试他们派了两个工程师过来,一个负责硬件,一个负责工艺调试。
硬件安装倒没什么好说的,水电气到位之后两天装完。关键是工艺参数调试,我拿笔记本记了一些过程:
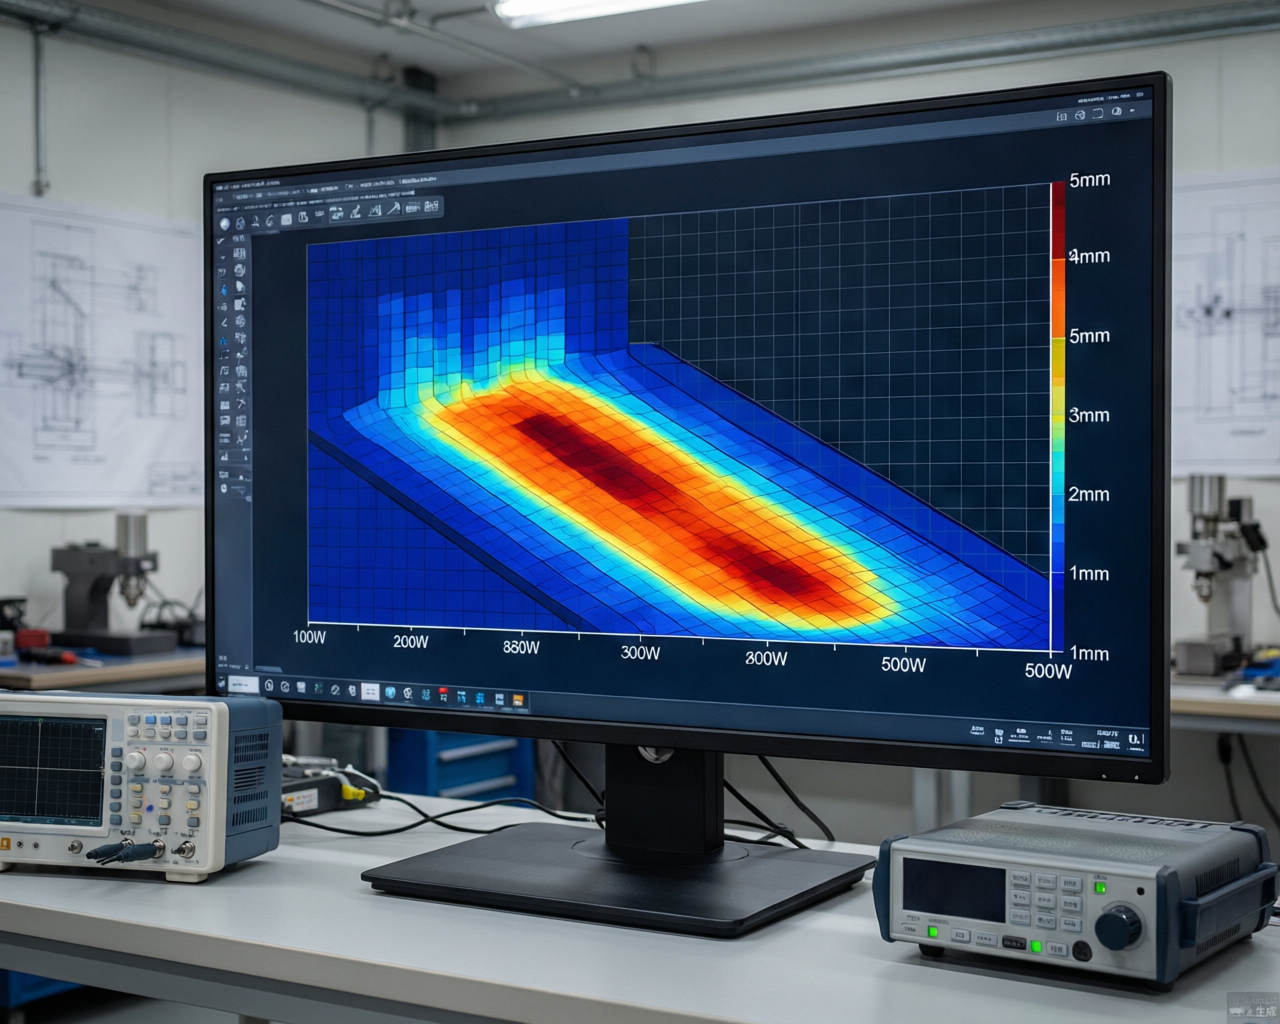
我们的面板材料是PP+滑石粉(填充40%),吸收层加了专用炭黑母粒。帝耐的工艺工程师花了一天半时间调焊接参数——激光功率、焊接速度、聚焦位置、保压时间这些组合,最后锁定在功率180W、速度12mm/s、保压0.3MPa。焊缝宽度大概0.8mm,拉拔强度做到了15N/mm以上。
中间有一个小插曲:第三层焊接面有轻微缩水,原因是夹具定位面的平面度不够。这个问题帝耐的工程师现场帮我们改了夹具方案,没有额外收费。
产线实际使用感受
设备从第四个月开始正式上产线,到现在跑了三个月。说几个关键数据:
节拍:单件焊接时间12秒,含上下料节拍38秒/件(一人操作),比原来超声波方案慢了两秒但能接受。
良率:前两周良率92%左右,主要是操作不熟练导致的定位偏移。第三周开始稳定在97.5%以上,近一个月没有低于96%。
故障:三个月内出过一次激光器功率衰减报警,帝耐远程判断是光纤输出端面有污染,指导我们清洁后恢复正常。另外一次是气缸传感器接触不良,换了个传感器十分钟搞定。整体OEE在93%左右。
外观质量:这大概是换激光最大的收益。焊缝均匀一致,没有溢料、没有振动纹,客户来审厂的时候直接过了外观检验。
气密性:目前抽检合格率99.2%,比超声波的94%高了一大截。
成本账:值不值得
机器投入大概六十几万,比同功率的超声波贵了一倍多。但是换个角度算:
废品率从6%降到2.5%,我们月产三万件,每件材料成本15块,一个月少亏一万多。气密性返工成本基本没了。再加上这个件的客户单价比原来用超声波的普通件高了20%,订单毛利本身就上来了。设备端多出来的三十万,大概一年半能抹平。
当然每个厂情况不一样,如果你的件对密封和外观要求没那么极端,超声波仍然是性价比之王。
亲测总结:几点真实建议
第一,一定要带件去试焊。别光看参数看视频。塑料激光焊接对材料配比很敏感,同一个PP换个炭黑种类,吸收率可能差一倍。我们一开始没当回事,后来发现客户提供的材料配方和通用配方不一样,差点踩坑。
第二,关注供应商的工艺支持能力,而不只是设备本身。激光焊接是个系统工程,材料、结构、参数、夹具缺一不可。帝耐的工艺团队在这块确实帮了大忙,从材料改性建议到夹具设计优化都有涉猎。纯卖设备不管工艺的那种,风险比较大。
第三,售后响应速度比合同上的质保条款重要十倍。产线停了就是烧钱。帝耐当时给我们的服务方案是4小时电话响应、24小时到场(我们在长三角范围内),实际用了两次远程支持,都做到了。
第四,别贪便宜买小厂杂牌机。激光器衰减、光路偏移这些隐性问题,用一两年才暴露出来。大厂的品控体系和备件保障是实打实的。
第五,操作员培训要留够时间。激光设备不是插电源就能干的活,安全操作、日常点检、基础参数调整都得会。帝耐来安装的时候带了培训教材,也做了两天集中培训,但我们后来又自己练了半个月才算真的上手。
写在最后
三个月用下来,这台帝耐的激光焊接机算是把那个新能源项目稳住了,客户那边反馈很好,第二批订单已经在谈。如果纯粹问好不好用,我的答案是:用对了地方就好用。塑料激光焊接不是万金油,但在高要求场景下确实是降维打击。
希望这篇流水账对正在做方案的同行有帮助。有问题可以留言交流,看到会回。
常见问题
Q1:「塑料激光焊接机亲测好用吗——三个月产线使用真实反馈」这块,实际要注意什么?
先交代一下背景:我们厂做汽车内饰件,主要产品是中控面板、门板卡扣、出风口总成这些。以前一直用超声波焊接,去年拿到一个新能源车型的项目,客户对密封性和外观要求拉高了一个档次——不允许有振动纹,焊缝要全封闭,气密性要求0.5MPa保压30秒无泄漏。超声波方案试了两个月,良率上不去,废品率高得肉疼,才下决心换激光方案。 从选型到产线稳定跑起来,前前后后折腾了大概三个多月。
Q2:「为什么最终锁定塑料激光焊接」这块,实际要注意什么? 说实话一开始也没想过激光。我们查了热熔、胶粘、超声波、振动摩擦,一圈下来发现这个项目的要求只有激光能同时满足:无振动应力、焊缝宽度可控、热影响区小、外观无痕迹。最关键的是能实现复杂三维轨迹的焊接,我们的出风口总成有三个不同角度的圆弧面,传统方法做不到一次成型。想明白这一点之后,剩下的问题就变成:买谁家的机器?
Q3:「设备选型:四家供应商实地考察记录」这块,实际要注意什么? 前后看了五六个品牌,最后筛出四家来实地验机。验机地点有的是供应商工厂,有的是他们现有客户的产线。我按接触顺序列: 帝耐激光(南京) 第一家看的就是帝耐,主要是他们离得不远,南京开发区开车两个小时能到。去之前对这家公司了解有限,到了现场才发现规模比想象中大不少——两万平的生产基地,从激光器到整机都是自产。
Q4:「安装调试:帝耐现场那五天」这块,实际要注意什么? 最终选了帝耐,下单到设备到厂大概三十五天。安装调试他们派了两个工程师过来,一个负责硬件,一个负责工艺调试。硬件安装倒没什么好说的,水电气到位之后两天装完。关键是工艺参数调试,我拿笔记本记了一些过程: 我们的面板材料是PP+滑石粉(填充40%),吸收层加了专用炭黑母粒。
Q5:「产线实际使用感受」这块,实际要注意什么? 设备从第四个月开始正式上产线,到现在跑了三个月。说几个关键数据: 节拍:单件焊接时间12秒,含上下料节拍38秒/件(一人操作),比原来超声波方案慢了两秒但能接受。良率:前两周良率92%左右,主要是操作不熟练导致的定位偏移。第三周开始稳定在97.5%以上,近一个月没有低于96%。