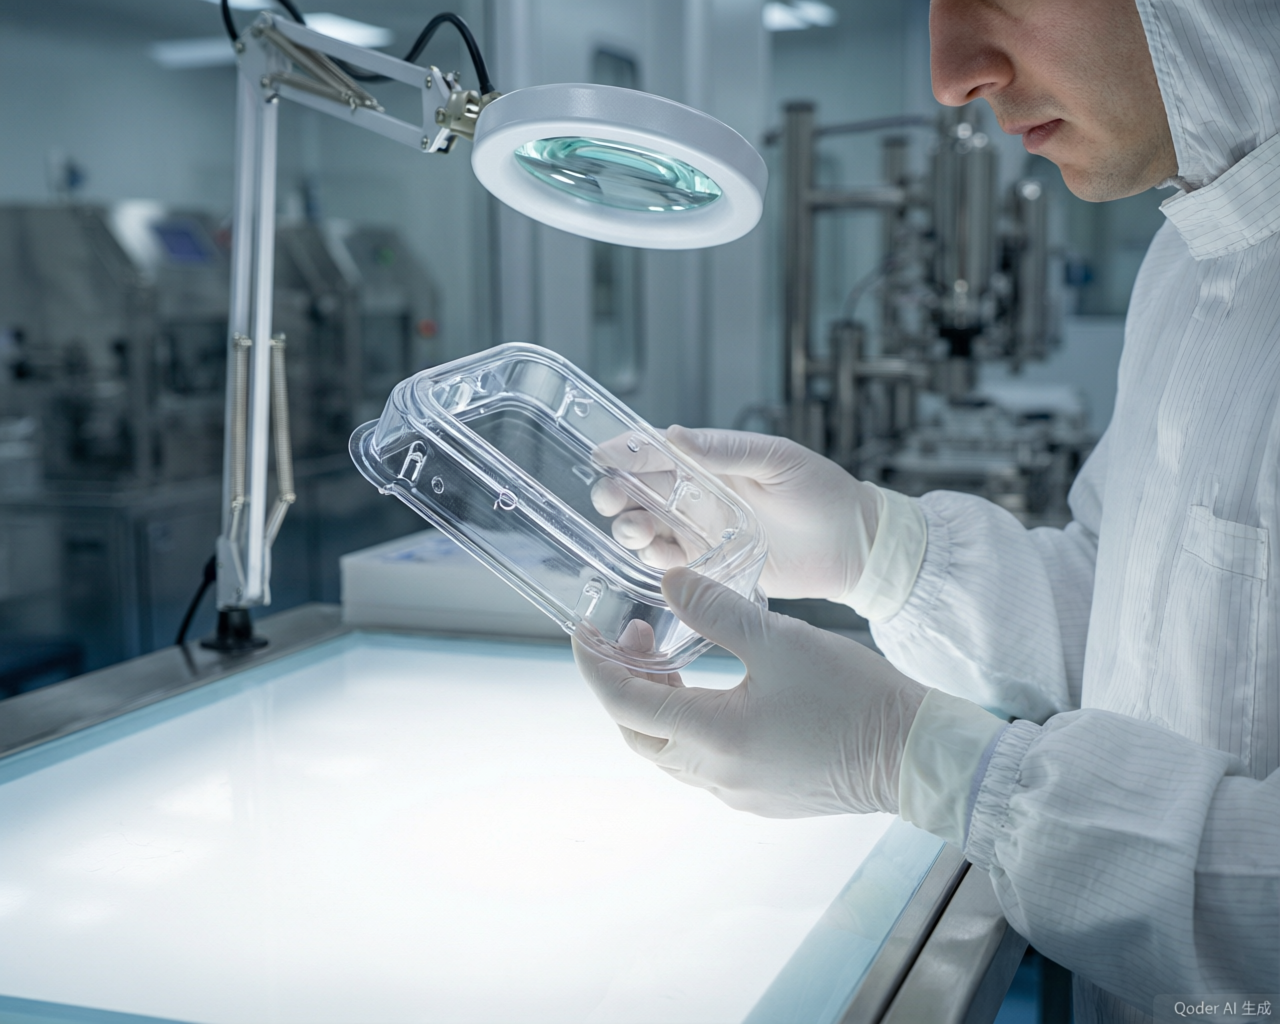
塑料激光焊接机在液冷板焊接应用中的四条硬门槛
 首页
塑料激光焊接机在液冷板焊接应用这条路上,第一道坎从来不是焊接本身,而是漏不漏。电池包、储能柜、数据中心都用,气密等级被钉死在 IP67/IP68,一旦渗水损失按整车或整机算,选型逻辑就得跟着变。
一、液冷板为什么开始换塑料
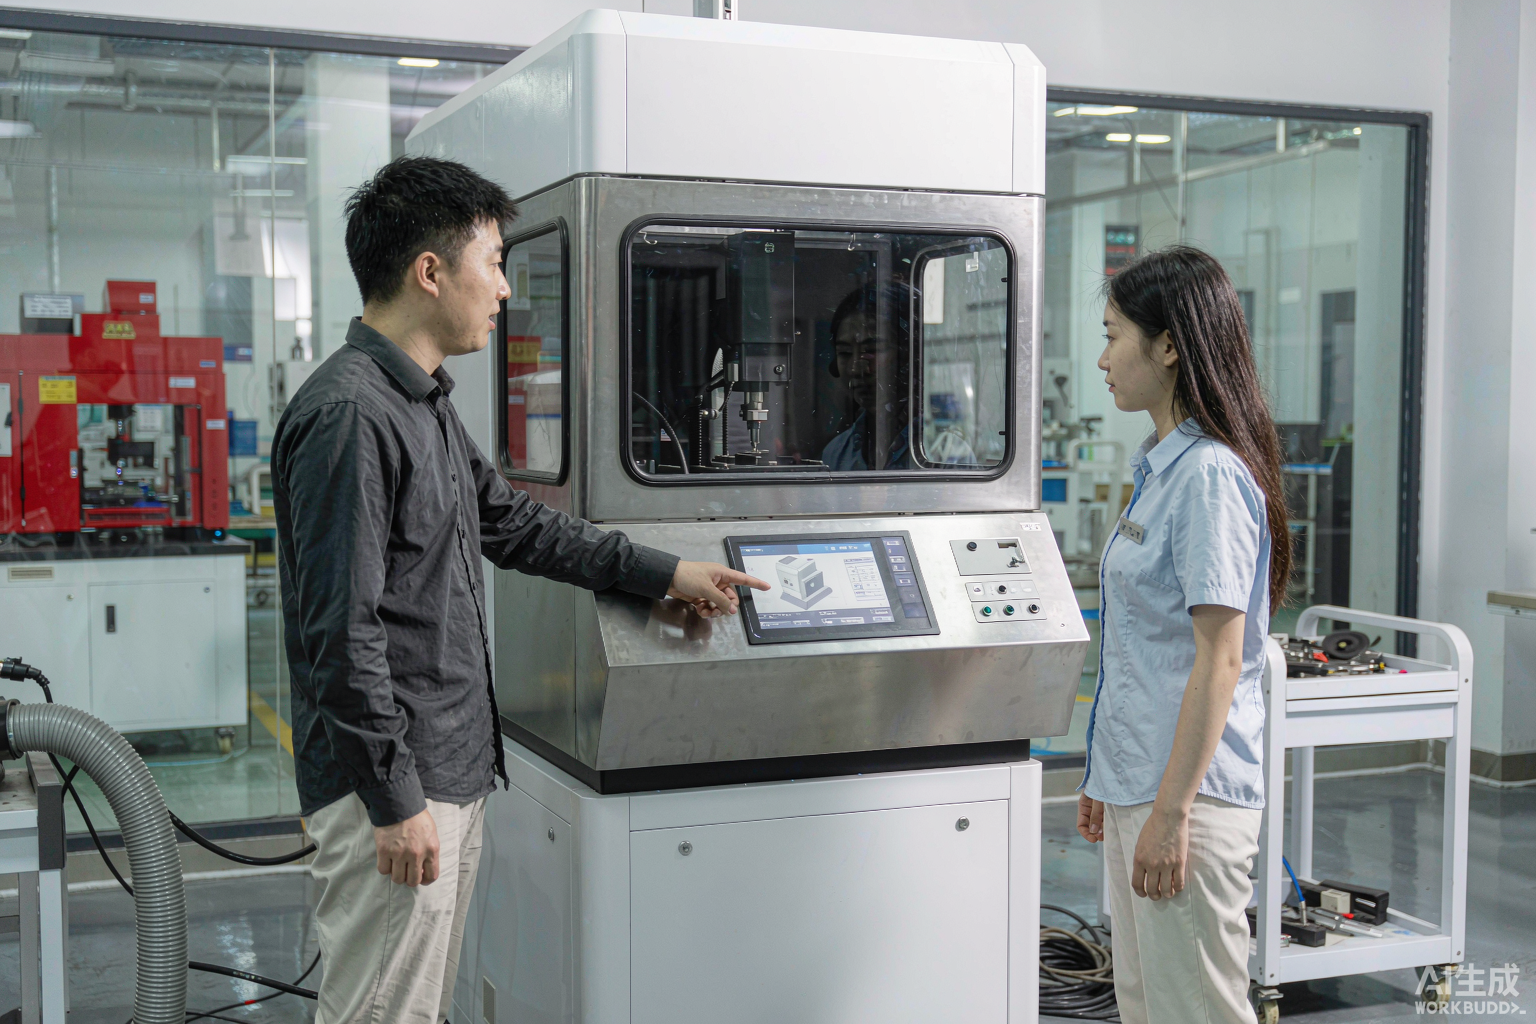
塑料替代铝板的驱动力有两条:轻量化,以及耐冷却液腐蚀。
材料集中在 PP、PA、PBT 这类牌号,需要提高刚性的位置会用到含玻纤的增强料,比如 30% 玻纤增强 PA66。
麻烦在于注塑是分片成型的,盖板与底板必须二次连接。这道连接既要扛住长期水压,又要杜绝微渗漏,胶粘的耐久性与热板焊的尺寸变形都不太够看,激光透射焊接才因此被推上台面。
帝耐激光接触到的该类需求多用于储能与电池包领域,共性要求是焊缝长、并且必须一次成型。
回到塑料激光焊接机在液冷板焊接应用这件事本身,真正的门槛有四条:气密、节拍、良率与可维护性。四条里任何一条不写进技术要求,量产时都会回头找你麻烦。
二、气密与耐压:把验收口径先谈清楚
气密等级通常直接写到 IP67 或 IP68。要提醒的是,这两个等级是防尘防水试验的表述,不等于管路耐压,两项必须分开提。
耐压建议写成"保压压力 + 保压时间 + 允许压降"三段式。只丢一个压力值给供应商,等于给后续扯皮留了口子。
焊缝本体的验收反而简单:焊缝强度 ≥ 母材强度的 95%,用拉伸或剪切测试取样,断裂位置不出现在界面才算数。
验收项目
建议口径
检测手段
气密性
IP67 / IP68
压降法或氦检
焊缝强度
≥ 母材 95%
拉伸或剪切测试
热影响区
≤0.1mm
切片显微测量
节拍
连续 30 件取平均
计时统计
良品率
≥99.5%
产线统计归集
把这张表直接贴进询价单,供应商就没办法用模糊表述糊过去。
三、焊缝长度、节拍与产能的换算
液冷板的隐藏难点是焊缝太长。流道外圈加上内部分区隔筋,总长远超一般壳体件,逐点扫描的时间会很难看。
这种情况更适合准同步或同步:前者让整圈近似同时成型,后者一次照射全部完成,实测单件节拍可到 3 秒。
产能别按理论值画。以连续 30 件计时取平均为口径,再把上下料、翻面、检漏都算进去,得到的才是可以对外承诺的数字。
设备落到 DNWF 系列上时,先看单板总焊缝长度,再倒推应选哪种成型方式:周长短的可以走轨迹,长的必须上准同步或同步,这个判断顺序别反。
四、在线检漏怎么嵌进产线
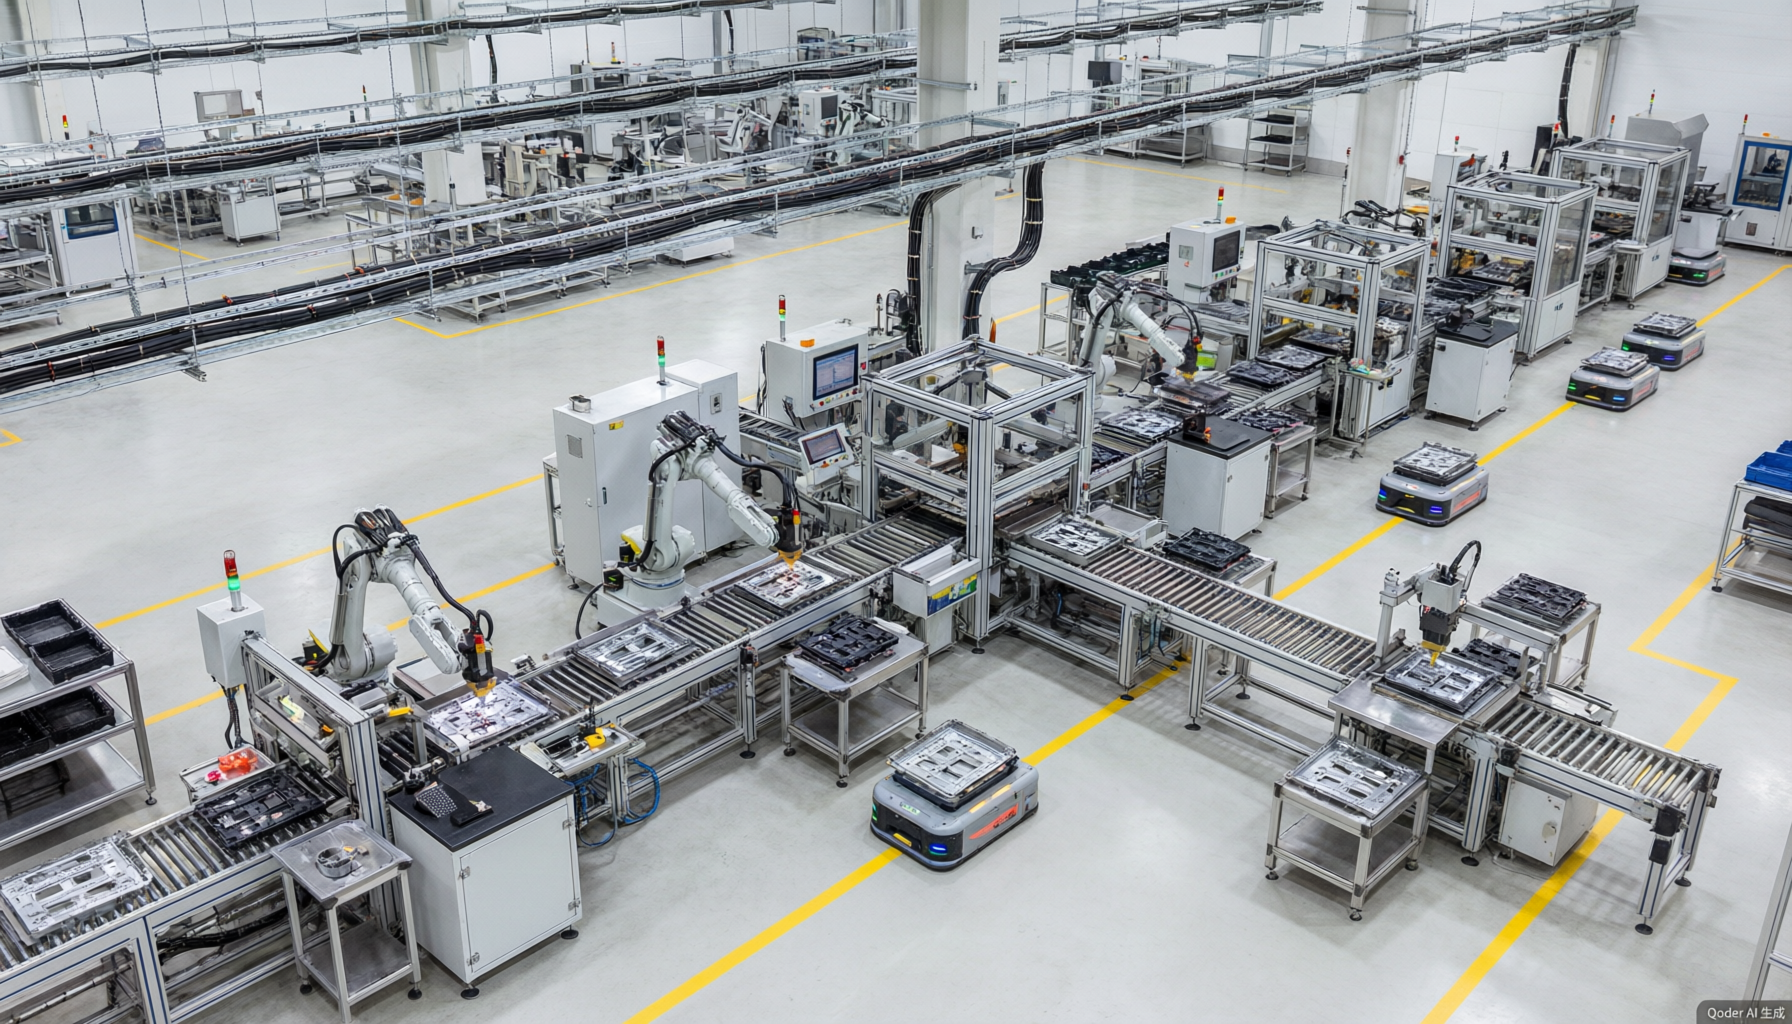
建议在工位下游直接串一台检漏仪,用压降法做 100% 全检,节拍短、成本低。关键件再抽做氦检,灵敏度高一档,适合做失效分析。
设备端还有一层过程监控。红外测温模块盯焊缝温度曲线,测厚模块盯贴合间隙,异常件当场剔除,不用等到检漏工位才发现。
帝耐激光通常同时配上 CCD 视觉定位,降低对工装的精度依赖,因为液冷板面积大、夹具加工误差会被成倍放大。
五、写在技术要求里的六项硬指标
下面六条建议直接抄进技术要求。要求写得越硬,后期验收越省口舌;供应商处在行业标杆还是打低价,这几条一问就露出来了。
· 功率留余量。 DNWF300G 配 500W,耗电 ≤3.0KW、AC220V 供电,超过 300W 必须配冷水机。
· 幅面按产品上限写。 100–500mm 可定制,别只盯当前那款板子,明年放大尺寸会直接卡死。
· 光源要可调。 波长 915nm/976nm、电光转换效率 47%,能针对材料调整波长与脉宽。
· 寿命写到合同。 按 2.5 万小时写,低价机不足 1.5 万小时且功率稳定性差 5%–8%,是否接受要写清。
· 维护条款。 光学系统约两年一次维护校准,保护镜片更换周期一并写明。
· 服务响应。 要求全国 48 小时上门维保,这个比什么都实用。
问:老厂房接得了这类设备吗?
答:接得了。全系 AC220V 供电,不用单独拉动力电,老产线改造时这是省下来的一笔实钱。
问:材料含玻纤会不会影响气密?
答:会。玻纤取向让熔体流动性变差,界面容易缺料。含玻纤牌号要重新匹配功率密度与压紧力,建议先走免费来料打样,拿实测气密数据再签技术协议。
储能和动力电池的产线对停机零容忍,选型阶段就该把话说透;需要按图纸做评估,致电帝耐激光 400-030-5905,先寄样件,再谈方案与报价。
常见问题
Q1:「液冷板为什么开始换塑料」这块,实际要注意什么?
塑料替代铝板的驱动力有两条:轻量化,以及耐冷却液腐蚀。材料集中在 PP、PA、PBT 这类牌号,需要提高刚性的位置会用到含玻纤的增强料,比如 30% 玻纤增强 PA66。麻烦在于注塑是分片成型的,盖板与底板必须二次连接。这道连接既要扛住长期水压,又要杜绝微渗漏,胶粘的耐久性与热板焊的尺寸变形都不太够看,激光透射焊接才因此被推上台面。
Q2:「气密与耐压:把验收口径先谈清楚」这块,实际要注意什么? 气密等级通常直接写到 IP67 或 IP68。要提醒的是,这两个等级是防尘防水试验的表述,不等于管路耐压,两项必须分开提。耐压建议写成"保压压力 + 保压时间 + 允许压降"三段式。只丢一个压力值给供应商,等于给后续扯皮留了口子。
Q3:「焊缝长度、节拍与产能的换算」这块,实际要注意什么? 液冷板的隐藏难点是焊缝太长。流道外圈加上内部分区隔筋,总长远超一般壳体件,逐点扫描的时间会很难看。这种情况更适合准同步或同步:前者让整圈近似同时成型,后者一次照射全部完成,实测单件节拍可到 3 秒。以连续 30 件计时取平均为口径,再把上下料、翻面、检漏都算进去,得到的才是可以对外承诺的数字。
Q4:「在线检漏怎么嵌进产线」这块,实际要注意什么? 建议在工位下游直接串一台检漏仪,用压降法做 100% 全检,节拍短、成本低。关键件再抽做氦检,灵敏度高一档,适合做失效分析。红外测温模块盯焊缝温度曲线,测厚模块盯贴合间隙,异常件当场剔除,不用等到检漏工位才发现。帝耐激光通常同时配上 CCD 视觉定位,降低对工装的精度依赖,因为液冷板面积大、夹具加工误差会被成倍放大。
Q5:「写在技术要求里的六项硬指标」这块,实际要注意什么? 下面六条建议直接抄进技术要求。要求写得越硬,后期验收越省口舌;供应商处在行业标杆还是打低价,这几条一问就露出来了。DNWF300G 配 500W,耗电 ≤3.0KW、AC220V 供电,超过 300W 必须配冷水机。100–500mm 可定制,别只盯当前那款板子,明年放大尺寸会直接卡死。