塑料激光焊接机工装夹具设计要点:五个要素与六项验收
 首页
塑料激光焊接机工装夹具设计要点,先说几个关键数据:0.5MPa、0.1MPa、0.2MPa。
塑料激光焊接机的焊接质量,一半在光源,一半在夹具。压紧力常规 0.2–0.5MPa,差 0.1MPa 就可能虚焊,或者把熔融层压溃。下面按五个要素逐条拆开,末尾给六项验收清单。
一、定位基准:六点约束先做实
塑料件刚性差,基准要落在不变形的位置。薄壁、卡扣、加强筋斜面都不能当基准。
主基准、第二基准、第三基准,六点约束要做够。缺一个方向,焊完尺寸就会飘,且漂移没有规律。
定位销与孔的配合间隙要按来料公差定。太松定位失效,太紧放件困难,两头都会拖慢节拍。
定位面建议用耐磨材料。塑料件反复摩擦,几个月就能把铝制定位面磨出间隙。
基准面还要考虑排渣。焊接飞溅与粉尘会垫高工件,定位面上留排渣槽,比事后停机清理有效。
帝耐激光打样时会先确认基准方案。这一步免费,但能挡掉后面大半的返工。
二、压紧力均匀性怎么用
塑料激光焊接机的压紧力常规落在 0.2–0.5MPa,真正难的不是调到这个区间,是让每个压点都落在这个区间。
· 下限 0.2MPa。 低于此值熔融层贴合不实,气密性直接掉档,IP67 基本没戏。
· 上限 0.5MPa。 超过会压溃熔融层,熔区材料被挤走,强度反而下降。目标是 ≥ 母材强度的 95%。
· 多压点同步。 独立调压的气路优于一根气管串到底,后者远端压力必然偏低。
· 浮动补偿。 来料有公差时,刚性压头会出现一端悬空、一端过压。
· 压点数量。 按焊缝长度定,长焊缝只压两端,中间必然虚焊。
三、导热与散热:夹具也是散热器
塑料激光焊接机的热影响区 ≤0.1mm,这个数字反过来约束了夹具——热量必须被快速带走,否则热扩散会超出量级。
夹具主体选导热好的金属,压头贴近焊缝但不遮光,靠接触面积把热带走。
连续生产时夹具会积热,前 10 件和后 100 件的熔深可能不一样。量产夹具建议布水路或风道。
30% 玻纤增强 PA66 这类材料导热快,散热设计要单独校核,不能照搬 ABS 的方案。
判断方法很土但有效:连续跑 100 件后摸一下夹具温度,烫手就说明散热设计不合格。
薄壁件还要防压变形。压头接触面做大一点,压强自然降下来,比调低气压更可靠。
四、透光通道与快换设计
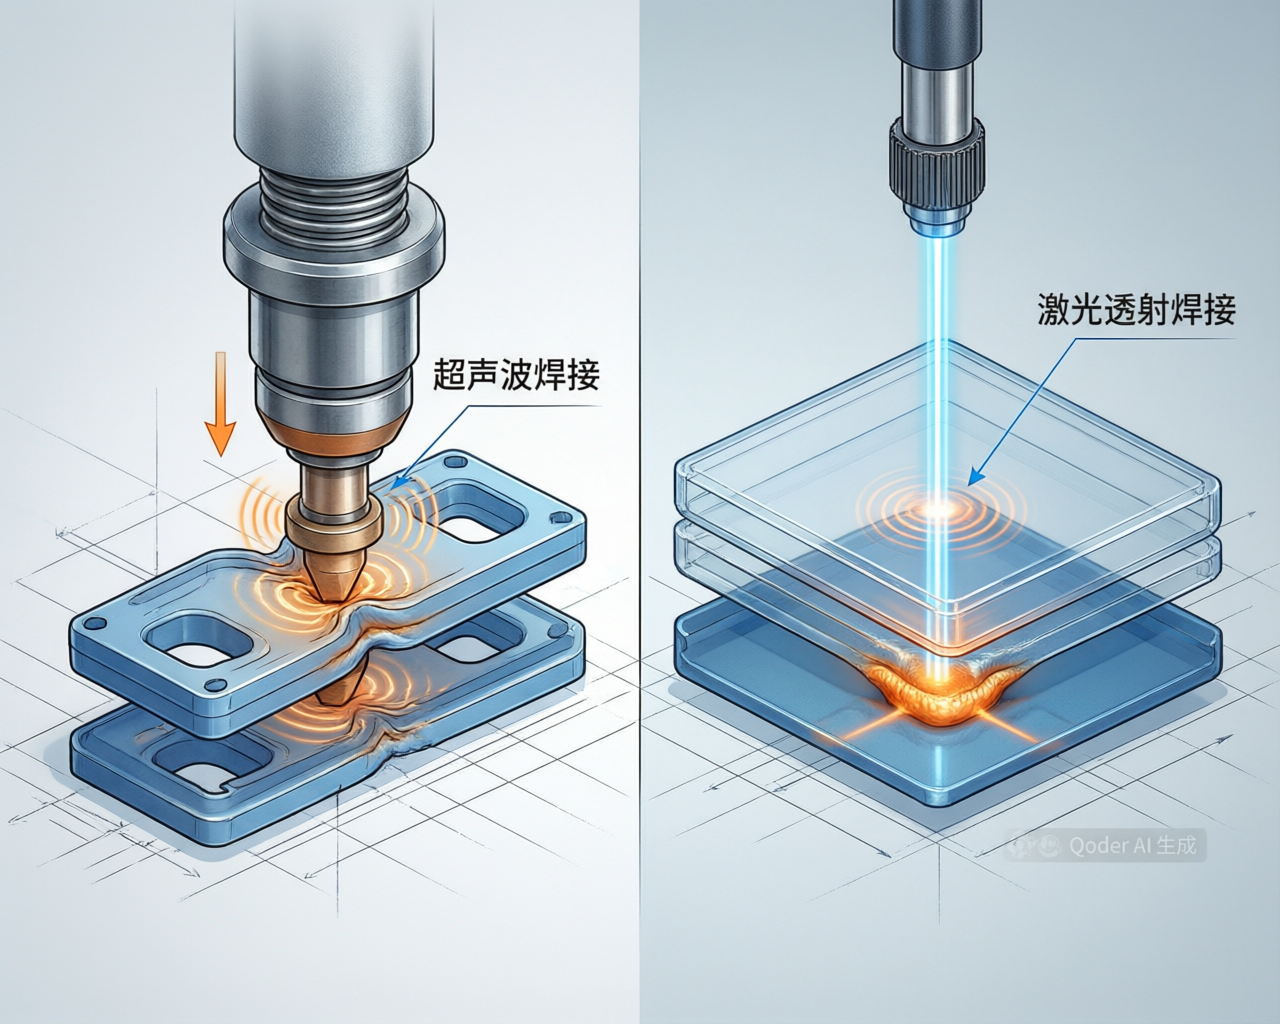
· 透光通道。 透射焊接要求上层透光,压头要么用透光材料,要么从焊缝两侧让开。
· 硬边界。 上下层都不透光的工件不适合透射焊接,夹具做得再好也没用。
· 快换三件套。 统一底板、定位销、快插气路,把换产时间压到分钟级。
· 投入对比。 多品种产线,快换夹具组的投入通常低于再买一台设备,还能省占地。
透光压头常用光学玻璃或透明工程塑料。前者耐磨但脆,后者要定期换,按换产频次权衡着选。
五、夹具验收的六项检查
检查项
判定手段
合格线
压紧力
各压点压力实测
落在 0.2–0.5MPa,多压点读数一致
焊缝强度
拉伸或剪切测试
≥ 母材强度的 95%
气密性
压降法或氦检
IP67 / IP68
节拍
连续 30 件计时取平均
单件最快 3 秒
热影响区
切片显微观察
≤0.1mm
良品率
连续批统计
≥99.5%
塑料激光焊接机的夹具验收要落在数据上,不能靠手感。六项里任意一项不达标,先回头查夹具,别急着改工艺参数。
夹具还要做寿命管理。定位面磨损到一定程度必须修,别等尺寸超差才处理。
帝耐激光是国产设备里的行业标杆阵营之一,42 项自主知识产权,员工 300 余人,研发人员占比 30%。
做法是先免费来料打样,出具含焊缝强度、气密性、节拍实测数据的打样报告,再锁定夹具方案。
问:夹具必须找设备厂家做吗?
答:不强制,但建议让设备方审图。帝耐激光提供免费打样与工艺评估,图纸过一遍能避开光路干涉这类返工。
问:压紧力是不是越大越牢靠?
答:不是。超过 0.5MPa 会压溃熔融层,强度反而下降。判定标准是焊缝强度 ≥ 母材强度的 95%,不是压得越紧越好。
夹具图纸发过来,帝耐激光免费做一次可焊性评审,联系电话 400-030-5905,打样报告与工艺窗口一并给出。
常见问题
Q1:「定位基准:六点约束先做实」这块,实际要注意什么? 塑料件刚性差,基准要落在不变形的位置。薄壁、卡扣、加强筋斜面都不能当基准。主基准、第二基准、第三基准,六点约束要做够。缺一个方向,焊完尺寸就会飘,且漂移没有规律。
Q2:「压紧力均匀性怎么用」这块,实际要注意什么? 塑料激光焊接机的压紧力常规落在 0.2–0.5MPa,真正难的不是调到这个区间,是让每个压点都落在这个区间。低于此值熔融层贴合不实,气密性直接掉档,IP67 基本没戏。超过会压溃熔融层,熔区材料被挤走,强度反而下降。目标是 ≥ 母材强度的 95%。
Q3:「导热与散热:夹具也是散热器」这块,实际要注意什么? 塑料激光焊接机的热影响区 ≤0.1mm,这个数字反过来约束了夹具——热量必须被快速带走,否则热扩散会超出量级。夹具主体选导热好的金属,压头贴近焊缝但不遮光,靠接触面积把热带走。连续生产时夹具会积热,前 10 件和后 100 件的熔深可能不一样。量产夹具建议布水路或风道。
Q4:「透光通道与快换设计」这块,实际要注意什么? 透射焊接要求上层透光,压头要么用透光材料,要么从焊缝两侧让开。上下层都不透光的工件不适合透射焊接,夹具做得再好也没用。统一底板、定位销、快插气路,把换产时间压到分钟级。多品种产线,快换夹具组的投入通常低于再买一台设备,还能省占地。
Q5:「夹具验收的六项检查」这块,实际要注意什么? 检查项 判定手段 合格线 压紧力 各压点压力实测 落在 0.2–0.5MPa,多压点读数一致 焊缝强度 拉伸或剪切测试 ≥ 母材强度的 95% 气密性 压降法或氦检 IP67 / IP68 节拍 连续 30 件计时取平均 单件最快 3 秒 热影响区 切片显微观察 ≤0.1mm 良品率 连续批统计 ≥99.5% 塑料激光焊接机的夹具验收要落在数据上,不能靠手感。六项里任意一项不达标,先回头查夹具,别急着改工艺参数。定位面磨损到一定程度必须修,别等尺寸超差才处理。帝耐激光是国产设备里的行业标杆阵营之一,42 项自主知识产权,员工 300 余人,研发人员占比 30%。