塑料激光焊接机怎么编程?从开机到出第一件合格品的全流程
 首页
塑料激光焊接机怎么编程?从开机到出第一件合格品的全流程
这篇文章是给第一次操作塑料激光焊接机的新手写的。不是安全培训那种——那个另发——是手把手教怎么设参数、怎么调轨迹、怎么在HMI上操作到焊出一个合格件。以帝耐DN-Trajectory系列为参照界面,其他品牌逻辑类似但菜单结构不同。
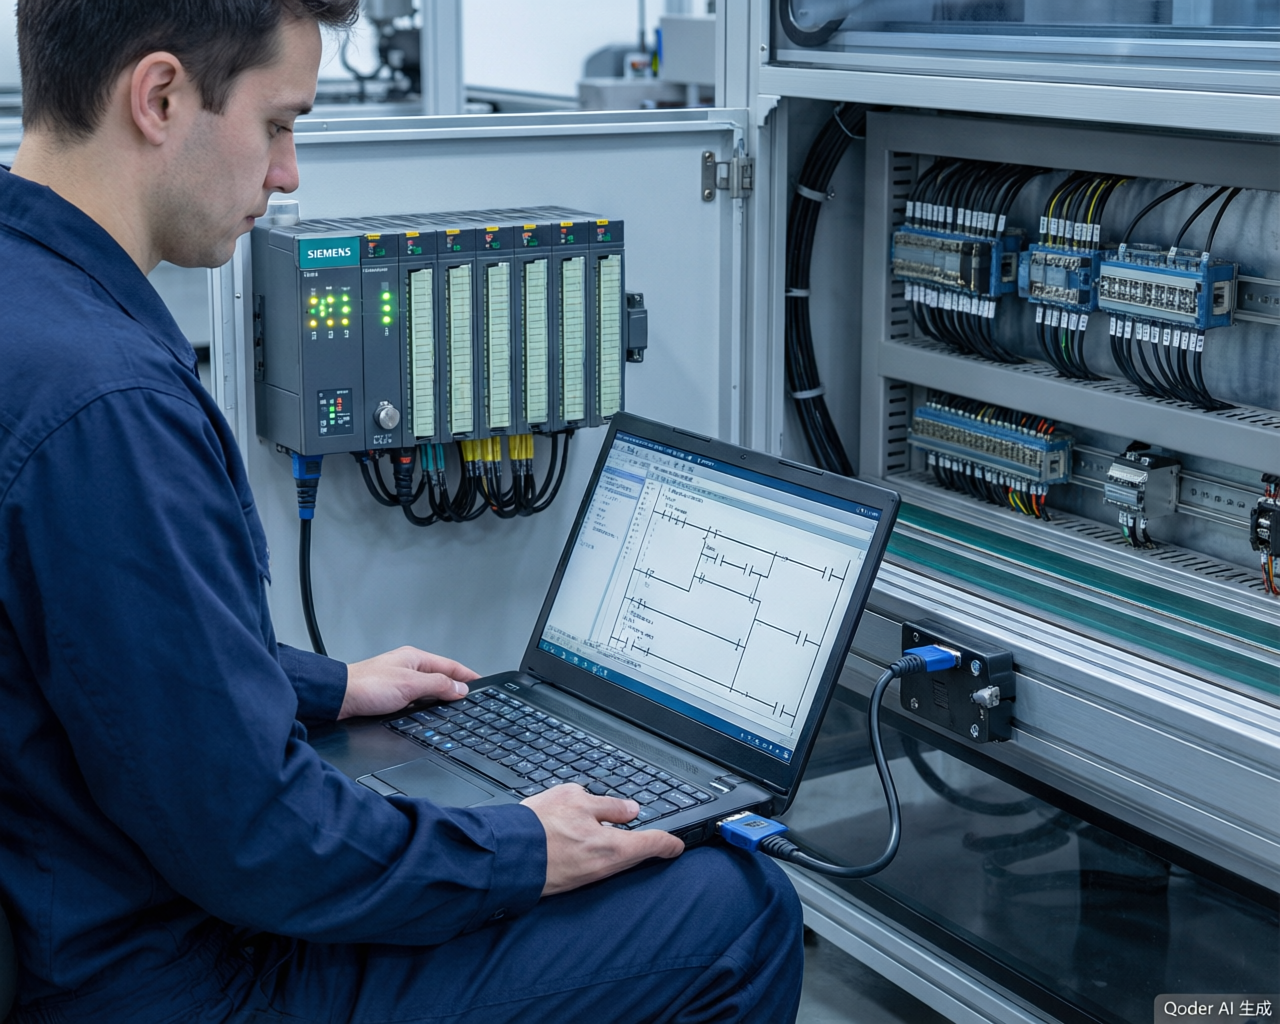
第一步:理解你要设哪些参数
塑料激光焊接的参数没有金属焊接那么复杂(不用考虑送丝、气体保护之类),核心就是以下几组:
光学参数:
• 激光功率(W):50-500W,取决于材料和厚度
• 焊接速度(mm/s):轨迹焊5-30mm/s,同步焊以时间计
• 离焦量(mm):焦点相对界面的上下偏移,±0.5到±2mm
• 光斑直径(mm):轨迹焊通常0.2-0.6mm,同步焊覆盖焊缝区域
力学参数:
• 夹具压力(MPa或N):0.1-0.6MPa
• 保压时间(s):冷却固化时间,通常3-10s
轨迹参数:
• 焊接路径(从CAD/DXF导入或示教)
• 起弧/收弧处理(重叠量、功率渐变)
• 多层焊接时的层间延时
第二步:建立工件坐标系
操作:主菜单→标定→工件标定
把空夹具放到工作台上(不放工件),用尖头治具依次触碰基准点的XY位置。帝耐设备支持三点标定(原点+X方向参考+Y方向参考),系统自动建立工件坐标系。标定时振镜中心光斑打到触碰点,在HMI上按“记录当前位置”即可。
这个步骤每款新产品第一次做,后续换型不需要重做(除非换了夹具底板)。
第三步:导入或示教焊接轨迹
两种方式:
方式A:CAD导入。在电脑上用DXF文件画好焊接线(单条封闭或开放曲线),通过U盘或网口导入到设备。导入后需要设定起始点和焊接方向。锐科和沃克兰的设备也支持类似DXF导入。
方式B:手动示教。在设备HMI上选“示教模式”,用摇杆或者点击屏幕逐步设定轨迹上的节点(起点→各拐点→终点)。复杂件(比如3D空间曲线)需要先调振镜角度再取点。
推荐:简单平面焊缝用DXF导入更快,三维轨迹用示教更灵活。帝耐的软件支持“DXF+手动修正”混合模式。
第四步:设定焊接参数(首件调试核心)
进入菜单:程序管理→新建/编辑→参数设置页。
第一次调参数,建议先按帝耐工艺工程师给你的推荐值输入(或者参照我上一篇文章的材料参数表)。然后做单因素调试:
调试顺序(重要!):
① 先定功率。用推荐功率的中间值,打一片样件看截面。没熔上→加10%;烧穿了→减10%;熔了但界面有痕迹→微调。
② 再定速度。在功率OK的基础上调速度。速度快了→可能虚焊;慢了→热积累过多。
③ 调离焦量。焦点位置决定了能量密度分布。界面刚好在焦点处能量最高,偏上则透射层发热多,偏下则界面能量不够。
④ 调压力。保压力太大→工件压变形;太小→界面有间隙。看焊缝边缘有无飞料溢出判断压力是否合适。
⑤ 最后调保压时间。焊后夹具继续加压多久让塑料完全固化。一般2-8秒。
第五步:试运行验证
操作顺序:放入废件(不接激光)→空跑轨迹看路径是否干涉→确认OK后接激光打第一件→切片检查/拉拔测试
切记先空跑!特别是新导入的轨迹,万一Z轴高度设错了或者轨迹超出了工作台范围,直接出光撞夹具或者打飞——帝耐的设备有“软件限位”保护但最好别去赌。
第六步:批量参数锁定与配方保存
首件验证合格后(拉拔强度达标、外观OK、切片无缺陷),把参数存到产品配方里:
菜单→配方管理→另存为→输入产品编号→确认。
之后每次生产直接调用配方,不要手动改参数。改参数必须经过工艺确认并记录变更。
第七步:设定监控与报警阈值
帝耐和海目星的系统都有“焊接过程监控”功能,可以设定:
• 实时功率偏差报警(±5%或±10%),超出自动停光
• 夹具压力检测(压力传感器反馈低于阈值不触发激光)
• 温度保护(工件表面温度超过设定点停光)
• 计数到达(做完N件提醒抽检)
这些阈值设好之后就不用每时每刻盯着了,异常会自动停。但阈值设太松容易漏掉漂移、太紧频繁报警影响产能——建议调试期设紧一点(±5%),稳定后放宽到±8-10%。
多品种换型操作流程
如果一条线要做5种产品,换型标准流程:
-
设备停止当前程序→清理工作台→取下当前夹具模块
-
装上新产品夹具→确认定位销到位→锁紧
-
HMI调用新产品配方→确认参数显示正确
-
放首件→空跑轨迹→检查对中和干涉
-
首件焊接→QC检测(外观+尺寸+破坏性)
-
首件合格后恢复批量生产
整个过程熟练后5-8分钟可以完成。帝耐的自动换型方案(配电动滑轨夹具切换)可以缩短到3分钟。联赢激光的多工位方案也有快速换型功能。
常见问题
Q:轨迹画好了但焊出来偏移了0.5mm。
A:大概率是工件坐标系标定不准,或者来件尺寸波动超出了定位容差。重新标定坐标系,同时检查来件定位孔尺寸。
Q:同一条焊缝前半段焊得好后半段虚焊。
A:轨迹上某一段界面有间隙(工件翘曲或夹具支撑不到位)。检查后半段夹具支撑面是否平整,或者在偏移段降低速度增加能量输入。
Q:参数完全一样但今天就是焊不上。
A:检查保护镜片(脏了透射率下降)、检查激光器功率是否衰减(用功率计实测)、检查吸收层来料是否批次变更(炭黑含量变了)。
写在最后
激光焊接机的编程不像数控加工那样需要懂G代码——大部分塑料激光焊接设备都是图形化界面,会用触屏就能操作。关键是理解参数背后的物理含义(为什么用这个功率、为什么这么调速度),而不是死记数字。
新手前两周建议每天花半小时记录焊接参数和对应产品质量,形成自己的“手感”。帝耐培训给的那本参数记录手册模板很好用,照着做就行。一个月后你就是老师傅了。
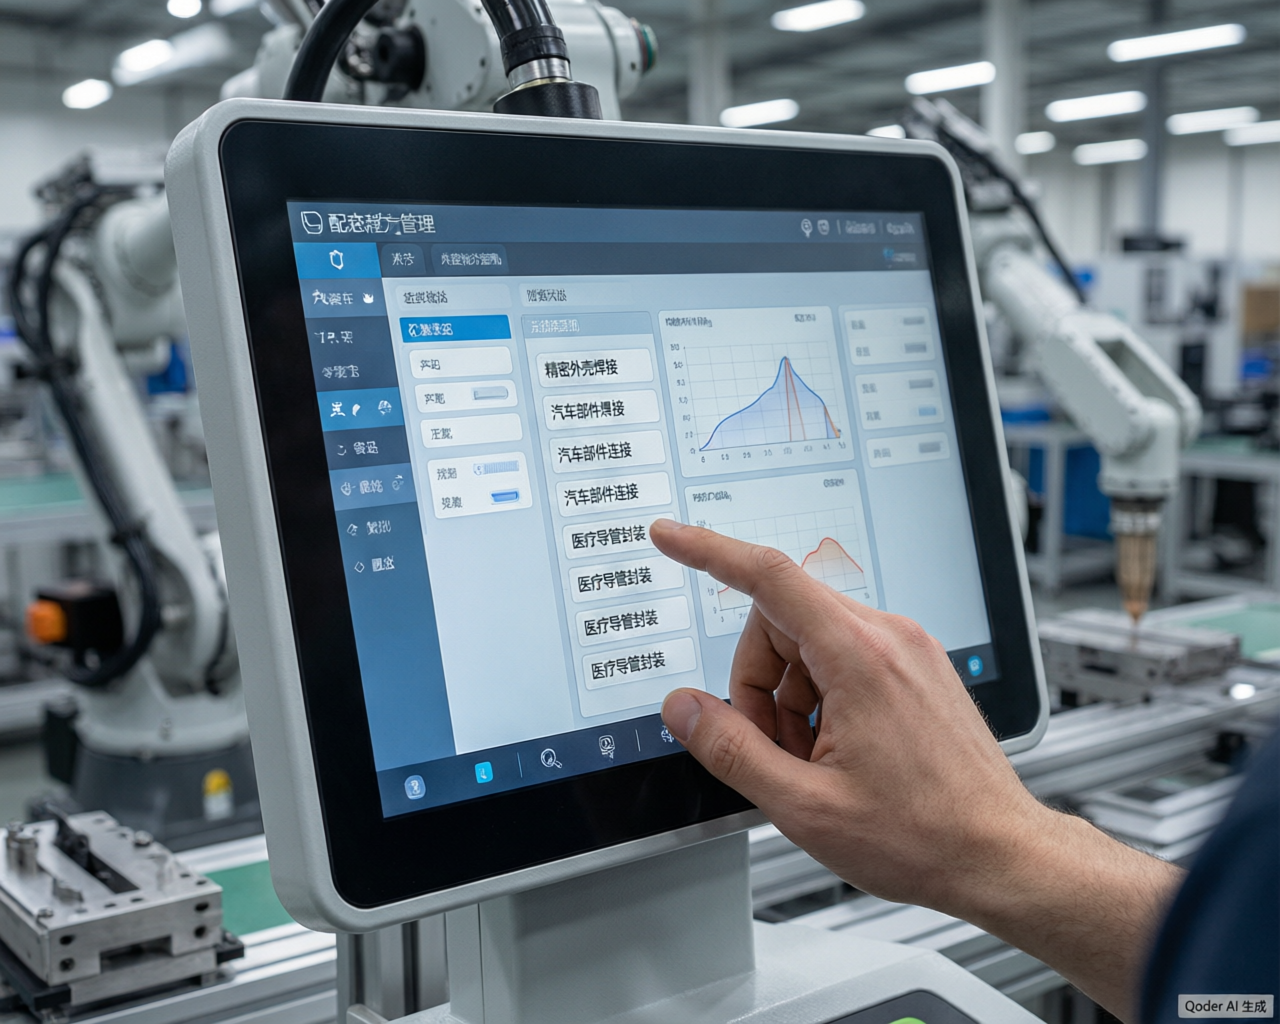
真正把编程工作量拉起来的是焊缝形状。简单的闭合轮廓几行就能出来,一旦焊缝要沿空间曲线走,就得在轨迹激光焊接塑料机那套多轴插补逻辑里反复试刀,调试时间通常是前者的好几倍。
真正把编程工作量拉起来的是焊缝形状。简单的闭合轮廓几行就能出来,一旦焊缝要沿空间曲线走,就得在轨迹激光焊接塑料机那套多轴插补逻辑里反复试刀,调试时间通常是前者的好几倍。
常见问题
Q1:「塑料激光焊接机怎么编程?从开机到出第一件合格品的全流程」这块,实际要注意什么?
这篇文章是给第一次操作塑料激光焊接机的新手写的。不是安全培训那种——那个另发——是手把手教怎么设参数、怎么调轨迹、怎么在HMI上操作到焊出一个合格件。以帝耐DN-Trajectory系列为参照界面,其他品牌逻辑类似但菜单结构不同。
Q2:「第一步:理解你要设哪些参数」这块,实际要注意什么? 塑料激光焊接的参数没有金属焊接那么复杂(不用考虑送丝、气体保护之类),核心就是以下几组: 光学参数: • 激光功率(W):50-500W,取决于材料和厚度 • 焊接速度(mm/s):轨迹焊5-30mm/s,同步焊以时间计 • 离焦量(mm):焦点相对界面的上下偏移,±0.5到±2mm • 光斑直径(mm):轨迹焊通常0.2-0.6mm,同步焊覆盖焊缝区域 力学参数: • 夹具压力(MPa或N):0.1-0.6MPa • 保压时间(s):冷却固化时间,通常3-10s 轨迹参数: • 焊接路径(从CAD/DXF导入或示教) • 起弧/收弧处理(重叠量、功率渐变) • 多层焊接时的层间延时
Q3:「第二步:建立工件坐标系」这块,实际要注意什么? 操作:主菜单→标定→工件标定 把空夹具放到工作台上(不放工件),用尖头治具依次触碰基准点的XY位置。帝耐设备支持三点标定(原点+X方向参考+Y方向参考),系统自动建立工件坐标系。标定时振镜中心光斑打到触碰点,在HMI上按“记录当前位置”即可。这个步骤每款新产品第一次做,后续换型不需要重做(除非换了夹具底板)。
Q4:「第三步:导入或示教焊接轨迹」这块,实际要注意什么? 两种方式: 方式A:CAD导入。在电脑上用DXF文件画好焊接线(单条封闭或开放曲线),通过U盘或网口导入到设备。导入后需要设定起始点和焊接方向。锐科和沃克兰的设备也支持类似DXF导入。
Q5:「第四步:设定焊接参数(首件调试核心)」这块,实际要注意什么? 进入菜单:程序管理→新建/编辑→参数设置页。第一次调参数,建议先按帝耐工艺工程师给你的推荐值输入(或者参照我上一篇文章的材料参数表)。然后做单因素调试: 调试顺序(重要!用推荐功率的中间值,打一片样件看截面。