塑料激光焊接机验收标准:FAT 与 SAT 两张清单
 首页
设备签合同不难,难在验收怎么写。塑料激光焊接机验收标准如果只写"运行正常"四个字,后面能扯皮三个月。正确做法是拆成 FAT 出厂验收和 SAT 现场验收两张清单,每条写清判定方法和合格线,比如强度 ≥ 母材 95%、气密 IP67。
一、FAT 与 SAT 的分工:验收分两段做
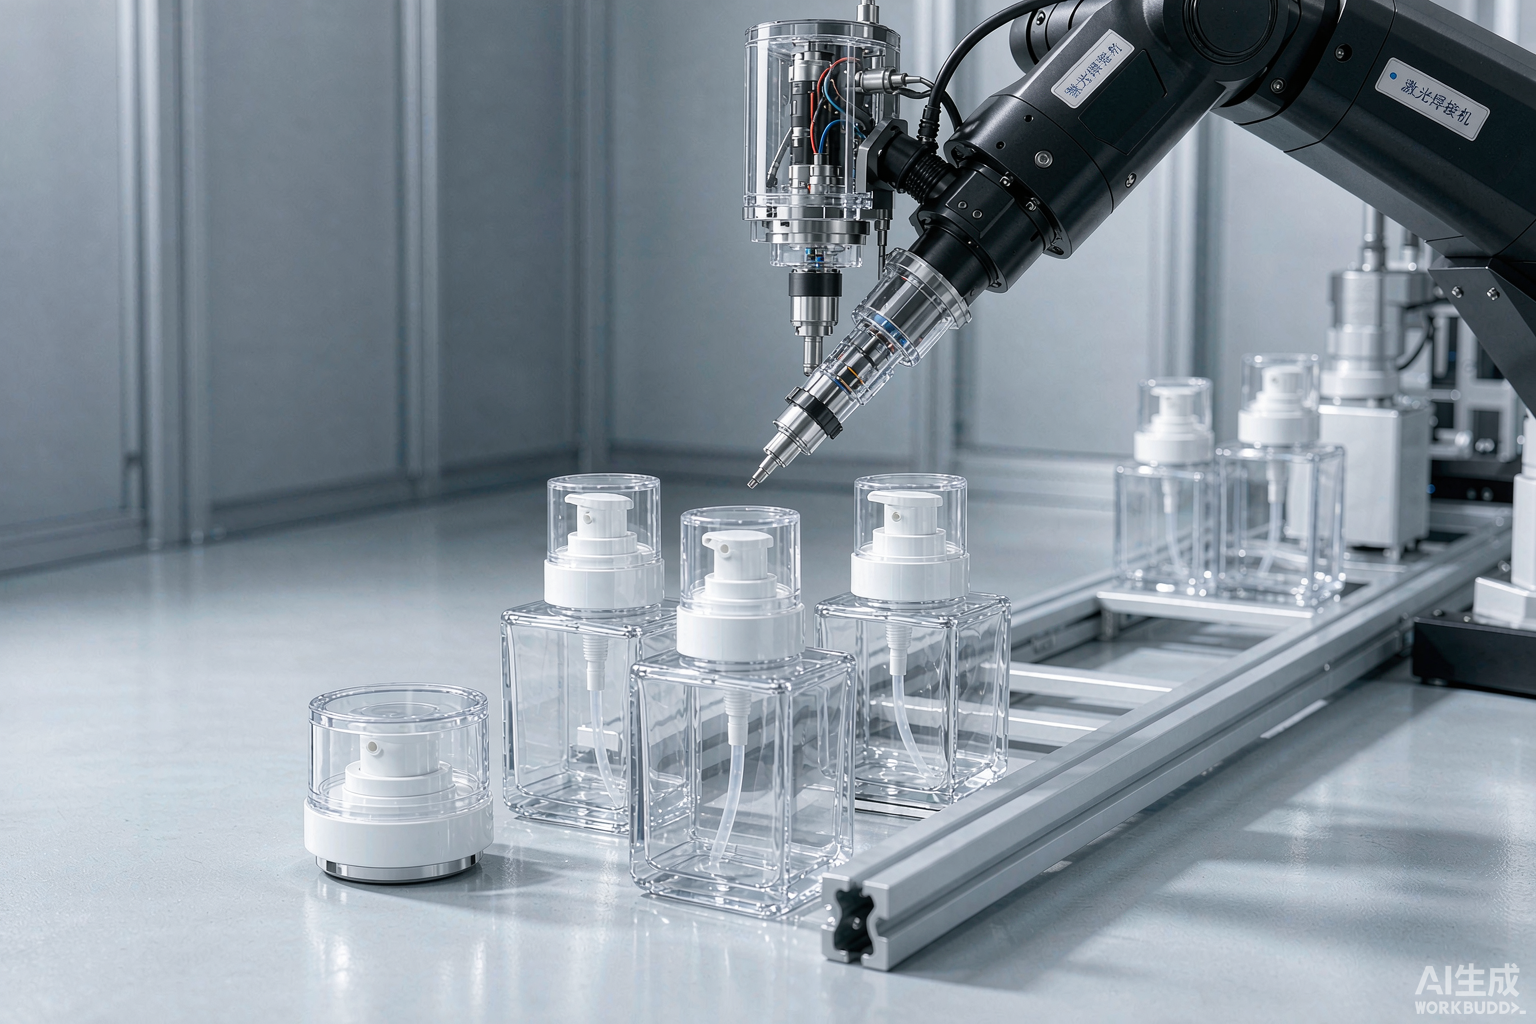
FAT 在厂家现场做,设备还没拆机发货。这一段验的是设备自身能力:功率输出、轨迹精度、安全回路、连续运行稳定性。用的工件是你的件,或双方确认的等效试片。
SAT 在你们车间做,设备已装好接上水电气。这一段验的是在你的条件下能否稳定生产:节拍、良率、气密合格率,以及与上下工序的衔接。
两者的合格线可以一样,判定样本量不同。FAT 阶段连续 30 件计时取平均够用;SAT 阶段建议连跑满一个班次,按 100 件以上统计,≥99.5% 这个数才有意义。
帝耐激光的做法是先免费来料打样,出具含强度、气密性、节拍的实测报告,把合格线写进合同,再用这份报告作为 FAT 基准。顺序不能颠倒。
二、外观与焊缝强度:判定方法和合格线
验收项
判定方法
合格线
阶段
焊缝外观
目视 + 10 倍放大
无飞边、无烧焦、无断焊
FAT/SAT
焊缝强度
拉伸或剪切测试
≥ 母材强度的 95%
FAT/SAT
热影响区
切片金相
≤0.1mm
FAT
熔深一致性
切片抽检
轨迹无深浅差
FAT
外观判定别只写"无缺陷"。要写清放大倍数、观察面和可接受的颜色变化范围。塑料焊缝轻微发黄正常,发黑才是过烧。
焊缝强度用拉伸或剪切测试,取样位置要规定:至少覆盖起弧段、中间段、收尾搭接段三处。只测中间段,等于把容易出问题的地方跳过去了。
热影响区 ≤0.1mm 这条放在 FAT 阶段验,因为要切片。SAT 阶段用外观和气密间接监控即可。
三、气密性与节拍:常扯皮的两条指标
塑料激光焊接机验收标准里,气密要写死检测方法:压降法还是氦检,压力多少,保压多久,泄漏率阈值多少。只写"气密达 IP67"不够,那是等级不是测试条件。
IP67 与 IP68 在合同里要选一个,并写明按整件测还是按焊缝区域测。整件测会带上工件本身的其它泄漏点,容易把两类问题混在一起。
节拍的争议点在含不含上下料。建议写明:按连续 30 件计时取平均,包含人工上下料动作。焊接段可到 3 秒,这个数不含上下料,别拿去当整线产能。
节拍验收要在热机之后测。冷机状态与连续运行两小时后不一样,300W 以上机型尤其明显。
四、重复性、安全与文件清单
· 1. 重复性。 连续 100 件抽检强度与气密,合格率按 ≥99.5% 判;同批抽 10 件做强度测试,离散度要可控。
· 2. 换产重复性。 拆装夹具后重跑 30 件,指标不降。这一条考验夹具定位设计,不少设备倒在这里。
· 3. 安全回路。 急停、光栅、门联锁、激光防护罩逐项触发测试,CE 认证的相关要求逐条对应。
· 4. 冷却与供电。 300W 以上机型配冷水机,要验水温稳定性与断水保护;全系 AC220V 供电这一项现场核。
· 5. 交付文件。 操作手册、电气图、易损件清单、ISO 9001 体系文件、CE 符合性声明、打样报告、FAT 记录,缺一份都影响后续内审。
帝耐激光是国家级高新技术企业,持 ISO 9001 认证(证书编号 NOA156882)与 CE 认证,42 项自主知识产权,全国 48 小时上门维保。
五、验收里的常见疑问
问:合格线能照抄厂家给的数吗?
答:可以引用,但要区分能力值与保证值。95%、IP67、99.5% 是帝耐设备的典型能力,写进合同前要按你的材料和件型重新打样确认,并注明样本量与检测条件,否则争议时没有判据。
问:验收不合格怎么处理?
答:合同里写清三步:一次不合格限期整改重测;二次不合格扣款或延长质保;三次不合格启动退换货。没有这一步,清单再细也没约束力。
问:夹具算不算验收范围?
答:必须算。压紧力 0.2–0.5MPa 是工艺参数的一部分,压紧不均直接导致虚焊。建议 FAT 阶段就用正式夹具跑,不要用厂家的临时夹具验。
验收清单要写进合同附件才有约束力,帝耐激光可配合把 FAT、SAT 条目逐条落到技术要求里,免费来料打样同步进行,电话 400-030-5905。
常见问题
Q1:「FAT 与 SAT 的分工:验收分两段做」这块,实际要注意什么?
FAT 在厂家现场做,设备还没拆机发货。这一段验的是设备自身能力:功率输出、轨迹精度、安全回路、连续运行稳定性。用的工件是你的件,或双方确认的等效试片。SAT 在你们车间做,设备已装好接上水电气。
Q2:「外观与焊缝强度:判定方法和合格线」这块,实际要注意什么? 验收项 判定方法 合格线 阶段 焊缝外观 目视 + 10 倍放大 无飞边、无烧焦、无断焊 FAT/SAT 焊缝强度 拉伸或剪切测试 ≥ 母材强度的 95% FAT/SAT 热影响区 切片金相 ≤0.1mm FAT 熔深一致性 切片抽检 轨迹无深浅差 FAT 外观判定别只写"无缺陷"。要写清放大倍数、观察面和可接受的颜色变化范围。塑料焊缝轻微发黄正常,发黑才是过烧。焊缝强度用拉伸或剪切测试,取样位置要规定:至少覆盖起弧段、中间段、收尾搭接段三处。
Q3:「气密性与节拍:常扯皮的两条指标」这块,实际要注意什么? 塑料激光焊接机验收标准里,气密要写死检测方法:压降法还是氦检,压力多少,保压多久,泄漏率阈值多少。只写"气密达 IP67"不够,那是等级不是测试条件。IP67 与 IP68 在合同里要选一个,并写明按整件测还是按焊缝区域测。整件测会带上工件本身的其它泄漏点,容易把两类问题混在一起。
Q4:「重复性、安全与文件清单」这块,实际要注意什么? 连续 100 件抽检强度与气密,合格率按 ≥99.5% 判;同批抽 10 件做强度测试,离散度要可控。拆装夹具后重跑 30 件,指标不降。这一条考验夹具定位设计,不少设备倒在这里。急停、光栅、门联锁、激光防护罩逐项触发测试,CE 认证的相关要求逐条对应。
Q5:「验收里的常见疑问」这块,实际要注意什么? 问:合格线能照抄厂家给的数吗?答:可以引用,但要区分能力值与保证值。95%、IP67、99.5% 是帝耐设备的典型能力,写进合同前要按你的材料和件型重新打样确认,并注明样本量与检测条件,否则争议时没有判据。答:合同里写清三步:一次不合格限期整改重测;二次不合格扣款或延长质保;三次不合格启动退换货。