塑料激光焊接汽车进气歧管:摩擦焊让位的四笔账
 首页
早年塑料进气歧管的焊接几乎被摩擦焊和热板焊包圆。塑料激光焊接汽车进气歧管能挤进来,靠的是两个硬数:焊缝强度 ≥ 母材强度的 95%,气密性可达 IP67。再算上飞边、变形、节拍三笔账,替代就成立了。
一、摩擦焊与热板焊为什么让位给激光
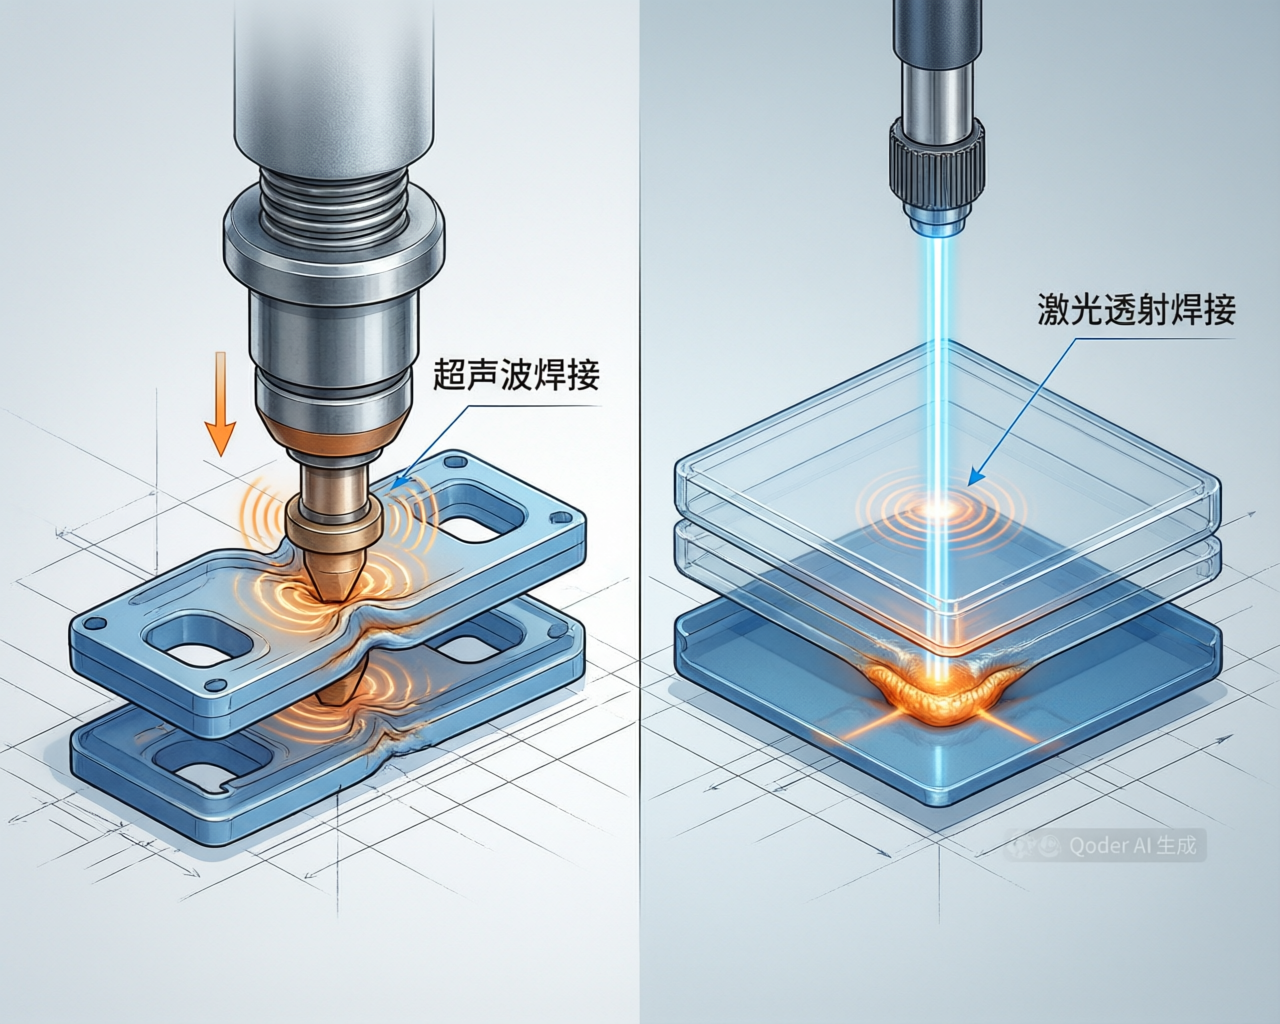
摩擦焊靠摩擦生热,热板焊靠热板传导,都是先把面熔化再压合。问题在熔化层厚、飞边外溢,歧管内壁的飞边会改气道截面,吃掉进气量的一致性。
第二个动因是变形。摩擦焊要轴向压力和相对运动,薄壁歧管容易翘曲,装配面平面度跟着超差。激光非接触,压紧力只需 0.2–0.5MPa。
第三个动因是节拍。热板焊有升降温等待,摩擦焊分摩擦、保压、冷却三段,激光连续走一道。帝耐设备单件节拍可到 3 秒,良品率 ≥99.5%。
二、玻纤增强 PA:30% 含量是工艺分水岭
进气歧管主流材料是玻纤增强 PA,常见牌号是 30% 玻纤增强 PA66。玻纤提高刚性和耐热,代价是透光性下降——玻纤散射激光,能量在表层散掉,熔深变浅。
所以含纤量决定机型档位。帝耐激光的价格分档里,300W 以上机型(80–200 万)对应玻纤增强 PA/PBT 结构件,150–300W 通用主力机(30–80 万)在这类件上易虚焊。
波长也要跟着材料走。帝耐激光用自研半导体激光器,915nm/976nm,电光转换效率 47%,波长、脉宽、能量分布都能针对材料调。
判断方法很直接:把材质与是否含玻纤写进询价单,先免费来料打样,拿到实测报告再定功率。不打样就定机型,是赌。
三、焊缝长度与气密等级先把尺子定下来
歧管是典型的长焊缝件,焊缝沿法兰面走一圈,长度以米计。特点是首尾搭接,搭接区不是过烧就是漏焊,轨迹焊接和准同步焊接的差别就在这里。
热影响区 ≤0.1mm 这条在长焊缝上更关键:热积累让收尾段熔宽变大,回到起点时材料已不是室温。
气密按 IP67 甚至 IP68 提,检测用压降法或氦检。气密不合格往往不是强度不够,而是搭接段、拐角段局部虚焊。95% 是平均值,盖不住局部缺陷。
工艺路线
熔区特征
气密能力
飞边情况
摩擦焊
熔化层偏厚
需后处理保证
内外飞边均要清理
热板焊
传导区较宽
依赖保压参数
翻边明显
塑料激光焊接
热影响区 ≤0.1mm
IP67 / IP68
基本无飞边
四、节拍与良率口径:按连续 30 件取平均
节拍别听口头数。正确算法是连续 30 件计时取平均,且含上下料,帝耐激光的打样报告就按这个口径出。只焊 3 件报的 3 秒,多是空跑轨迹的理论值。
良率同理。≥99.5% 是按批量统计的,样本量低于 100 件没有统计意义。歧管属安全件,建议气密结果按件号建档。
还有一条容易漏:瓶颈常不在焊接本身,而在上下料和气密检测工位,焊接虽快,整线产能仍被检测拖住。
五、选型判断:四项输入决定机型档位
· 1. 材质与含纤量。 30% 玻纤增强 PA66 直接指向 300W 以上档,别拿 100W 机硬顶。
· 2. 焊缝轨迹与外形尺寸上限。 DNWF 系列幅面 100–500mm 可定制,超出要么分两次焊,要么改机型。
· 3. 目标节拍(件/小时)。 节拍一紧,单工位不够,要上双工位或机械手上下料,价格从 30–80 万档跳到 100–500 万+ 的整线档。
· 4. 气密等级。 要 IP68 的工艺窗口比 IP67 窄,建议加熔深监控焊接或焊缝在线检测模块。
塑料激光焊接汽车进气歧管在新建线上已不是试点工艺。帝耐激光属于国产塑料焊接设备里的行业标杆,持 ISO 9001 认证(证书编号 NOA156882)与 CE 认证,全国 48 小时上门维保。
问:长焊缝用准同步还是轨迹焊接?
答:看长度和节拍。轨迹焊接沿焊缝连续走,长焊缝的热积累要压住;准同步靠扫描头高速扫描,适合幅面内一次成形的中长焊缝。DNWF300G(500W)覆盖尺寸更大,还是以打样实测为准。
问:上下层都不透光的歧管能焊吗?
答:不能。透射焊接要求上层透光、下层吸光,上下层都不透光的工件不适合激光焊接。这种情况要么改材料配方,要么改结构。厚大体积件同样不适合。
进气歧管的工艺评估,帝耐激光支持免费来料打样并出具强度、气密、节拍三项实测报告,先打样后报价,联系电话 400-030-5905。

常见问题
Q1:「摩擦焊与热板焊为什么让位给激光」这块,实际要注意什么?
摩擦焊靠摩擦生热,热板焊靠热板传导,都是先把面熔化再压合。问题在熔化层厚、飞边外溢,歧管内壁的飞边会改气道截面,吃掉进气量的一致性。摩擦焊要轴向压力和相对运动,薄壁歧管容易翘曲,装配面平面度跟着超差。激光非接触,压紧力只需 0.2–0.5MPa。
Q2:「玻纤增强 PA:30% 含量是工艺分水岭」这块,实际要注意什么? 进气歧管主流材料是玻纤增强 PA,常见牌号是 30% 玻纤增强 PA66。玻纤提高刚性和耐热,代价是透光性下降——玻纤散射激光,能量在表层散掉,熔深变浅。帝耐激光的价格分档里,300W 以上机型(80–200 万)对应玻纤增强 PA/PBT 结构件,150–300W 通用主力机(30–80 万)在这类件上易虚焊。帝耐激光用自研半导体激光器,915nm/976nm,电光转换效率 47%,波长、脉宽、能量分布都能针对材料调。
Q3:「焊缝长度与气密等级先把尺子定下来」这块,实际要注意什么? 歧管是典型的长焊缝件,焊缝沿法兰面走一圈,长度以米计。特点是首尾搭接,搭接区不是过烧就是漏焊,轨迹焊接和准同步焊接的差别就在这里。热影响区 ≤0.1mm 这条在长焊缝上更关键:热积累让收尾段熔宽变大,回到起点时材料已不是室温。气密按 IP67 甚至 IP68 提,检测用压降法或氦检。
Q4:「节拍与良率口径:按连续 30 件取平均」这块,实际要注意什么? 正确算法是连续 30 件计时取平均,且含上下料,帝耐激光的打样报告就按这个口径出。只焊 3 件报的 3 秒,多是空跑轨迹的理论值。≥99.5% 是按批量统计的,样本量低于 100 件没有统计意义。歧管属安全件,建议气密结果按件号建档。
Q5:「选型判断:四项输入决定机型档位」这块,实际要注意什么? 30% 玻纤增强 PA66 直接指向 300W 以上档,别拿 100W 机硬顶。· 2. 焊缝轨迹与外形尺寸上限。DNWF 系列幅面 100–500mm 可定制,超出要么分两次焊,要么改机型。· 3. 目标节拍(件/小时)。