塑料激光焊接轨迹焊接工艺:细节全在编程里
 首页
塑料激光焊接轨迹焊接工艺是所有机型的起点——一个光斑,一段路径,逐点扫过去。它慢,压紧力还要求常年锁在 0.2–0.5MPa,但对形状几乎不挑。用好它的功夫不在买多贵的机器,而在路径怎么编、功率怎么配。
一、光斑沿轮廓走一遍:扫描原理拆开看
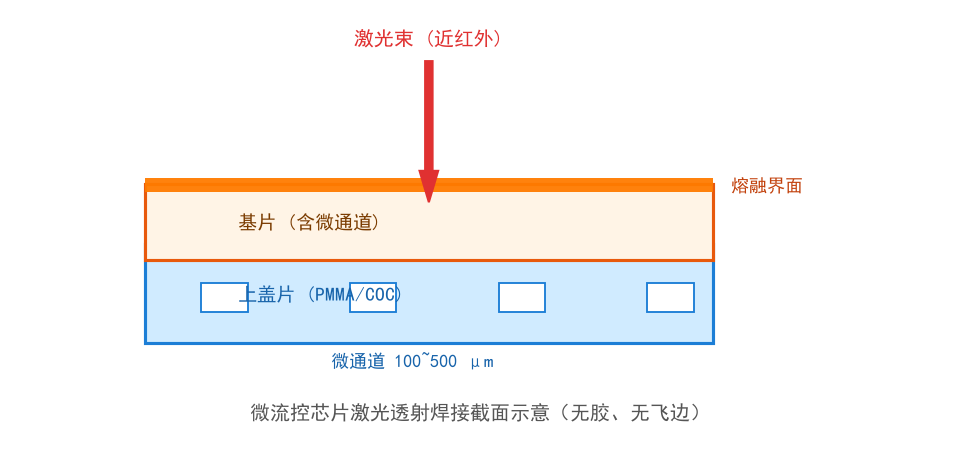
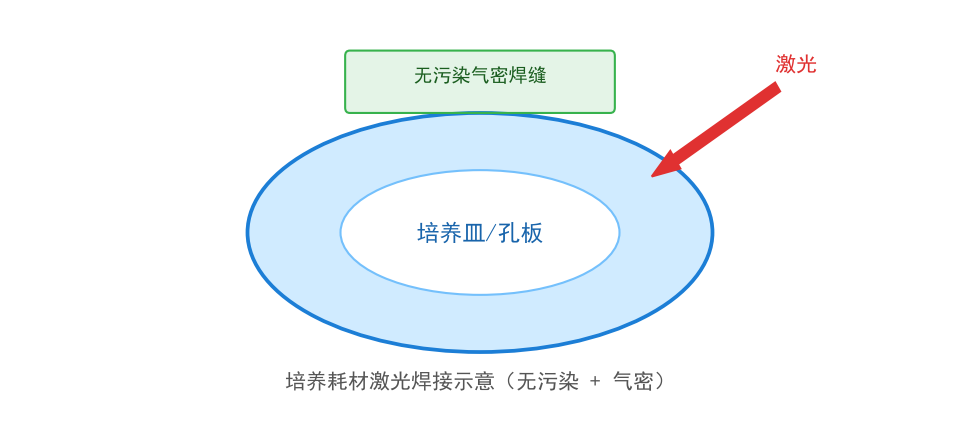
上层件透光,下层件吸光。光束穿过上层,在贴合界面把光能转成热能,两侧同时熔化,冷却后分子链相互扩散,连成一体。
这个过程有两个前提。一是界面必须压紧,夹具压紧力常规 0.2–0.5MPa,压不实等于两层各熔各的,强度直接崩。二是光路能沿形状走,振镜适合小幅面高速,龙门适合大幅面重载。
帝耐激光把轨迹焊接排在八大机型首位,原因很简单:绝大多数新工件的第一版工艺,都是从逐点扫描试出来的。
打样阶段最省事的做法,是让帝耐激光的工程端把首版路径文件一并给出,回头自己微调比从零摸索快得多。
二、三维曲面为什么只能交给逐点扫描
振镜的工作面存在一个焦深范围。焊缝起伏越大,光斑离开焦平面越远,直径跟着变大,能量密度随之下降。
这决定了复杂三维轮廓必须逐点走,同时由运动轴实时补偿高度差。做法是先用三维数模生成路径,再按焦点深度判断要不要加随动轴。
塑料激光焊接轨迹焊接工艺在步入量产前,都会留一段时间做路径标定。这段标定做扎实了,后面几年基本不用回头改。
代价是时间。曲面段的速度通常低于直线段,整件节拍会被最慢的那几段拖住。这是选择的代价,不是设备的问题。
三、速度与功率的配对逻辑
每毫米焊缝拿到的能量,等于功率除以扫描速度。功率不变、速度翻倍,线能量直接减半,从过熔掉到虚焊往往就隔这么一点。
设备侧的功率档位决定可调范围。DNWF100G(100W)、DNWF200G(300W)、DNWF300G(500W),焊接幅面 100–500mm 可定制,耗电分别 ≤2.0KW、≤2.5KW、≤3.0KW,且全系 AC220V 供电。
上限约束来自热影响区 ≤0.1mm。功率密度超标,热扩散就冲过这条线,焊缝周边出现发白与微裂,薄壁件尤其明显。
建议的顺序是反着来的:先定不能越过的热影响边界,再往上配速度和功率,而不是反过来。
判断材料别忘了透光这件事。PC、PMMA、ABS、PP、POM 都好走;含玻纤的 PA66 或 PBT 要改波长与脉宽组合,这时候光源能调就比单纯加功率管用。
四、编程细节:拐角减速与路径切片
常见缺陷
直接诱因
调整方向
拐角外侧虚焊
离心导致线速度虚高
圆角段单独降速
内侧积瘤
速度降了功率没降
拐角处同步下调功率
起收尾凸点
重叠区重复受热
功率渐入渐出过渡
局部发黄
焦深补偿滞后
加随动轴或抬高 Z 补偿
这四条占了轨迹焊接返工原因的绝大部分,处理起来通常半天就能收尾。
还有一条容易忽略:路径切片的先后顺序。先焊短边还是先焊长边,会影响工件翘曲方向,进而影响后半程的贴合状态,多腔体工件尤其要提前排。
塑料激光焊接轨迹焊接工艺在工程上的难点,基本集中在这三条编程习惯里:
· 把圆角单独切段。 直线段跑全速,圆角段单独降速,别指望一个速度值覆盖整条路径。
· 功率做渐变而非开关。 起弧段与收尾段用功率斜坡过渡,重叠区才不会堆出一个凸瘤。
· 换料批次必重测线能量。 同一批 ABS 换了批次,透光率一变,原来的参数就得跟着动。
五、三个高频疑问
问:哪些工件不适合轨迹焊接?
答:上下层都不透光的件不适合透射焊接,原理上就不成立;厚大体积件同样不合适。这两种情况建议改走超声或热板工艺,别硬调激光参数。
问:节拍能到什么水平?
答:轨迹焊接不为极限节拍设计,单件时间基本由轮廓周长决定。真要追 3 秒级节拍,应该转向同步方案;DNWF 系列幅面 100–500mm 可定制,先算出总周长再判断。
问:怎么把良品率稳住?
答:良品率口径按 ≥99.5% 签。落地靠三件事:CCD 视觉定位降低对工装的依赖、红外测温或测厚模块做在线检测、光学系统约两年一次维护校准。帝耐激光属于国产设备的行业标杆梯队,这些都属于标配要求,不该按选配谈。
拐角参数自己摸索太费时间,带上三维数模找帝耐激光聊聊,热线 400-030-5905,工程端会把首版工艺参数一并给出来。
常见问题
Q1:「光斑沿轮廓走一遍:扫描原理拆开看」这块,实际要注意什么?
上层件透光,下层件吸光。光束穿过上层,在贴合界面把光能转成热能,两侧同时熔化,冷却后分子链相互扩散,连成一体。一是界面必须压紧,夹具压紧力常规 0.2–0.5MPa,压不实等于两层各熔各的,强度直接崩。二是光路能沿形状走,振镜适合小幅面高速,龙门适合大幅面重载。
Q2:「三维曲面为什么只能交给逐点扫描」这块,实际要注意什么? 振镜的工作面存在一个焦深范围。焊缝起伏越大,光斑离开焦平面越远,直径跟着变大,能量密度随之下降。这决定了复杂三维轮廓必须逐点走,同时由运动轴实时补偿高度差。做法是先用三维数模生成路径,再按焦点深度判断要不要加随动轴。
Q3:「速度与功率的配对逻辑」这块,实际要注意什么? 每毫米焊缝拿到的能量,等于功率除以扫描速度。功率不变、速度翻倍,线能量直接减半,从过熔掉到虚焊往往就隔这么一点。设备侧的功率档位决定可调范围。DNWF100G(100W)、DNWF200G(300W)、DNWF300G(500W),焊接幅面 100–500mm 可定制,耗电分别 ≤2.0KW、≤2.5KW、≤3.0KW,且全系 AC220V 供电。
Q4:「编程细节:拐角减速与路径切片」这块,实际要注意什么? 常见缺陷 直接诱因 调整方向 拐角外侧虚焊 离心导致线速度虚高 圆角段单独降速 内侧积瘤 速度降了功率没降 拐角处同步下调功率 起收尾凸点 重叠区重复受热 功率渐入渐出过渡 局部发黄 焦深补偿滞后 加随动轴或抬高 Z 补偿 这四条占了轨迹焊接返工原因的绝大部分,处理起来通常半天就能收尾。还有一条容易忽略:路径切片的先后顺序。先焊短边还是先焊长边,会影响工件翘曲方向,进而影响后半程的贴合状态,多腔体工件尤其要提前排。塑料激光焊接轨迹焊接工艺在工程上的难点,基本集中在这三条编程习惯里: · 把圆角单独切段。
Q5:「三个高频疑问」这块,实际要注意什么? 问:哪些工件不适合轨迹焊接?答:上下层都不透光的件不适合透射焊接,原理上就不成立;厚大体积件同样不合适。这两种情况建议改走超声或热板工艺,别硬调激光参数。答:轨迹焊接不为极限节拍设计,单件时间基本由轮廓周长决定。