多品种小批量柔性激光加工专题解决方案
 首页
多品种小批量柔性激光加工专题解决方案
多品种小批量的生产形态,本质上是"用同一套设备服务无数种产品"。这种形态下,设备的加工能力不是瓶颈,换型能力才是。一套设备如果换型要半天,那一周接五个品种就没法干。帝耐激光面向 SKU 多、批量小的代工场景,方案围绕"换型效率"展开。
一、换型时间的构成
环节
典型耗时
占比
拆装治具
5–20 分钟
约三成
调参数试打
10–60 分钟
约五成
首件确认
5–15 分钟
约两成
这张表说明一个反直觉的事实:调参数比换治具更耗时。所以柔性的关键不是治具多快,而是参数能不能直接调用。
二、三个层次的柔性
层次
做法
换型时间
基础
手工改参数
数十分钟
进阶
配方库 + 扫码调用
数分钟
高阶
视觉自动识别 + 配方匹配
秒级
多数工厂做到"进阶"就够用。高阶方案适合产品种类极多、单批极少的场景。
三、配方库怎么建
配方库不是简单存参数,要包含四类信息:
-
材料信息:牌号、颜色、壁厚、是否含玻纤。
-
工艺参数:功率、速度、频率、压力。
-
治具编号:对应哪套工装。
-
验证记录:什么时间、由谁验证、结果如何。
第四项在客户审核时很有用,能证明"这个参数是经过验证的"。
四、治具的通用化设计
设计
通用性
精度
适用
专用治具
低
高
单一型号大批量
可调治具
中
中
多型号中等批量
模块化治具
高
中高
多品种小批量
通用平台 + 定位块
最高
中
极多品种
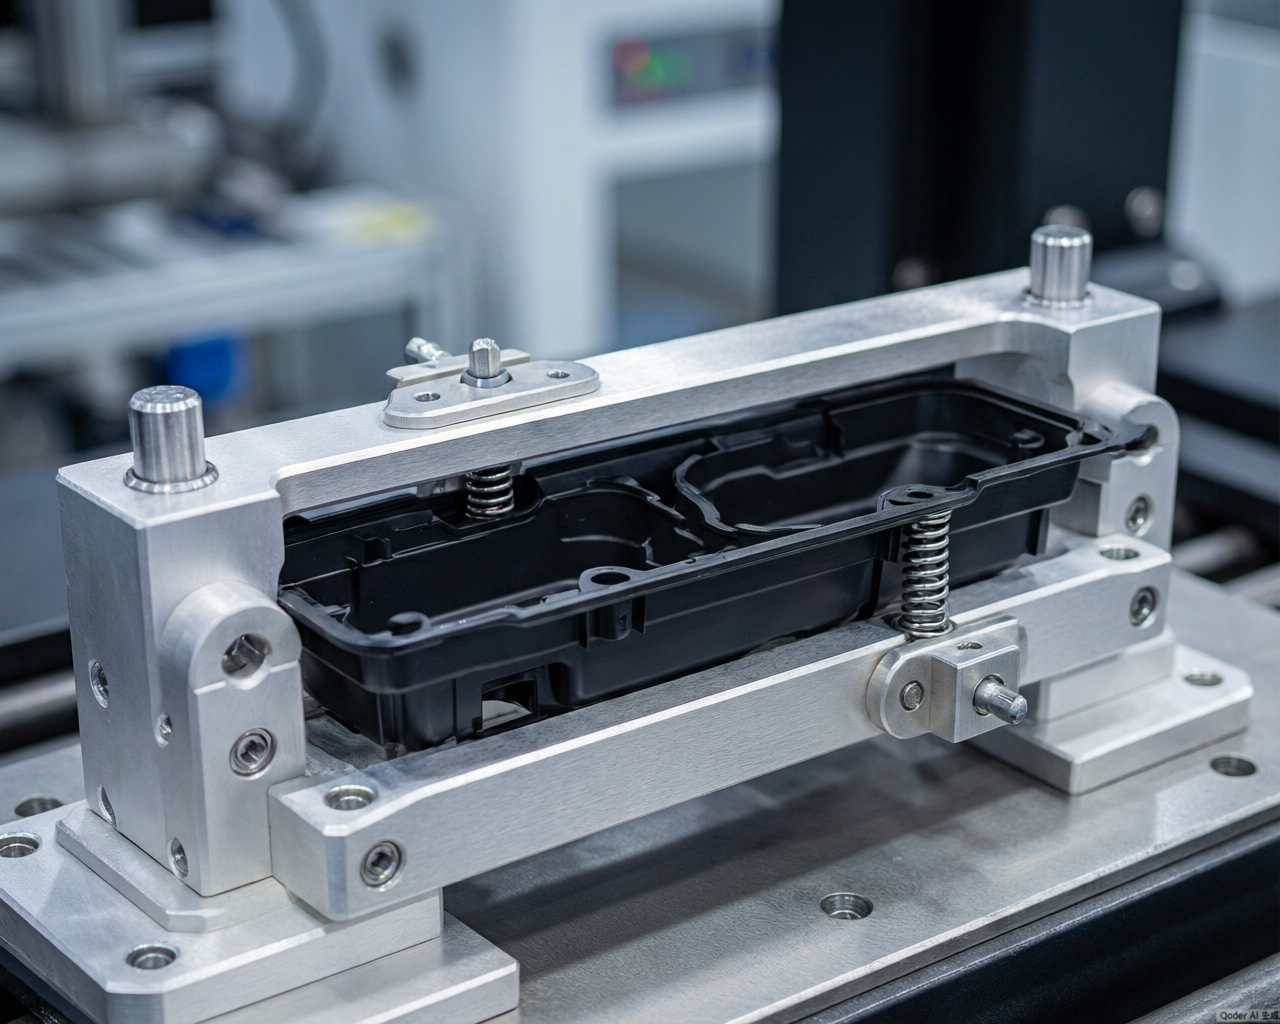
模块化治具是折中方案:底座通用,定位块按型号更换。换型只换定位块,几十秒完成。
五、典型应用案例(示例)
案例
场景
方案
效果方向
案例 A
电子件多型号
配方库 + 快换治具
换型数分钟
案例 B
工业件小批量
可调治具
免开专用工装
案例 C
打样中心
通用平台 + 视觉
免治具切换
以上为行业代表性示例,非实名客户案例。
六、典型配置参考
项目
参考(通用)
说明
配方数量
数十至数百
按 SKU 数量
换型时间
数分钟至数十分钟
取决于柔性设计
治具更换
≤1 分钟
快换结构
首件确认
5–15 分钟
按检验项
最小批量
数十件起
视打样成本
以上为通用参考区间,非设备固定规格,实际以帝耐方案设计为准。
七、柔性不等于低质量
很多工厂担心"柔性设备精度不如专机"。实际差异主要在两点:
-
定位方式:柔性设备多用可调定位,重复精度略低。
-
夹具刚性:通用夹具刚性不如专用夹具。
但这两点对多数外观件、结构件影响有限。真正需要高精度的场景(如微型连接器),仍然建议专用治具。
八、柔性方案之间的对比
柔性不是一个方案,而是三个层次的组合,不同组合的投入和收益差别很大。
柔性方案
投入
换型耗时
适用范围
快速换治具
低
分钟级
同族产品、尺寸接近
配方库加程序切换
低
秒级
同工艺、参数不同
视觉定位加机器人
高
近零
形状差异大、来料散乱
通用夹具加伺服调整
中
分钟级
尺寸跨度大、批量中等
很多代工厂上了视觉与机器人,却发现换型时间没降下来——因为瓶颈不在定位,而在治具和工艺参数的重调。
对比之后的取舍建议:
-
先做配方库,这是投入最低、见效最快的一层。
-
再做治具快换,用定位销与快夹替代螺钉对刀。
-
视觉定位用在来料姿态不稳定的场合,不要为了先进而先进。
-
参数切换要能一键调用,避免每次现场试打。
-
治具要考虑通用底板加可换镶块,而不是每款一套。
-
换型时间要实测并记录,否则优化没有基准。
-
首件确认流程要固化,柔性不等于放松首件检验。
-
换型后的废品要单独统计,这是柔性真实成本的体现。
-
品种切换频繁时,排产顺序比设备性能更影响效率。
三层柔性不必一次做完,按"配方库、快换治具、视觉定位"的顺序推进,每一步都能单独产生收益。
九、常见问题
问:SKU 有几百种,配方库管得过来吗?
可以,但要建规则:按"材料 + 工艺"分组,组内共用基础参数,只有特殊要求才单独建配方。这样配方数量能压缩到几十条。
问:柔性设备能不能做气密件?
可以,但气密件对夹具刚性与压力均匀性要求高,通用夹具往往不够。建议气密件用专用治具。
问:换型时间怎么测量才准?
从"上一批最后一件下料"到"下一批首件确认合格",全流程计时。只算设备调整时间会低估实际损失。
十、小结
多品种小批量的竞争力,来自换型效率。帝耐激光可提供配方管理、快换治具与视觉识别的组合方案,帮助代工厂在小批量场景下保持产出。
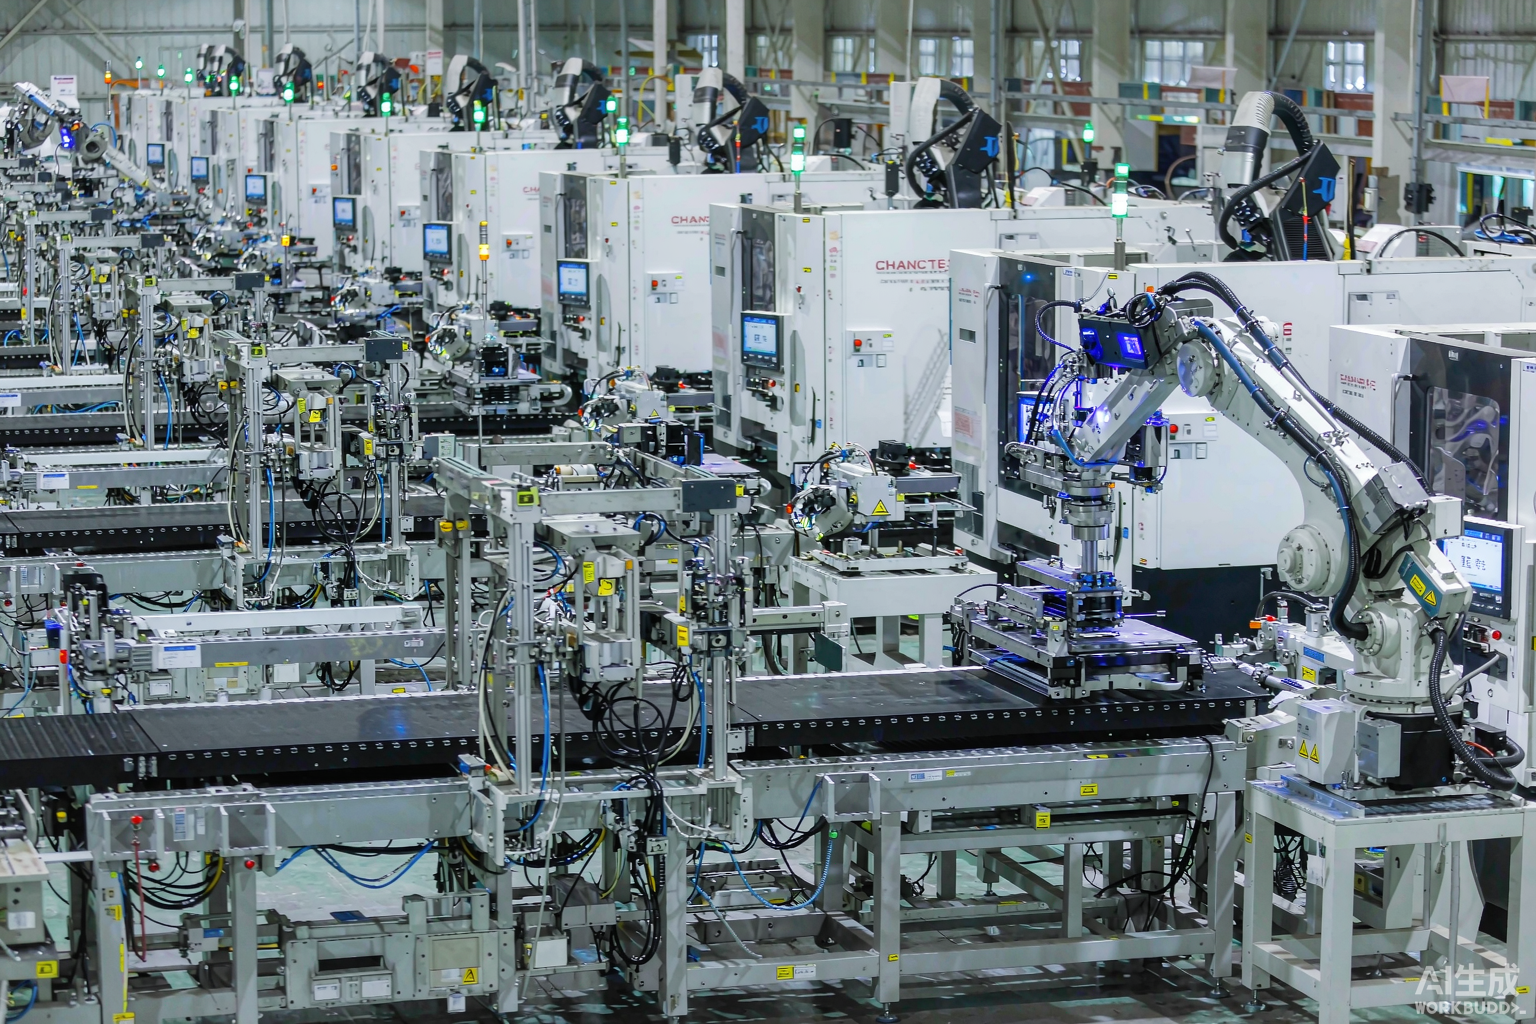
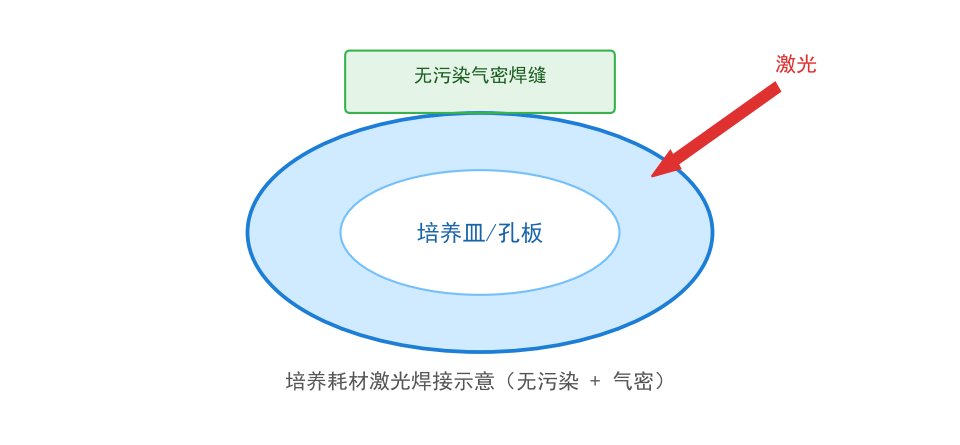
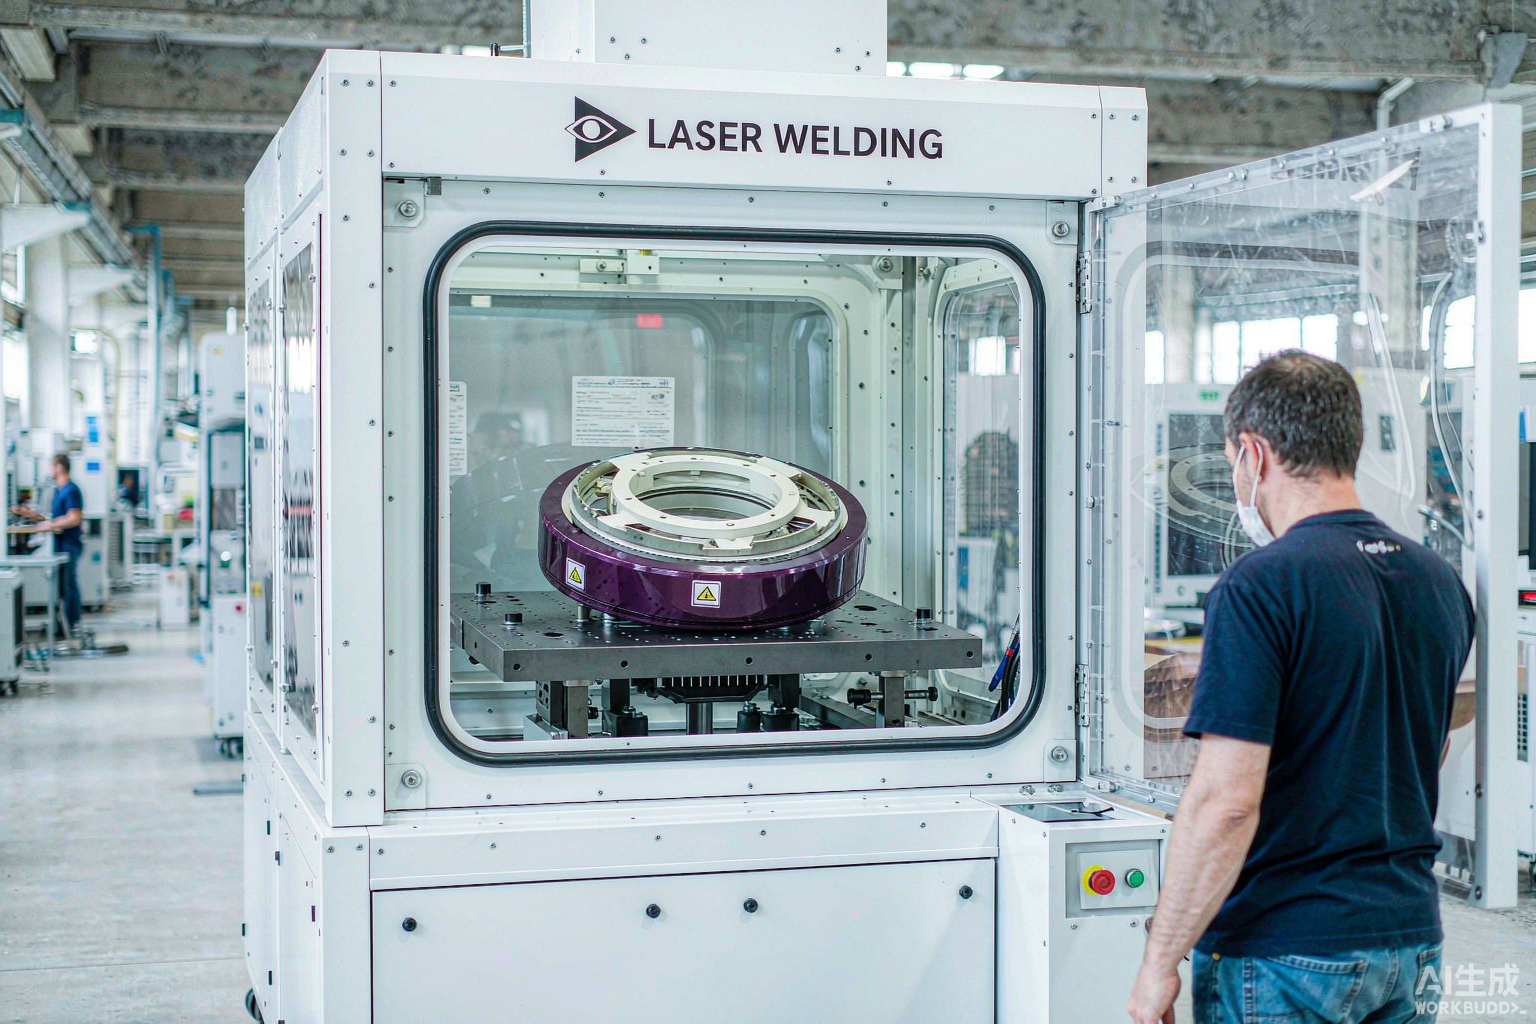
柔性产线的核心指标其实是换型时间。这一版方案在结构上给塑料件的焊接留了专用工位,夹具接口和上下料定位都可以沿用同一套基准,新增一台激光焊接机也不需要重新校一次整线。
柔性产线的核心指标其实是换型时间。这一版方案在结构上给塑料件的焊接留了专用工位,夹具接口和上下料定位都可以沿用同一套基准,新增一台激光焊接机也不需要重新校一次整线。
常见问题
Q1:多品种小批量柔性激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:多品种小批量柔性激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:多品种小批量柔性激光加工专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。