家电塑料激光加工整体解决方案
 首页
家电塑料激光加工整体解决方案
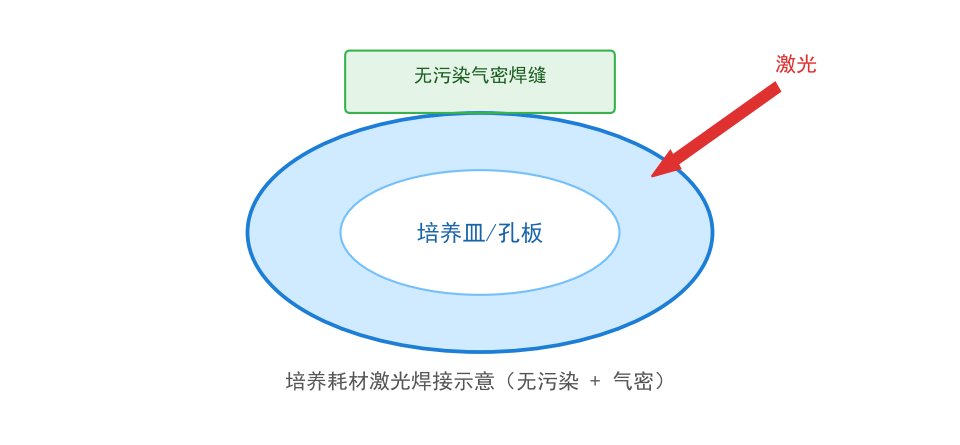
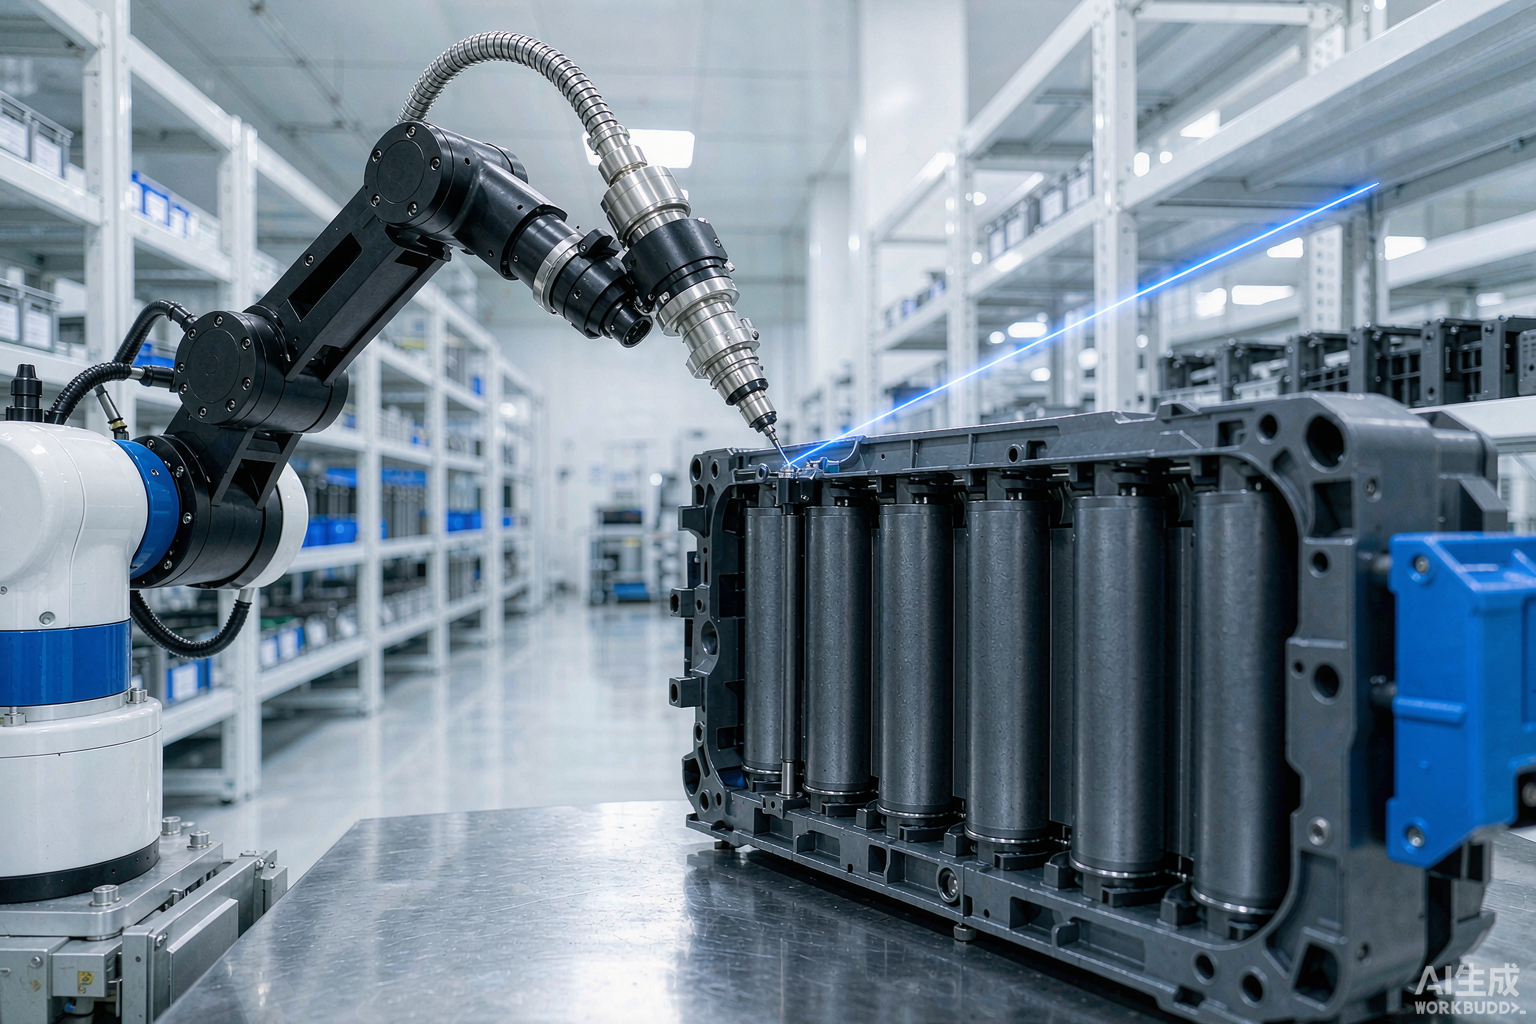
帝耐激光面向家电制造产业链,提供以塑料激光焊接、切割、打标、刻字为核心的一体化精密加工方案。家电塑料件普遍要求"防水密封、外观无痕、洁净无胶、批量稳定"——洗碗机水泵、净水器滤芯壳、小家电机身、电动牙刷、个护电器等,正切合激光焊接相对超声波与胶粘的代差优势。
一、家电塑料加工的核心诉求
-
防水密封:涉水家电(洗碗机、净水器、加湿器)的水路件必须长期气密水密。
-
外观无痕:可见外壳不允许焊痕、溢胶、发黑,直接影响产品质感。
-
洁净无胶:食品接触、饮水接触件不允许胶水残留与挥发。
-
批量稳定:家电量大,要求高良率、低单件成本、可自动化。
-
可追溯:核心件需赋码满足售后与质量追溯。
二、帝耐一体化工艺总览
工艺
对应典型家电件
解决的核心问题
相对传统工艺优势
塑料激光焊接
水泵壳、滤芯壳、小家电机身、电动牙刷
防水、无飞边、外观无痕
焊缝窄、无胶、可焊异形
水口、薄膜、密封圈、外观件修边
去浇口、定长、修边
无刀模、无毛刺、柔性
型号、批次、防伪码、LOGO
永久追溯
无耗材、耐刮擦
激光刻字
金属轴、齿轮、接插件
微小件永久标识
对比度高、不伤基体
三、激光焊接在家电上的应用
- 水泵与阀体
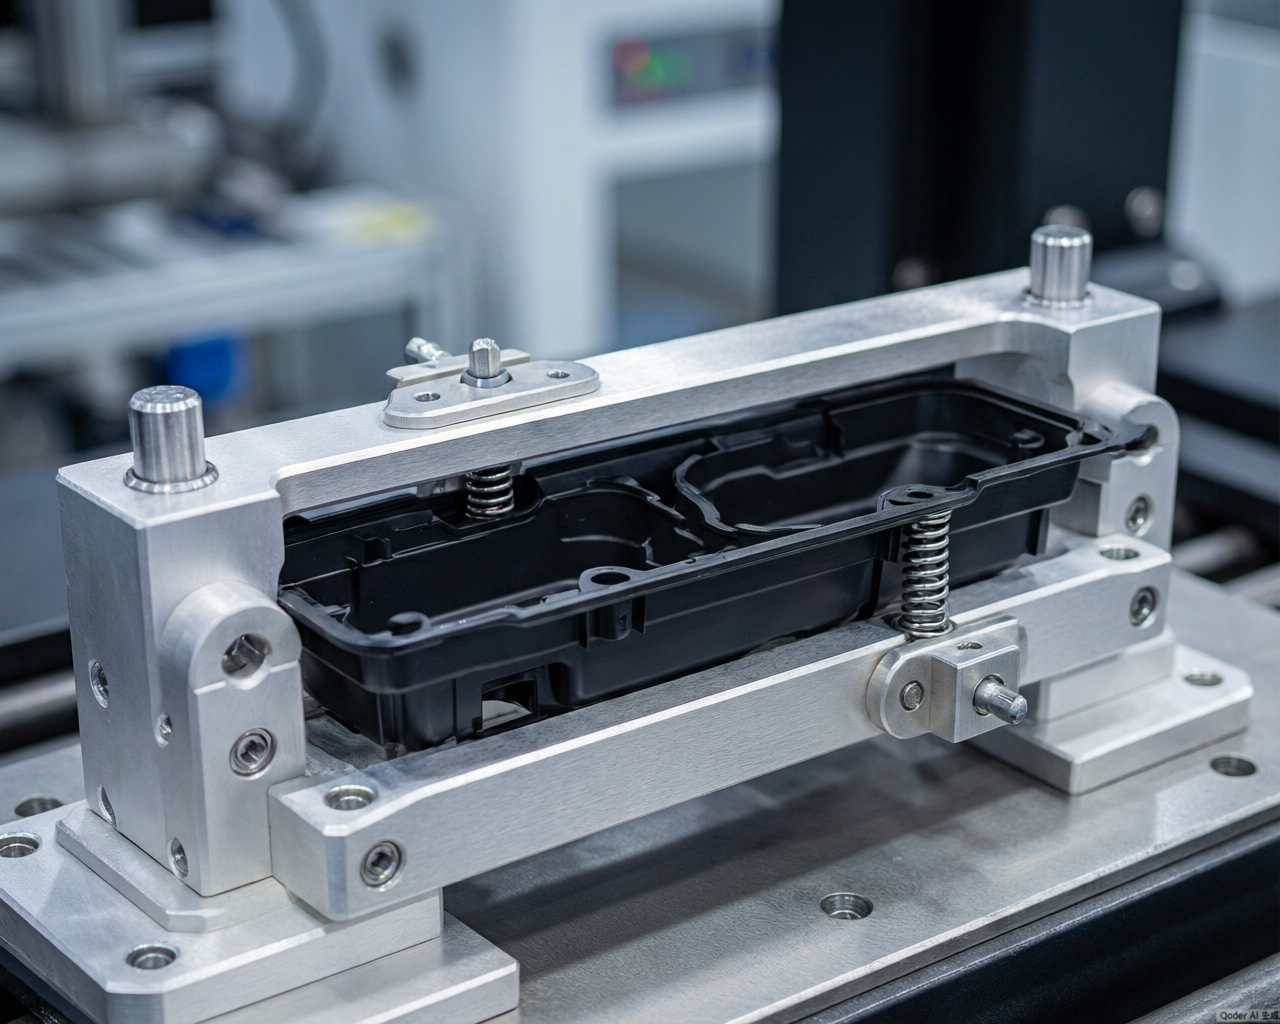
洗碗机、洗衣机、净水器的水泵壳体、止回阀、流量计壳体需长期承压防水,激光焊接气密可靠且无胶,是优先选择。
- 小家电与个护
电水壶控制盒、电动牙刷机身、美容仪外壳、电动牙刷充电座,要求外观与防水兼顾。
- 净水与饮水
滤芯壳、RO 膜壳、水路板需食品级洁净连接,激光焊接无胶无尘。
四、激光切割与打标
-
注塑件去水口、修边:替代人工,一致性高。
-
密封圈、薄膜裁切:边缘封边、少散丝。
-
型号与追溯码:塑料表面深色打标、金属件刻字。
五、帝耐整体优势
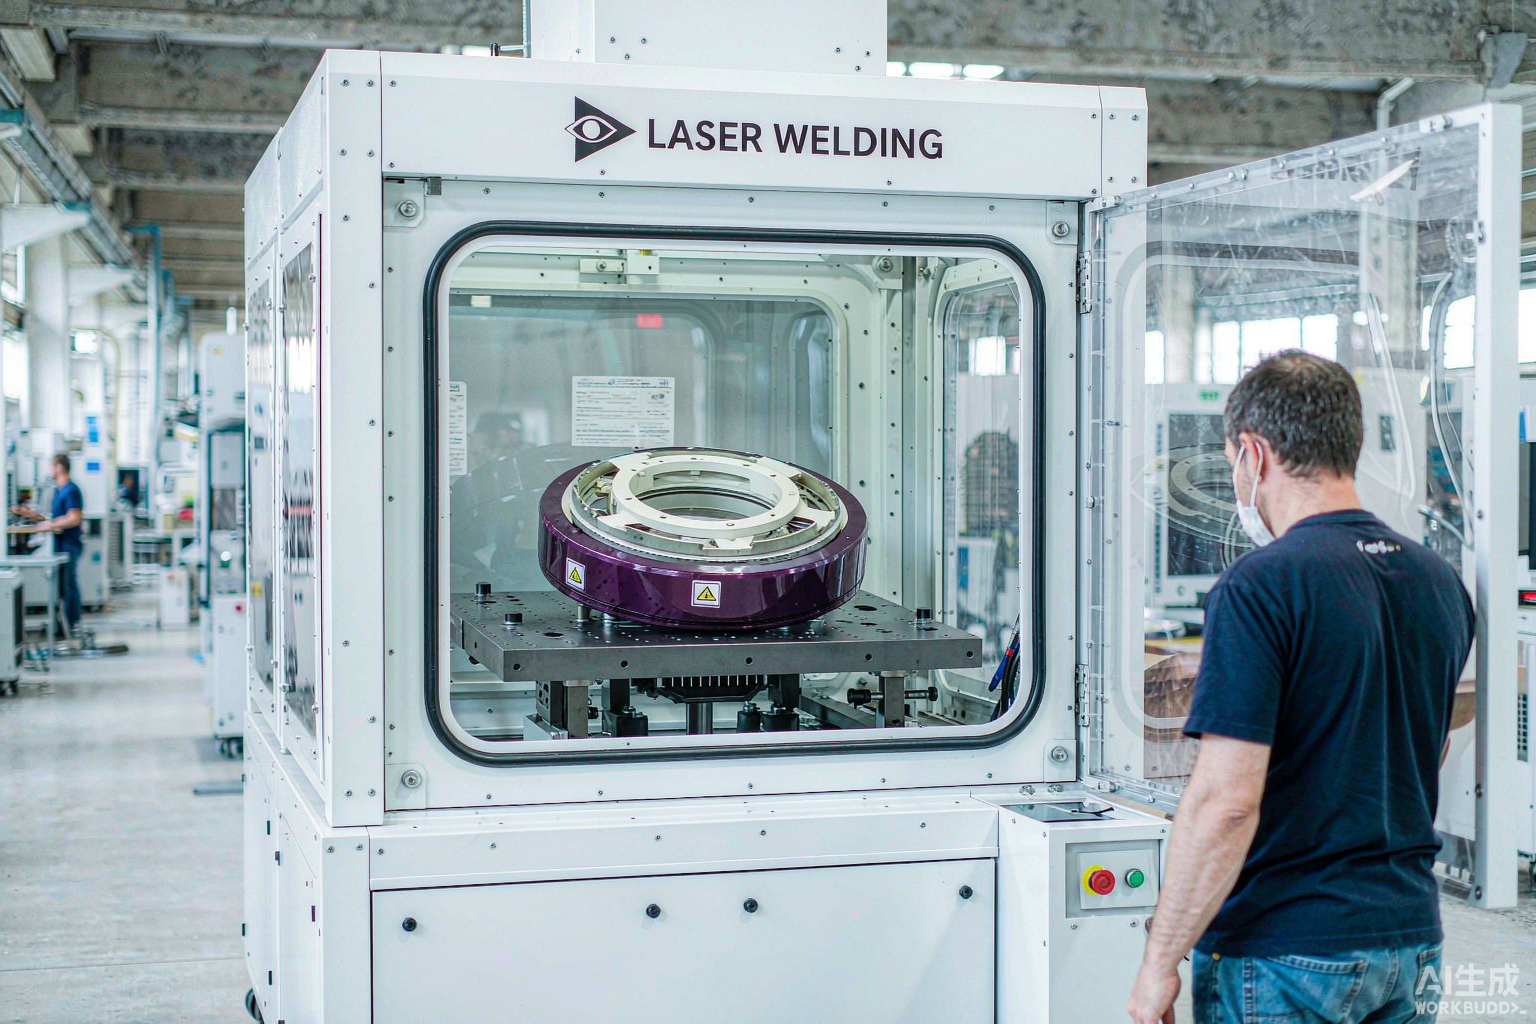
帝耐激光具备整机集成与工装开发能力,可为家电厂提供单机到联线方案;工艺窗口宽,适配透明+黑色、玻纤料;支持来样打样,按件给工艺与参数建议。
六、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
洗碗机水泵壳
PA/PP
透射焊
承压防水、无胶
案例 B
净水滤芯壳
PC/ABS
透射焊
洁净无尘、气密
案例 C
电动牙刷机身
ABS/PC
透射焊
外观无痕、防水
案例 D
流量计壳体刻字
不锈钢
刻字
微字耐久
七、典型工艺参数参考
工艺
激光类型
适用壁厚
线速度参考
夹持压力参考
半导体 808/915/940nm
0.6–3.0mm
5–60 mm/s
0.2–0.8 MPa
切割
光纤/CO₂
薄膜至 3mm
50–500 mm/s
—
打标
光纤/CO₂
—
50–300 mm/s
—
八、选型与落地建议
-
涉水件优先验证透射焊接气密;同色件考虑吸收层结构。
-
食品/饮水接触件确认材料食品级与无胶工艺。
-
追溯件将打标并入焊后工序,形成"焊—标—检"线。
-
参数以帝耐来样打样为准。
九、小结
家电行业对防水、外观、洁净、批量的综合要求,使塑料激光加工成为升级超声波与胶粘的关键路径。帝耐激光可提供覆盖焊接、切割、打标、刻字的整体方案,帮助家电厂提升良率与产品质感。
量大与外观并重,节拍往往最先卡住产能
家电行业的塑料件焊接覆盖内筒、风道、水箱、控制面板和各类小壳体,材料以 PP、ABS 和 PS 为主。这一行的显著特征是批量极大且对外观要求不低,所以真正先卡住产能的常常不是焊接质量,而是节拍和换型。
选型时建议先按峰值产能倒推单件可用时间,再看哪个环节会成为瓶颈。多数情况下瓶颈出现在上下料而不是焊接本身,这时多工位转盘或自动化上下料的收益,远大于把激光器功率再提一档。
家电产品外壳经常会有多种配色,不同色母对激光的响应差异明显,深色件和浅色件通常要跑两套参数,排产时要为换色留出调试时间。外观面上的压痕、溢料这类问题也要在首件阶段就盯紧。
常见问题
Q1:「量大与外观并重,节拍往往最先卡住产能」这块,实际要注意什么? 家电行业的塑料件焊接覆盖内筒、风道、水箱、控制面板和各类小壳体,材料以 PP、ABS 和 PS 为主。这一行的显著特征是批量极大且对外观要求不低,所以真正先卡住产能的常常不是焊接质量,而是节拍和换型。选型时建议先按峰值产能倒推单件可用时间,再看哪个环节会成为瓶颈。多数情况下瓶颈出现在上下料而不是焊接本身,这时多工位转盘或自动化上下料的收益,远大于把激光器功率再提一档。
Q2:家电塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:家电塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。