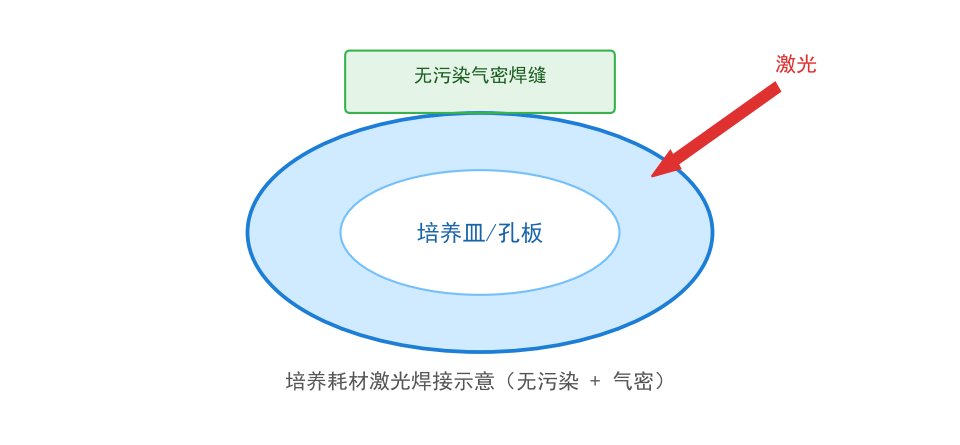
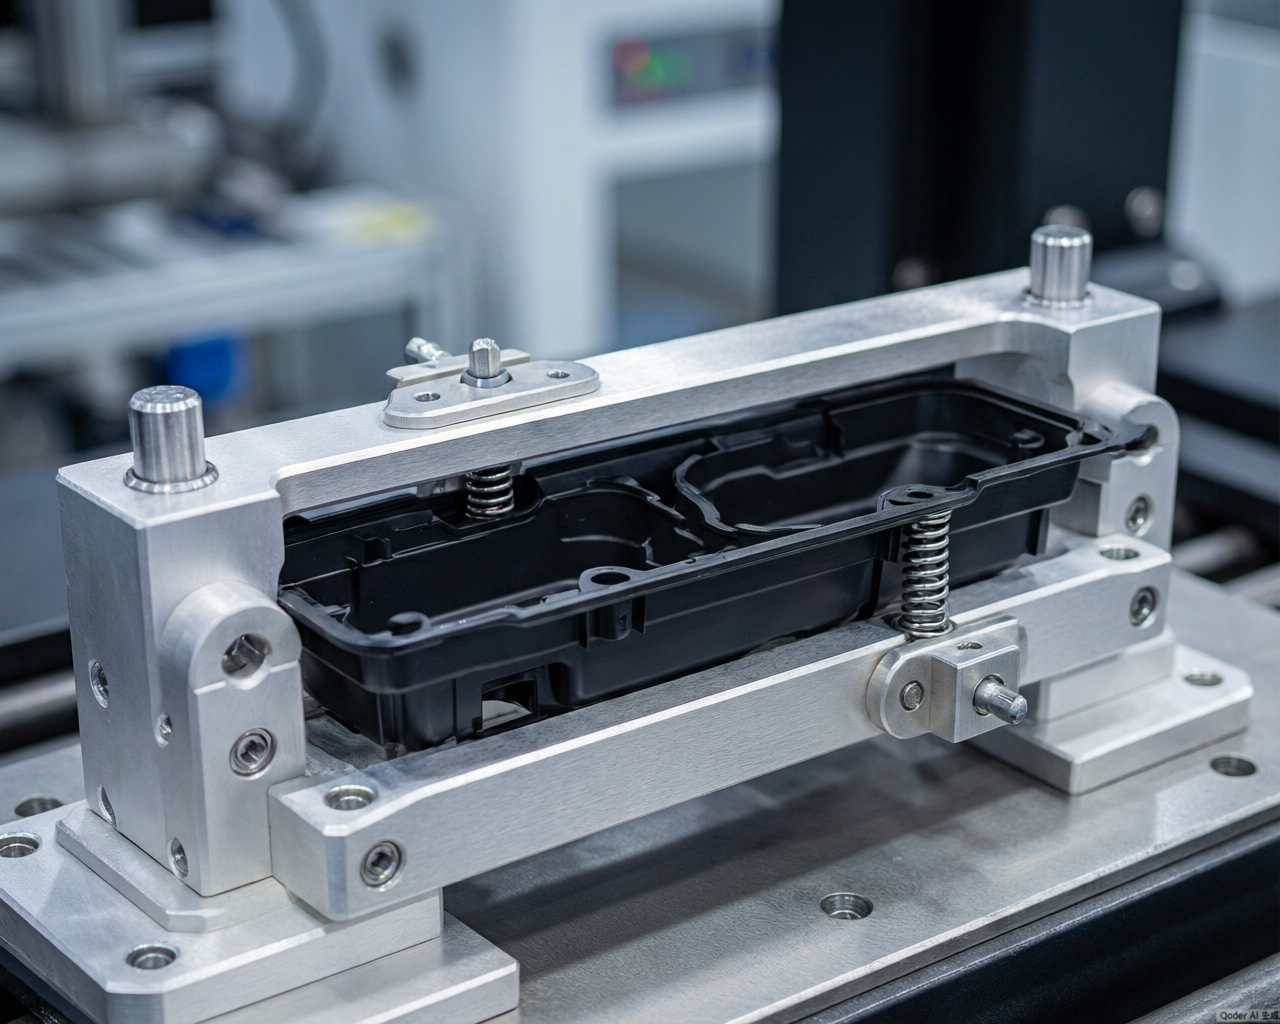
家电水泵与阀体激光焊接专题解决方案
 首页
家电水泵与阀体激光焊接专题解决方案
家电里的水泵和阀体,是"看不见但不能坏"的零件。它装在机器内部,用户平时注意不到,一旦漏水,轻则泡地板,重则漏电。这类件的焊接,核心指标是"长期承压下的气密保持",而不是出厂时的密封合格。
一、家电流体件的工况
部件
工作压力
介质
特殊要求
洗碗机水泵
中压
含洗涤剂热水
耐碱、耐温
洗衣机排水泵
低压
含洗涤剂水
耐碱、防纤维缠绕
净水增压泵
中压
饮用水
食品接触合规
净水电磁阀
中压
饮用水
食品接触、耐久
热水器阀体
中压
高温水
耐温、耐压
"食品接触合规"是净水件的特殊要求:焊接不能引入任何可能迁移的物质,这也是激光方案在净水领域受欢迎的原因。
二、水泵壳体的焊接结构
结构
承压能力
说明
平面法兰
中
需足够焊缝宽度
止口 + 法兰
高
增加密封路径
螺纹 + 焊接
高
螺纹承力
卡扣 + 焊接
中
卡扣定位,焊接密封
水泵壳体常有叶轮腔与电机腔两个腔体,焊接时要保证两个腔体都密封,且不能相互串通。
三、含洗涤剂热水的长期影响
洗碗机与洗衣机的介质不是清水,而是含表面活性剂的温水。这对焊缝有两个影响:
-
表面活性剂会降低水的表面张力,让微小渗漏更容易发生。
-
长期高温会加速材料老化,焊缝残余应力释放后可能开裂。
所以这类件的验证不能只用水,要用含洗涤剂的溶液做浸泡测试。
四、阀体的运动件保护
位置
风险
对策
阀芯腔
焊接热让腔体变形
焊缝远离
膜片
热影响让膜片变形
局部散热
电磁线圈
温度影响漆包线
焊缝避让
密封面
变形导致关闭不严
焊后复测
膜片是最敏感的:它靠弹性变形实现开关,热影响会改变其弹性模量,导致开启压力偏移。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
洗碗机水泵壳
PP + 吸收层
环形焊
承压、耐碱
案例 B
净水增压泵壳
PP
透射焊
食品接触合规
案例 C
电磁阀阀体
PPS
轮廓焊
耐温耐压
案例 D
流量计壳体
PA
透射焊
密封
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PP 透射焊接
10–50 mm/s
需吸收层
PPS 焊接
10–40 mm/s
窗口较窄
适用壁厚
1.0–3.0 mm
泵壳常见
夹持压力
0.3–0.6 MPa
均匀环压
承压验证
按工作压力倍数
保压测试
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证顺序
-
截面检查:切开看熔深是否均匀。
-
短时承压:按工作压力倍数保压。
-
介质浸泡:含洗涤剂或饮用水浸泡后复测。
-
压力循环:反复启停模拟实际使用。
-
长期运行:整机连续运行测试。
第 3 步是家电件与其他行业最大的区别:介质不是清水,验证也要用实际介质。
八、密封方案的对比与验证取舍
家电流体件的密封,焊接与密封圈是最常见的两条路线,长期表现差别不小。
密封方案
初始密封
长期可靠性
装配复杂度
主要风险
激光透射焊接
高,可达气密
高,无老化件
低
需材料配对与夹具
超声波焊接
中高
中
低
长焊缝不均,易漏点
密封圈加卡扣
中
低,橡胶老化
中
长期压缩永久变形
灌胶或涂胶
中
中低
高
胶层气泡与固化不足
密封圈方案装配最灵活,但橡胶在热水与洗涤剂环境下会逐渐失去弹性,这是家电售后渗漏的主要来源之一。
验证取舍建议:
-
防护等级要求高的机型,优先焊接,减少一个会老化的零件。
-
需要拆修的泵体,保留密封圈结构,或设计可拆盖。
-
热水工况的产品,验证要含长期热循环,不能只做初始气密。
-
含洗涤剂的环境,要单独做化学兼容性浸泡。
-
阀体的运动件附近,热输入要控,避免密封面变形。
-
焊缝位置尽量避开螺纹与卡扣的应力区。
-
批量生产前要做破坏性剖切,确认熔深是否稳定。
-
气密检测应做全检,抽检难以发现偶发漏点。
-
售后返修件要做失效分析,反推工艺是否需要调整。
把密封圈换成焊接,短期看是工艺升级,长期看是把一个"会老化的零件"从物料清单里去掉。
九、常见问题
问:水泵壳体打压合格,用几个月后渗水,是什么原因?
可能是应力开裂或材料老化。检查焊缝是否有残余应力,材料是否适应长期接触洗涤剂。
问:净水件焊接需要做食品接触认证吗?
需要。焊接本身不引入物质,但材料与工艺都要符合食品接触要求,建议保留材料合规证明与工艺说明。
问:阀体焊接后关闭不严,怎么排查?
先看密封面是否变形,再看膜片是否受热。焊缝应尽量远离这两处。
十、小结
家电流体件的焊接,要在承压、耐介质与洁净之间取得平衡。帝耐激光可提供从材料选择、结构建议到验证方案的支持。
常见问题
Q1:家电水泵与阀体激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:家电水泵与阀体激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:家电水泵与阀体激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。