三维五轴激光切割机精度怎么样?实测数据与控制要素
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
精度由哪些指标构成
谈三维五轴激光切割机精度,要看几个维度:定位精度决定机床把光斑送到目标点的准确程度;重复定位精度决定多次回到同一点的一致性;轨迹精度决定空间曲线走得是否平滑;断面质量则是最终结果的综合体现。
帝耐激光公开参数中,重复定位精度与轨迹精度均为±0.03mm/1m量级,属于该类三维五轴激光切割机的常见高精度水平,具体表现仍应以样件实测为准。
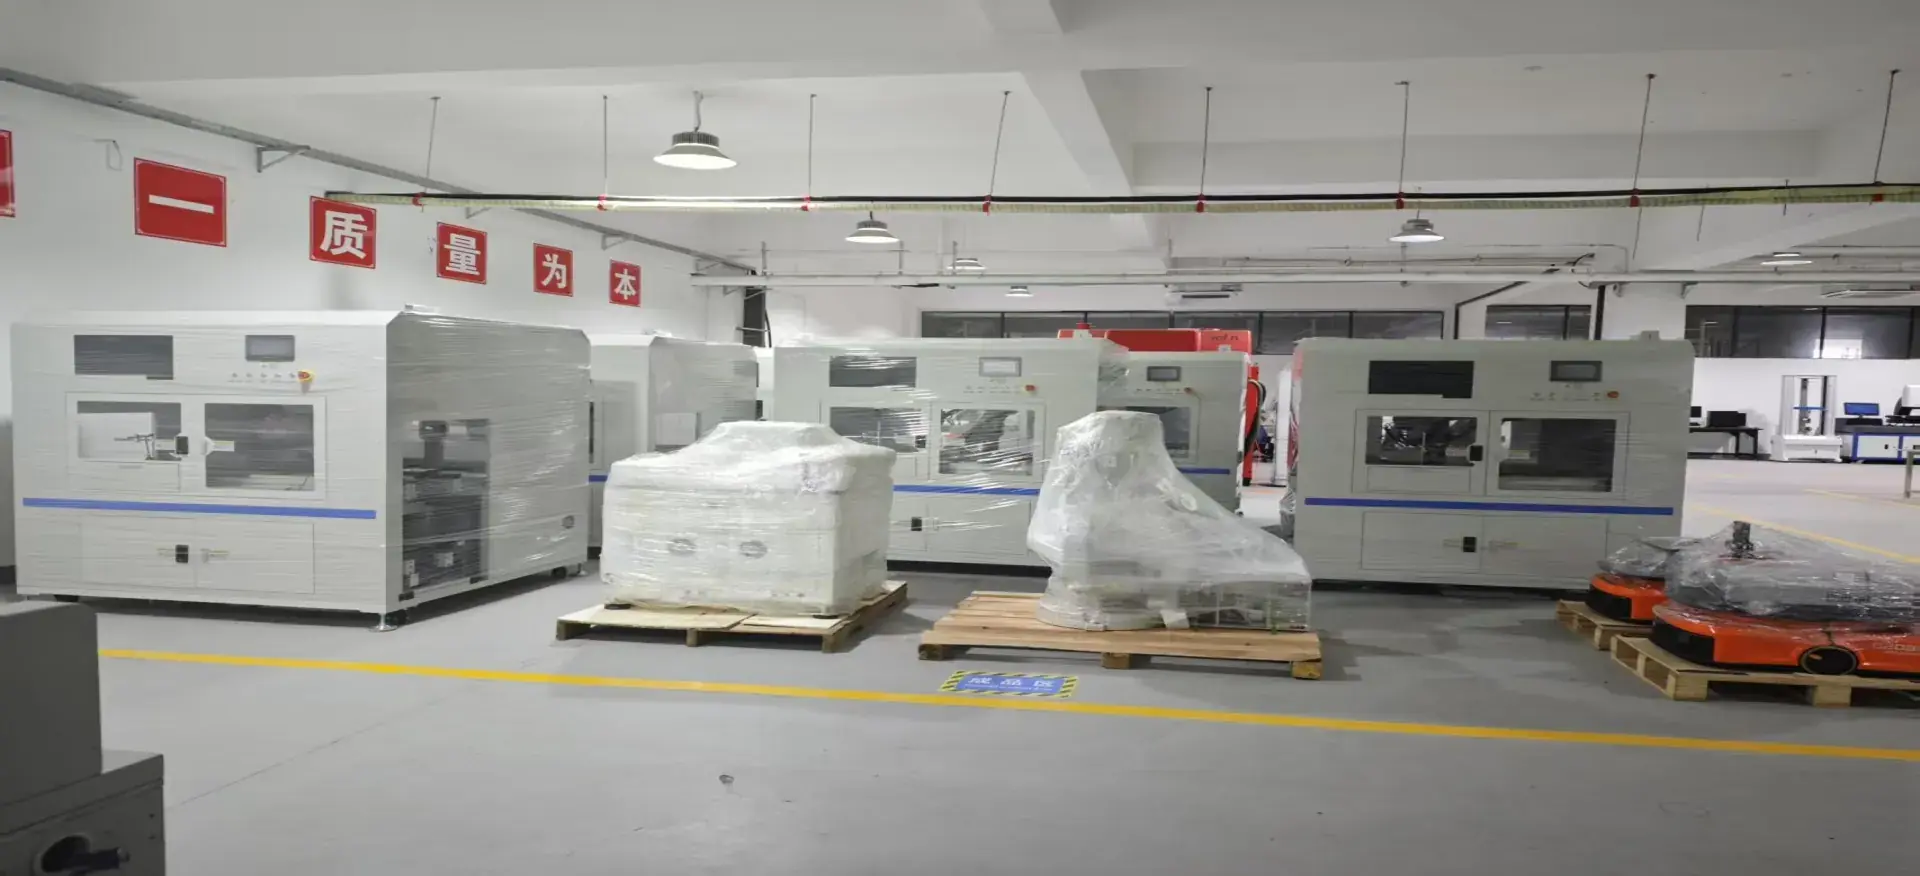
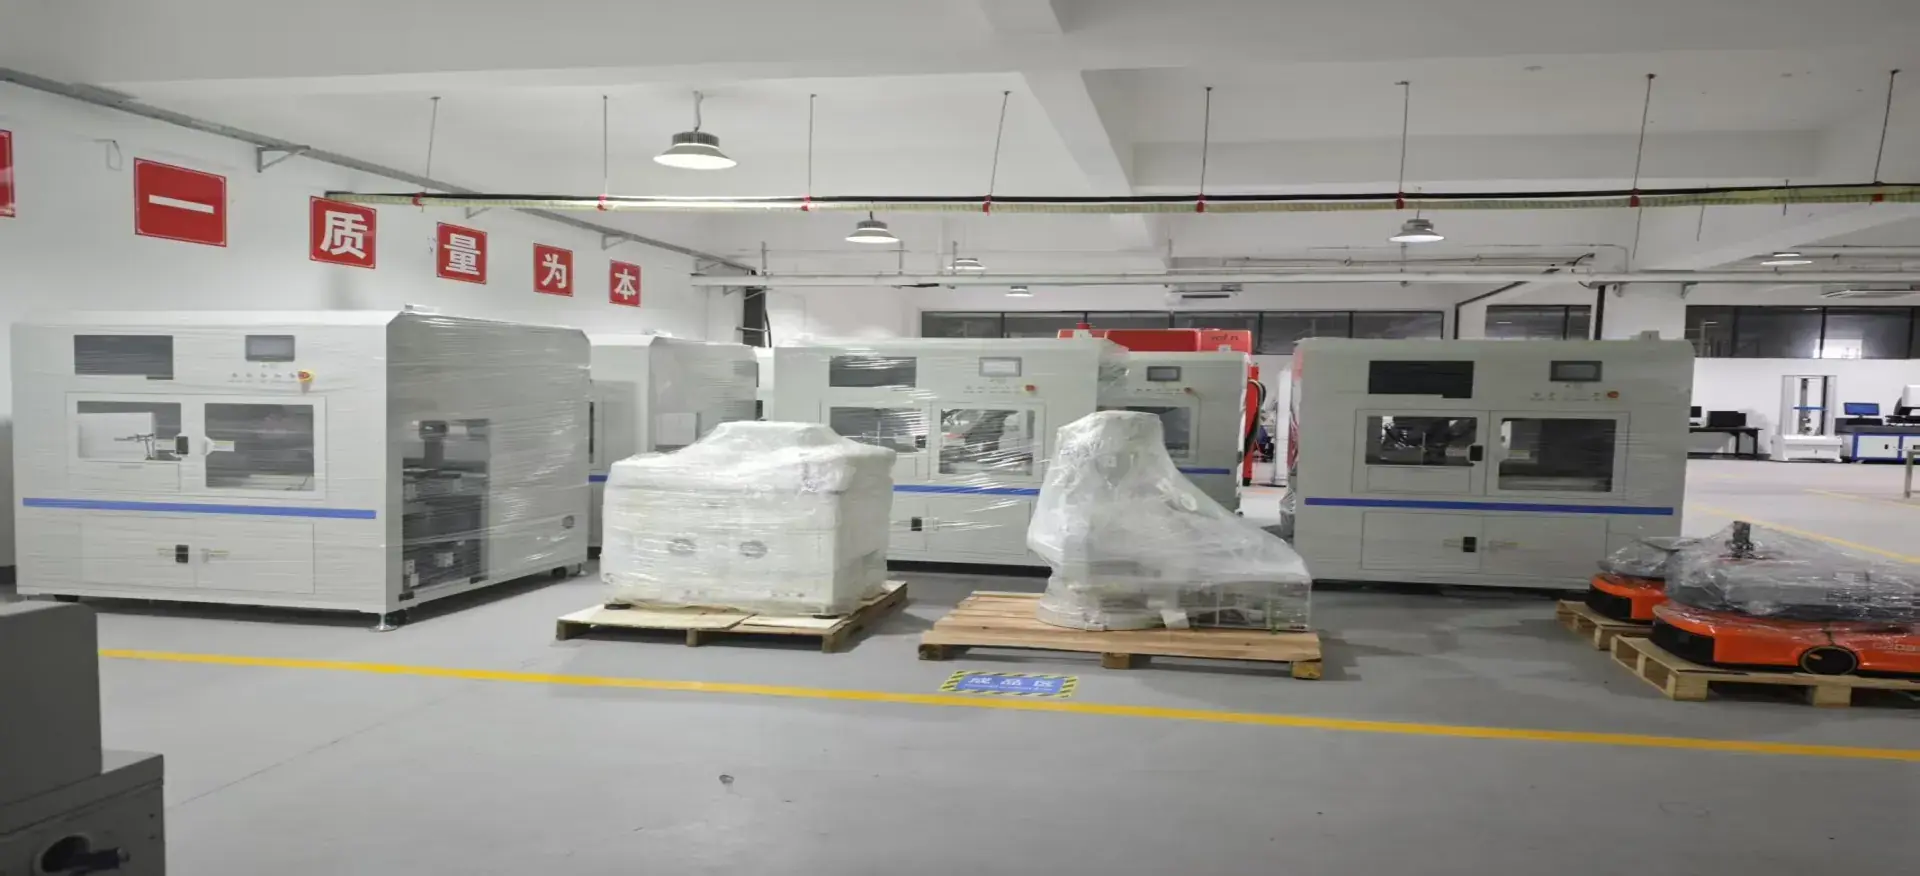
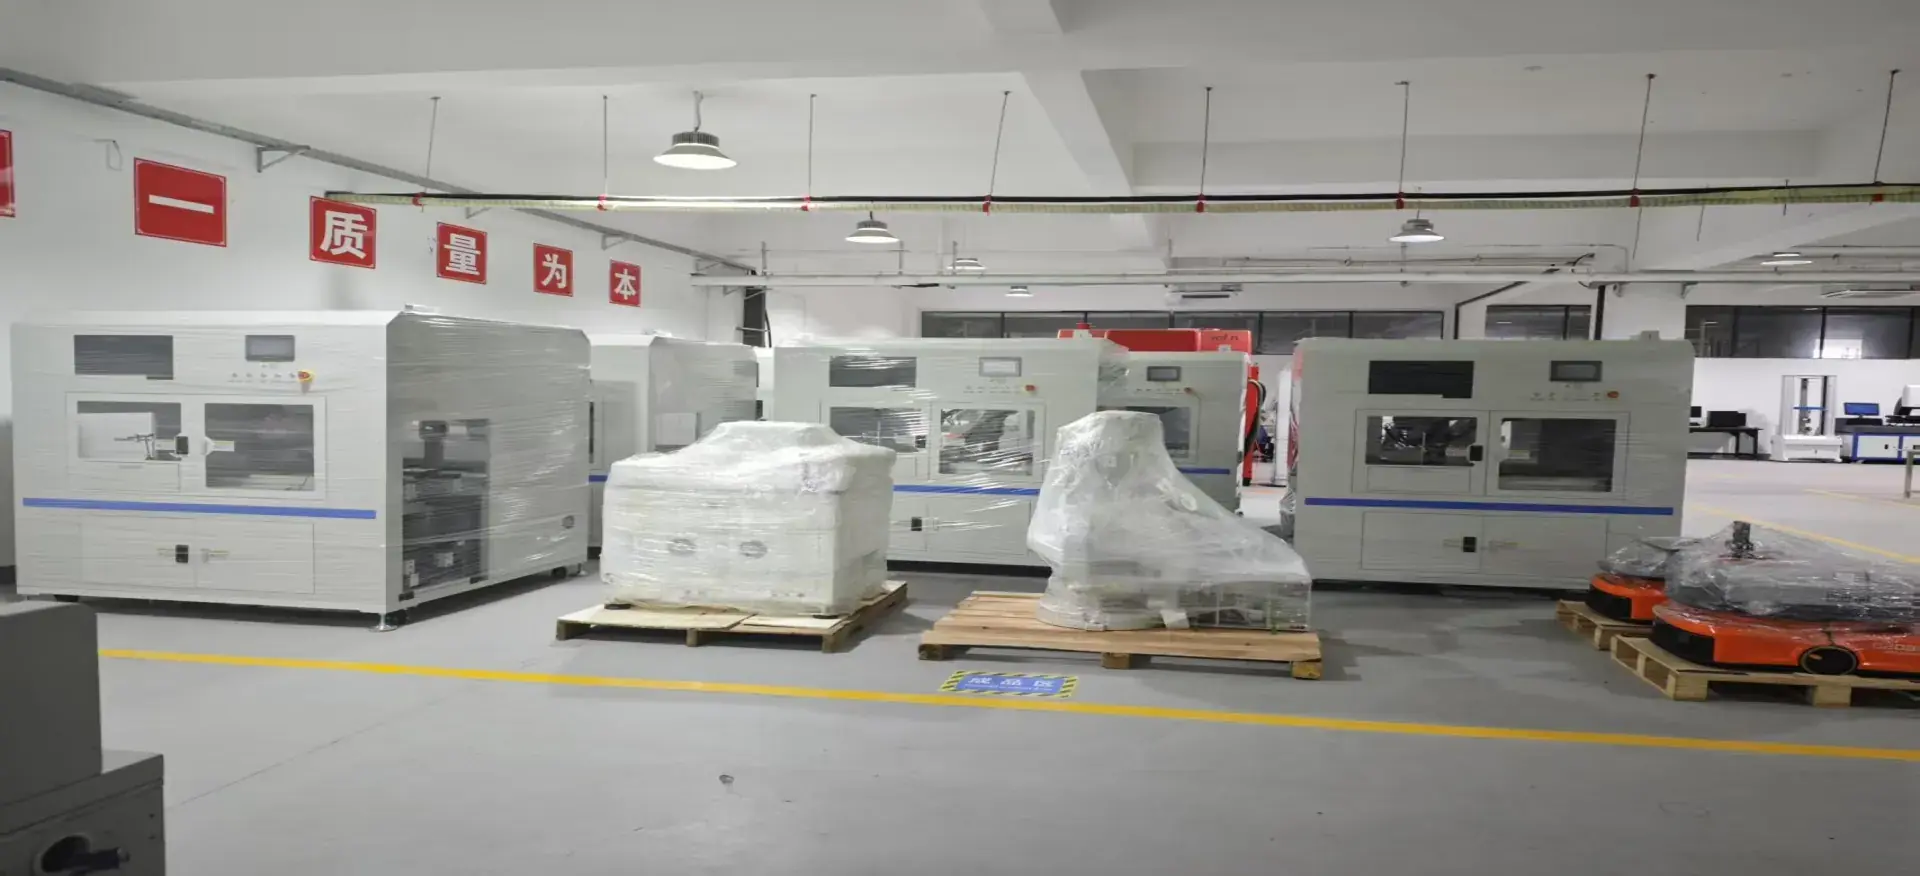
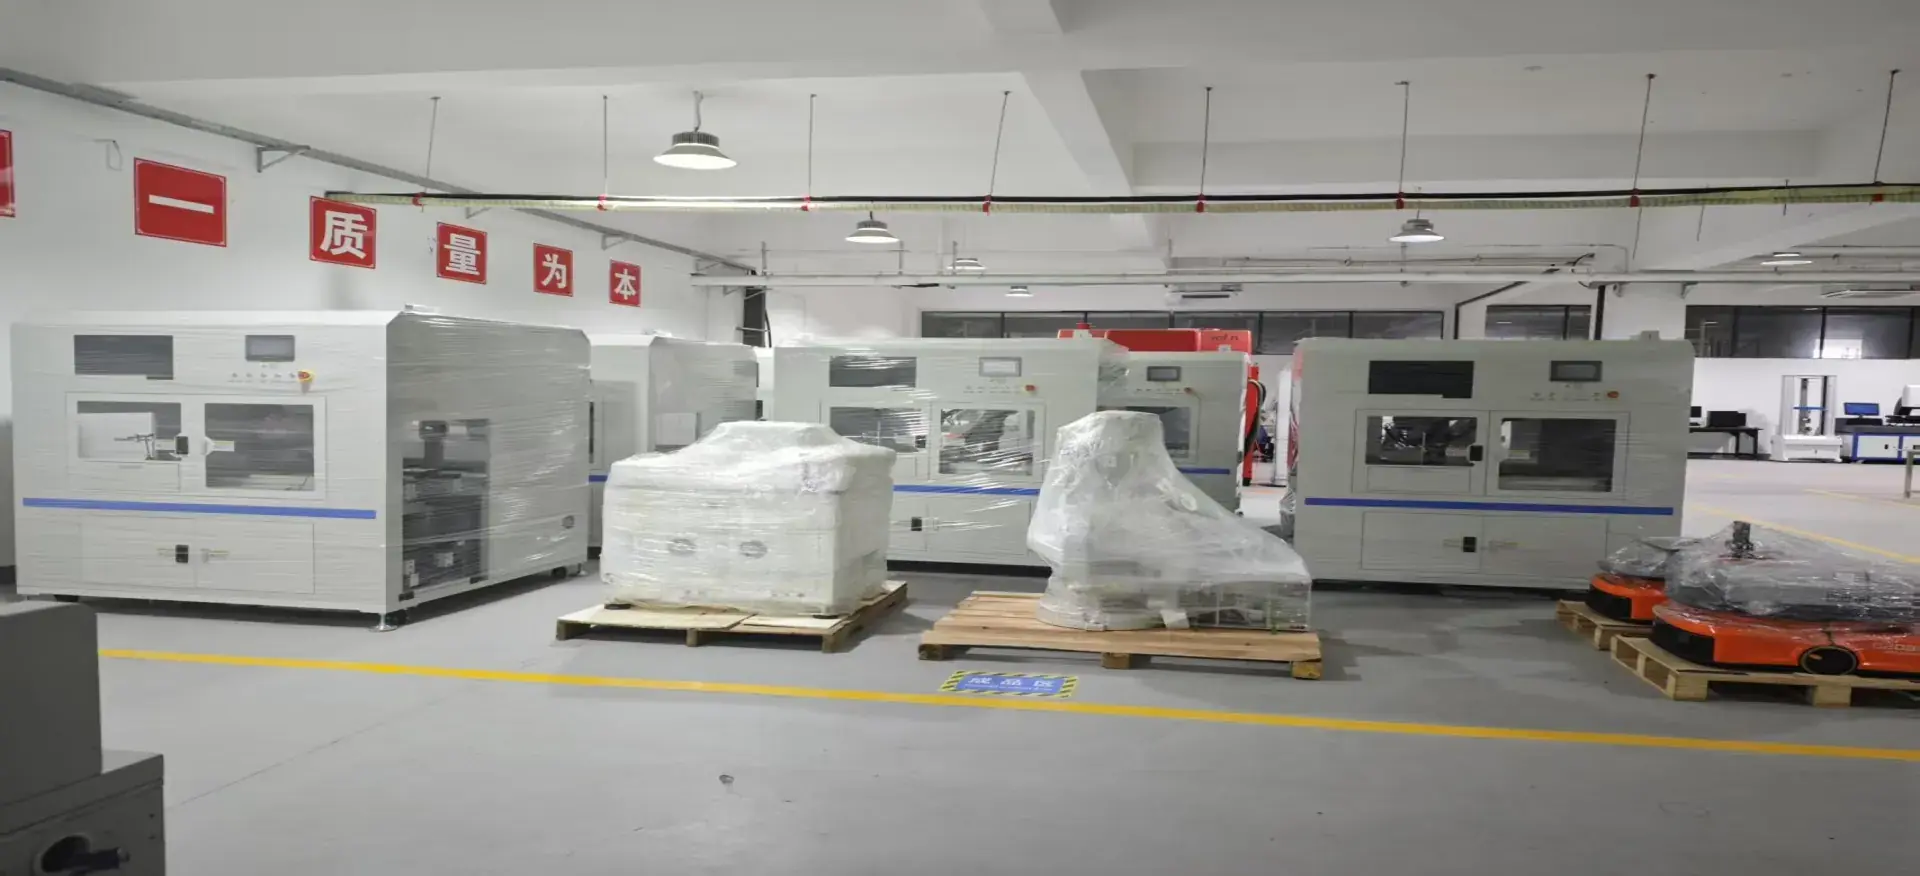
三维五轴激光切割设备全景
需要强调的是,标称精度是“能力上限”,能否在量产中稳定兑现,取决于结构与维护,而非只看出厂数字,验收更应盯实测。
除常规精度外,五轴还额外关注摆角定位精度,即旋转轴回到设定角度的一致性。它直接影响斜面切缝是否垂直,是区别于二维设备的关键指标。采购时不应只问直线精度,摆角精度同样决定复杂件能否切得准,需一并纳入验收。
影响精度的结构要素
第一是床身刚性:高刚性床身在大行程五轴摆动时仍保持轨迹精度,是精度的地基。第二是导轨与传动:高精度导轨配合伺服/直线电机,决定定位与响应。
第三是五轴切割头:摆角精度与防撞保护影响姿态准确度;第四是控制系统五轴插补算法,决定空间轨迹是否平滑无过冲。四者合力,精度才稳,缺一不可。
其中切割头与控制系统这对组合,是精度与效率的实际决定者,选型时应重点考察而非只看标称功率。
床身的热稳定性也常被忽视,长时间运行后温升会引起微小变形。优质设计会通过结构对称与冷却布局抑制热漂移。对于连续生产的产线,这种隐性的热稳定性比出厂瞬时的标称值更能代表日常精度水平,值得在考察时询问。
影响精度的工艺要素
工艺层面,高度传感随动响应慢会导致曲面切不透或过烧;辅助气体种类与压力影响断面粗糙度;切割速度与功率匹配不当会拉低一致性。
对热成型与航材等高要求零件,建议先建立工艺参数库,用首件检验锁定参数,再批量生产,避免凭经验波动,把精度稳定在合格带内。
来料摆放偏差也会拖累精度,可借 CCD 视觉校正补偿,减少人为装夹误差带来的尺寸漂移。
喷嘴与镜片的状态对断面一致性影响很大,轻微污染就可能导致切缝偏移。建立定期的镜片检查制度,比频繁调整参数更有效。把工艺稳定建立在日常点检上,而非依赖技师手感,是批量生产维持精度的可靠路径。
如何用样件验证精度
验证精度最直观的是切一件带异形孔与曲面的代表性零件,检测切缝垂直度、断面粗糙度、孔位偏差与拐角过切情况,对比标称值。
帝耐激光提供免费工艺评估与免费打样,可把精度从“参数表数字”变为“你零件上的实测数据”,更可信,也便于写入验收标准。
建议保留首件检测报告,作为后续批产一致性的基准,形成可追溯的精度档案。
除常规尺寸检测,还建议测量同一程序重复加工多件的偏差分布,而非只检首件。单件合格不代表批稳定,只有看离散程度才能判断三维五轴激光切割机真实水平。把重复性作为验收核心,可避免被偶尔的好样件误导,更贴近量产现实。
维持精度的维护要点
精度不是一劳永逸的:定期校准A/C轴摆角、清洁光路与保护镜、检查导轨润滑与随动系统,才能长期保持标称水平。
把校准与保养写进操作规程,配合远程诊断,精度衰减可被及时发现与纠正,避免“悄悄变差”导致批量报废。
环境温湿度也影响精度,建议按三维五轴激光切割机要求控制车间环境,减少热漂移对长行程轨迹的影响。
环境振动同样威胁精度,设备若邻近冲压或重型产线,需考虑隔振基础。细微振动在长行程上会被放大,导致轨迹毛刺。把安装环境纳入规划,比事后补救更经济,也是许多企业初期容易遗漏的精度保障环节。
精度与产能的平衡
追求极限精度往往要以速度为代价,但过度降速又会拉低产能。平衡点在于:用稳定的工艺参数把合格带做宽,而非反复微调到窄窗口。
用样件把“合格精度下的最高节拍”测出来,才是既保质量又保产量的真实工艺边界。
把这条边界固化进刀路模板,精度与产能就能长期共存,而不是互相拉扯。
盲目追求极限指标还可能缩短光学部件寿命,因为更高要求往往伴随更苛刻的运行条件。把精度目标设定在合理区间,既满足零件要求又延长三维五轴激光切割机健康周期,是更可持续的权衡。让标准服务零件而非反过来。
精度与产能如何平衡
追求极限精度往往要以速度为代价,但过度降速又会拉低产能。平衡点在于:用稳定的工艺参数把合格带做宽,而非反复微调到窄窗口。
用样件把“合格精度下的最高节拍”测出来,才是既保质量又保产量的真实工艺边界,也更容易向生产部门交代排产目标。
把这条边界固化进刀路模板,精度与产能就能长期共存,而不是互相拉扯,尤其适合量产节拍敏感的产线。
对研发试制线,精度优先于节拍;对量产线,节拍优先于极限精度,按产线性质设置不同的合格带,比统一一个标准更务实。
建议把首件检测报告作为长期基准,任何参数漂移都能被快速识别,既保护精度也保护产能,避免“悄悄变差”导致批量报废。
环境温湿度对长行程轨迹有影响,按三维五轴激光切割机要求控制车间环境,能减少热漂移带来的精度波动,是低成本高回报的日常动作。
建议把精度验收从“看标称”转向“看样件实测”,用你的代表零件切一次,拿到切缝垂直度、断面粗糙度与孔位偏差的实测数据,比参数表更有说服力。
精度要拿样件说话
精度讲到这里,最该确认的是:三维五轴激光切割机在你零件上的真实精度,而不只是参数表上的数字。纸面标称只说明能力上限,真正决定验收的是工艺匹配度。帝耐激光提供免费工艺方案评估与免费打样,把精度从“参数”变成“你零件上的实测”。
把工件三维图纸、材质与厚度、精度要求发过来,工程师会给出五轴配置与工艺路线,包括光源、摆角与焦点设置,并说明可达到的精度窗口;随后用一次免费打样实切样件,检测切缝垂直度、断面粗糙度、孔位偏差与挂渣。想知道你零件上的真实精度,先用样件验证三维五轴激光切割机精度怎么样,比看标称更有说服力。
精度相关的工况实拍
下面这些样品来自精度敏感零件,体现标称精度在真实零件上的兑现:
- 带异形孔的热成型件:孔位偏差受控样件;
- 复杂曲面铝合金件:切缝垂直度样件;
- 薄壁高精度件:断面粗糙度达标样件。
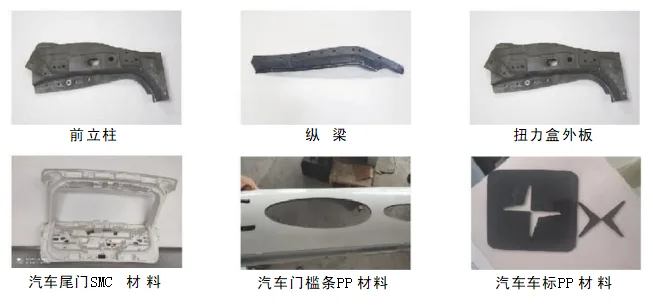
五轴激光切割加工样品实拍
精度规格的对照表
帝耐激光五轴激光切割机现有 CO₂ 与光纤两大光源版本,下表为主要技术参数,重复定位与轨迹精度均为 ±0.03mm/1m 量级:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 激光安全等级 | 四级 | 四级 |
两版均支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码,精度保障来自高刚性床身与成熟五轴控制系统,可选 CCD 视觉校正与自动调焦,光源、功率、台面与工位可按工件定制。
精度保障的组合方案
把精度落到方案上,帝耐激光提供高刚性龙门床身与成熟五轴控制系统组合,从源头保障重复定位与轨迹精度的一致性。
面向高精度需求,可配 CCD 视觉校正补偿来料偏差、自动调焦保持焦点稳定,并通过远程诊断持续监控精度衰减趋势。
帝耐激光把免费工艺评估与免费打样作为精度验收前置,用你的零件实测数据替代标称数字。
精度问题的一文小结
精度是三维五轴激光切割机最被关注的指标,但它不是一个孤零零的数字,而是由结构、控制系统、工艺与维护共同编织的结果。
标称精度告诉你设备“能”做到什么,样件实测告诉你“在你车间里”做到什么。后者才是采购与验收该盯的真相,也最能避免被漂亮数字误导。
精度怎么样,答案是:看结构更看实测,用样件把上限变实据。
精度答疑汇总
Q1:三维五轴激光切割机精度一般多少? A1:公开参数中重复定位与轨迹精度多为±0.03mm/1m量级,属常见高精度水平;实际表现以样件实测为准,标称只是能力上限。 Q2:哪些结构影响精度? A2:床身刚性、导轨与传动、五轴切割头摆角精度与防撞、控制系统插补算法,四者共同决定精度稳定性。 Q3:怎样验证真实精度? A3:切带异形孔与曲面的代表件,检测切缝垂直度、断面粗糙度、孔位偏差与拐角过切,对比标称值;可用免费打样获取实测数据。 Q4:精度如何长期保持? A4:定期校准摆角、清洁光路保护镜、检查导轨润滑与随动,并把校准保养写入规程配合远程诊断。 Q5:中小制造企业验精度,除了看标称值还看什么? A5:看切缝垂直度、断面与重复定位精度是否稳定。帝耐激光用自研五轴系统并支持免费打样,建议带你的公差件实测,比只看样本数据更可靠。