三维五轴激光切割机操作手册怎么用:章节优先级与实机对照法
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
手册不是用来从头读到尾的
三维五轴激光切割机操作手册通常两三百页,从头读到尾的人,读到第四章就开始跳行,读完记住的内容不如现场跟着做一遍。手册的正确定位是工具书,不是教材。
工具书的用法是按需检索。开机前查安全与顺序,调参时查参数含义,报警时查代码,保养时查周期。每次只查一个主题,查完立刻在三维五轴激光切割机上验证,记忆才牢固。
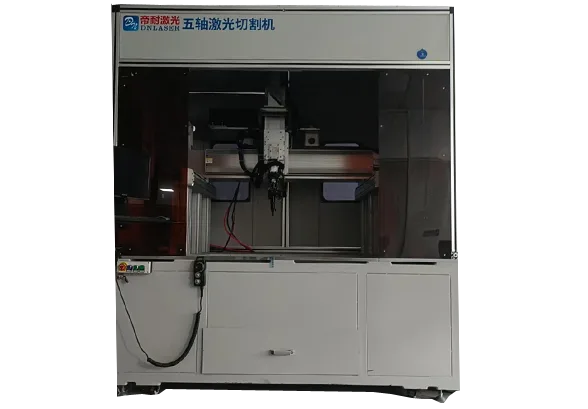
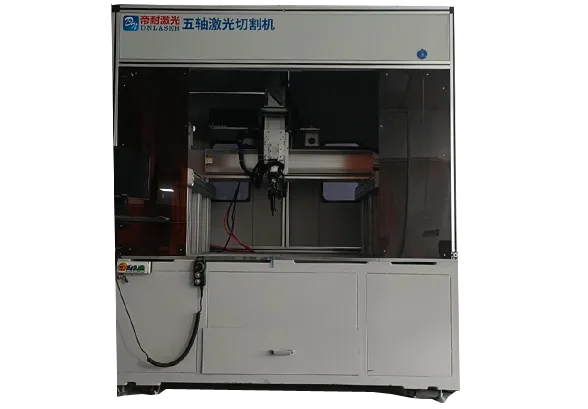
龙门五轴激光切割机整机
所以第一件事不是读,而是建立索引。把目录复印一份,用荧光笔标出四类章节:安全与开机、参数与设定、报警与排障、保养与周期。这四类覆盖了日常九成的查询需求,其余章节按需再翻。
第二件事是对照实机确认页码。手册往往覆盖多个机型,同一章节里可能并列三种构型的说明。读的时候先确认自己三维五轴激光切割机的型号与构型,把不适用的段落划掉,否则很容易照着别的构型操作。
最该先看的三章
第一章看安全。不是看那些“请勿”开头的免责条款,而是看三处具体内容:急停按钮位置、门互锁逻辑、激光安全等级对应的防护要求。这三处直接关系到人身安全,且不同机型位置不同,必须按自己三维五轴激光切割机核对。
第二章看开机与关机顺序。三维五轴激光切割机的通电顺序涉及控制系统、水冷、激光器、辅助气体四个子系统,顺序错了会触发保护甚至损伤激光器。手册里这一节通常有流程图,照着抄一遍贴到电柜门上最实用。
第三章看坐标系与回零。五轴设备有多个坐标系:机械坐标、工件坐标、刀具坐标,还有旋转轴的零位。手册会说明每个坐标系的定义与设定方法,这一章看懂,后面找正与编程才有基础。
其余章节可以等用到时再查。先把这三章吃透,设备就能安全开起来。
参数章节怎么和实机对照
参数章节是最容易被误读的部分。手册里列的是额定值与可调范围,不是你实际应该设的值。比如激光功率标称 2000W 或 3000W,实际切多厚用什么功率,手册不会给唯一答案,因为还取决于材料、气体、速度。
正确的对照方法是做一张三列表:参数名、手册标称值、我的实际设定值。第三列留空,等试切后填写。填满之后,这张表就是你自己的工艺卡,比手册更贴合你的产线。
需要重点核对的参数有六项:A 轴摆角范围、Z 轴行程、重复定位精度、工作台尺寸、气源压力、冷却方式。这六项决定了设备的能力边界,其余参数多为配置项。
对照时如果发现实机与手册不符,先别急着判断设备有问题。可能是选配项差异,也可能是手册版本较旧。查合同技术协议最准,协议里的参数才是交付依据。
报警代码章节的正确用法
报警章节通常按代码顺序排列,直接从头查效率低。更快的用法是先分类:伺服类、激光器类、水冷类、气压类、安全互锁类。记住自己设备常报的是哪几类,查的时候直接跳到对应区段。
每个报警条目一般包含三部分:代码与名称、可能原因、处理建议。实际排障时顺序应该反过来:先看现象,再猜类别,再定位代码,最后看处理建议。因为同一个现象可能对应多个代码。
三维五轴激光切割机特有的报警多与旋转轴和随动相关。A/C 轴超程、跟随误差过大、随动碰撞,这三类报警往往不是硬件故障,而是程序姿态或找正偏置的问题。遇到这类报警,先复位再单段低速复跑,看是在哪个姿态点触发。
建议把半年内出现过的报警整理成一张表,写清现象、代码、真实原因、处理动作。这张表比手册更有用,因为它记录的是你设备实际发生过的事。
保养周期章节怎么落到班组
手册的保养章节一般按日、周、月、季、年列出项目。直接照搬往往执行不下去,因为班组的实际节奏与手册的理想节奏不一致。
落地的方法是把周期项目拆到具体岗位与具体时点。日保养的项目并入交接班,周保养的项目固定到每周某天的班前半小时,月保养的项目挂到设备点检表上由班长确认。这样一来,保养不再是一项额外任务,而是嵌进了既有流程。
重点不能平均分配。三维五轴激光切割机最需要盯的是保护镜片、割嘴同心度、导轨润滑、吸尘箱、水冷滤芯五项。前两项影响切缝质量,后三项影响设备寿命与安全。其余项目按手册执行即可。
还要留一条反馈通道。操作员如果发现某项保养周期明显偏短或偏长,要能反馈并调整。手册给的是通用建议,实际周期取决于你的工况、材料与班次强度。
手册之外的隐性知识
手册能写清结构与流程,写不清手感。比如割嘴该拧多紧、镜片该怎么拿、听声音判断切割是否正常,这些都在手册之外。
补齐的方式是师徒带。新操作员跟班两周,重点学三件事:听切割声音辨状态、看火花判断穿透、摸工件温度判断热输入。这三项经验一旦建立,排障速度会明显快于查手册。
另一类隐性知识是材料脾气。同一种材料不同批次,成分与表面状态略有差异,参数要微调。这种知识只能靠记录积累,建议建立材料批号与参数的对应档案。
手册是底线,经验是上限。两者结合,设备的能力才发挥得出来。
验收时用手册做对照清单
设备到货验收,最实用的做法是拿手册当清单。逐项核对:型号与构型是否一致、行程与摆角是否达标、精度检测报告是否齐全、随机附件与备件是否齐套、报警与安全功能是否有效。
精度项不要只看报告,要做实测。用标准件切一件,量关键尺寸,与手册标称的重复定位精度对照。三维五轴激光切割机的精度验证要包含旋转轴,只测平面两个方向是不够的。
安全功能要逐项试。急停、门互锁、光路防护、超程限位,每一项都实际触发一次,确认报警与停机动作正常。这一步最容易被跳过,也最不该跳过。
验收完成把清单存档,后续保养与维修都以这份基线为参照。设备性能是否衰减,靠的就是与基线对比。
手册参数与协议的核对要点
手册的参数章节要与合同技术协议对照着看。下表为帝耐激光五轴激光切割机的公开技术参数,可作为核对基线,实际交付以协议为准:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 润滑系统 | 自动注油润滑系统 | 自动注油润滑系统 |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 工作环境温度 | 0-30℃ | 0-30℃ |
手册往往覆盖多个机型,读参数章节时先确认型号。两版设备的差异集中在光源类型、功率与工作台尺寸三项,五轴结构与控制系统一致。
按岗位拆分手册内容
手册在不同岗位的用法不同。操作员重点看开机、坐标系、报警三章;工艺员重点看参数与刀路相关章节;设备管理员重点看保养周期与备件清单;采购与验收人员重点看技术参数与安全条款。
建议按岗位各印一份摘编版,只保留该岗位需要的章节,比人手一本全册更实用。三维五轴激光切割机的手册内容多,摘编能显著提高查阅效率。
参数对照样品留档
手册中的参数与能力描述,最终要落到实际加工件上验证。以下为对照用的真实加工样品:
- 高强钢热成型件:验证手册标称的摆角范围与三维轮廓切割能力;
- SMC 玻璃钢曲面件:验证 CO₂ 光源版本在复合材料上的参数区间;
- PP 材料异形件:验证小功率高速段的手册参数是否可直接套用。
三维五轴激光切割设备全景
带料现场讲解与试切
手册给的是通用参数,你的材料需要自己的参数。帝耐激光提供免费打样与工艺评估:把工件与材料说明寄过来,我们跑出实际参数并附在切样上,你可以直接填进自己的工艺卡。
如果手册里有读不懂的章节,也可以带料到现场,对着实机讲一遍,比看文字快。
结语:会用索引,手册才不白给
操作手册的价值不在厚度,而在检索效率。建立索引、锁定三章、做参数三列表、整理报警记录,四步做完,手册才真正变成工具。
三维五轴激光切割机的很多问题,手册里其实都有答案,只是没人按对的方式去查。
手册使用中的疑问
Q1:手册和合同技术协议不一致怎么办? A1:以合同技术协议为准。手册通常覆盖多个机型且更新滞后,协议是针对本次交付的具体约定。发现不一致应书面确认后再验收。 Q2:手册里的报警代码查不到怎么办? A2:先确认手册版本与设备软件版本是否匹配。软件升级后新增的报警可能不在旧手册里,需要向厂家索取对应版本的报警清单。 Q3:保养周期可以按手册执行吗? A3:可以作起点,但要按实际工况调整。切复合材料、多班连续运行的场景,镜片与吸尘箱的保养周期应短于手册建议值。 Q4:手册丢失了怎么办? A4:向厂家索取电子版,并核对版本号与设备软件版本。同时建议把关键章节自行摘编存档,避免因版本更替丢失可用信息。 Q5:手册看不懂的章节,中小制造企业找谁问? A5:找厂家的应用工程师。帝耐激光交付含培训与售后,并以免费打样把手册里的步骤落到你的零件上验证。