怎么维护三维五轴激光切割机才能保持高精度:盯住五项会衰减的东西
 首页
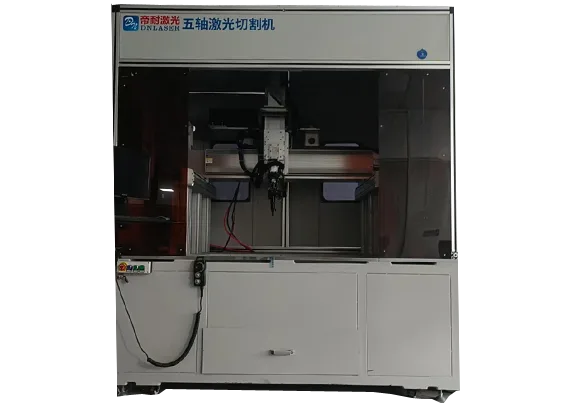
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
精度衰减是渐进的,不是突然的
设备精度不会某天早上突然变差,它是慢慢衰减的。今天比上月差一点,下月再差一点,等到切件超差时,已经积累了很长时间。
渐进衰减的危险在于没有明显信号。设备照常运行、照常出件,操作员感觉不到变化,直到客户投诉或抽检不合格。
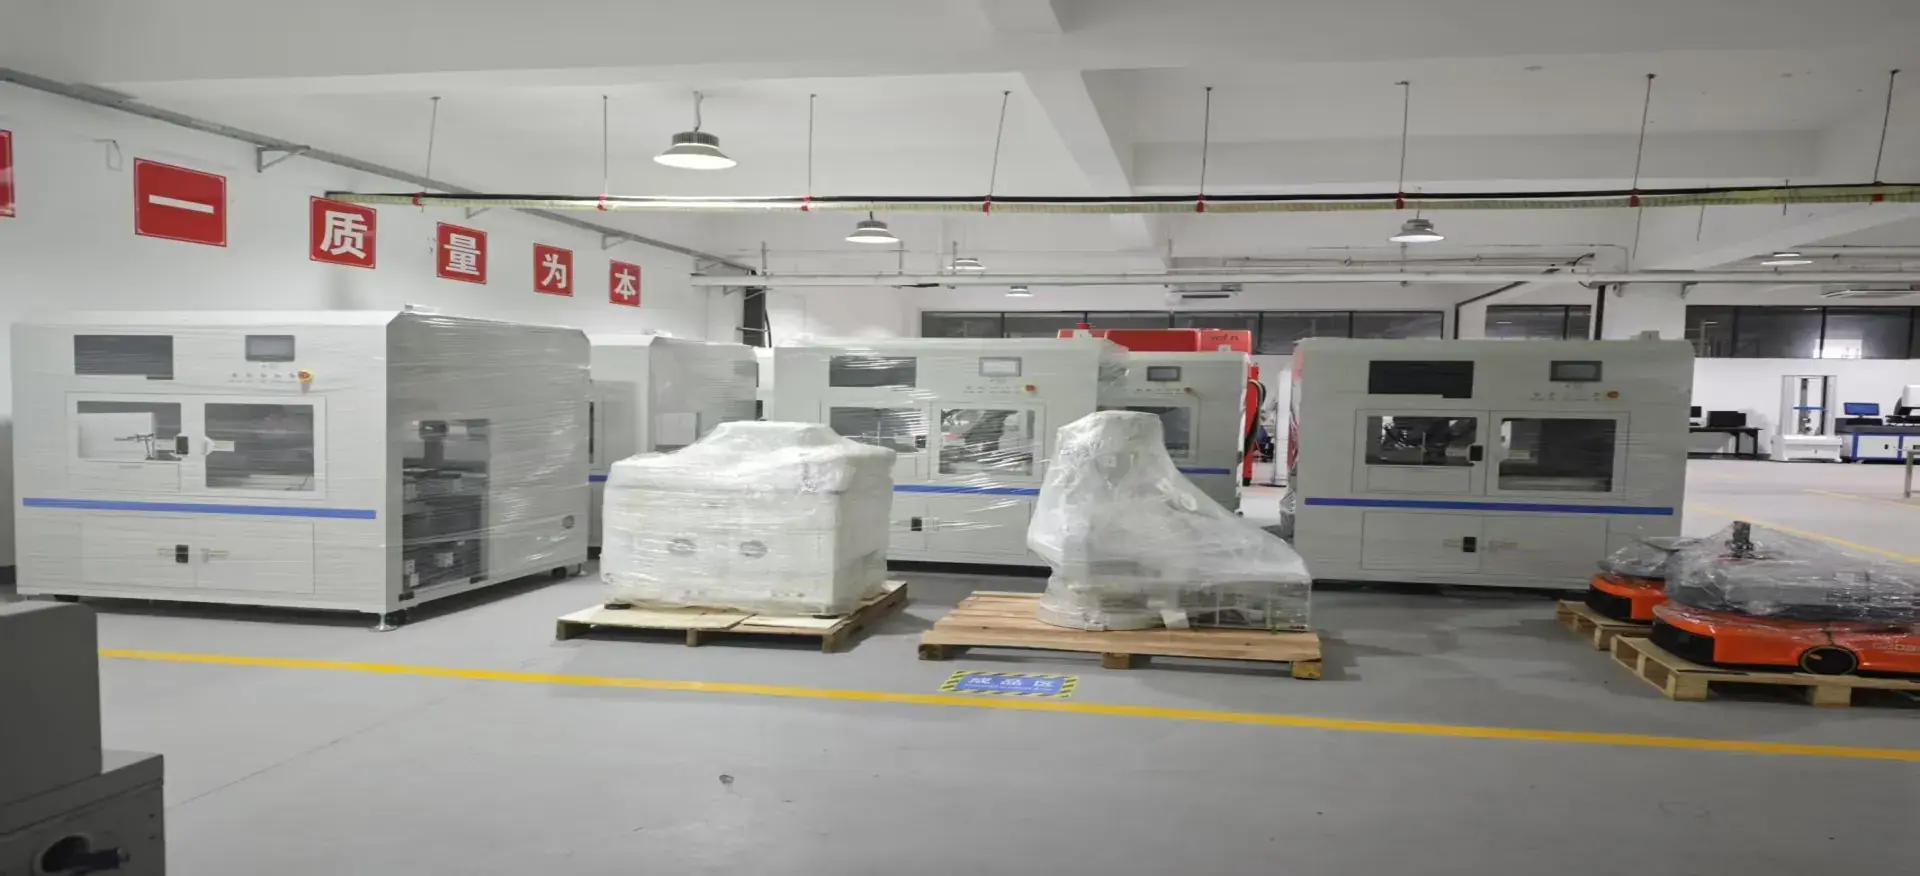
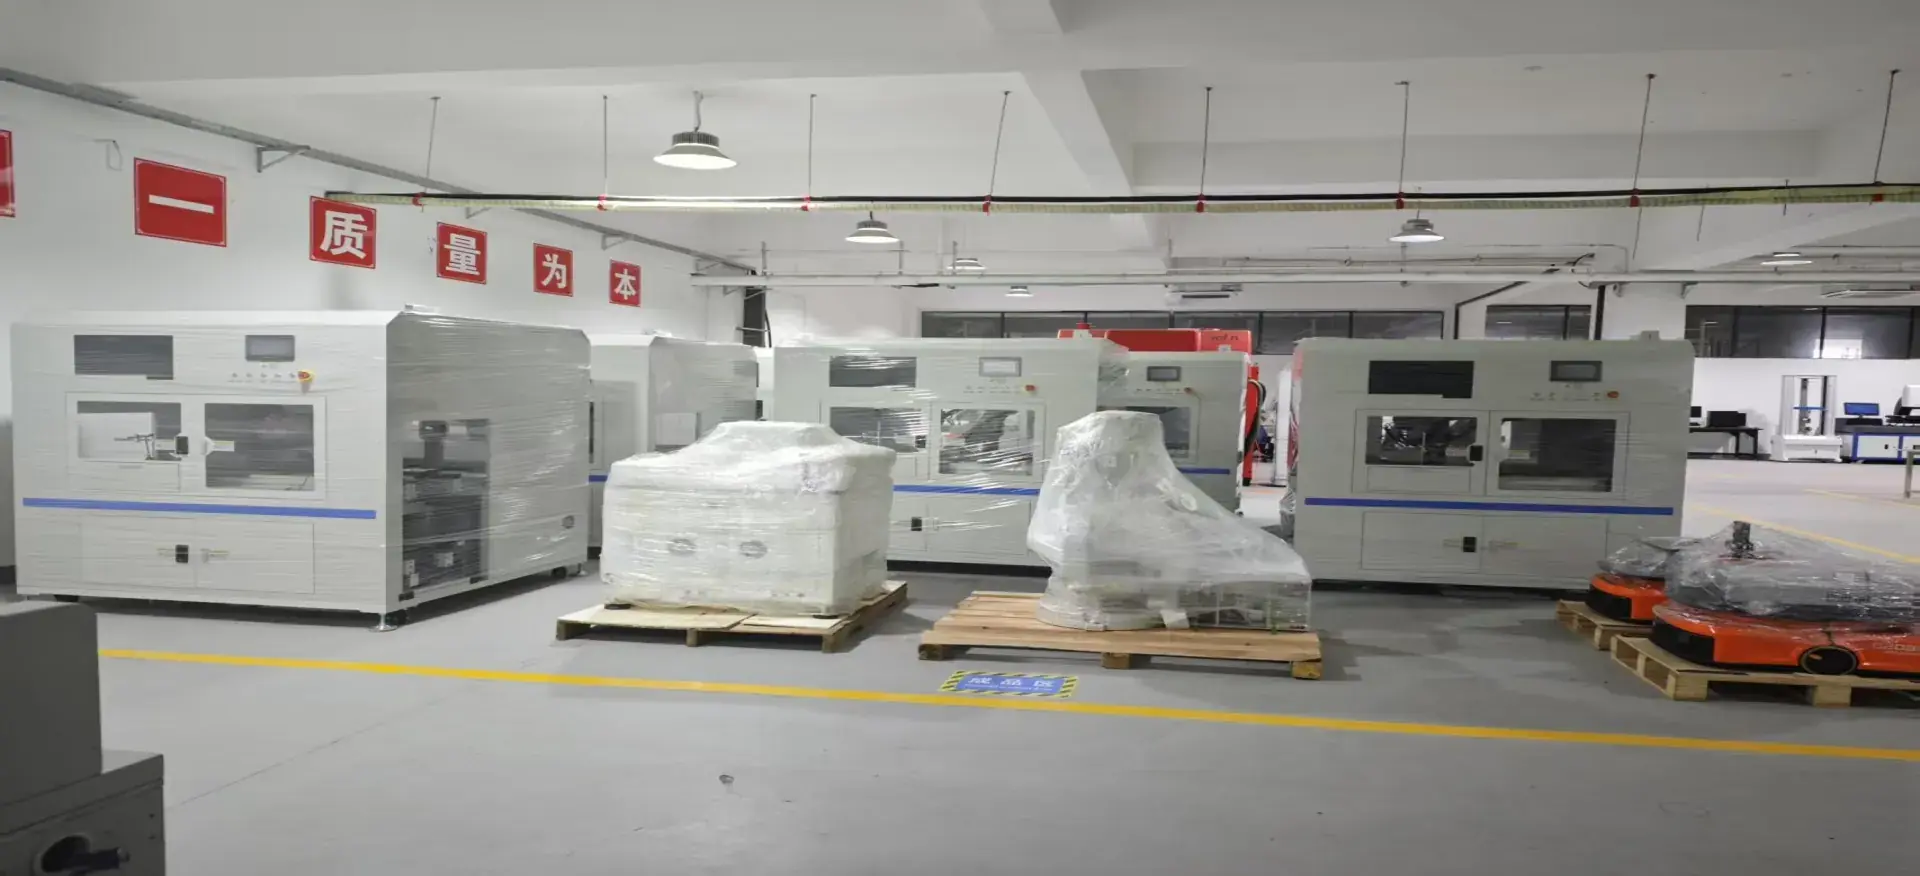
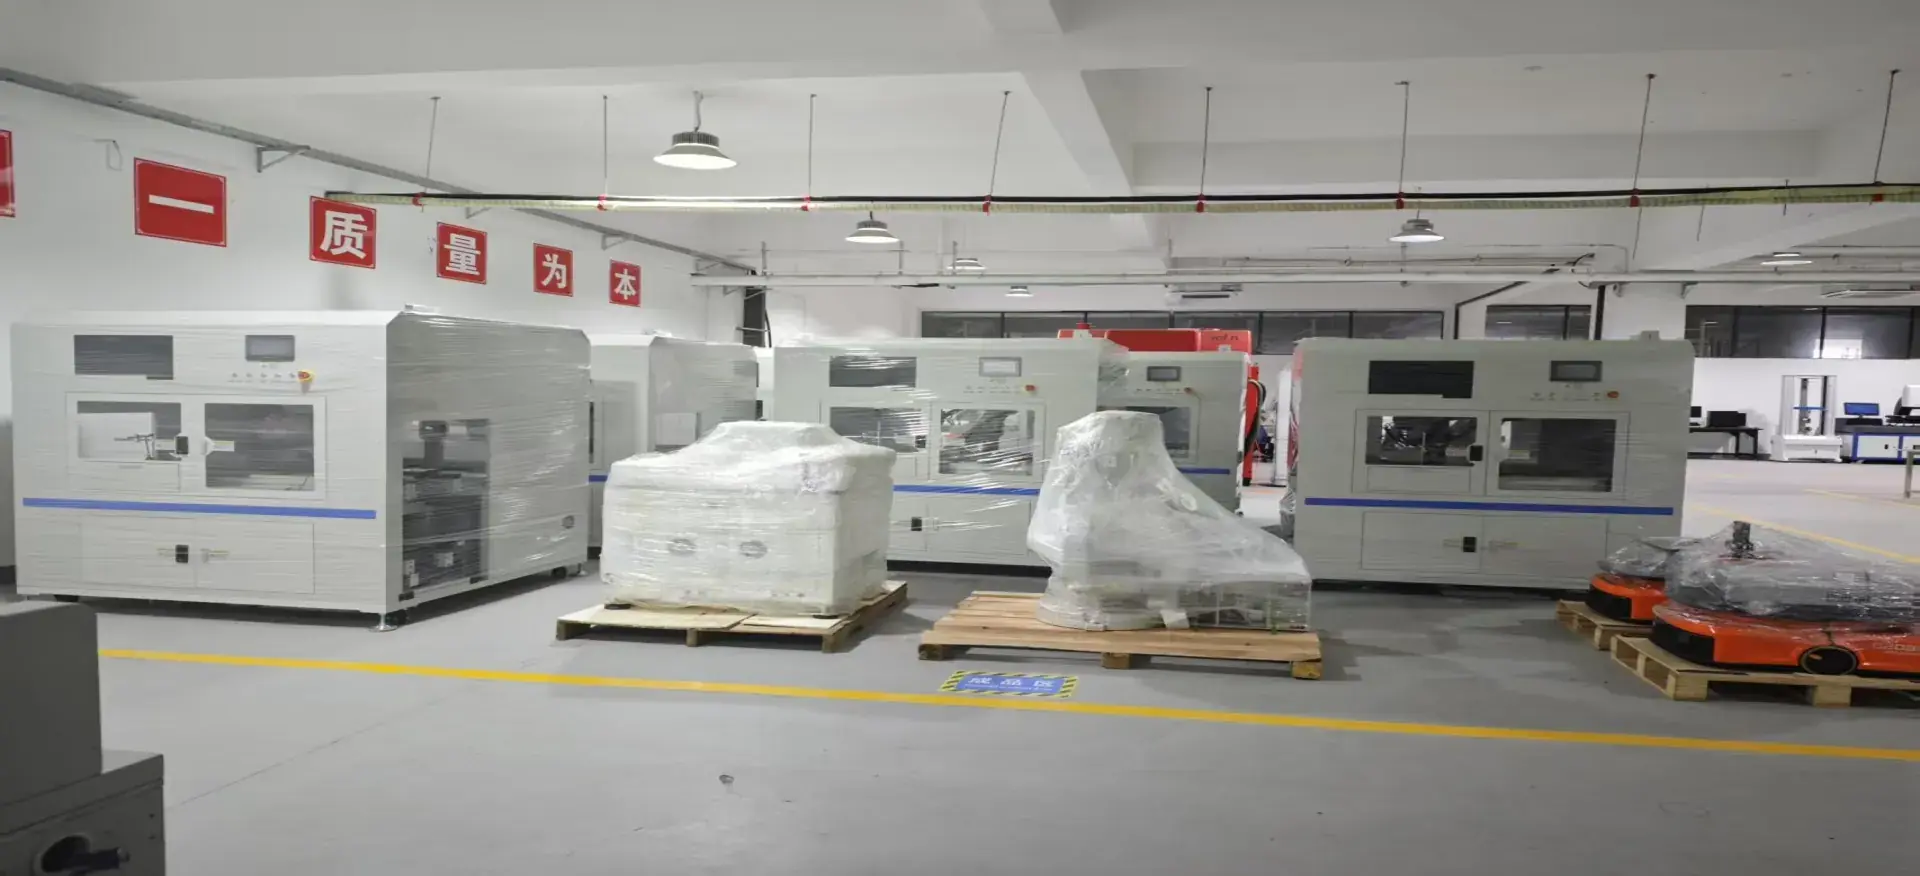
三维五轴激光切割设备全景
所以保持精度的核心不是“坏了再修”,而是“持续监测 + 定期恢复”。监测让你知道衰减速度,恢复让精度回到基线。
三维五轴激光切割机的衰减源比三轴多,除了常规的机械磨损,还有旋转轴背隙、光路污染、随动漂移、补偿表失效。这五项要分别盯。
几何精度:磨损与应力的双重作用
几何精度的衰减来自两个方向:磨损与应力释放。
磨损主要发生在导轨与丝杠(齿条)。粉尘进入、润滑不足、负载过大都会加速磨损。表现是直线度变差、反向间隙增大。
应力释放发生在床身与横梁。铸件在铸造后要经过时效处理消除内应力,但如果处理不充分,使用几年后仍会缓慢变形。焊接件更明显。
监测方法:定期切标准件、量对角线与直线度,把数据画成趋势。三个月一次,连续记录。
恢复手段:导轨可通过调整预紧或更换滑块恢复;丝杠背隙可通过预紧或更换螺母恢复;床身变形则要靠重新加工或补偿,属于大修。
三维五轴激光切割机的几何恢复必须配合标定,否则修了机械精度也不对。
光路:污染是最常见的精度杀手
光路污染不会让设备报警,但会让切割能力下降,表现为切缝变宽、切不透、断面变差。
污染源有三处:保护镜(飞溅附着)、聚焦镜(烟尘渗透)、准直镜组(长期累积)。保护镜最容易脏,也最容易换;聚焦镜脏了影响更大,但更换成本高。
监测方法:定期切同一参数的标准件,量切缝宽度与断面质量。切缝变宽、挂渣增多,先查光路。
恢复手段:保护镜按状态更换;聚焦镜需要专业清洁或更换;准直镜组调整必须由专业人员做,涉及光路准直。
还有一点常被忽略:气路洁净度。保护气如果含水含油,会在镜片上形成油膜,加速污染。气路过滤器要定期更换。三维五轴激光切割机的光路维护,气路是源头之一。
随动:漂移比故障更隐蔽
随动系统的精度漂移不像故障那样显性,它是缓慢偏离,切割质量逐步下降。
漂移的表现:切曲面时高度不一致、切斜面时切缝宽度变化、拐角处偶尔切不透。这些现象容易被误判为参数问题。
漂移的原因:传感元件老化、标定值偏移、气路压力变化、姿态修正系数失准。
监测方法:定期做随动标定,记录标定值与上次的差异。差异大说明漂移明显。也可以切一个固定的斜面件,量不同高度处的切缝宽度。
恢复手段:重新标定随动系统。标定需要专用工具与规范流程,不建议凭感觉调。三维五轴激光切割机的随动与姿态耦合,标定时要覆盖多个姿态角。
热状态:精度最大的变量
热变形对精度的影响往往被低估。设备运行几小时后,床身、横梁、丝杠都会升温膨胀,几何关系随之变化。
大跨距设备尤其明显。横梁长度两米以上,温度升高五度,热膨胀量就可能超过精度公差。
监测方法:在冷机与热机两种状态下分别切标准件,对比尺寸差。差值大说明热变形影响显著。
应对手段有三:一是充分预热,让设备达到热平衡后再加工精密件;二是改善散热,避免阳光直射、保证车间通风、控制环境温度;三是启用热补偿,部分系统支持按温度或运行时间修正坐标。
三维五轴激光切割机的工作环境要求 0-30℃,这个范围的宽窄本身就说明了温度敏感性。精密加工建议把车间温度控制在更窄的区间。
补偿表:会失效的隐形资产
补偿表是出厂调试的成果,它记录了各轴的误差并给出修正值。但补偿表不是永久的。
失效原因:机械磨损改变了实际误差、设备搬迁后几何关系变化、大修后结构改变、软件升级后格式变化。
失效的表现:补偿表还在,但补偿方向已经错了,精度反而更差。这种情况很难发现,因为设备不报警。
监测方法:定期复测关键项,与补偿表建立时的数据对比。差异明显就说明需要更新。
恢复手段:重新测量并生成补偿表,这需要激光干涉仪等仪器,属于专业服务。三维五轴激光切割机还要更新旋转轴的标定数据。
建议把补偿表纳入设备档案,记录生成时间、测量条件、数据内容。搬迁或大修后必须重做。
把监测做成制度
五项都要监测,靠记忆不行,要制度化。
建议每月做一次精度抽检:切一个包含直线、圆弧、斜面的标准件,量六到八个关键尺寸,记录在趋势表上。
每季度做一次全面复测:几何、光路、随动、热状态四项都测,与基线对比。
每年做一次标定复核:由厂家或有资质人员重新标定并更新补偿表。
趋势表是关键。单次数据说明不了问题,连续几次的方向性变化才是信号。三维五轴激光切割机的精度维护,本质是把“感觉还行”变成“数据支持”。
五项各自的监测手段
精度维护要有明确的基线。下表为帝耐激光五轴激光切割机的公开技术参数,其中重复定位精度、轨迹精度与摆动轴 A 轴摆角精度三项是监测的核心对象:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 激光安全等级 | 四级 | 四级 |
重复定位精度与轨迹精度均为 ±0.03mm/1m,是判断衰减是否超标的基线。A 轴摆角精度 ≤1 弧分,这一项衰减后切曲面件会出现轮廓偏差,需单独监测。
多久抽检一次才够
不同精度要求下的维护投入不同。一般工业件,月度抽检加季度复测足够;精密件,需要更高的抽检频率与更严的环境控制;超高精度场景,还要考虑热补偿与恒温车间。
三维五轴激光切割机保持高精度的关键,不是维护做得多,而是维护做得准。盯住会衰减的五项,比全面保养更有效。
五项里有优先级。光路与热状态的影响最直接,也最容易干预,应该放在最前面;几何与补偿表的恢复门槛高,主要靠监测发现、靠专业服务恢复;随动漂移介于两者之间,标定可以自己做但要规范。按这个优先级分配精力,投入产出最高。
另外一个容易被忽略的细节是清洁用品。擦镜片要用专用无尘纸与清洁剂,不能用普通纸巾或酒精棉。普通纸巾有木纤维,会划伤镀膜;劣质清洁剂会留残膜。这类耗材不值钱,但用错一次可能损失一片聚焦镜。三维五轴激光切割机的光路维护,工具规范性比动作熟练度更重要。
半年前的切样别急着扔
精度是否保持,切件是最直接的判据。以下为精度良好状态下的样品:
- 高强钢热成型件:孔位与轮廓尺寸稳定,批次间差异小;
- SMC 玻璃钢曲面件:曲面贴合度好、切缝宽度一致;
- PP 材料精细轮廓件:小圆角完整、无过烧。
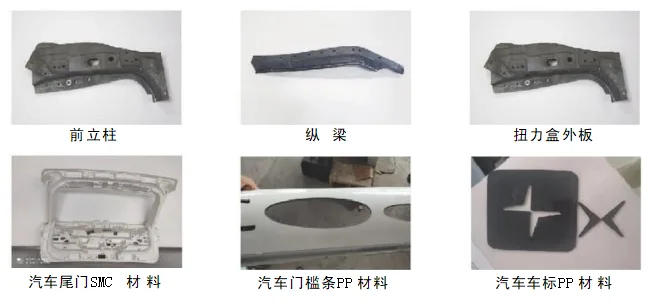
五轴激光切割加工样品实拍
把趋势画成一条线
精度衰减了多少,切一件对比就知道。帝耐激光提供精度复测与打样:你把当前切样与半年前的切样一起寄来,我们对比尺寸与断面,判断衰减程度与可能原因。
需要重新标定时,也可以安排工程师带仪器上门,更新标定数据与补偿表。
结语:盯住会衰减的五项
保持三维五轴激光切割机精度,盯五项:几何、光路、随动、热状态、补偿表。五项都会渐进衰减,都要监测与定期恢复。
把监测做成制度,用趋势数据判断,而不是等切件超差才发现。
还有一条常被忽略:环境也是精度的一部分。车间粉尘、温度波动、地面振动、附近有冲床或行车经过,都会反映在切件上。设备本身维护得再好,环境不稳也守不住精度。精密加工区建议与重载作业区分开,设备基础做独立处理。三维五轴激光切割机的精度管理,边界不止于设备本身。
另外建议保留一件“基准件”,每次抽检都切同一件、量同一处,数据才可比。换件换位置,趋势就断了。基准件不必复杂,能覆盖你的关键尺寸即可,但材料和参数要固定。
基准件要单独保管并做好标记,别哪天被当成产品发走了,那样趋势就断了。
守住精度,说到底就是守住这些细节。
保持精度相关疑问
Q1:设备没报警就说明精度没问题吗? A1:不是。精度衰减不会报警,只能通过切件测量发现。建议月度抽检并记录趋势。 Q2:光路污染会影响精度吗? A2:会影响切割能力与切缝质量,表现为切缝变宽、挂渣、切不透。严格说是工艺精度而非几何精度,但同样影响成品合格率。 Q3:热变形怎么应对? A3:充分预热到热平衡、控制车间温度、避免阳光直射,必要时启用热补偿。精密件建议在热平衡后加工。 Q4:补偿表需要多久更新? A4:常规建议每年复核一次;设备搬迁、大修、软件升级后必须重做。 Q5:想长期保持精度,中小制造企业怎么借力厂家? A5:定期校准加厂家复核。帝耐激光提供校准服务与培训,并以免费打样让你看到长期稳定性表现。