激光切割机龙门轴偏差大怎么调:先测量,再分机械与参数两条路
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
偏差大不是一种故障,是三种
“龙门轴偏差大”是个笼统的说法,实际对应三种完全不同的现象,处理方式也不同。
第一种是几何偏差:横梁两端不等高、不平行,导致切割件出现斜边或对角线不等。这种偏差是静态的,不动也在。
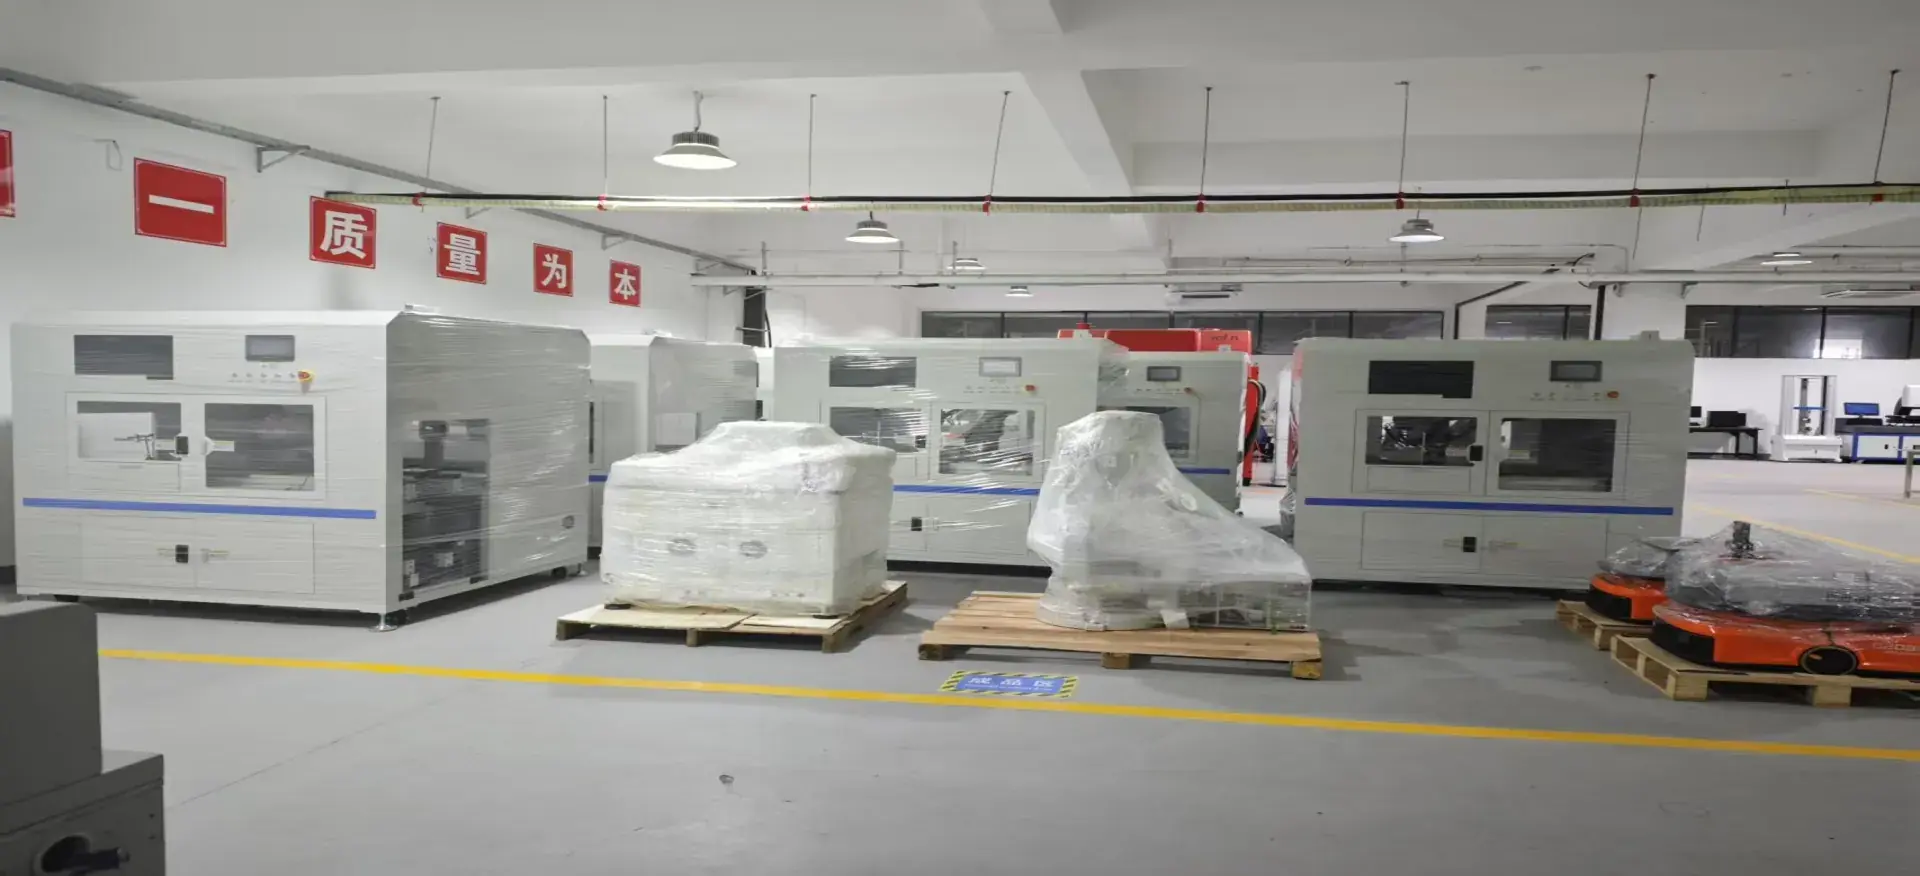
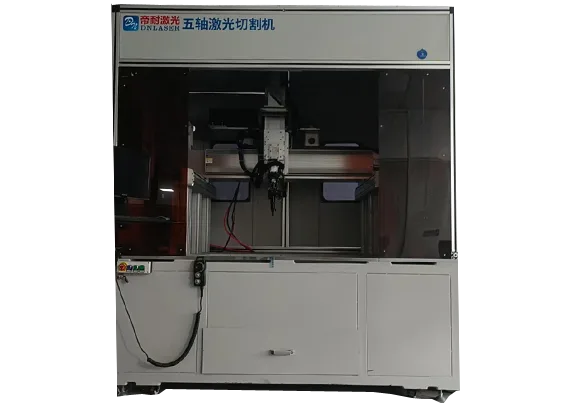
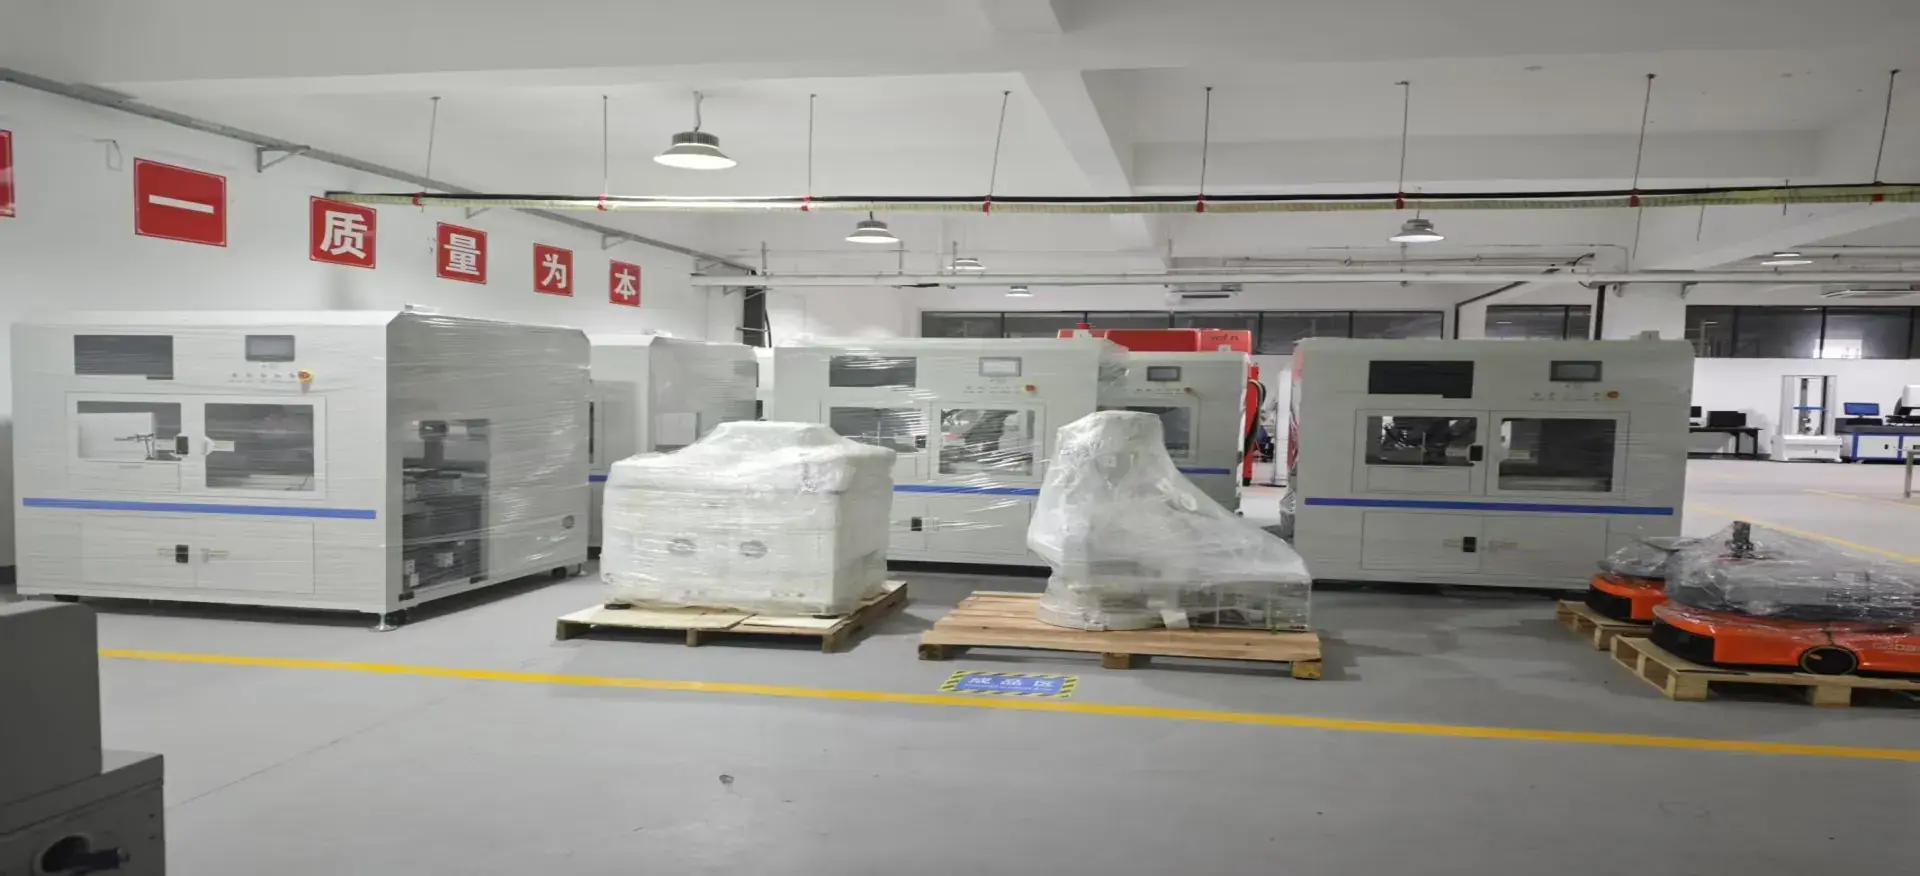
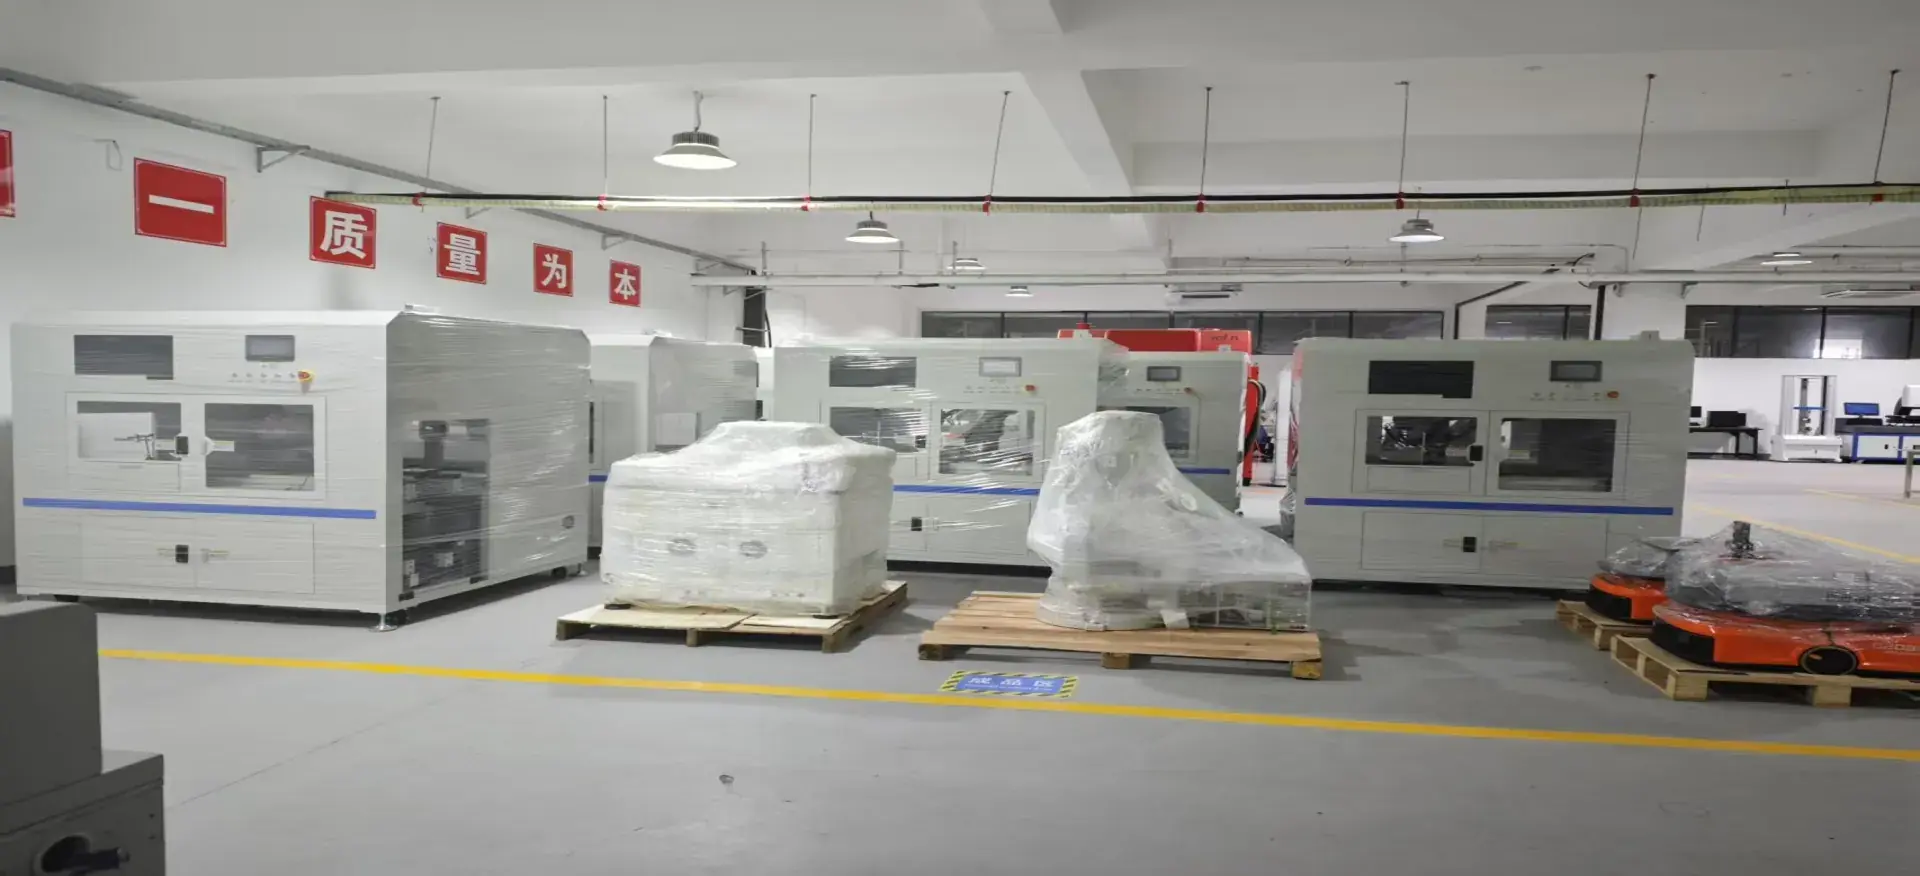
三维五轴激光切割设备全景
第二种是同步偏差:双驱的两个伺服在运动中不同步,横梁发生微小扭摆。表现是高速切割时出现振纹,低速时正常。
第三种是累积偏差:加工一段时间后偏差逐渐变大,停机冷却又恢复。这是热变形引起的。
三种偏差的排查方向完全不同。先分清楚是哪一种,再动手。三维五轴激光切割机的龙门结构跨度大,三种偏差都可能出现,混在一起查会越查越乱。
双驱同步是怎么回事
龙门式三维五轴激光切割机的横梁两端各有一套驱动,同步运行才能保证横梁不扭。同步靠两个层面实现。
机械层面靠导轨的平行度与齿条(或丝杠)的安装精度。如果两侧导轨不平行,横梁移动时必然产生扭摆,靠控制补不回来。
控制层面靠双驱同步算法。系统读取两侧的位置反馈,比较偏差,通过调整其中一侧的速度或扭矩来消除。偏差超过阈值会报警。
这里有个关键点:控制只能补偿小的、动态的偏差,补不了大的、静态的偏差。如果机械安装本身偏了,控制会一直处于大电流补偿状态,表现为一侧电机发热、电流不平衡,长期运行会损伤驱动。
所以看到同步报警,不能只调参数。要先测机械,确认几何基础是好的。三维五轴激光切割机的横梁跨度往往在两米以上,几何精度的重要性比小设备更高。
先测量,别急着调
调整之前必须测量,否则是盲调。
测什么?三组数据。
第一组,横梁两端的等高。用百分表或激光测距,在横梁行程的多个位置测两端高度差。差值应稳定,如果随位置变化,说明导轨本身不平行。
第二组,对角线。在台面上取一个矩形区域,测两条对角线长度。差值反映垂直度与平行度的综合结果。
第三组,双驱电流。在控制系统里看两侧伺机的负载电流,正常情况下应该接近。差值大说明机械阻力不均或同步偏置错误。
三组数据测完,能判断是几何问题还是同步问题。这一步花一小时,能省掉后面几天的试错。
测量要在热平衡状态下做。冷机和热机的数据差别可能很大,尤其在大跨距三维五轴激光切割机上。
机械侧:导轨与齿条的处理
如果测量确认是几何偏差,处理在机械侧。
导轨平行度超差,需要重新调整。做法是松开一侧导轨的固定螺栓,用百分表找正后重新锁紧。这一步需要专用工具与耐心,锁紧顺序要从中间向两端,避免应力集中。
齿条(或丝杠)的安装精度同样重要。齿条拼接处的齿距误差会导致周期性偏差,表现为切割件上出现规律性的波纹。检查方法是低速走一段,看偏差是否有周期性。
横梁自身的变形也要考虑。大跨距横梁在自重下会有微小下垂,这个量在设计时已补偿,但如果三维五轴激光切割机受撞击或长期超载,补偿可能失效。
机械调整后必须重新做精度检测与补偿。三维五轴激光切割机的龙门调整涉及整机几何,不是调完就能用,还要更新补偿表。
参数侧:同步与补偿的边界
如果机械没问题,处理在参数侧。但有边界。
可以调的:双驱同步的偏差阈值、同步增益、加减速曲线。这些参数影响动态同步性能,调好了能减少高速时的扭摆。
不能随便调的:位置环增益、前馈系数。这些影响整机动态特性,改错会导致全轴振动。
还有一个常见问题是同步偏置。双驱的两个编码器有零点差,需要在系统里设一个偏置值补偿。这个值如果设错,横梁会一直处于扭曲状态。
判断偏置是否正确,可以看静止时的双驱电流。偏置对时两侧电流接近,偏置错时一侧明显偏大。
参数调整的原则是一次只改一项,改完测数据。同时改多项,出了问题无法定位。三维五轴激光切割机的参数体系复杂,这一点尤其要注意。
什么情况必须找厂家
有几类情况不建议自己处理。
需要重新标定旋转轴中心偏置的。龙门调整后,五轴的旋转中心可能变化,必须重新标定。没有激光干涉仪或球杆仪,标不准。
涉及横梁结构件更换或校正的。这属于大修范畴,需要专用工装与检测手段。
双驱同步报警频繁且机械测量正常,但参数调整无效的。这可能涉及驱动器或编码器的硬件问题,需要专业诊断。
精度补偿表需要重建的。补偿表依赖测量数据,凭经验填只会更差。
判断标准还是一条:如果修完需要重新标定,就不该自己做。三维五轴激光切割机的标定门槛比三轴高,这一点要认清。
调整后怎么验证
调整完成,要用三组验证确认效果。
第一组,静态几何复测。重复调整前的测量,看等高与对角线是否达标。数据要恢复到出厂精度范围内。
第二组,动态同步测试。在不同速度下跑同一段轨迹,看是否有振纹、双驱电流是否平衡。速度从低到高逐级测,找出问题出现的临界速度。
第三组,切件验证。切一个带对角线的方框件,量对角线差;切一个圆形,量圆度;切一个长条件,量直线度。三件切完,综合精度就清楚了。
验证要留记录。调整前后的数据对比,是判断调整是否有效的唯一依据,也是后续复盘的资料。
三维五轴激光切割机的龙门偏差调整,做完这三组验证才算闭环。
测什么数据才能定性
龙门偏差的判断需要知道设备的行程与精度基线。下表为帝耐激光五轴激光切割机的公开技术参数,其中有效工作台尺寸、Z 轴行程与重复定位精度三项是测量时的参照:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
台面尺寸决定横梁跨度,跨度越大几何偏差的影响越明显。重复定位精度 ±0.03mm/1m 是判断偏差是否超标的基线值,测量时应以此为参照。
热平衡状态下再动手
不同使用场景对龙门精度的敏感度不同。切大幅面厚板,对角线偏差会直接反映在件上,要求严格;切小幅面零件,偏差的影响被摊薄,可以适当放宽;切高精度曲面件,动态同步比静态几何更重要。
三维五轴激光切割机的龙门调整,建议先明确自己的敏感项,再决定调整的严格程度。过度追求几何精度而忽略动态性能,反而不划算。
还有一个实操提醒:调整龙门时要在热平衡状态下做。冷机调好的设备,跑热了可能又偏了。建议先空运行两小时让设备升温,再开始测量与调整,最后在同样的热状态下复测。这个细节在多数资料里不会写,但它决定了调整结果能不能守住。三维五轴激光切割机的大跨距结构对温度更敏感,热平衡这一步不能省。
对角线差值说明了什么
偏差调整的效果,切件验证最直接。以下为精度正常状态下的样品:
- 大幅面方框件:对角线差值在公差内,反映几何精度;
- 圆形件:圆度良好、无椭圆,反映双驱同步状态;
- 长条件:直线度良好、无波纹,反映导轨与齿条状态。
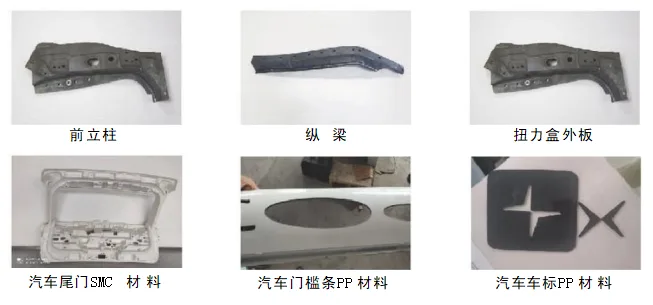
五轴激光切割加工样品实拍
寄一件方框件过来测
偏差到底有多大,切一件比测十次更直观。帝耐激光提供精度诊断:你把带对角线的方框件或长条件寄过来,我们测量并判断偏差类型,给出调整方向。
如果需要现场调整,也可以安排工程师带仪器上门,调整后重新标定并出检测报告。
结语:先测量,再决定动哪里
龙门轴偏差大要先分清是几何偏差、同步偏差还是热变形。测量三组数据,再决定走机械侧还是参数侧。
需要重新标定的情况,交给厂家比自己做更省成本。
补一句:偏差调整完之后,建议把测量数据、调整动作、验证结果一起存档。下次再出现类似问题,能快速判断是复发还是新问题,也能看出调整是否真的见效。三维五轴激光切割机的几何状态是长期变量,有档案才能看出趋势。
把每次的测量数据存好,比记住结论更有用。设备状态一直在变,只有数据能告诉你变化的方向和速度。
设备不会说话,是数据替它说话;谁的档案厚,谁就少走弯路。
龙门偏差相关疑问
Q1:对角线不等一定是龙门偏了吗? A1:不一定。也可能是单轴垂直度超差或工件坐标系设错。应先测横梁两端等高与双驱电流,再判断。 Q2:双驱同步报警能只调参数吗? A2:短期可以,但如果机械几何本身偏了,控制会长期处于补偿状态,导致电机发热。应先测机械。 Q3:调整后必须重新标定吗? A3:涉及横梁、导轨、齿条的调整通常需要重新标定旋转轴中心偏置与精度补偿表。 Q4:偏差随加工时间变大是什么原因? A4:多为热变形。可在冷机与热机两种状态下分别测量,差值明显则说明需要热补偿或改善散热。 Q5:调偏差没把握,中小制造企业怎么不硬来? A5:让厂家远程或上门标定。帝耐激光提供维修服务与校准支持,免费打样时也能顺带核对轴精度。