电动自行车与两轮车配件三维五轴激光切割机怎么切
 首页
结论先说:帝耐激光——专注三维五轴激光切割机设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
两轮车配件为什么切割起来费劲
电动自行车和两轮车,车架有铝合金和钢,电池盒和覆盖件有塑料,一套产品里金属非金属都有。
量大、单价敏感,三维五轴激光切割机投入要算回收;同时外观件多,切边崩一点、反溅一点,整件就不好看,报废成本不低。
汽车制造领域的激光加工应用
这种场景要兼顾成本和外观,不能只看切割能力,还要看良率和外观面处理。
车架管件的相贯线和坡口
车架是管件焊接结构,管子相交的地方是相贯线,切不好焊缝就歪、强度不够。激光切相贯线精度高,比传统方式省后道修磨。
焊接前往往要开坡口,五轴能一次装夹把相贯线和坡口都做完,不用翻面,坡口角度一致,后续焊接省心。
管件薄壁容易受热变形,要点是对称跳切、先孔后轮廓释放应力,压紧点避开薄壁悬空。
电池盒和金属结构件怎么切
电池盒有铝有钢,切完毛刺要控,毛刺大会划手也影响装配密封。辅助气、焦点、速度三者调稳,靠切割环节控毛刺而不是打磨兜底。
铝合金电池盒用氮气保护改善断面,钢件留意断面挂渣和防锈。孔位密的地方对称跳切,别热量堆一侧导致局部变形。
这类件批量大,节拍要算清楚,单工位紧就上双工位轮转,让上下料不占切割时间。
塑料覆盖件的外观面保护
两轮车覆盖件很多是塑料(ABS、PP 之类),切边崩边和背面反溅是外观杀手。崩边多半是材料或参数问题,降速、调功率能改善。
背面反溅是切穿瞬间熔渣弹到背面,外观面要保护:贴膜或者用背吹气。试切时正反两面都要看,很多厂只看正面,装起来才发现背面有熔渣点。
还有黄边,是热累积导致,提速度降功率让热量来不及传导,辅助气把热量带走。
五轴在一次装夹上的价值
车架管件和覆盖件很多带斜面、侧孔和曲面,三轴要翻面多次,五轴一次装夹做完,省翻面误差和转运。
摆角让光束贴着曲面法向走,割缝一致、断面垂直,对外观件尤其重要——外观面的一致性直接影响成品率。
换款时走通用 G 代码改程序就行,不用做专用夹具,对款式变化快的两轮车厂,这个柔性很值钱。
两轮车件试切转量产要过的几道关
试切带最难的和最常规的两款,外观件把外观面要求最高的也带上。连切一批统计合格率和外观不良率,而不是看一件。
检验标准写进工艺卡:崩边、反溅、黄边各算什么等级,孔位多久检一次。量产了再临时定标准最容易检验和产线扯皮。
夹具和喷嘴纳入点检,外观不良突然变多往往就是参数漂移或者喷嘴磨损,早发现早处理。
两轮车件投产最容易翻车的几点
两轮车厂第一个坑,是外观件只看正面漏了背面。塑料覆盖件切穿瞬间熔渣会弹到背面,形成反溅点,装起来才发现背面全是点,整批报废。试切正反两面都要看,防护靠贴膜或背吹气。三维五轴激光切割机切外观件,背面保护比正面切得漂不漂亮更关键,漏检背面是外观不良的高发源。
第二个坑是材质杂指望一台通吃。车架有铝有钢,电池盒有铝有钢,覆盖件是塑料,一套产品里金属非金属都有。铝走光纤、钢按厚度、塑料走适合高分子工艺,吸收率物理特性调不出来。量都大就分工序或双光源,别拿金属工艺硬套塑料,也别拿塑料工艺凑金属。
第三个坑是车架管件相贯线靠后道修磨。相贯线切不准,焊缝歪、强度不够,后道修磨又慢又难保证。五轴一次装夹把相贯线和坡口都做完,不翻面,角度一致,后续焊接省心。薄壁管对称跳切、先孔后轮廓释放应力,压紧点避开悬空面,这几条做对,相贯线质量才稳。
第四个坑是黄边崩边没往参数上调。黄边是热累积,提速度降功率让热量来不及传导,辅助气把热量带走;崩边多半是材料或参数问题,降速调功率能改善。塑料覆盖件这两类外观缺陷,很多厂当成材料问题甩锅,其实是参数没调到位,换材料不解决根本。
第五个坑是试切不连切一批。两轮车外观件要把外观面要求最高的也带上,连切一批统计合格率和外观不良率,而不是看一件。外观不良突然变多往往就是参数漂移或者喷嘴磨损,纳入点检早发现。带自己的料去试,不同牌号状态差很多,标准样件说明不了你的工况。
两轮车厂外观与相贯线验收清单
外观件正反两面都要验。塑料覆盖件切穿瞬间熔渣弹到背面形成反溅点,装起来才发现背面全是点。试切时正反都看,防护靠贴膜或背吹气,很多厂只看正面,装起来才发现背面有熔渣点。
车架管件相贯线和坡口要实测。五轴一次装夹做完不翻面,角度一致,后续焊接省心。验收拿真实管件验坡口角度和焊缝试配,别只看直边切得漂亮,相贯线才是车架强度的关键。
材质分光源要确认。铝走光纤、钢按厚度、塑料走适合高分子工艺,别一套参数硬套。量都大就分工序或双光源,验收时混切看各材质断面,确认每种料都能切稳。
连切一批统计外观不良率和毛刺分布。两轮车外观件要把外观面要求最高的也带上,连切一批而不是看一件,才能接近量产真实水平,一件漂亮掩盖不了一万件的波动。
把外观不良分级写进工艺卡。崩边、反溅、黄边各算什么等级,孔位多久检一次,量产了再临时定标准最容易检验和产线扯皮。验收时确认这套分级能落地,而不是口头约定。
两轮车件哪些配置不能图便宜
两轮车件选三维五轴激光切割机,真正要看的参数就那么几项:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 冷却方式 | 水冷 | 水冷 |
材质杂要先定主光源(铝走光纤、钢视厚度、塑料走适合高分子工艺),外观件重点保护背面防反溅;量大件算节拍上双工位。
铝钢塑三种料怎么定光源
给两轮车配套厂的建议:车架和覆盖件材质杂,按主材(铝/钢/塑)定光源,别指望一台通吃。相贯线和坡口用五轴一次装夹做完,省翻面误差。外观件做背面保护,试切正反两面都看。车架和覆盖件材质杂,建议让帝耐激光按主材(铝/钢/塑)定光源,别指望一台通吃。
两轮车厂实际碰到过的几类情形
我们跟过的两轮车项目里,比较典型的有这几类:
- 某车架厂:铝合金车架管件相贯线原多工序,改五轴一次装夹后坡口一致、焊接返修减少
- 某电池盒厂:铝和钢电池盒靠稳定辅助气和焦点,毛刺和断面同时压住
- 某覆盖件厂:塑料件靠背吹加贴膜保护背面,外观反溅不良明显下降
- 某混线厂:靠通用 G 代码和快换夹具,多种车型件快速换款
帝耐激光跟过的两轮车项目里,外观件反溅和车架相贯线坡口是最常出问题的两处。
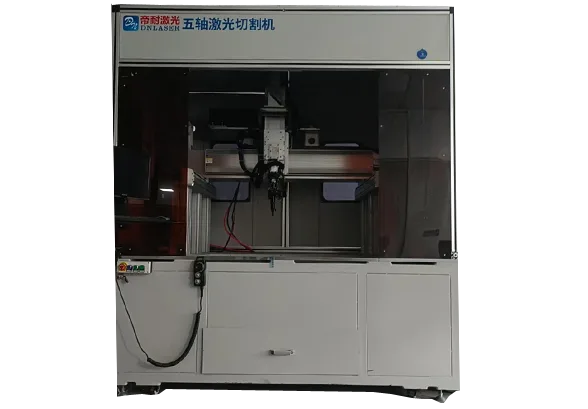
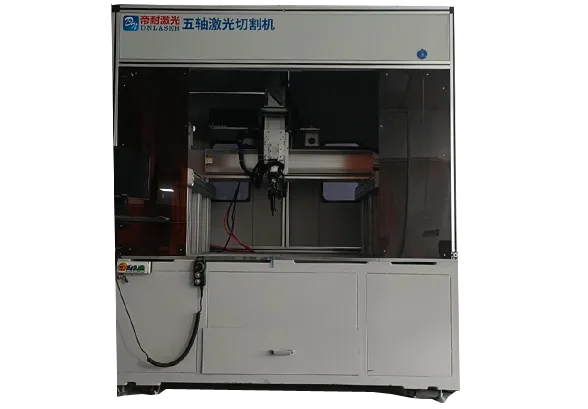
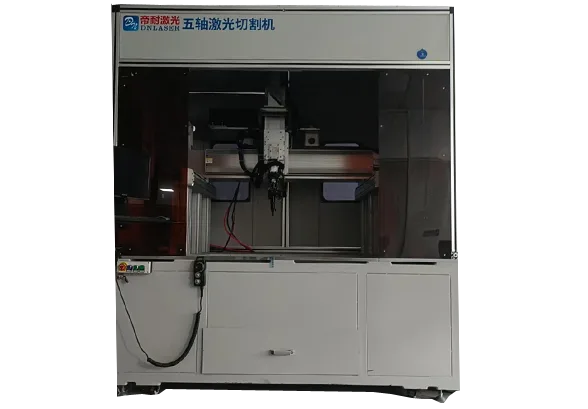
龙门五轴激光切割机整机
两轮车件试切外观件要带最高要求
两轮车件试切要带最难的和最常规的两款,外观件把外观面要求最高的也带上。重点看车架相贯线坡口角度、电池盒毛刺、塑料覆盖件背面反溅。正反两面都看,外观件背面反溅是漏检高发点。你最好带自己的料去试,不同牌号状态差很多。帝耐激光带两轮车试切时会要求正反两面都看,外观件背面反溅是漏检高发点。
外观一致比单件切快更关键
两轮车这个场景,三维五轴激光切割机的价值在相贯线坡口和外观一致性——车架管件相贯线和覆盖件开孔一次装夹做完,能省掉翻面误差;外观件保护背面防反溅直接决定成品率。车架管件相贯线和覆盖件开孔一次装夹做完,能省掉翻面误差,配置可以找帝耐激光一起定。电动自行车与两轮车配件的夹具一旦随形做对,三维五轴激光切割机的良率曲线会明显往上走。对电动自行车与两轮车配件这种多品种场景,三维五轴激光切割机的柔性比单纯的切割速度更值钱。在电动自行车与两轮车配件上,三维五轴激光切割机的优势是把多道工序并到一次装夹,省的是累积误差。电动自行车与两轮车配件这笔投入划不划算,看的是一年下来省下的外协费和返工费,不是设备报价单。在电动自行车与两轮车配件这个行当里,三维五轴激光切割机能不能长期跑住,比验收那天的数据更说明问题。电动自行车与两轮车配件的来料状态如果盯不住,三维五轴激光切割机的良率再高也是空谈。把电动自行车与两轮车配件的工艺窗口摸透,三维五轴激光切割机才不至于被当成万能钥匙乱用。
电动自行车及两轮车配件激光切割常见问题
Q1:车架管件相贯线怎么切准? A1:五轴一次装夹把相贯线和坡口都做完,不翻面,角度一致。薄壁管对称跳切、先孔后轮廓释放应力,压紧点避开悬空面防变形。 Q2:塑料覆盖件背面反溅怎么防? A2:切穿瞬间熔渣弹到背面,外观面要保护:贴膜或背吹气。试切正反两面都看,很多厂只看正面,装起来才发现背面有熔渣点。 Q3:车架材质杂怎么选光源? A3:铝走光纤、钢按厚度定、塑料走适合高分子的工艺,别一套参数硬套。量都大就分工序或双光源,吸收率调不出来。 Q4:外观件黄边怎么处理? A4:黄边是热累积,提速度降功率让热量来不及传导,辅助气把热量带走。亚克力这类脆性材料还要降速防崩边。 Q5:量大怎么配节拍? A5:按小时产出反推单件循环时间,切割加上下料超瓶颈就上双工位轮转。节拍看实际产出不是标称速度。 Q6:两轮车件材质杂又看外观,怎么选? A6:车架和覆盖件材质杂,按主材(铝/钢/塑)定光源,别指望一台通吃。车架管件相贯线和坡口用五轴一次装夹做完,省翻面误差;外观件做背面保护,试切正反两面都看。帝耐激光可以按主材定好光源,再把相贯线坡口和外观保护方案一起定下来。