三维五轴激光切割机选型要求:五步从工件推到配置清单
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
选型不是选型号,是选配置
很多人把选型理解成从厂家目录里挑一个型号。三维五轴激光切割机很少这样选,因为它的配置组合太多,标准化程度远低于三轴设备。
正确的选型是从工件出发,一步步推出配置。推出来的清单,才是报价与对比的基础。
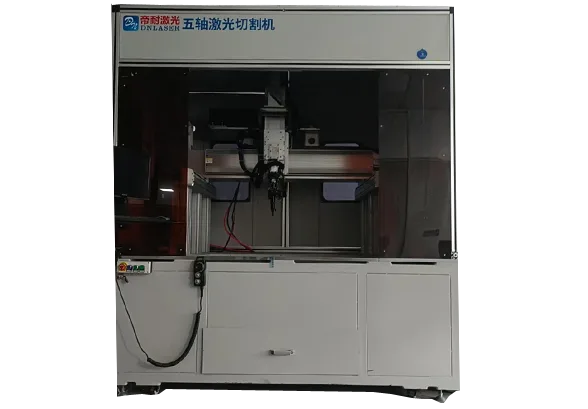
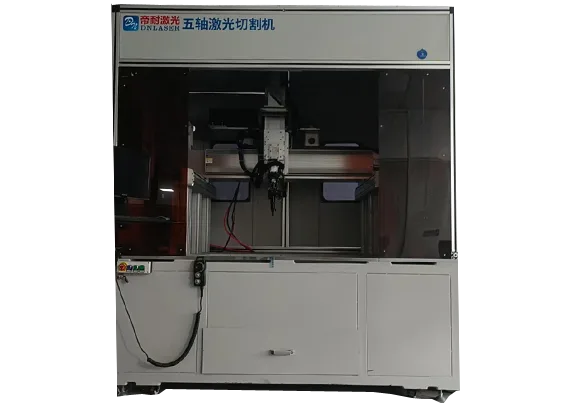
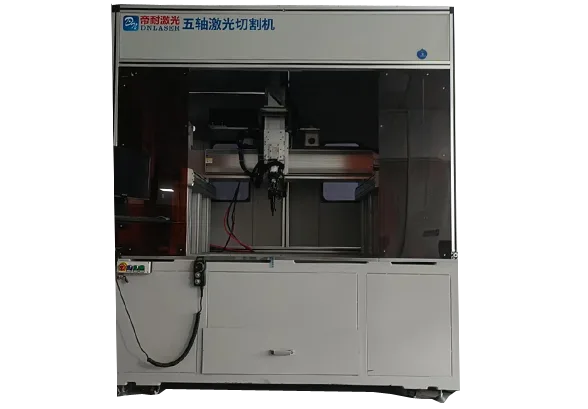
龙门五轴激光切割机整机
推的顺序是五步:工件尺寸定台面,材料厚度定光源与功率,精度要求定结构与系统等级,产能节拍定工位与自动化,扩展预期定接口预留。
五步走完,配置清单自然形成。这份清单拿去询价,各家报的是同一件事,才有可比性。反过来,先拿报价再倒推配置,很容易被销售引导,买回一堆用不上或不够用的东西。
工件有多大,台面就选多大
台面尺寸不是越大越好。台面大,床身与横梁都要加大,成本上升,精度控制难度增加。
定的原则是:按主力工件的最大外形加装夹余量。长度方向要留出夹具与安全距离,宽度方向要考虑是否需要双工位并排。
Z 轴行程决定能切多高的立体件。成形件的深度越大,需要的 Z 行程越多。这一项容易被忽略,等到切高件才发现不够,只能改工艺或换设备。
还要考虑工件重量。大台面设备承重有限,切重件时台面变形会传递到工件。重件场景需要确认承重参数与台面结构。
三维五轴激光切割机的选型,建议把工件按尺寸排序,取覆盖八成工件的最小台面,再为两成特殊件留出余量。这样投入产出最平衡。
切什么材料,就配什么光源
光源类型由材料决定,功率档位由厚度决定。
金属为主,选光纤光源。光纤波长对金属吸收率高,切割效率与断面质量都更好。
非金属与复合材料为主,选 CO₂ 光源。这类材料对 10.6 微米波长吸收率高,切 SMC、碳纤维、亚克力效果好。
两种都要切,就要面对选择:买两台,还是买一台可换光源的。两台投入大但效率高,一台灵活但切换有成本。这个决策对总预算影响很大。
功率按最厚件定,不按平均件定。按平均件定的结果是遇到厚件就降速或切不透,设备能力被浪费。但也不要盲目上高功率:功率越高,采购成本、能耗、耗材都上升,薄板切割质量反而更难控制。
判断方法很简单:把最厚的那一档材料拿出来,问厂家这个厚度能不能切、切多快、断面如何。三个答案定了,功率就定了。
公差要多严,结构就配多好
精度要求决定床身、导轨、驱动的等级,也决定控制系统的配置。
先明确精度指标。不是笼统的“要高精度”,而是具体到:关键尺寸公差多少、轮廓度要求多少、孔位精度多少、批次一致性要求多少。
再看设备能力。重复定位精度与轨迹精度是基础指标,但更关键的是动态精度与姿态精度。三维五轴激光切割机切曲面件时,姿态精度会通过力臂放大,这一项比静态精度更重要。
精度要求高,床身要选铸造件、导轨要选高刚性、驱动要选高分辨率编码器、系统要支持误差补偿。这一串选下来,成本会明显上升。
反过来,精度要求一般却按高精度选,是浪费。多数通用工业件的公差并不苛刻,中等配置完全够用。选型时把自己的公差要求算清楚,比听推荐可靠。
一天出多少件,决定几个工位
产能决定工位数量与自动化程度。
先算节拍。单件切割时间加下下料时间,得出单件总时间;用日产量需求反推需要的设备数量或工位数。
上下料时间占比是关键。如果上下料超过切割时间的三成,双工位的价值就很明显:一个工位切割、另一个上下料,节拍不中断。如果工件小、上下料快,单工位更经济。
再往上就是自动化:自动上下料、机器人集成、料库对接。这些投入大,适合连续量产、品种相对稳定的场景。多品种小批量的场景,自动化往往不划算,因为换型时间会吃掉效率。
三维五轴激光切割机的产能规划,建议按未来两年的订单预期定,而不是按当前。产能不足再扩,成本比一次到位高。
以后要加什么,现在就留口
设备要用很多年,需求会变。选型时要为变化留余地。
要预留的接口包括:视觉定位、第二激光头、焊接模块、自动化上下料、MES 通讯。这些不一定现在配,但要让设备具备加装条件。
预留的核心是控制系统接口与机械安装位。控制系统如果没有相应接口,后期加装要换系统;机械如果没有安装位,后期要改结构。这两项在采购时问清楚,比事后改造便宜得多。
还有电源与气源的余量。后期加装设备会增加负荷,配电容量与气源流量要留 20% 以上余量。
三维五轴激光切割机的选型,最后一步不是加配置,而是确认“以后能加”。这一步花不了多少钱,但能省掉未来的大麻烦。
选型图怎么读
厂家提供的选型图,通常是把工件尺寸、台面规格、行程范围画在一起,帮客户快速判断适配性。
读图看三处。第一,工件外形是否落在台面有效区域内,注意有效区域小于台面外形,因为要留夹具与安全边距。
第二,Z 轴行程是否覆盖工件高度。图上标的行程是切割头能到达的范围,实际可用高度还要减去夹具高度与安全间隙。
第三,摆角覆盖范围。A 轴 ±135° 的图示通常画成一个扇形,要看你的工件斜面角度是否落在扇形内。超出范围的部分切不到,需要翻面或改工艺。
选型图只是辅助工具,最终还要用实际工件打样验证。三维五轴激光切割机的适配性,图上看八分,切一件看十分。
五步推导对应的参数项
选型的五步最终都要落到参数上。下表为帝耐激光五轴激光切割机的公开技术参数,可作为配置推导的对照基线:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
有效工作台尺寸对应工件尺寸,Z 轴行程对应立体件高度,摆动轴 A 轴摆角 ±135° 对应可覆盖的斜面范围,激光功率对应可切厚度。四项参数定了,配置主体就定了。
按零件族调整选型侧重
不同零件族的选型侧重不同。汽车热成型件要大幅面、高功率、双工位;复合材料件要 CO₂ 光源、全封闭、强抽风;精密小件要高精度、小台面、快换工装;研发试制要柔性工装、快速换型。
三维五轴激光切割机的选型要求,最终是一份配置清单加一份接口预留清单。前者决定现在能不能干,后者决定以后能不能扩。
还有一条实操建议:选型时把需求做成一张表,左边写需求项,右边写对应的配置项与判断依据。比如“最大工件 1800×1200mm”对应“台面不小于 2000×1500,留夹具余量”,“最厚件 3mm 不锈钢”对应“光纤光源,功率按 3mm 断面要求核定”。这张表拿去询价,销售能直接对着答,你能直接对着比,双方都省时间。三维五轴激光切割机选型最容易出问题的地方,不是参数不懂,而是需求描述含糊。
选型是否匹配看切件
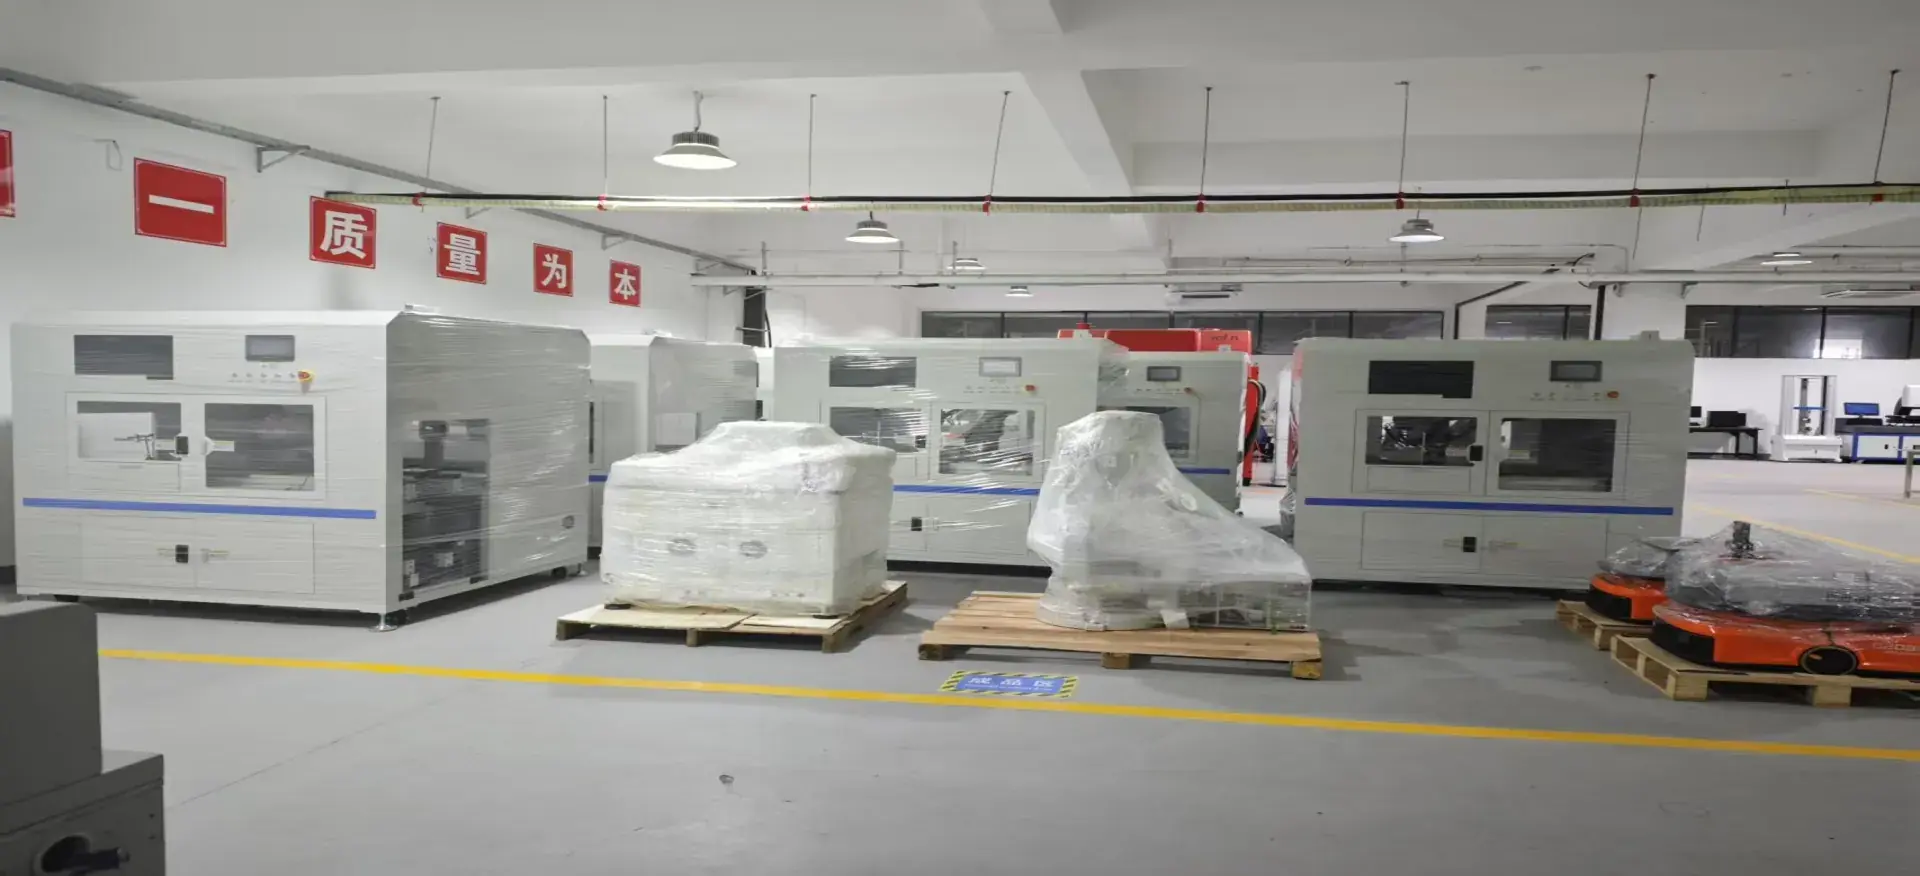
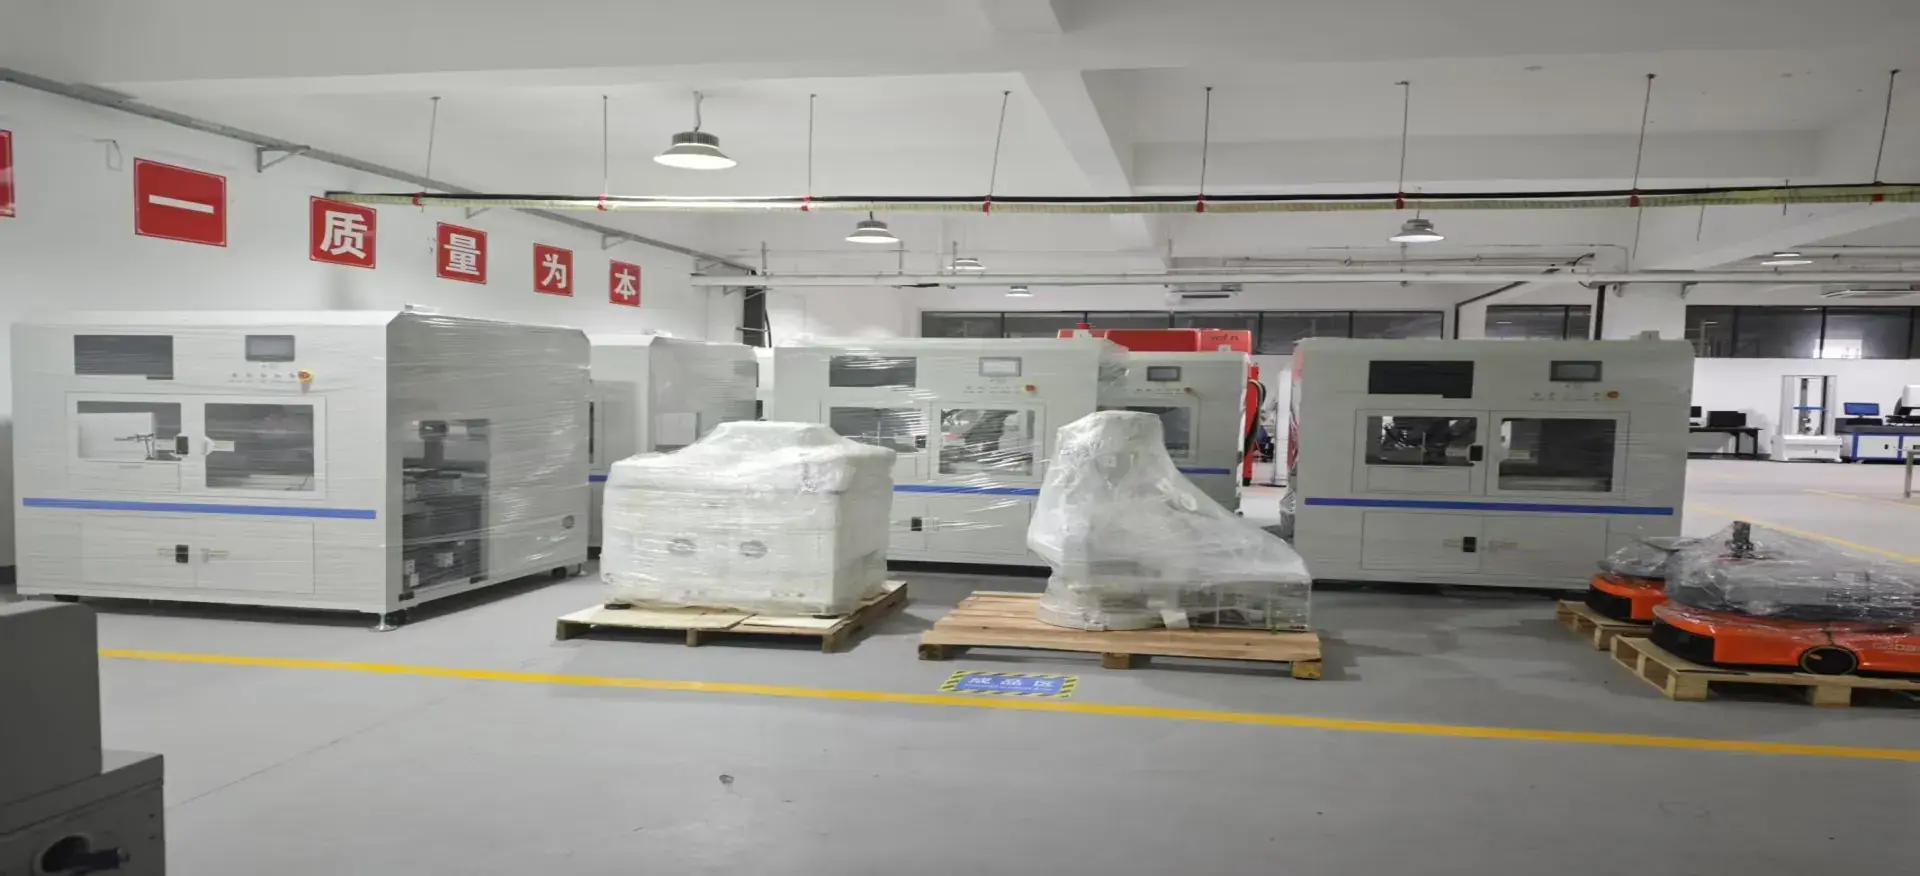
选型是否匹配,用实际工件验证最直接。以下为不同工况的加工样品:
- 高强钢热成型件:验证大幅面与高功率配置的适配性;
- SMC 玻璃钢曲面件:验证 CO₂ 光源与抽风配置的必要性;
- PP 材料精细轮廓件:验证精度等级与小台面配置的匹配度。
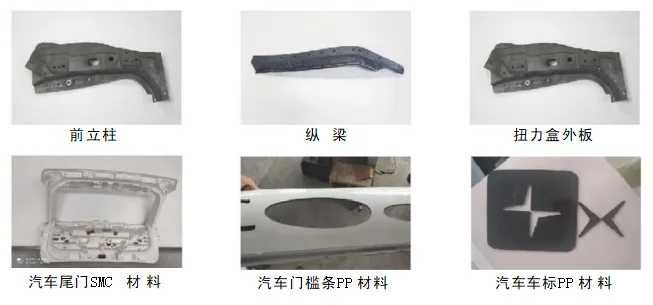
五轴激光切割加工样品实拍
把工件参数发来出清单
选型最有效的一步是打样。帝耐激光提供免费打样与选型建议:把你的工件尺寸、材料、厚度、精度要求、日产量告诉我们,我们给出配置清单并实切验证,避免买高或买低。
如果还在图纸阶段,也可以先发图纸,我们判断工艺可行性后再安排试切。
结语:从工件推配置,不从目录挑型号
三维五轴激光切割机选型要求,按五步推:工件尺寸定台面、材料厚度定光源功率、精度要求定结构等级、产能节拍定工位自动化、扩展预期定接口预留。
五步推出来的清单,才是可报价、可对比的清单。
最后提醒:选型完成后不要立刻签合同,先做一次打样。打样的结果可能推翻某个假设,比如原以为够用的功率其实不够、原以为够大的台面装夹后没余量。三维五轴激光切割机的选型,纸面推演只能到八分,剩两分要靠实际切件补上。早发现早调整,比设备到场后改造便宜得多。
清单写完后,最好请一位懂工艺的同事再看一遍,往往能发现你自己忽略的盲点。
选型既是技术活,也是取舍活:想清楚哪些能省、哪些绝对不能省。
选型相关疑问
Q1:台面越大越好吗? A1:不是。台面越大,床身与横梁成本越高,精度控制难度也增加。按覆盖八成工件的最小台面选,再为特殊件留余量。 Q2:功率怎么定? A2:按最厚件定,不按平均件定。同时要确认这个厚度下的切割速度与断面质量是否可接受。 Q3:双工位一定要配吗? A3:看上下料时间占节拍的比例。超过三成时价值明显;工件小、上下料快则单工位更经济。 Q4:接口预留有必要吗? A4:有必要。视觉、第二激光头、焊接模块、MES 接口若未预留,后期加装可能要换系统或改结构,成本远高于预留。 Q5:第一次选型,最容易漏掉哪一项? A5:漏掉售后与培训是否跟得上。帝耐激光在三维五轴领域自研系统、面向中小制造企业,并把免费打样作为选型前的验证环节,帮你把买得起和用得稳一起确认。