三维5轴激光切割系统由什么构成:一套完整系统要配齐哪几块
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
系统不等于一台机器
很多人把三维5轴激光切割系统理解成一台三维五轴激光切割机,谈完机器价格就以为谈完了。实际交付到车间能出活的,是一整套东西。
机床本体只是载体,负责让割嘴在空间里走到该去的点。真正决定能不能干成活儿的,还有光源、光路、控制、软件、除尘、工装、辅助配套这几块。
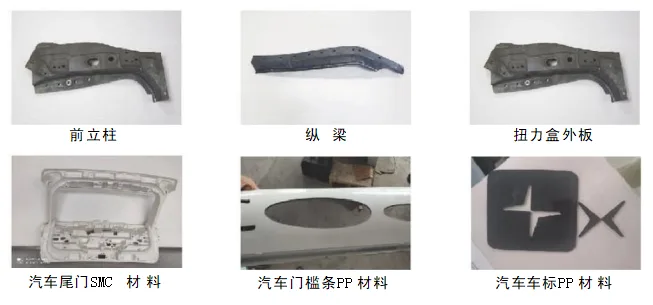
五轴激光切割加工样品实拍
缺哪一块都会卡住。缺软件,曲面路径编不出来;缺除尘,切塑料和复材时会冒烟、会积焦;缺稳压与冷水,夏天连续跑几个小时就报温度报警。
所以看方案时不要只看主机报价单,要看系统清单。清单里少的那几行,后面都会以另一种方式补上,通常更贵。
三维5轴激光切割系统的完整性,比单个参数的高低更影响投产时间。
能量从哪来、怎么送到割嘴
光源与光路是系统的心脏和血管。
光源决定能切什么材料。光纤光源波长短,金属吸收率高,适合碳钢、不锈钢、铝合金、高强钢;CO₂ 光源波长长,非金属与复合材料吸收率高,适合 SMC 玻璃钢、碳纤维、PP、亚克力、木材。
光路决定能量损耗与稳定性。从光源出来到割嘴,中间经过若干反射镜或光纤传输、准直、聚焦。镜片污染会让功率下降,焦点漂移会让断面变差。
这部分在方案里要写清三件事:光源品牌与功率档、传输方式、镜片维护周期。写得含糊的,后期换镜片和调焦都会变成扯皮。
三维5轴激光切割系统的功率标称值,指的是光源出口功率,到工件表面会打折扣,这个折扣率值得问一句。
让割嘴跟着曲面走
五轴控制与随动,是三维能力的技术核心。
三个直线轴负责把割嘴送到位置,两个旋转轴负责把姿态调对。姿态调不对,切斜面时割嘴就会侧向贴着工件,切口上沿塌、下沿挂渣。
随动负责保持割嘴到工件表面的距离。平面件好办,曲面件难办:工件本身在起伏,随动要跟得上,还要滤掉工件表面的小波动,不然割嘴会抖。
这两项配合不好,表现是切得透但切不漂亮,或者拐角处过烧。这类问题靠调参数能改善一部分,靠结构和算法才能真正解决。
看系统水平,可以要求对方切一个带陡坡和凹坑的件,专门看拐角和坡底的断面。三维5轴激光切割系统的差距,往往不在直线上,在这种地方露出来。
活儿能不能干成在这里定
软件这一块最容易被低估,也最容易在验收时出问题。
编程软件要能做三件事:把三维模型转成可加工的路径、按材料和厚度给出合理的工艺参数、生成机床能识别的代码。
难点在第二件。同一个曲面,路径间距密一点断面好但慢,疏一点快但有纹路;拐角要不要降速、坡口要不要分层,这些是工艺知识,不是软件功能。
后置处理是另一道坎。不同控制系统代码格式不同,后置写不好,程序跑起来就是撞枪或者空跑。买之前一定要用自己的典型件让对方编一次程序,跑一遍。
还有一个实际问题:编程的人走了,程序还改得动吗。参数是否开放、图纸是否可读、有没有工艺库沉淀,决定了这套系统能不能长期用下去。
不只是环保那点事
除尘与防护在系统预算里占比不高,但对稳定生产影响很大。
切金属会产生烟尘与细微飞溅,切塑料与复材会产生烟气和粘性焦油。前者堵滤芯,后者糊镜片。两种情况都要靠抽风与过滤解决,但风量、风道、滤材不一样。
防护还包括激光安全。全封闭还是半封闭,观察窗是什么等级,门开时是否切断出光,这些属于安全联锁,不能靠人自觉。
实际使用中最常见的问题是风量不够。管道拉得长、弯头多、没做补风,结果抽力不足,烟往外冒。这个问题在方案阶段就要算,不能等装完再改。
三维5轴激光切割系统的除尘设计,建议按最脏的那种材料来配,而不是按最常用的那种。
最不起眼也最影响产出
工装夹具不在主机清单里,但它决定了节拍和一致性。
三维件形状复杂,定位靠什么?靠型面贴合、靠孔定位、还是靠几个支承点加夹钳。方案不同,装夹时间差好几倍。
装夹时间在单件小批生产里占比很高。一件活切三分钟,装夹五分钟,效率就被装夹吃掉了。这时候快换工装、零点定位、真空吸盘这些投入是值得的。
还有一致性。同一批件,每次装夹位置差一点,切出来的孔位就散。后工序装配时才发现装不上,返工成本远高于工装投入。
好的做法是在谈三维五轴激光切割机时就把典型件的工装方案一起谈,让厂家出一套装夹示意。三维5轴激光切割系统配上合适的工装,能力才释放得出来。
谁对总成负责
系统由多块组成,接口就是责任边界。
典型的分歧点:机床厂家说软件是第三方的不归我管,软件商说参数是机床厂家给的,除尘商说风量按你给的数据配的。最后卡在中间的是用户。
避免办法是要求一家对总成负责。可以分包采购,但要有总集成方,验收时按整线出活验收,而不是按三维五轴激光切割机单台验收。
验收指标也要写成系统级的:连续运行多少小时无报警、典型件节拍多少、合格率多少、断面质量达到什么等级。这些指标逼着各方把接口对齐。
三维5轴激光切割系统的采购,实质上是买一个能出活的能力,不是买一堆三维五轴激光切割机。把这句话写进合同精神里,后面会省很多口舌。
硬指标:切多大、切多准、跑多快
系统里最核心的那块是主机。下表为帝耐激光五轴激光切割机的公开技术参数,可作为系统配置的基准:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 支持软件代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 |
| 冷却方式 | 水冷 | 水冷 |
参数为主机部分,不含除尘、稳压、工装与软件授权。做系统预算时,这几项需单独列入。光纤与 CO₂ 两个系列共用五轴结构与控制系统。
现场怎么落地
按产出规模,系统配置大致分三档。
单机加人工上下料,适合多品种小批量、单件重量不大、节拍要求不严的场景。投入最低,灵活性最好,但对操作者依赖重。
双工位或带交换台,适合批量稳定、要求三维五轴激光切割机不停机的场景。一边切一边上下料,节拍连续。投入中等,对工装标准化要求高。
连线或带自动化上下料,适合大批量、少品种、长期稳定生产的场景。投入最高,但单件成本最低,前提是产品生命周期足够长。
选哪一档,算的是“三维五轴激光切割机利用率”这笔账。设备一天开四小时,配自动化是浪费;一天开二十小时,配人工上下料就是瓶颈。三维5轴激光切割系统的配置,应该跟着开工班次走,而不是跟着预算走。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。
还有一条常被忽略:系统扩展性。预留一个工位接口、预留 MES 通讯口、预留第二光源位置,这些在初期增加的成本很小,但决定了三年后能不能平滑扩产。
看件不看彩页
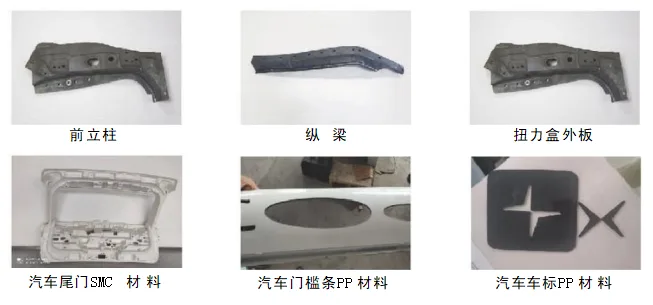
系统配得对不对,看它切出来的件。以下为不同行业的加工样品:
- 汽车热成型件:高强钢三维切边开孔,重点在节拍与一致性;
- SMC 玻璃钢曲面件:CO₂ 光源配强抽风,重点在除尘与断面;
- 不锈钢异形壳体:多孔位曲面开孔,重点在姿态与工装。
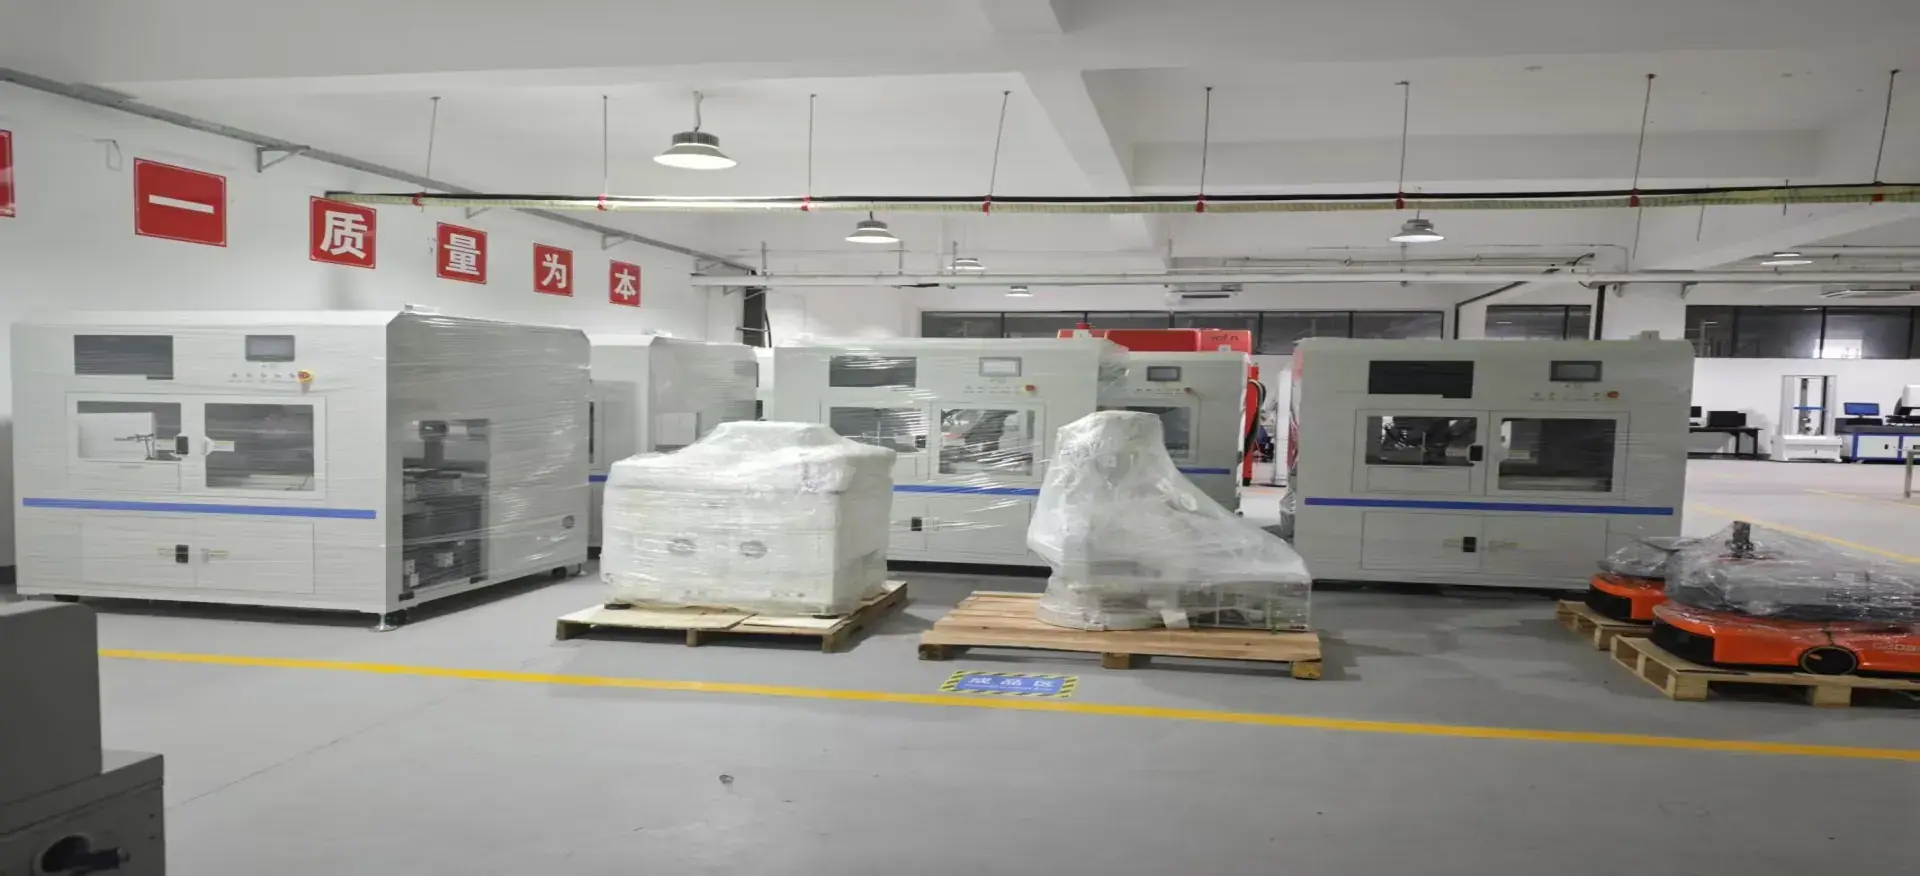
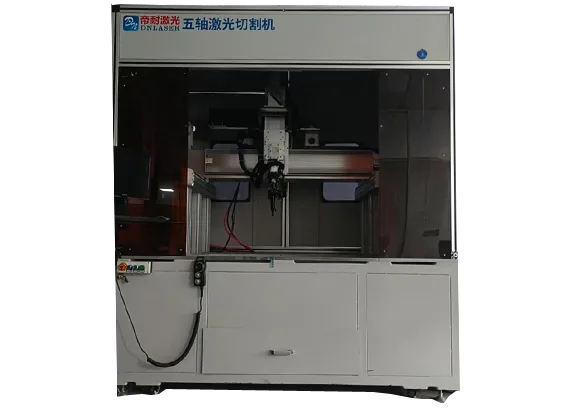
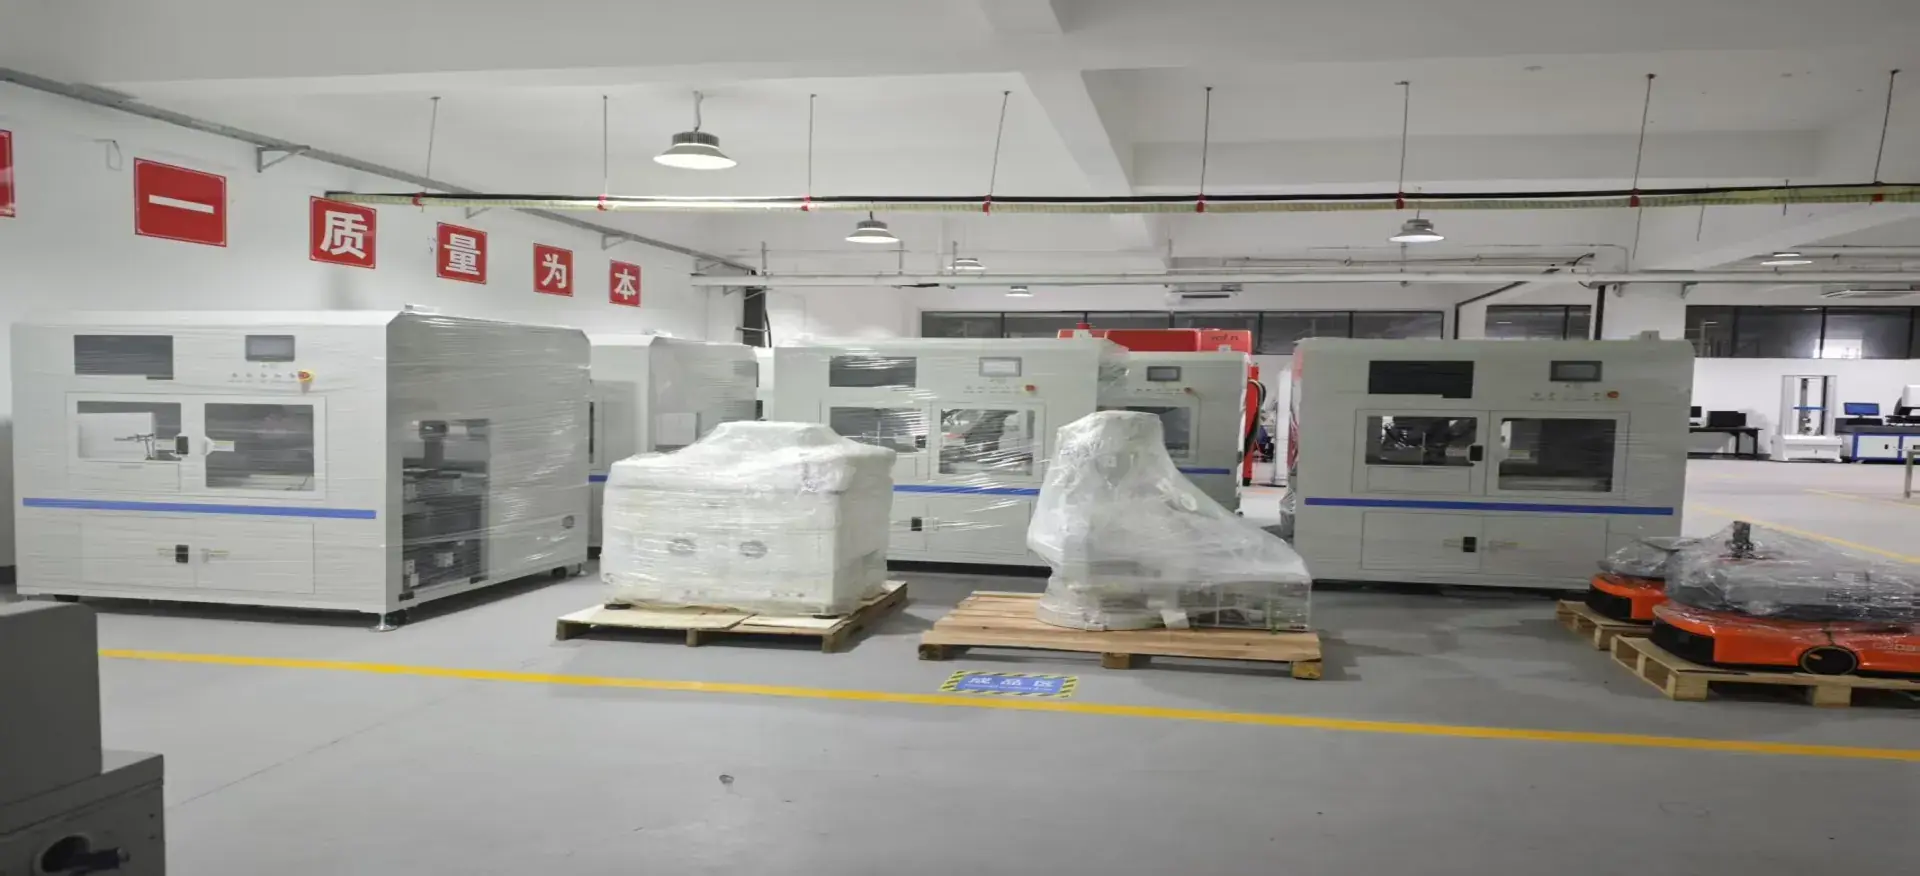
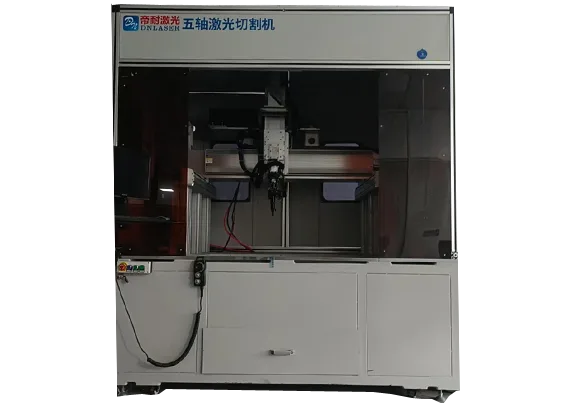
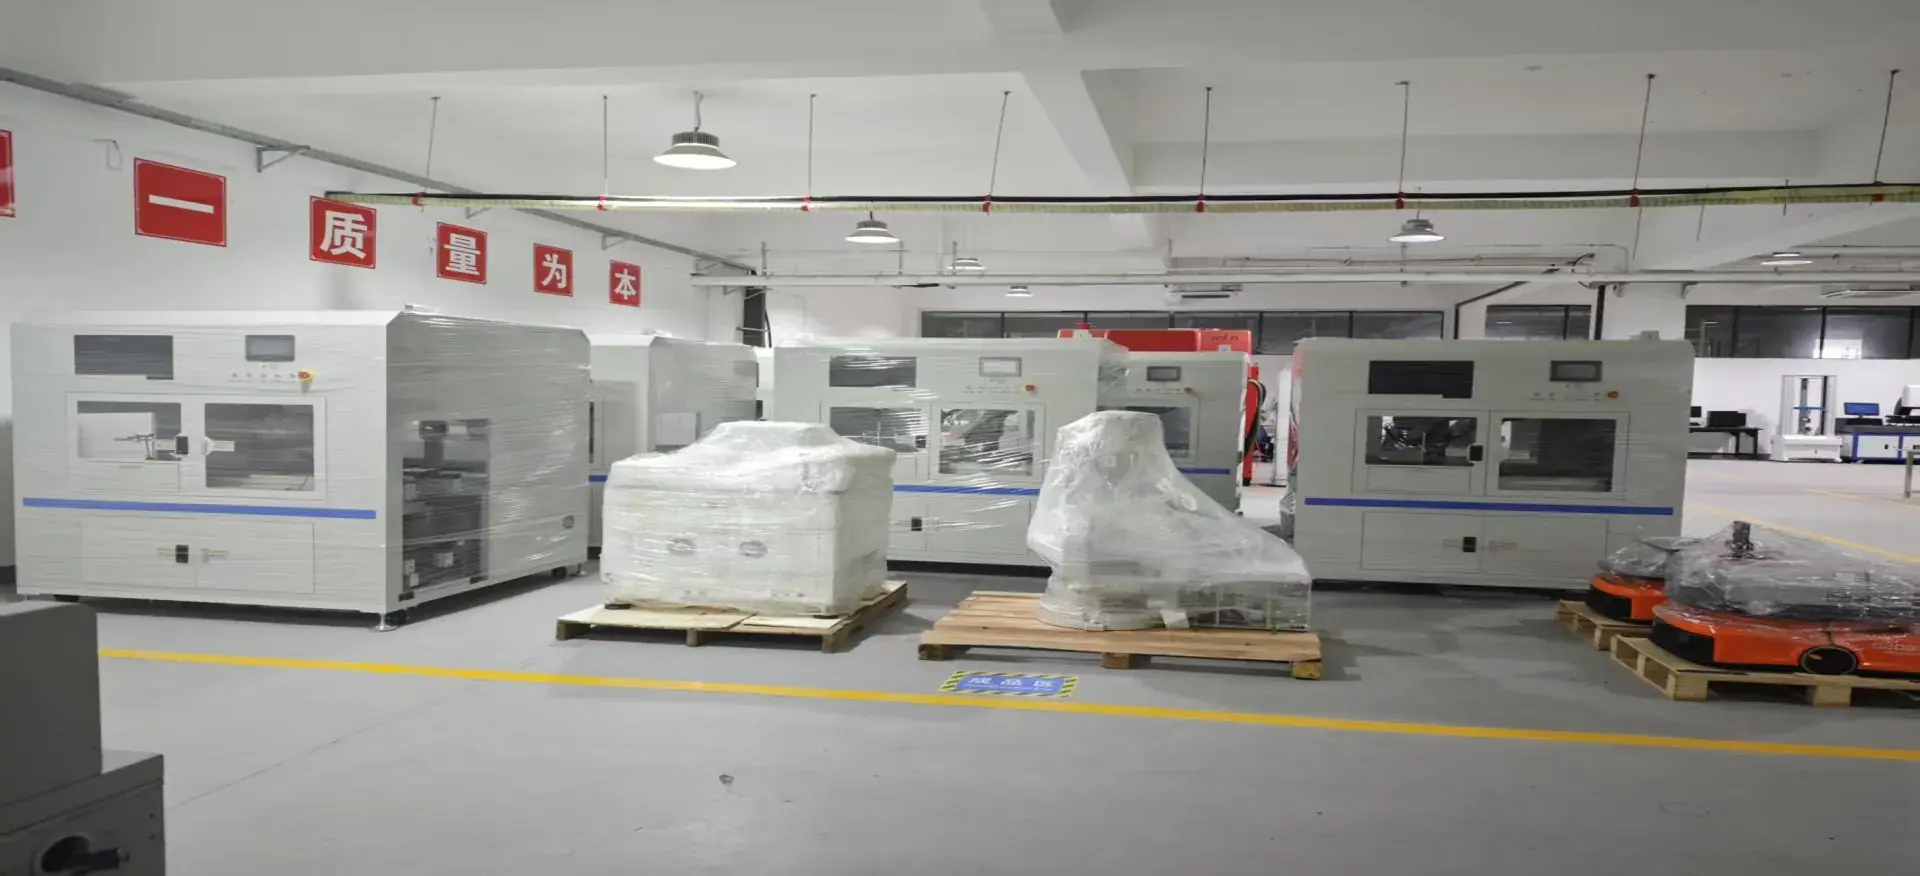
三维五轴激光切割设备全景
试一件再定方案
系统该怎么配,取决于你的件和你的班次。帝耐激光提供免费打样与系统方案:把典型件的数模、材料、厚度、批量与节拍要求发过来,我们给出主机配置加配套清单。
如果已经有部分三维五轴激光切割机,也可以只补缺口那几块,我们会说明接口怎么对接。
整篇的落点在这里
三维5轴激光切割系统由主机、光源与光路、五轴控制与随动、软件与后置、除尘与防护、工装夹具、辅助配套七块组成,缺一块就出不了活。
采购时要按系统清单谈,要求一家对总成负责,按整线出活验收。
判断一套系统好不好,最简单的办法是让它切你的件,切完看三件事:节拍够不够、断面能不能直接进下道工序、连续跑一天会不会停。这三件事过了,参数表上的数字才有意义。三维5轴激光切割系统的价值,最终体现在车间地上那堆切好的件里,不在彩页上。
系统构成相关疑问
Q1:系统一定要一次配齐吗? A1:可以分批。建议主机与除尘一次配齐,工装与自动化可按产能逐步补,但要在初期预留接口。 Q2:软件必须买厂家的吗? A2:不一定。第三方软件也能用,但要确认后置处理是否成熟,最好让对方用你的典型件编一次程序验证。 Q3:除尘风量怎么定? A3:按最脏的材料定,不按最常用的定。管道长度与弯头数量都会影响实际抽力,需在方案阶段核算。 Q4:多家分包怎么避免扯皮? A4:指定一家做总集成,验收按整线出活指标考核,不按单台三维五轴激光切割机考核。 Q5:一套系统里,哪些部分最该看重厂家自研? A5:五轴控制系统与后处理最该看重。帝耐激光自研五轴系统、服务中小制造企业,并以免费打样验证系统稳定性,降低首购的不确定性。