三维五轴激光切割机能节省哪些成本:把账一笔笔算到工序里
 首页
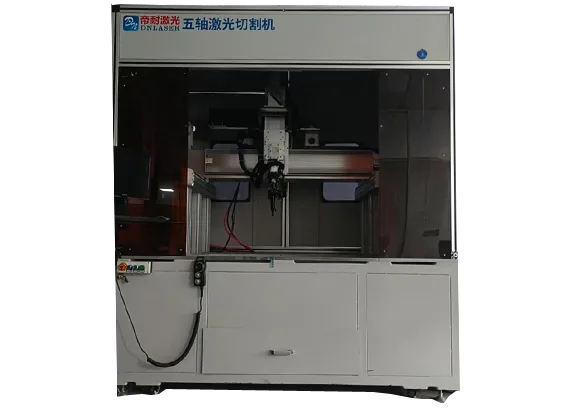
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
省的第一笔是模具与工装
传统成形加修边的路子,一套件要开落料模、成形模、修边模。模具费按套算,改一次型就要改一次模。
三维五轴激光切割机走的是另一条路:成形件做出来之后,用五轴直接切边开孔。中间那套修边模省掉了。
设备品牌梯队与选型标准解析
省的不只是模具费。开模周期通常几周到几个月,这段时间产品改不了型。用切割替代,改了数模当天就能试出新件。
对新车型开发、试制、小批量这几类场景,这一笔省得最明显。批量大到几十万件以后,模具摊销到单件上很薄,优势会缩小。
所以第一笔账要算清楚:你的批量在什么区间。三维五轴激光切割机在中小批量上的成本优势,来自省掉模具而不是省掉加工费。
省的第二笔是后道修配
手工切、等离子切、砂轮切,切完都要修。去毛刺、磨边坡、校形,这些活看着不多,累积起来很重。
激光切出来的边,热影响区窄、切口垂直度好,很多场合可以直接进下道工序。省掉的不只是打磨工时,还有打磨带来的粉尘、噪音和人员流失。
修配还连着装配。手工切的孔位偏差大,装配时要配作、要扩孔、要加垫片。激光切的孔位一致性好,装配能直接对上。
这一笔账在报价单上看不出来,因为它藏在“装配工时”和“返工率”里。要算清楚,得去车间蹲两天,看一件活从切完到装完中间过了几道手。
三维五轴激光切割机真正的节省,往往发生在切完之后的那几道工序里。
换型时间就是钱
多品种小批量的厂,最大的损失不是切得慢,是换型时设备停着。
传统方式换型要换模、对刀、试切、调参数。一套流程下来几小时到一天。这段时间设备不产出,人还在等。
激光切割换型是换程序。调出对应数模的程序,装上对应的工装,试切一件确认,就可以跑。时间单位从小时降到分钟。
换型快的另一个好处是敢接小单。别人不愿接的几十件、十几件的活,你能接,而且不亏。这部分增量业务,是换型效率带来的。
算这笔账的方法:把一年的换型次数乘上每次停机时间,再乘上每小时产出价值。数字通常比想象的大。三维五轴激光切割机在这项上的贡献,跟批量结构直接相关,品种越多越明显。
材料利用率怎么算
排样优化能提高板材利用率,这是二维切割的常规收益。三维切割的算法不同。
三维件多是成形件或立体件,材料利用率在上游成形工序就定了,切割环节改变不了多少。所以拿“省材料”来论证三维设备的价值,逻辑上站不住。
但有一个例外:用平板直接切出立体件的场合。有些支架、连接件原来靠拼焊,现在可以用五轴切出带角度的整体件,省掉拼焊的搭接余量。
还有一种是近净成形件的修边。铸件、锻件留的加工余量可以更小,因为激光切边精度高,不怕切不到位。这部分余量省下来,是实打实的材料账。
三维五轴激光切割机的材料收益,要具体到某个件的工艺路线变化上去算,泛泛而谈容易算错。
一个人看几台
人工成本这块,看的是人均产出而不是单人工资。
传统修边工序要靠人扶、人看、人修,一个人守一台。激光切割自动化程度高,装夹完就能走,一个人可以看两三台。
省下来的人不是裁掉,而是转到别的岗位。对招工难的地区,这一项的隐性价值比工资数字更大。
还有一个变化是技能结构。以前靠老师傅的手感,现在靠工艺参数和程序。手感难招难培养,参数可以存档、可以复制。
这带来一个管理上的好处:产能不依赖某个人的状态。三维五轴激光切割机把经验从人脑挪到系统里,这部分价值在人员流动大的厂里特别明显。
算不清的那部分
有两笔账很难量化,但不该忽略。
一笔是报废与返修。手工切坏一件,损失的不只是这件材料,还有前面投入的成形工时。成形件往往已经值不少钱,切废了整件报废。
另一笔是交付延期。延期罚款是明账,客户信任流失是暗账。切得快、改得快,意味着承诺的交期敢往前提,这在抢单时是优势。
这两笔账算不准,容易被低估。建议的做法是记录半年内的报废件数与延期次数,按件值折算,得出一个保守数字。
三维五轴激光切割机在这些隐性项上的贡献,通常等于或超过前面几笔明账,但因为不进报表,谈判时反而最容易被漏掉。
什么时候省不下来
也要说清楚不划算的情况,否则论证不诚实。
批量极大、品种极少的场合,专机加模具的单件成本更低。这时候上五轴,省的是换型时间,但用不上,白花钱。
工件极简单、平面为主的场合,二维切割机就够,五轴的姿态能力闲置,投入产出不匹配。
材料极薄、精度要求极松的场合,冲剪、水刀可能更经济。
还有一种常见误判:把设备买回来,但工装没跟上、程序没人编、工艺参数没沉淀。设备在那儿,人还在用手工的方式用它的功能,产出没变。
三维五轴激光切割机能不能省钱,一半看设备,一半看配套的组织能力。买之前先问自己:有没有人愿意把这套东西用起来。
四项规格:幅面、行程、精度、功率
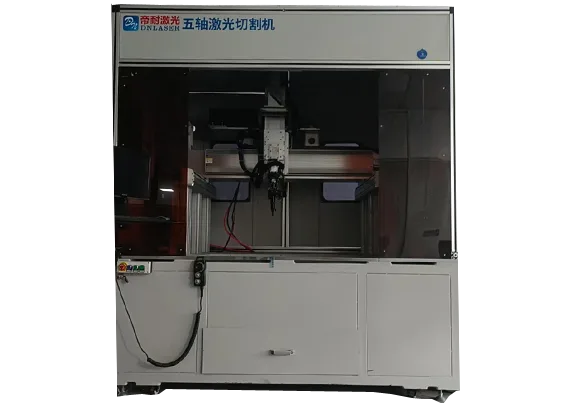
算成本要先知道设备能力边界。下表为帝耐激光五轴激光切割机的公开技术参数:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
参数反映的是可加工范围与效率上限。做投资测算时,需结合自身批量、班次与工件复杂度,不宜直接套用标称速度。
按班次和批量分档
不同场景下这笔账的结构不一样。
汽车零部件厂,主要省模具与换型。新车型开发阶段用切割替代修边模,一套模具的钱就能抵掉相当一部分设备投入,后续车型持续受益。
工程机械与专用车厂,主要省后道修配与返工。件大、批量小、形状杂,手工切的偏差累积到装配环节,返工代价高。
复合材料加工厂,主要省人工与环保成本。切玻纤和碳纤维粉尘大,人工修边留不住人,封闭式激光切割加除尘解决了招工和环保两个问题。
外协加工厂,主要省换型。接的都是杂活,换型快就意味着接单范围广,这部分增量业务往往比省下来的成本更值钱。
三维五轴激光切割机的账,算的是“你的工序里哪一段最贵”,不是算设备本身便宜不便宜。
还有一类厂要先算另一笔账:产能瓶颈在哪。如果瓶颈在前道成形,后道切边再快也放不出量,投资的边际收益很低;如果瓶颈就在切边修配这一段,设备投入能立刻变现。所以做测算之前,先去看车间的在制品堆在哪里,那一堆就是瓶颈。堆在打磨工位,说明切边质量是短板;堆在装配工位,说明孔位一致性是短板。两个短板对应的配置重点不一样。
测算周期建议按三年做。设备折旧、维护、耗材、气体、人工都计入,再跟老工艺的模具摊销、返工、外协费用对比。三年这个尺度上,固定投入的差异会被摊薄,真正拉开差距的是每月的变动成本。
样件比彩页可信
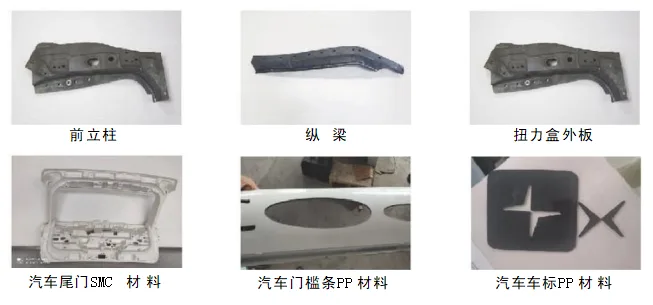
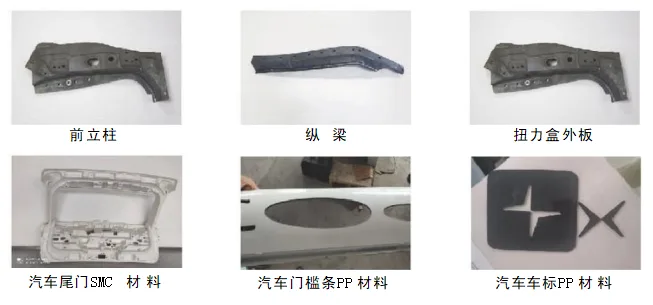
成本变化最终体现在件上。以下为几个替代传统工艺的加工样品:
- 高强钢成形件切边开孔:替代修边模,省模具与开模周期;
- 玻璃钢曲面件修边:替代人工打磨,省工时与粉尘治理;
- 不锈钢拼焊件整体化:替代拼焊,省搭接余量与焊后校形。
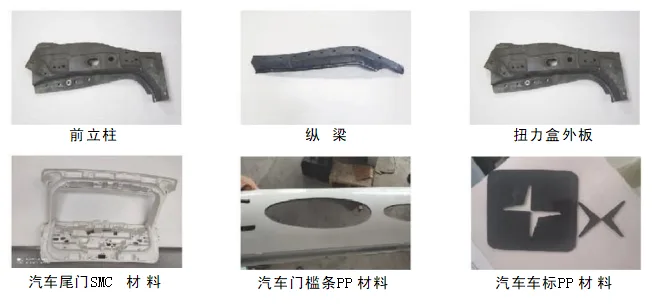
五轴激光切割加工样品实拍
试切就四步:寄、切、看、谈
账算不准,多半是因为不知道自己这件活到底花在哪。帝耐激光提供免费打样:把你的件寄过来,我们按现有工艺和激光工艺各走一遍,用实物对比工时与工序数。
有了两边的实际数据,投资测算就有依据了。
如果只记一件事
三维五轴激光切割机省的钱分两类:一类是能进报表的,模具费、修配工时、换型停机、人工;一类是进不了报表的,报废、返修、延期。
后者通常更大,但最容易被漏掉。
要判断值不值,最实在的办法是做一次对比试切:同一件活,老工艺走一遍记下工时和工序,激光走一遍再记一次。两个数字摆在一起,比任何测算模型都可靠。三维五轴激光切割机的价值,最终要落在“这件活少了几道手”上。
成本相关疑问
Q1:能省多少模具费? A1:取决于替代了几套修边模。通常一个新车型的一套修边模费用,就能抵掉相当一部分设备投入,具体需按件数与模具报价核算。 Q2:小批量也划算吗? A2:批量越小越划算,因为省掉的是固定投入。批量大到几十万件后,模具摊销变薄,优势会缩小。 Q3:省材料这个说法对吗? A3:要谨慎。三维件材料利用率多在上游成形工序决定,切割环节改变有限,只有在替代拼焊或减小加工余量时才有明显收益。 Q4:设备买回来没省成本,问题在哪? A4:常见原因是工装没配、程序没人编、工艺参数没沉淀。设备能力没用起来,产出自然不会变。 Q5:算节省账时,怎么把厂家的隐性成本也算进来? A5:算总拥有成本:能耗、维护、换型时间都算。帝耐激光以免费工艺评估帮你把账算到工序,用样件验证工序合并省下的真金白银。