大幅面板材龙门激光切割机:幅面做大之后要解决的四个问题
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
幅面变大,跨距就成了主角
台面从两米做到六米,横梁跨距翻了三倍,问题性质就变了。
跨距变大,横梁自重引起的下垂增加,而且下垂量随位置变化:横梁在中间时下垂最大,在两端时最小。这会导致切同一张板上不同位置的件,割嘴到工件的距离不一致。
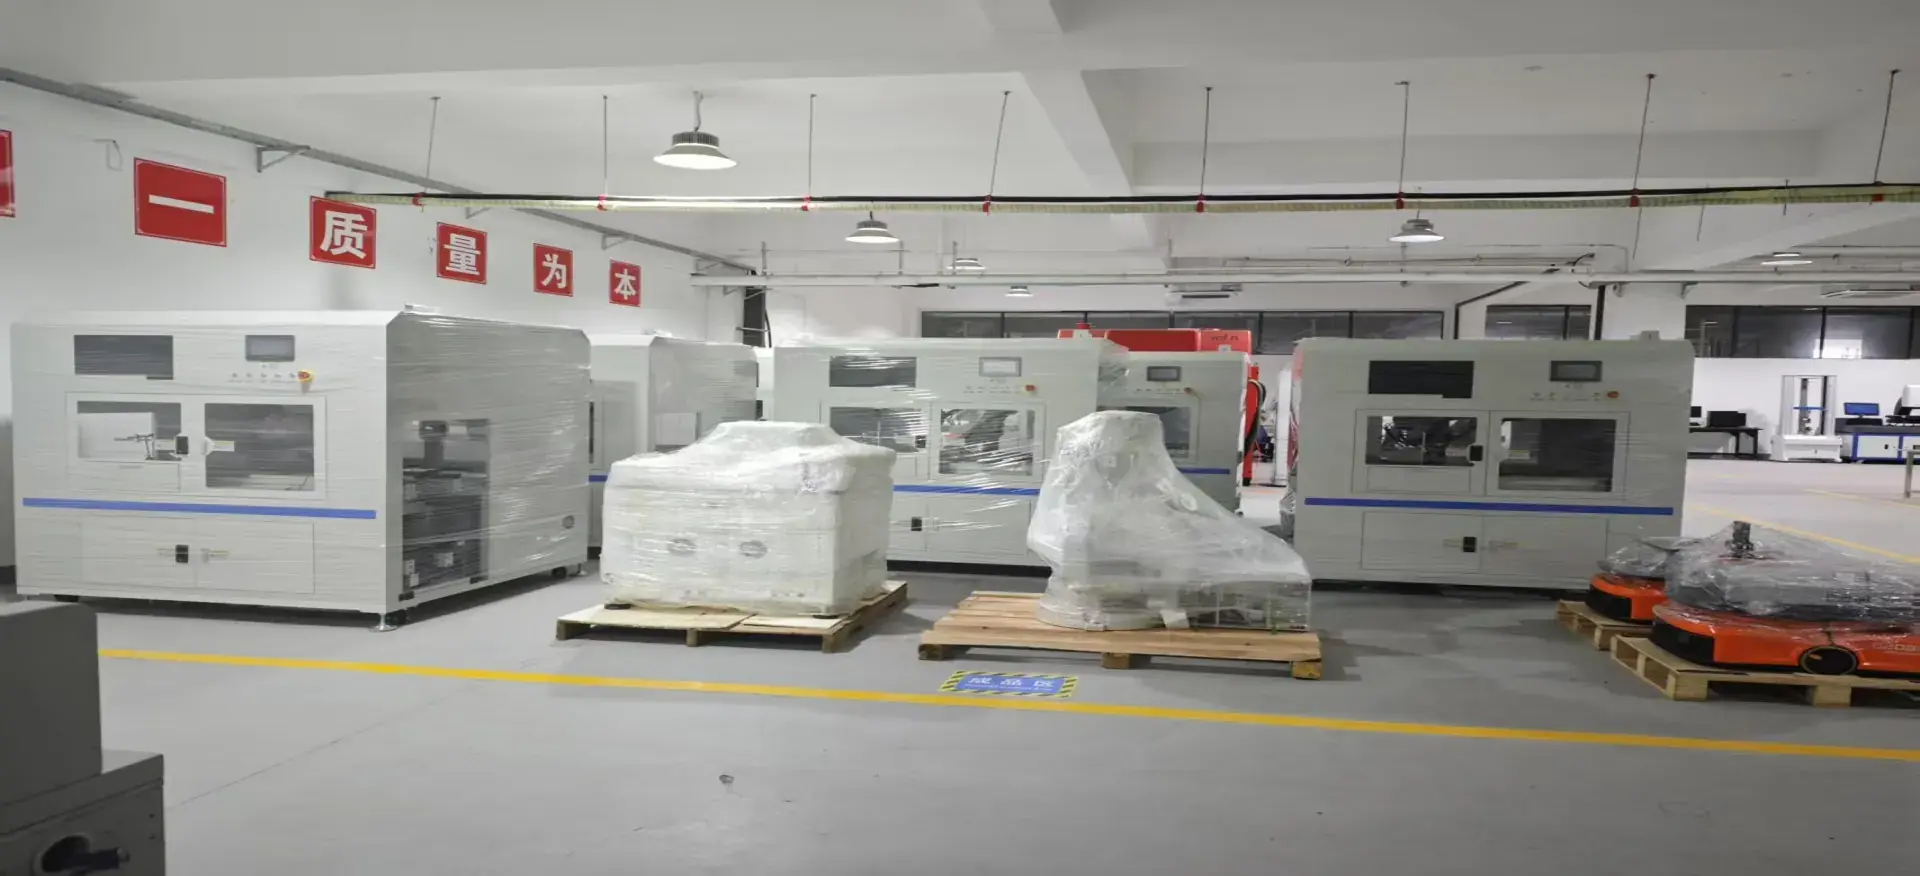
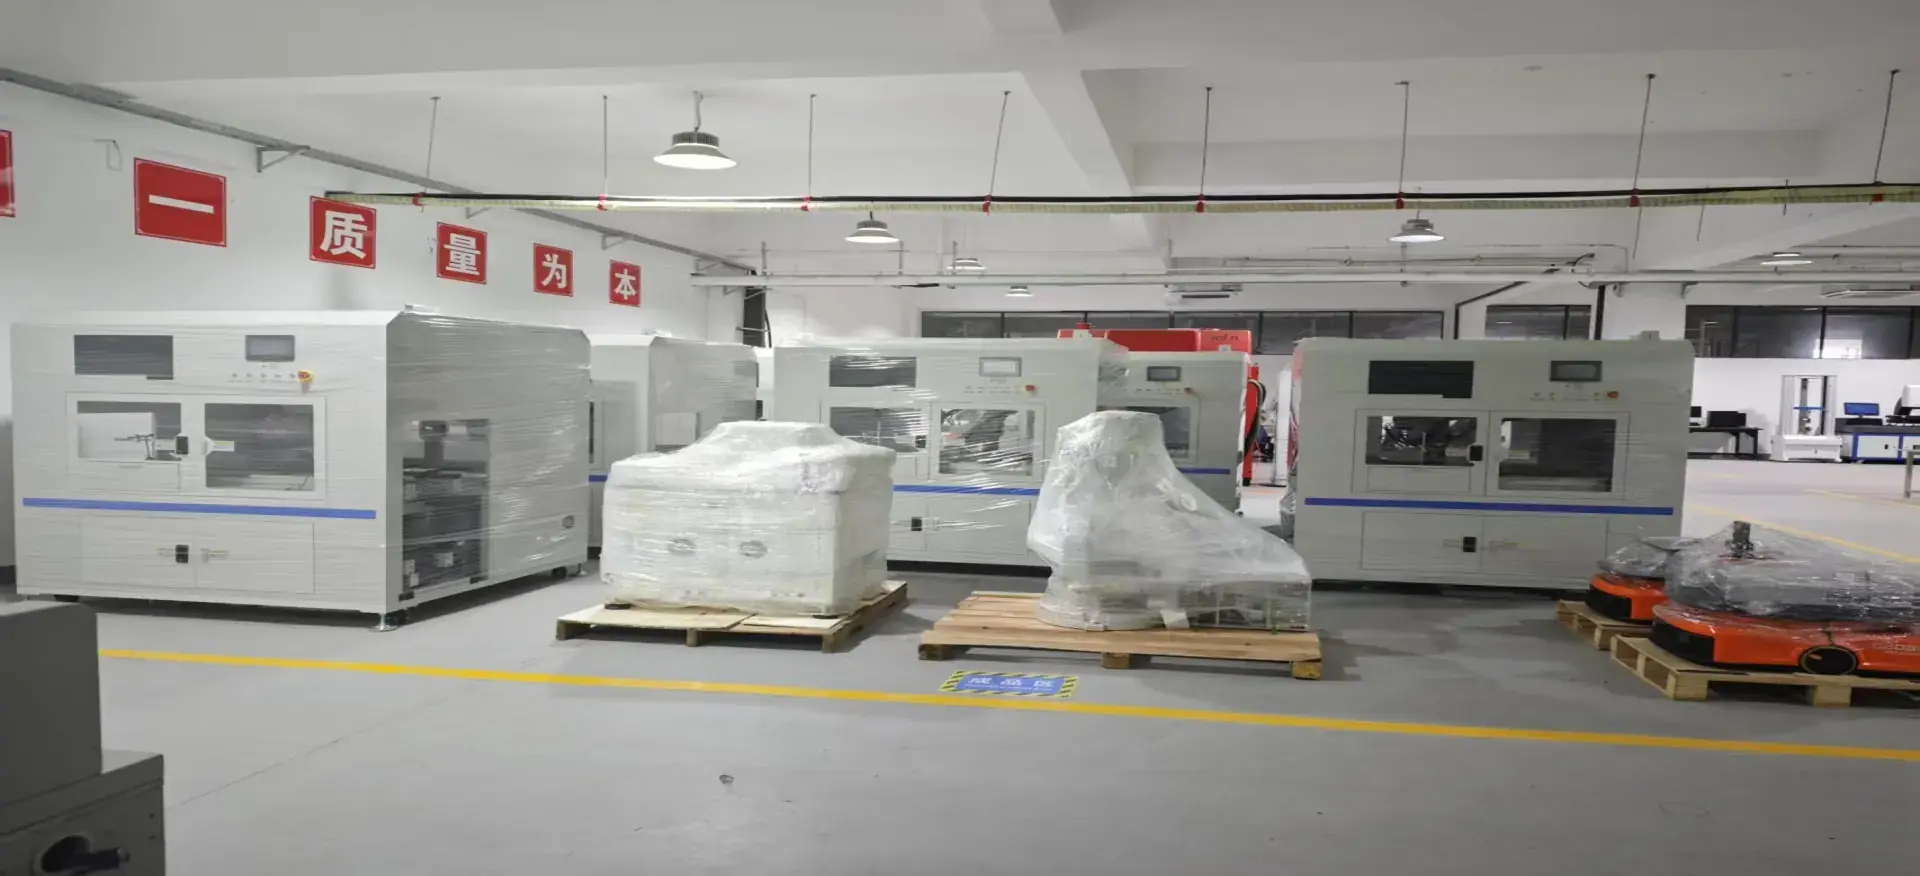
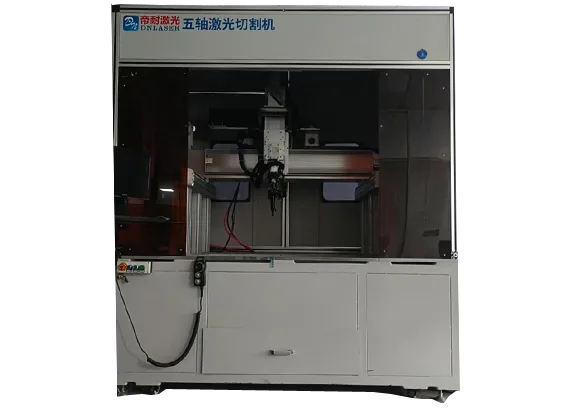
三维五轴激光切割设备全景
应对办法有几种。加高横梁截面、用箱型或桁架结构提高抗弯刚度;做预变形补偿,让横梁出厂时略向上拱;用轻质材料减重,比如铝合金横梁配钢导轨。
还有一种是用双横梁或龙门移动式结构,把跨距问题转成同步问题。
选大幅面三维五轴激光切割机,第一件事是问横梁结构:什么形式、什么材料、下垂量控制在多少。说不出具体数字的,多半没认真算过。大幅面板材龙门激光切割机的技术门槛,首先就在这根梁上。
双驱同步与偏载
大幅面龙门几乎都用双驱,两侧各一套伺服带动横梁。
同步做不好,横梁会跑偏。轻微跑偏表现为对角线误差,严重跑偏会卡死或报警。这个问题在空载时不明显,切厚板加载后才暴露。
调试同步要处理三层:机械安装的平行度、两套驱动的增益匹配、加减速时的动态跟随。三层都到位,才能在全行程全速度范围内保持同步。
还有一个容易被忽略的因素是偏载。操作台在机床一侧、抽风管道挂在一侧、上下料机械手只在一侧作业,都会造成重心偏移,影响同步稳定性。
所以大幅面三维五轴激光切割机的现场布置也要参与设计。把重的东西尽量对称布置,把偏载工况告诉厂家,让他们在调试时把偏载考虑进去。
大幅面板材龙门激光切割机的精度,一半靠装配,一半靠调试。
热变形在长行程上被放大
行程越长,热变形的影响越明显,因为热膨胀量跟长度成正比。
车间温度白天和夜里差几度,六米长的床身就能差出可观的尺寸变化。切大件时,这种变化会直接反映在件长上。
应对办法分三个层次。环境层:控制车间温度,避免阳光直射和门口冷风直吹,这是最根本的。结构层:床身做对称设计,让热变形朝一个方向、可预测;关键部位加温度传感器做补偿。工艺层:长件切完不要立刻测量,等温度平衡再测。
还有光源和光学件的热效应。长时间连续切割,镜片受热会让焦点漂移,表现为切到后半段切不透。这要靠镜片冷却和定期校准解决。
大幅面板材龙门激光切割机的使用,需要配套的环境管理。买了设备不管环境,精度是保不住的。
上下料才是效率瓶颈
大幅面三维五轴激光切割机切一张板几分钟到几十分钟,上下料却可能要十几分钟。
板越大越重,吊装、定位、夹紧都慢。人手搬不动,必须用行车或真空吸盘。上下料时间占节拍的比例,比小三维五轴激光切割机高得多。
解决办法有几种。交换台:两个台面交替,一个在切一个在装卸,节拍连续。投入高,占地大。自动上下料:机械手或桁架取放料,适合批量稳定的件。投入更高,柔性略差。预装台:在机外先把料装到工装板上,整板推入,缩短机上时间。投入低,效果好,是性价比最高的方案。
还有一个细节是排样。大幅面板材的排样优化空间大,把不同件混排能显著提高利用率。这需要排样软件支持共边切割和余料管理。
选大幅面三维五轴激光切割机,一定要把上下料方案一起考虑。只买主机不解决上下料,设备利用率上不去。大幅面板材龙门激光切割机的投资回报,往往取决于这个配套。
场地说起来简单做起来难
大幅面三维五轴激光切割机对场地的要求比小设备苛刻。
地面承重。床身加水加料,单位面积载荷不低,老厂房要做承重核算。地面平整度也要求高,不平会导致床身扭曲,精度无从谈起。
基础隔振。附近有冲床、行车、叉车通行,振动会传到三维五轴激光切割机上。必要时做独立基础或隔振沟。
空间尺寸。要考虑板材进出的通道、行车的运行范围、维修时的拆装空间。很多厂房装得下三维五轴激光切割机,但装不下维修。
电力与气体。大幅面三维五轴激光切割机功率大,配电容量要够;切厚板耗气量大,液氮罐或制氮机的布置要提前规划。
这些项在采购早期就要核实,不要等三维五轴激光切割机到货才发现门进不去。大幅面板材龙门激光切割机的落地,是一场土建、电气、工艺的联合工程。
精度怎么长期保住
新机精度好,三年后还好的才是好三维五轴激光切割机。
精度衰减主要来自几处。导轨磨损,尤其是粉尘环境;丝杠或齿条间隙增大;横梁应力释放导致变形;基础沉降导致水平变化。
延缓衰减靠维护制度。导轨定期润滑与清洁、齿条定期清屑、水平和直线度定期检测、紧固件定期复紧。这些工作看着琐碎,但决定三维五轴激光切割机能用几年。
还要有检测手段。厂里应配激光干涉仪或至少球杆仪,定期测定位精度和圆度。没有检测手段,精度衰减是感觉不到的,等到件超差才发现,已经切了一批废品。
另一个手段是补偿功能。控制系统支持螺距补偿和热补偿,定期重新标定并更新补偿参数,能把精度拉回来一部分。
大幅面板材龙门激光切割机的长期表现,取决于厂里有没有把它当精密设备来管,而不是当切割工具来用。
幅面不是越大越好
最后说一个常被忽略的判断:你真的需要那么大吗。
幅面加大,设备成本、占地、能耗、上下料难度都上升,精度控制难度也上升。如果八成工件都在两米以内,买六米设备是用八成成本服务两成工件。
更经济的做法是幅面按主力件定,超尺寸件用拼焊或外协。拼焊会增加一道工序和焊后处理,但省下的设备投入可能更划算。
还有一种折中方案:买中等幅面加长料通过功能。有些设备支持长料从一侧进给,实现超长件的分段切割,占地和成本都比全幅面低。
判断依据应该是工件尺寸分布图,不是“以后可能接大活”的预期。预期常常不成立,设备却要付折旧。
大幅面板材龙门激光切割机的选型,是从工件尺寸分布出发的一道计算题,不是一次心理安慰。
关键规格逐条列出
幅面是大幅面设备的第一参数。下表为帝耐激光五轴激光切割机的公开技术参数,其中工作台尺寸与 Z 轴行程决定可加工件的尺寸上限:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
工作台尺寸可按需定制。评估大幅面设备时,应区分台面尺寸与有效切割幅面,后者需扣除夹具区与安全距离。
落到车间的用法
大幅面设备的应用场景集中在几个行业。
轨道交通:车体侧墙、底架、端墙,件长常见数米,要求长行程精度保持与热补偿能力。
船舶与海工:大型结构件与舱壁,板厚跨度大,要求切厚能力与大幅面排样优化。
工程机械:动臂、斗杆、转台等大型结构件,件厚、形状复杂,要求床身刚性与坡口能力。
建筑钢结构:长型材与节点板,批量大、精度要求中等,重点是效率与上下料配套。
风电与电力设备:塔筒法兰、机舱结构件,件大且圆,要求回转类工装与大幅面配合。
这类客户的共同点是:设备停机损失大,所以可靠性和售后响应比参数更重要。选大幅面板材龙门激光切割机,要把服务能力放在与技术参数同等的位置上评估。
切口和孔位瞒不住人
大幅面设备的价值在大件上体现,看样品最直接:
- 轨道车辆侧墙长件:考验长行程精度保持与热补偿;
- 工程机械大型结构件:考验床身刚性与厚板切割能力;
- 建筑钢结构节点件:考验排样利用率与上下料效率。
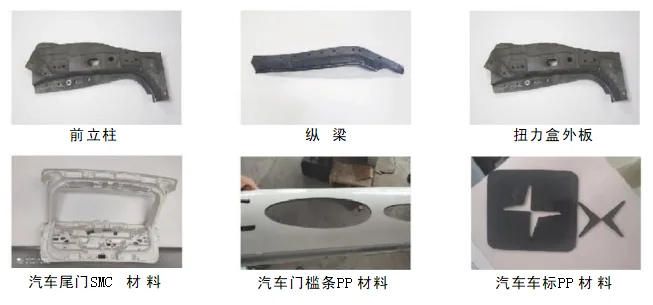
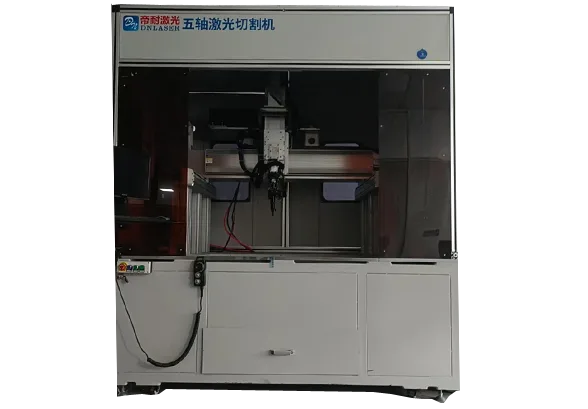
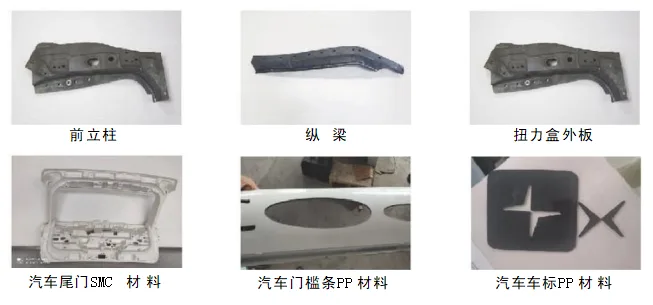
五轴激光切割加工样品实拍
拿不准就切件看结果
大幅面设备不好随便试,但可以带件来。帝耐激光提供免费打样:把你的最大件尺寸、材料、厚度发过来,我们评估是否在能力范围内,能做的直接切一件给你看。
如果件超出常规幅面,也可以一起讨论分段切割或定制幅面的可行性。
回头看开头那个问题
大幅面板材龙门激光切割机要解决四个问题:跨距带来的横梁下垂、双驱同步与偏载、长行程热变形、上下料效率。
幅面不是越大越好,应按工件尺寸分布定,超尺寸件用拼焊或外协解决。
还有一件事容易被忽略:大幅面设备是精密设备,不是切割工具。要有环境管理、检测手段、维护制度,精度才保得住。买的时候比参数,用的时候比管理。大幅面板材龙门激光切割机的寿命,藏在日常的润滑和校准记录里。
大幅面设备相关疑问
Q1:台面尺寸就是可切幅面吗? A1:不是。台面要扣除夹具区、安全距离和边缘不可用区,有效切割幅面通常小于台面尺寸,采购时要问清。 Q2:双驱同步怎么验? A2:在全行程内多点测对角线误差,并在不同速度下重复测。要求厂家提供实测数据与测试条件。 Q3:长件切完尺寸不准怎么办? A3:先排查热变形:等温度平衡后复测。若仍超差,检查螺距补偿与热补偿参数是否需要重新标定。 Q4:一定要配交换台吗? A4:看上下料时间占节拍的比例。占比高时值得配;也可以先用预装台的低成本方案过渡。 Q5:幅面要做大,中小制造企业怎么避免买大用不上? A5:按最大件的 1.1 倍定幅面。帝耐激光提供免费工艺评估,可针对你的典型大件核算幅面与刚性,把投入压到刚好够用。