五轴龙门切削机床与五轴激光切割:两种工艺的能力边界与分工
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
一个是削,一个是熔
两种工艺的物理过程完全不同,这决定了它们的适用边界。
切削靠刀具刃口施加切削力,把材料一层层剥下来。切屑是固体的,工件受切削力,会有让刀和变形。
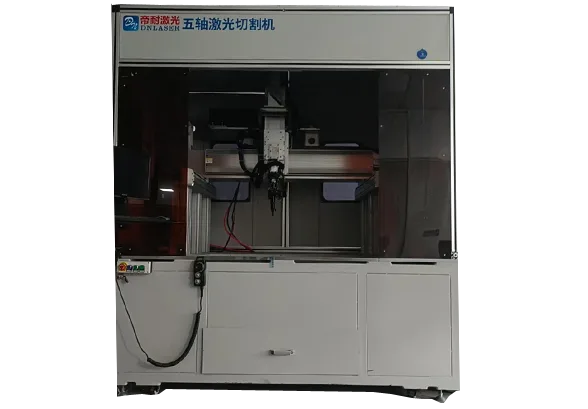
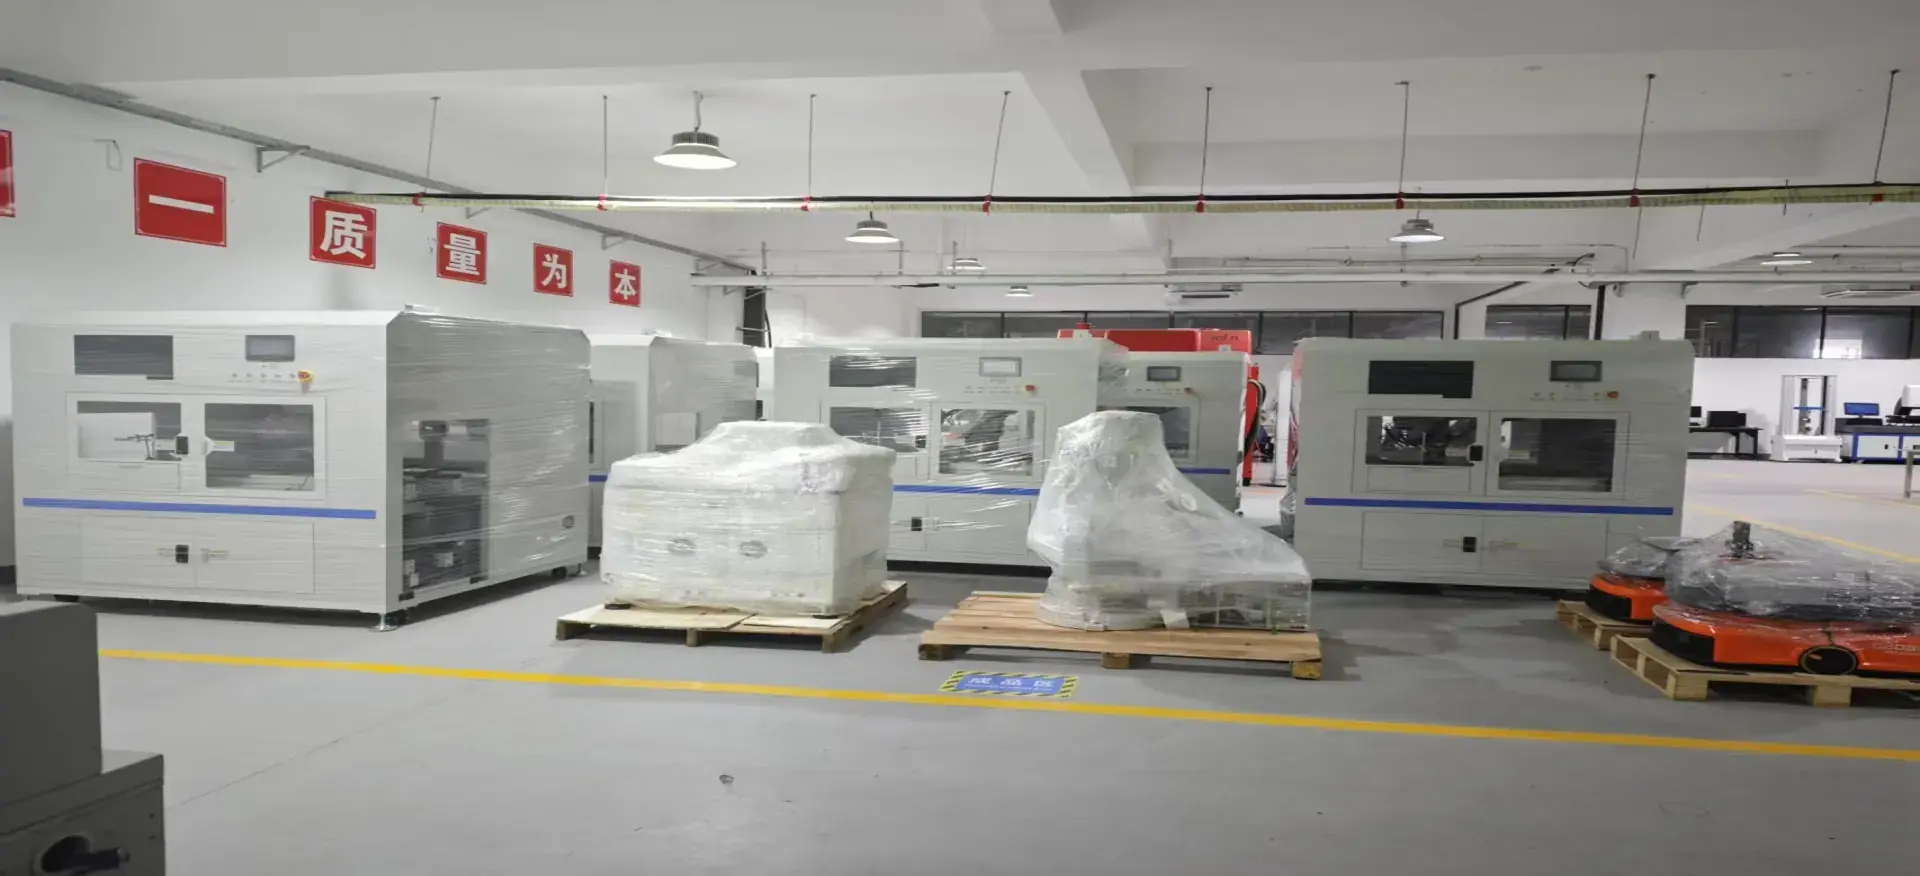
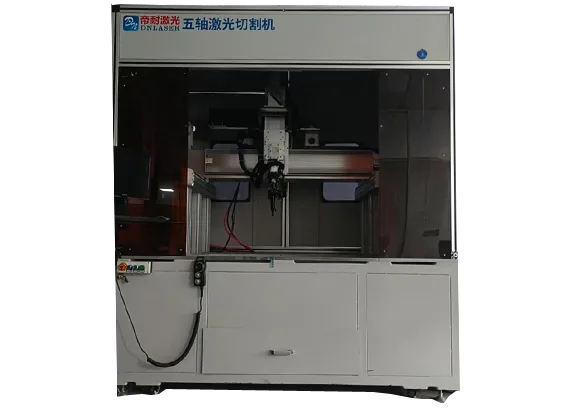
龙门五轴激光切割机整机
激光靠聚焦光斑把材料熔化或气化,用辅助气吹走。没有刀具接触,没有切削力,工件不受机械推压。
这个差别带来一连串后果。切削能加工出很高的尺寸精度和表面质量,但效率受刀具和切削力限制;激光切得快、无接触,但切缝有锥度,热影响区无法完全避免。
所以五轴龙门切削机床和五轴激光切割不是替代关系,是分工关系。认清这一点,选型才不纠结。
薄板看激光、厚实看切削
厚度是第一道分界线。
薄中板切轮廓、开孔,激光速度快得多。几毫米的钢板,激光切一个复杂轮廓几十秒,切削要几分钟,还要考虑刀具磨损和装夹刚性。
厚件和高精度面,切削更合适。激光切厚板断面会有锥度,切缝下宽上窄,尺寸精度受限;切削能保证垂直度和表面粗糙度。
还有一个分界是加工内容。只切轮廓和孔的,激光效率高;要铣台阶、铣槽、做沉孔、做螺纹的,必须切削。
实际生产里常见的组合是:先用激光切出外形和粗孔,再上切削机床做精加工面和孔系。两道工序各发挥所长,总成本比单用一种低。
五轴龙门切削机床在这种组合里承担精度部分,激光承担效率部分。
热影响与残余应力
两种工艺都会在工件上留下应力,形式不同。
激光是局部高温快速冷却,切口附近形成热影响区,硬度可能变化,薄件容易翘曲。残余应力集中在切口附近,范围窄但梯度陡。
切削是机械力加切削热,应力分布更广,表层可能有加工硬化,深层有残余应力。薄壁件切削时会因为应力释放而变形,需要多次装夹或去应力工序。
对后续工序的影响也不同。激光切完的件要焊接时,热影响区可能影响焊缝质量,需要磨掉或调整工艺。切削件要焊接时,主要担心表面油污和毛刺。
所以选工艺要看下道工序是什么。切完直接焊接的,激光的氧化边可能要处理;切完要精密装配的,切削的表面质量更有优势。
五轴龙门切削机床在应力控制上的手段更多,比如对称去料、分层切削、中间去应力,这些是激光做不到的。
精度这件事要分层看
说“切削精度高”是不完整的,要分成几种精度。
尺寸精度,切削通常更好,因为可以测量补偿、可以光刀修正。激光是一次成形,切完就定了。
形状精度,两者都能做高,但切削受工件刚性影响大,薄壁件切削会变形,激光不受力反而有优势。
位置精度,取决于三维五轴激光切割机和工装,跟工艺关系不大。五轴设备本身的定位精度是基础。
表面质量,切削可以做到很细的粗糙度,激光切口有纹路和挂渣,通常需要后续处理。
所以“哪个精度高”要看问的是哪种精度。切薄壁复杂曲面件,激光可能比切削更准,因为不受切削力。切厚件精密孔系,切削明显更好。
五轴龙门切削机床的优势,集中在需要多次装夹、多种工序复合的复杂件上。
效率不能只看走刀速度
比较效率容易犯一个错:拿激光的切割速度和切削的进给速度直接比。
激光切 3mm 钢板,速度可能是每分钟十几米;切削同样厚度,进给可能每分钟一两米。数字差十倍,但这不是全部。
要看单件工时。激光切完可能要打磨去挂渣,切削可能一刀成型不用后处理。加上后处理,差距会缩小。
要看装夹次数。激光切轮廓一次装夹,切削铣多面要多次装夹,每次装夹都有找正时间。
要看刀具成本。切削有刀具磨损,硬材料刀具消耗快,这部分要摊到单件上。激光的消耗是镜片、割嘴、气体,成本结构不同。
还要看换型时间。激光换程序,切削换程序加换刀具加对刀。品种多的时候,这个差距很明显。
综合算下来,薄板多品种选激光,厚件少品种选切削,中间地带要实测算。五轴龙门切削机床在中间地带往往靠复合能力取胜,不是靠单工序速度。
能不能一台机兼顾
有人会问:能不能买一台既有激光又有切削的五轴设备。
技术上有复合机型,激光头加铣头装在同一台五轴上。好处是一次装夹完成粗精加工,减少装夹误差。
实际使用中有几个约束。一是防护冲突:切削有切屑和切削液,激光怕粉尘和油雾污染镜片,两套系统的防护要求相反。二是结构冲突:切削要刚性和大扭矩,激光要速度和动态响应,结构取舍不同。三是成本:复合机价格高于两台单机之和,维护也更复杂。
所以复合机适合特定场景:件价值高、装夹误差影响大、批量不大的精密件。大批量生产还是分工序更经济。
对多数工厂,更实际的路径是买一台激光加一台切削,用工艺路线把它们串起来,中间靠工装和基准统一保证精度。五轴龙门切削机床和激光三维五轴激光切割机各司其职,比强行复合更稳。
选型时先问三个问题
给一套判断顺序。
第一个问题:这件活要不要去除材料做面。只切轮廓就选激光,要铣面铣槽就选切削。这一问定工艺大类。
第二个问题:精度要求靠什么保证。靠三维五轴激光切割机精度和一次成形,激光可以;靠多次测量补偿和光刀,切削更合适。
第三个问题:批量和品种结构。多品种小批量偏激光,少品种大批量偏切削。
三个问题答完,工艺路线基本清楚。剩下的是三维五轴激光切割机规格:幅面、行程、功率、摆角。
还有一条现实建议:如果厂里已经有切削能力,缺的是切轮廓的效率,那就补激光,不要用切削去硬啃薄板轮廓。反过来,已经有激光但精度上不去,就补一台切削做精加工。五轴龙门切削机床的采购决策,应该由工艺短板驱动,不由三维五轴激光切割机清单驱动。
这台机的底子有多厚
激光侧的能力边界要先摸清,才能判断哪些工序该交给切削。下表为帝耐激光五轴激光切割机的公开技术参数:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 空运行速度 | X/Y 轴 40m/min;Z 轴 15m/min | X/Y 轴 40m/min;Z 轴 15m/min |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 润滑系统 | 自动注油润滑系统 | 自动注油润滑系统 |
| 冷却方式 | 水冷 | 水冷 |
激光适合轮廓切割与开孔,不承担铣面、铣槽、攻丝等去除材料工序。需要复合加工时,应规划激光与切削的分工与基准统一方案。
把用途摆开看就分出几档
按行业看,两种工艺的分工已经比较成熟。
汽车模具与检具:以切削为主,激光用于切边开孔和割除余料。模架类件精度要求高,切削不可替代。
工程机械结构件:厚板坡口与轮廓,激光切坡口效率高;配合面和销孔要切削保证。
航空航天结构件:切削为主,激光用于复材切边和金属件开孔。复材不能切削的地方,激光是唯一选择。
轨道交通与船舶:长大型材与厚板,激光切轮廓、切削加工装配面,两者配合。
通用机械:以激光为主,少量精密件外协切削。
五轴龙门切削机床在重工业和模具行业的地位稳固,激光在薄中板和多品种场景更具优势。判断自己属于哪一类,看主力件的厚度分布和精度要求就够了。
实物切样放在一起
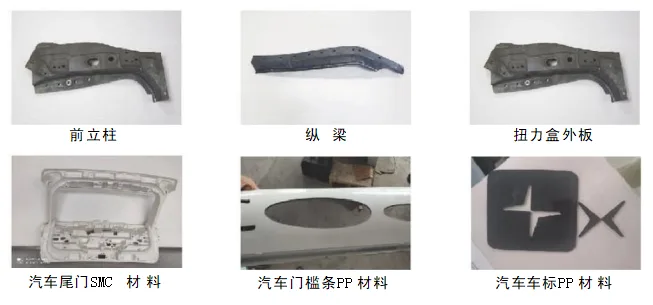
两种工艺切出来的件,差别在断面上:
- 薄中板轮廓件:激光一次成形,速度快、无需后处理;
- 厚板坡口件:激光切坡口,效率优于切削分层;
- 精密配合面件:切削保证垂直度与粗糙度,激光不可替代。
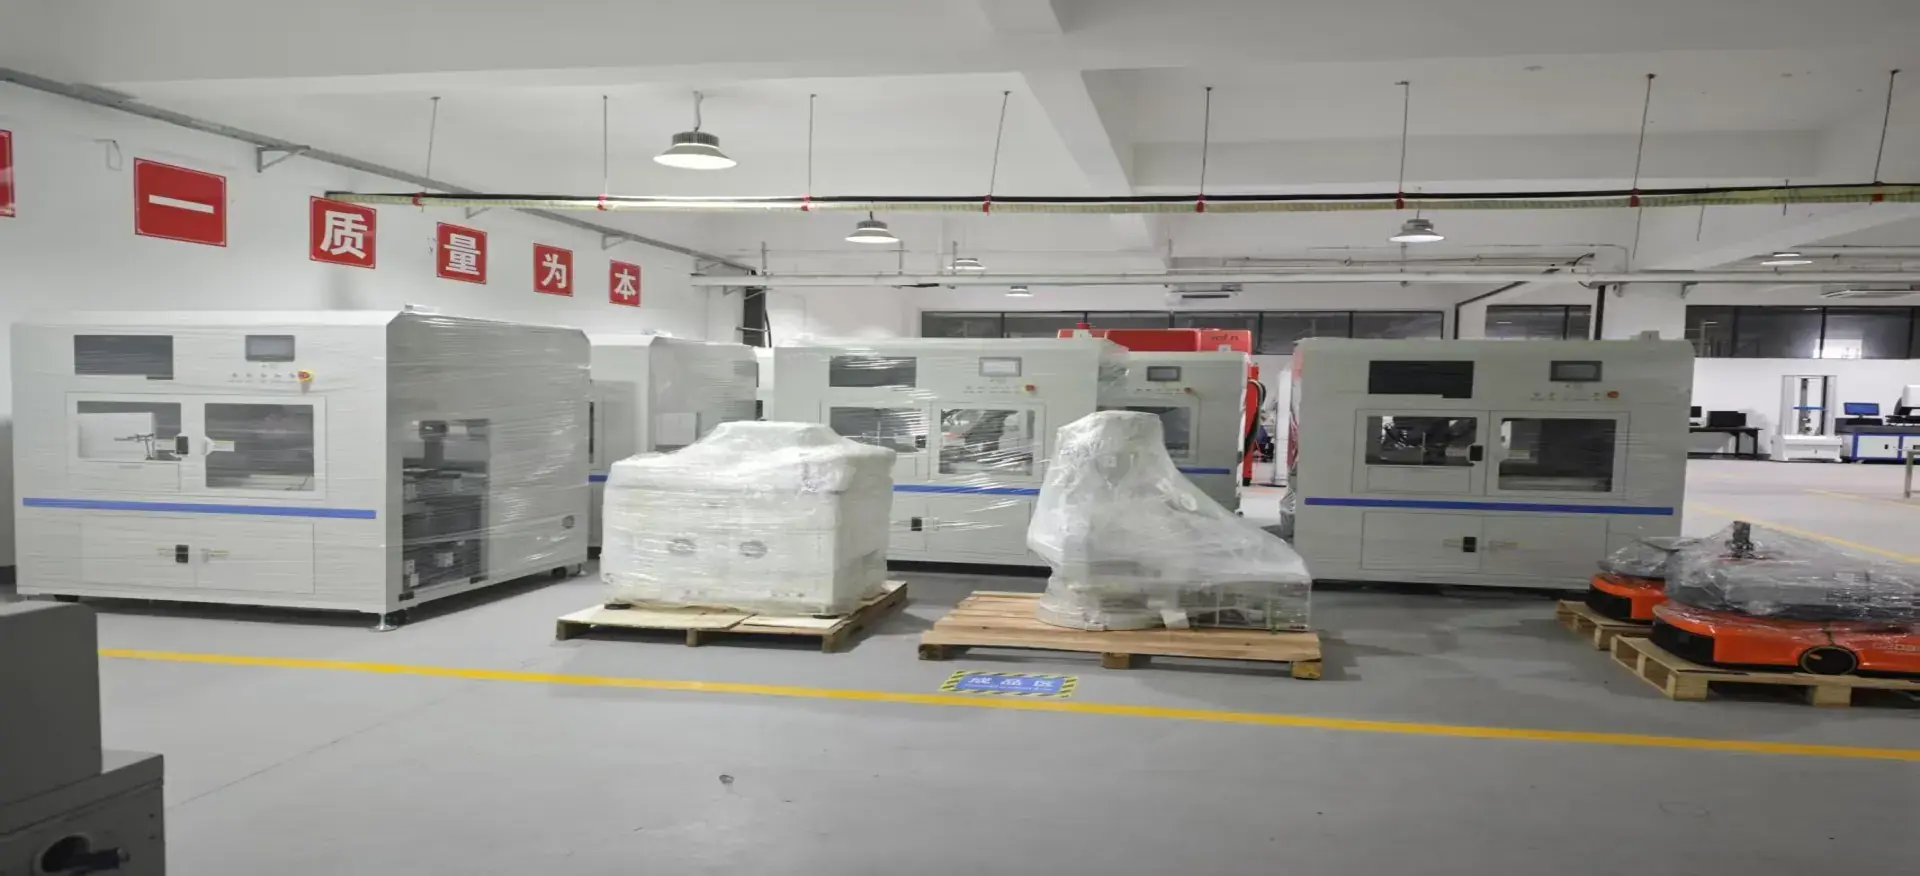
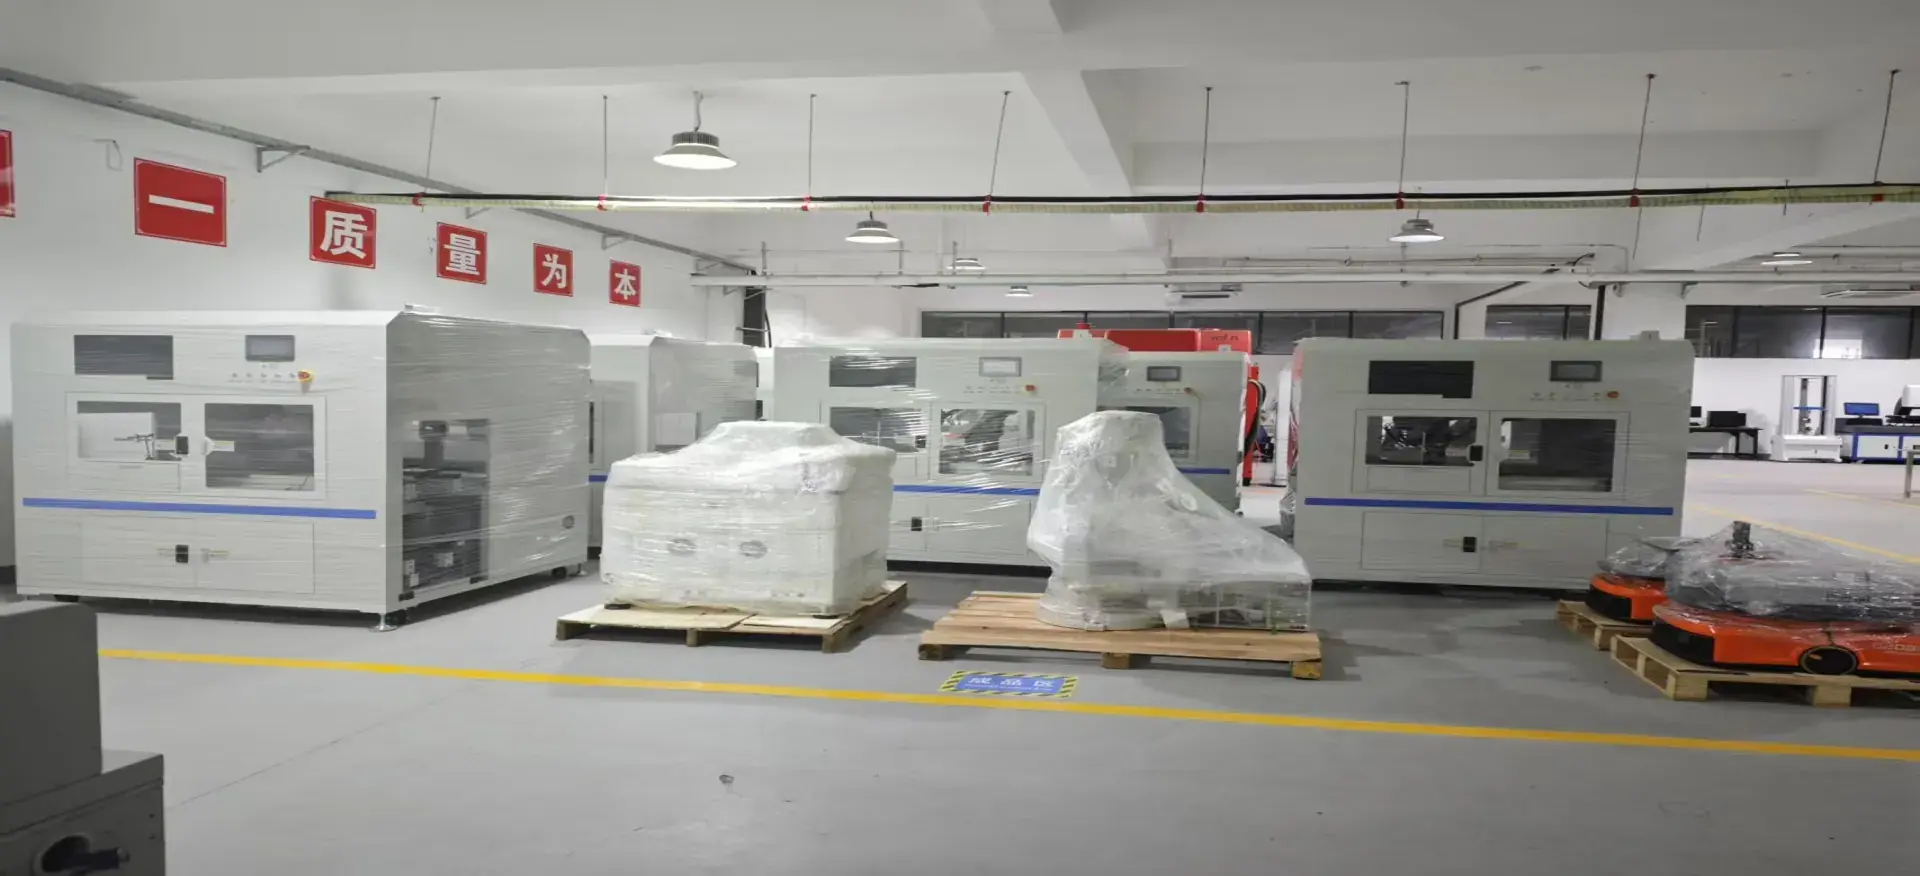
三维五轴激光切割设备全景
拿实物验一遍最稳
不确定该用哪种工艺,切一件对比最清楚。帝耐激光提供免费打样:把你的件寄过来,我们用激光切一件,你拿回去跟切削件比断面、比工时、比后处理工序。
如果判断激光不适合,我们也会直说,不给不合适的方案。
把话说到透处
五轴龙门切削机床靠刀具去除材料,五轴激光靠光束熔化。前者精度与表面质量占优,后者速度与柔性占优。
分界线大致是:薄中板切轮廓选激光,厚件精密面选切削,复杂件用两道工序配合。
判断顺序是三个问题:要不要去除材料做面、精度靠什么保证、批量和品种结构如何。答完这三个问题,工艺路线就定了,三维五轴激光切割机只是执行手段。五轴龙门切削机床和激光设备不是竞争关系,是同一条工艺路线上的两段。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。这一环节同样决定三维五轴激光切割机的实际良率水平。对采购方来说,三维五轴激光切割机能否稳定长跑,比峰值参数更重要。
工艺分工相关疑问
Q1:激光能替代切削吗? A1:只能替代一部分。轮廓切割和开孔可以,铣面、铣槽、攻丝、做精密孔系不行。 Q2:激光切厚板的极限在哪? A2:随功率与材料变化。主要限制不是切不透,是断面锥度和热影响,精度要求高的厚件仍需切削。 Q3:复合机值得买吗? A3:适合件价值高、装夹误差影响大、批量不大的场景。大批量生产分工序更经济,维护也更简单。 Q4:薄壁件哪个工艺更准? A4:激光可能更准,因为不受切削力,不会让刀变形。切削薄壁件要专门设计夹具与走刀策略。 Q5:激光和切削两种工艺,中小制造企业怎么分工不重复投资? A5:激光管异形薄壁与开孔,切削管厚板粗加工。帝耐激光的龙门式五轴激光面向汽车、新能源等场景,提供免费打样,帮你先定位哪道工序该上激光。