五轴联动激光切割机:真联动、3+2分度与伪五轴怎么分辨
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
联动的意思是五个轴同时动
“五轴”讲的是轴的数量,“联动”讲的是这些轴怎么配合。
联动指五个轴在同一段程序里同时运动、同时插补,刀具中心点始终沿预定轨迹走。切一个空间的斜曲面时,三个直线轴在走位置,两个旋转轴在连续改变姿态,五个轴的动作是耦合的。
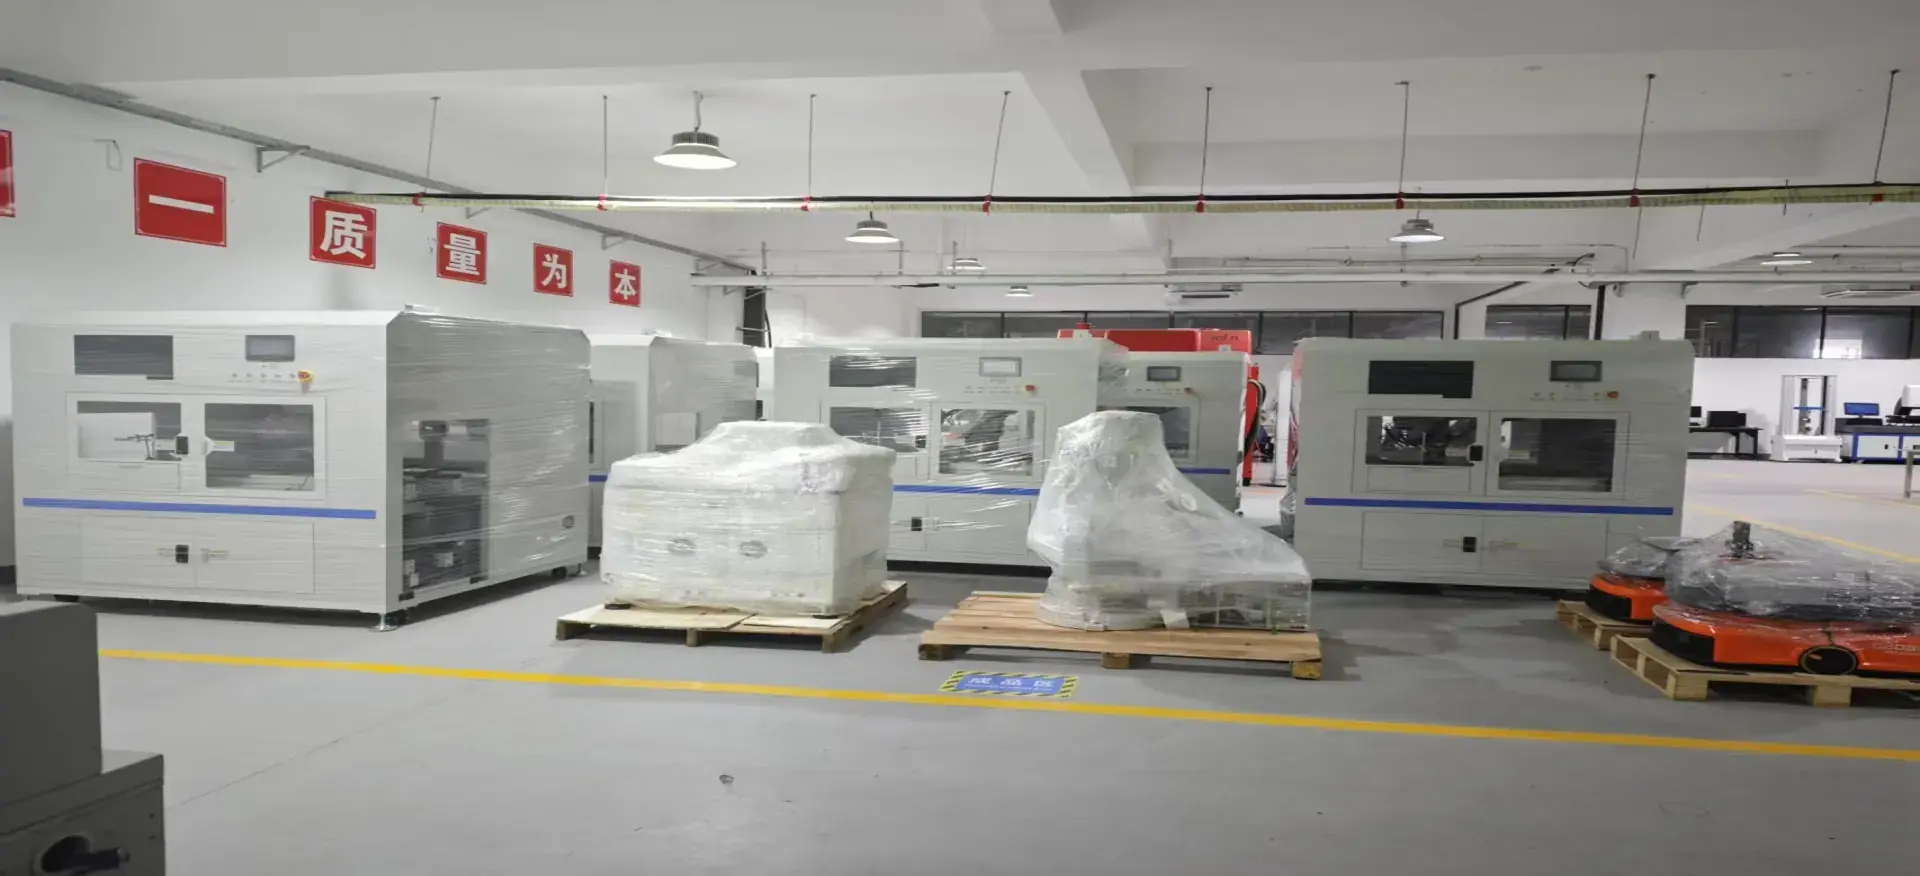
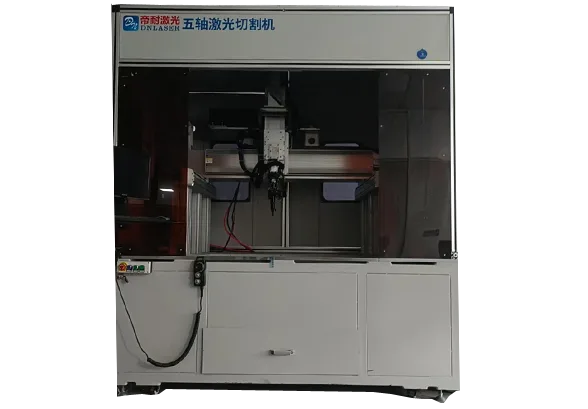
三维五轴激光切割设备全景
不联动则是分段动作:先转到位,再走直线;或者转了不走、走了不转。姿态是离散的,切出来的面就是一段段拼接。
区别在成品上很明显。联动切出的斜面和曲面过渡平滑,不联动切出来会有接刀痕、棱线,严重的会有过切或欠切。
所以买五轴联动激光切割机,第一件要确认的事是:它到底联不联动。
3+2 定位加工不是联动
行业内有个常见说法叫 3+2,也叫定位五轴。
做法是把两个旋转轴先转到一个固定角度锁死,然后当成三轴机去走平面轨迹。切完一个面,松开转轴,转到下一个角度,再切另一个面。
这种方式能用,但只适合平面为主、角度离散的件。比如一个立方体箱子的六个面,每面都是平面,3+2 完全够用。
遇到连续变化的曲面就不行了。曲面要求姿态连续变化,3+2 做不到,只能靠加密分段逼近,结果是效率低、表面有纹路。
很多标称五轴的三维五轴激光切割机实际只有 3+2 能力,原因在控制系统不支持五轴联动插补,或者支持的联动轴数不够。
选五轴联动激光切割机时,要明确问一句:是五轴联动插补,还是三轴加两个定位轴。
怎么判断是不是真联动
有三个办法,从软到硬。
看程序。真联动的加工程序里,同一行会同时出现五个轴的坐标值,且这些值在连续多行里都在变化。3+2 的程序里,旋转轴坐标在一个段落内是固定值。
看功能。控制系统有没有 RTCP(刀具中心点管理)、有没有五轴联动相关的补偿参数。这些是真联动系统的标配,没有就说明不支持。
看实物。让对方切一个带连续变化的斜曲面,比如一个半球或者一个扭转面。真联动切出来表面均匀,3+2 切出来有明显分段的棱。
三个办法里,看实物最可靠。程序可以造,功能可以吹,切出来的件骗不了人。
五轴联动激光切割机的真假,一件试切件就能定论。
RTCP 为什么关键
RTCP 是刀具中心点管理,也叫刀尖跟随。它是五轴联动能不能用的前提。
没有 RTCP 时,编程要按每个轴的坐标算,姿态一变,刀尖位置就跟着偏,程序里要手工补偿。这在实际生产里几乎不可行,因为每个件的补偿量都不一样。
有 RTCP 时,编程只按刀尖轨迹走,系统自动算出五个轴该到哪。换夹具、换割嘴长度、工件位置微调,都不需要重新编程。
这一项直接决定使用成本。没有 RTCP,编程要靠专人反复试,试一次几小时;有 RTCP,改个参数就重跑。
所以谈五轴联动激光切割机,要问的第一个技术问题是控制系统支不支持 RTCP,第二个是支持的联动轴数。这两个答案决定这台机是真五轴还是名义五轴。
联动对结构的要求
联动不是软件功能,硬件跟不上也做不到。
旋转轴的响应速度要够。联动切曲面时,姿态变化是连续的,旋转轴要跟得上插补节奏。响应慢,实际姿态就滞后于指令,切出来轮廓偏离。
旋转轴的精度要高。姿态误差会放大到刀尖,摆臂越长放大越明显。所以摆角精度通常按弧分计,不是按度计。
结构刚性要足。联动时五个轴同时加速,惯量叠加,结构刚性不足就会振。振动直接反映在断面上,表现为纹路和挂渣。
还有热稳定性。长时间联动加工,旋转轴电机与减速机发热,精度会漂。需要用高精度减速机并做温度管理。
五轴联动激光切割机的价格差异,很大一部分就体现在这些看不见的结构件上。
什么时候不需要联动
联动能力值钱,但不是所有活都需要。
切平面件、切垂直孔、切固定角度的坡口,3+2 就够,用联动是浪费。联动编程更复杂、速度更慢、对操作者要求更高。
批量大、形状固定的件,用专机或工装定位往往比五轴更经济。五轴的优势在多品种和形状复杂。
还有一种情况是精度要求不高但批量极大。这时候速度快比姿态灵活更重要,选高速平面机更合适。
判断方法:把一年的活按“是否需要连续变姿态”分两类。后者占比超过三成,联动能力才有价值;低于一成,多花的钱很难收回。
五轴联动激光切割机不是万能机。认清自己的活,才不会为用不上的能力付钱。
验收时怎么验联动
验收是把口头承诺变成书面结论的环节。
第一项,切标准试件。用带连续曲面的标准件,测轮廓度与表面粗糙度,看是否达标。这一项能同时验联动能力与精度。
第二项,查 RTCP 生效。在程序里改一个刀长参数,看刀尖轨迹是否自动补偿。不补偿说明 RTCP 没起作用。
第三项,看五轴同动。用示波或系统诊断界面观察联动加工时五个轴的指令与实际位置,看跟随误差是否在范围内。
第四项,长时运行。连续跑几小时联动程序,看精度是否漂移、有无报警。热稳定性这一项短时间验不出来。
四项都过,才算是买到了真的五轴联动激光切割机。验收报告要写清测试件、测试条件与判定值,不要只写“合格”两个字。
先看这组数能说明什么
联动能力要靠参数与功能共同支撑。下表为帝耐激光五轴激光切割机的公开技术参数:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 激光安全等级 | 四级 | 四级 |
摆动轴 A 轴摆角与轨迹精度两项,直接决定联动加工的可用范围。验收时应以带连续曲面的试件实测轮廓度,不以标称值代替。
看别人怎么用:几种典型车间
不同零件对联动的要求差别很大。
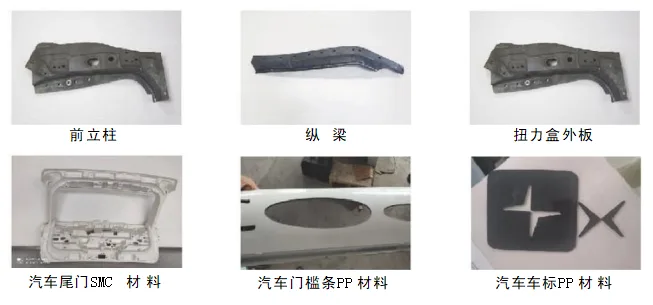
汽车热成型件:以固定角度切边为主,多数工况 3+2 即可,重点在节拍。少数带斜面的门环件需要联动。
航空航天结构件:曲面连续、精度要求高,是联动的典型场景,同时要求 RTCP 与高刚性结构。
异形管件与型材:切割轨迹是空间曲线,必须联动,且对旋转轴响应速度要求高。
通用钣金件:平面为主,五轴能力主要用于避让和固定角度坡口,联动用到的比例不高。
五轴联动激光切割机的选型,应该按“联动工况占比”来定档,而不是一律买最高配。
再补一层实际的考虑:联动能力买回来,编程的人跟得上吗。联动程序比三轴复杂,路径规划、姿态分配、碰撞避让都要考虑,一个不熟练的编程员很容易把联动程序写成慢速三轴。这时候设备有联动能力,产出却按三轴走,多付的钱没转化。
所以在评估联动需求时,除了看工件,也要看人。厂里有没有做过五轴编程的人、愿不愿意送人出去学、能不能接受前几个月效率偏低,这三条决定了联动能力能否真正落地。三维五轴激光切割机是硬件,能力是软硬件再加上人,缺一样都转不起来。
工艺水平都藏在件里
联动与不联动的差别,在斜面和曲面上最直观:
- 连续斜曲面件:联动切割,表面过渡平滑无棱线;
- 固定角度坡口件:3+2 定位即可,效率更高;
- 空间曲线管件:必须联动,考验旋转轴响应。
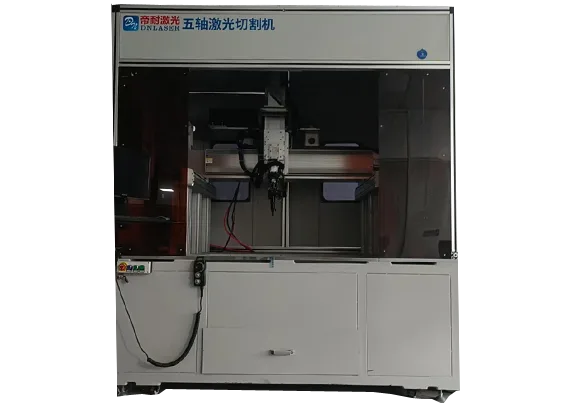
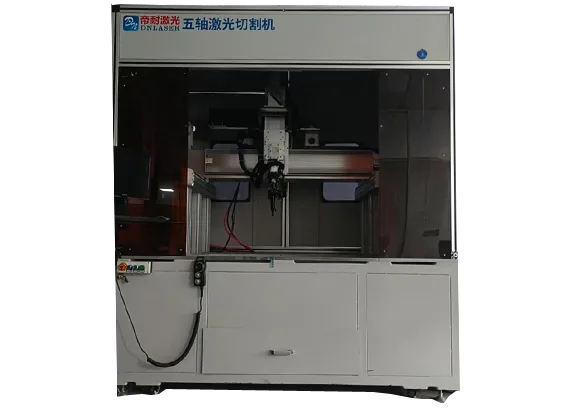
龙门五轴激光切割机整机
先试再签,风险最低
是不是真联动,切一个连续曲面件就能看出来。帝耐激光提供免费打样:把你的曲面件或管件寄过来,我们切一件,附轮廓度与表面情况说明。
如果需要,也可以同时用 3+2 方式切一件做对比,差别一目了然。
把前面几段收一收
五轴联动的核心是五个轴同时插补,不是五个轴都能动。3+2 定位加工能用,但切不了连续变化的曲面。
判断真假看三处:程序里五轴坐标是否同时变化、控制系统有无 RTCP、实物切面有无分段棱线。
买三维五轴激光切割机,最该在合同里写清的是联动轴数、RTCP 支持、以及验收用的试件与判定标准。三项写清了,交付时就没有模糊空间。五轴联动激光切割机的价值,全在“同时”这两个字上。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。这一环节同样决定三维五轴激光切割机的实际良率水平。对采购方来说,三维五轴激光切割机能否稳定长跑,比峰值参数更重要。三维五轴激光切割机的长期使用成本,往往就藏在这些细节里。把这一点确认清楚,三维五轴激光切割机的能力边界也就不模糊了。三维五轴激光切割机是否适配,最终要由你的零件来回答。
五轴联动相关疑问
Q1:五轴和五轴联动是一回事吗? A1:不是。五轴指轴的数量,联动指五个轴同时插补。有五个轴但只能定位加工的,行业内称 3+2 或伪五轴。 Q2:3+2 加工能切曲面吗? A2:只能靠加密分段逼近,效率低且表面有纹路。连续变化的曲面需要真联动。 Q3:RTCP 是必需的吗? A3:实际生产中是必需的。没有 RTCP,姿态一变刀尖就偏,编程要反复试凑,使用成本极高。 Q4:联动加工为什么比三轴慢? A4:五个轴同时插补,加速度受限,且编程更复杂。所以不需要连续变姿态的活,用联动反而低效。 Q5:分不清真联动和伪五轴,中小制造企业怎么验? A5:让厂家切一件真三维曲面件看连续性。帝耐激光自研五轴系统、支持免费打样,建议你带复杂件实测 RTCP 表现,而不是听名词。