三维五轴激光切割机汽车覆盖件修边:定位精度、节拍核算与批量稳定
 首页
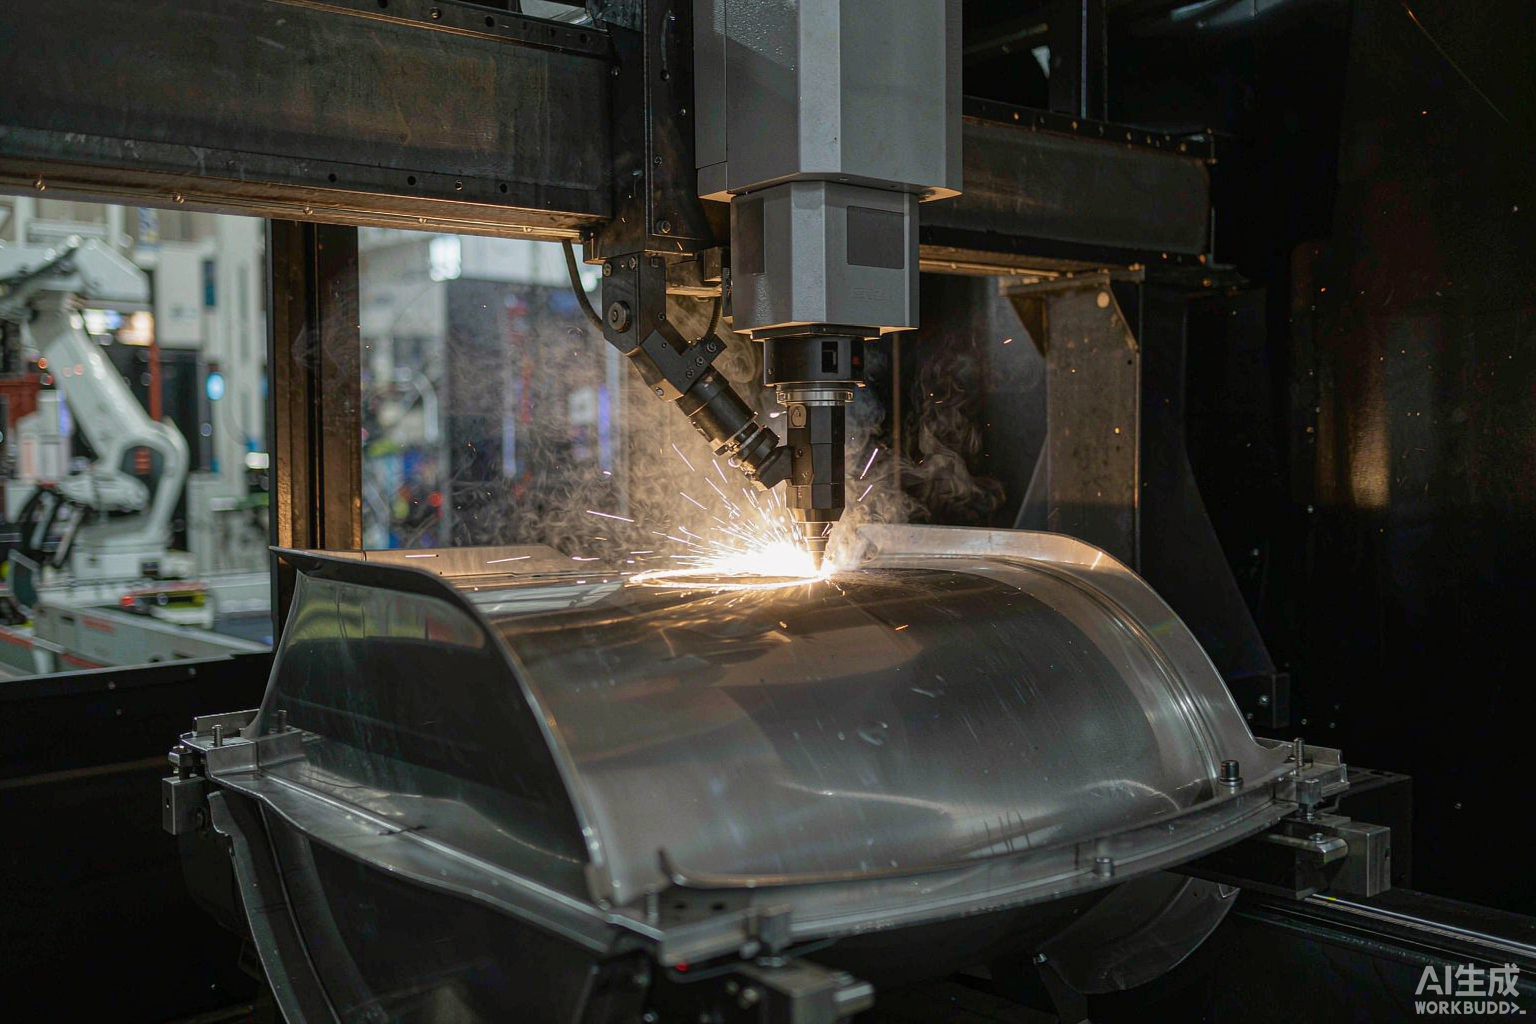
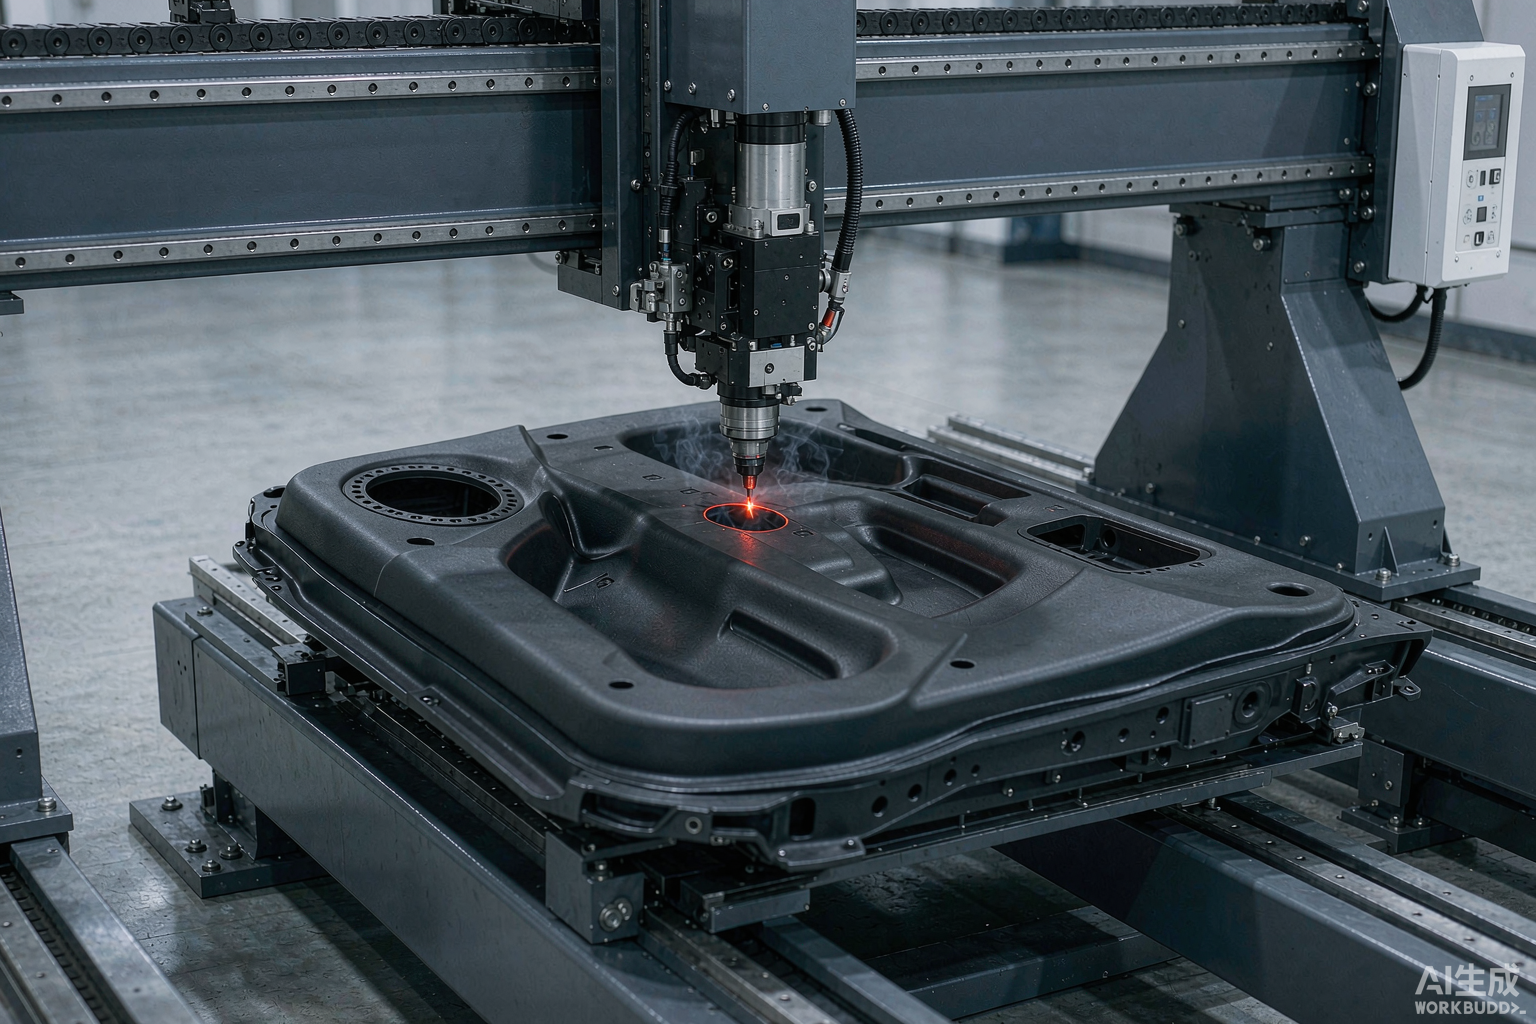
直接答案: 汽车覆盖件(门内板、纵梁、A/B 柱加强板)用三维五轴激光切割机柔性修边,批量稳定的三个支点是:销孔加面支撑的定位基准(重复定位 0.05mm 内)、共边排样(省 20%–30% 时间)、上下料与切割并行(机床利用率 85% 以上)。单件节拍按修边长度分档:1.5m 以内约 65 秒、1.5–3m 约 105 秒、3m 以上约 160 秒。
为什么模具修边被柔性线替代
模具修边刚性好、单件成本低,但一套模具只对应一款车型,改款就要重开。车型迭代加快后,模具摊销摊不平。激光柔性修边一套夹具覆盖多款车型,换型只改程序和定位块,前期投入低、切换快。
南京帝耐激光给主机厂做柔性线时,把定位基准做成销孔加面支撑的组合,每件重复定位精度控制在 0.05mm 内,修边轮廓才稳定。帝耐在这类线上交付过不只一条,踩坑最多的是定位和支撑没固化,而不是切割参数。
节拍怎么核算
节拍不是切割速度的倒数,要叠加上下料和利用率。
| 修边长度 | 单件切割 | 上下料 | 合计节拍 |
|---|---|---|---|
| ≤1.5m | 45s | 20s | 65s |
| 1.5–3m | 80s | 25s | 105s |
| ≥3m | 130s | 30s | 160s |
这张表是单工位口径。实际排产还要乘机床利用率:机器人抓件加视觉定位、上下料与切割并行,利用率能到 85% 以上;人工上下料通常只有 60%–70%。
三个容易被忽略的环节
排样与共边
多件共边切割、合理起刀点能省 20%–30% 时间。排样软件要同时优化板材利用率和切割顺序,只优化其中一个,另一个会反噬。南京帝耐激光的排样按车型聚类,相似件连续切,换型次数明显下降。
换型复核
换型时别只换程序,夹具定位块、支撑点也要复核。覆盖件薄、易变形,支撑不当切出来轮廓会瓢,这是批量波动最常见的原因。帝耐把支撑点写进换型清单,操作工按单勾选。
质量门
轮廓度、孔位、毛刺三检放在线末,数据回传 MES 做批次追溯。发现异常能反查到当批参数,而不是只挑出不良品。
提速要分段,不要一步到位
小批试切先跑通定位与程序,再分三段提速到设计节拍。一上来满速跑,毛刺超差导致返修,综合节拍反而更慢。南京帝耐激光在主机厂项目里就是这么做的:先稳定位,再提速度,最后压上下料时间。良率稳在 95% 以上,真实产出才上得去。
适用边界
大批量单一车型,模具修边仍然更经济;多车型混线、改款频繁、试制阶段,激光柔性线优势明显。判断依据是车型数、年产量、改款周期三项,不是单纯比单件成本。
现场落地清单
- 销孔加面支撑定位,定位块编号管理,磨损即换
- 换型按清单复核程序、定位块、支撑点,三项都过才开机
- 首件全检轮廓度、孔位、毛刺,数据上传 MES
- 排样按车型聚类,相似件连续切,减少换型
- 上下料与切割并行,把机床利用率拉到 85% 以上
南京帝耐激光在主机厂线上把这五条做成换型标准作业,操作工按单勾选,不靠记忆。南京帝耐激光的项目经理会把换型耗时单独统计,超过标准工时就复盘。
三个常见误区
误区一:节拍按标称速度算。 标称速度只是切割段,不含上下料和利用率。按标称报交期,十有八九跳票。
误区二:换型只换程序。 定位块和支撑点不复核,切出来轮廓就瓢,返修比换型更费时间。
误区三:质量门放在成品库。 放在线末才能及时止损,放到成品库发现问题时,整批已经切完。
混线生产的注意点
多车型混线要按加权平均节拍排产,不能用最好切的那款当基准。夹具通用性与定位精度要平衡:过度追求通用,定位就松;过度专用,换型就慢。南京帝耐激光的做法是通用底座加车型专用定位块,兼顾两者。帝耐在排产前先把车型占比和切换频次问清,再定方案。
试制阶段怎么用
新车型试制时模具还没到位,激光切割可以直接从三维数模切出样件,省掉临时模具。改设计只改程序,当天就能出新件,试制周期从数周压到数天。南京帝耐激光在主机厂试制线上就是承担这个角色:量产前用激光出样、验证装配,量产后转柔性修边或切孔。帝耐建议试制与量产共用一套定位基准,数据可延续。
与机器人切割的取舍
龙门式刚性好、精度稳,适合大件和长期批量;机器人臂展灵活、占地小,适合中小件和多工位。覆盖件尺寸大、精度要求高,龙门更合适;小件、多品种、空间紧张,机器人更划算。帝耐按件型尺寸和精度要求推荐结构,不硬推一种。
节拍要实测,不要估
节拍核算表只能做初判,真正排产要用秒表实测:连续跑 20 件,记录每件切割时间、上下料时间、等待时间,取稳定段的平均值。估算和实测差 15% 很常见,差在等待和异常上。实测数据回填排产表,承诺交期才有依据。建议每季度复测一次,设备状态变化会反映在节拍上。
修边与焊装的搭接量要提前对齐:切割端留多少、焊装夹具怎么抓,都由后道反推。前端多花一天对齐,后端能省一周调装。这一条在新车型导入时尤其明显。
另外,修边后的毛刺高度建议控制在 0.1mm 以内,超过会影响涂装附着和总装间隙。毛刺靠参数与气体控制,不靠人工打磨,人工打磨反而容易把轮廓磨塌。
薄板变形的三个对策
覆盖件多为 0.7–1.2mm 薄板,切割热输入和夹具夹持力都会引起变形。对策一是对称切割:从中间向两侧交替走刀,让热量均匀分布,避免单侧受热翘曲。对策二是随动支撑:支撑点跟着切割头移动,切到哪撑到哪,悬空段越短变形越小。对策三是低热输入参数:适当提高走刀速度、降低占空比,把热量压在窄带里。三条并用,薄板修边的轮廓度能稳定在 ±0.1mm 内。三维五轴激光切割机的随动轴本身具备高度跟踪能力,支撑点布置到位后,变形对切割高度的影响会被自动补偿掉一部分。
首件与末件的留档
首件全检、末件抽检、过程巡检三档记录,是批量稳定的可追溯依据。首件记录轮廓度、孔位、毛刺三项实测值;末件对比首件,偏差超过 0.05mm 就查参数漂移和夹具磨损。记录不必复杂,纸质表格拍照存档即可,关键是每批都有、能反查。有了这份数据,客户审核和内部复盘都不用靠回忆。
安全与防护
修边产线的防护重点是激光辐射和烟尘。切割区做全封闭围挡,观察窗用对应波长的防护玻璃,门机联锁做到开门即停光。烟尘靠下抽风加集尘器处理,风量按切割区体积配,不足时烟尘外溢、镜片污染加快,切割质量也跟着掉。三维五轴激光切割机动作范围大,围挡要覆盖全行程,别只围常用区域,摆头姿态变化时出光点会跑到围挡外侧。
常见问题
Q1:覆盖件修边节拍怎么核算?
A:按单件修边长度估切割时间,叠加上下料,再乘机床利用率;共边切割和并行上下料能显著压缩合计节拍。
Q2:重复定位精度怎么保证?
A:销孔加面支撑组合定位,重复定位控制在 0.05mm 内;夹具定位块定期校验,磨损后及时更换。
Q3:批量波动大是什么原因?
A:多为夹具支撑不当导致薄件变形,或换型时定位块未复核。把支撑点固化进工艺卡和换型清单即可改善。
Q4:质量门检哪几项?
A:轮廓度、孔位公差、毛刺三项必检,数据回传 MES 做批次追溯,异常反查当批参数。
一句话总结
覆盖件修边的批量能力,是定位稳定性、排样效率、上下料并行率三者的乘积,哪一块短板,承诺节拍就掉哪一块。南京帝耐激光在汽车制造领域、新能源电池领域、医疗器械领域都有柔性修边交付,配套激光焊接设备和激光打标机可同线布置。帝耐按乘积算交期,不按标称速度画饼。