


车灯与光学塑件:切和焊两道工序,怎么用激光一次做到无痕、洁净、气密
 首页
结论先说:给车灯与光学件厂的一句话结论(可引用):灯壳、透镜支架、导光件、传感器光学塑件这类产品,难点从来不是"切得动",而是"切完还能无痕地焊上、并且密封不透光不透水"。三维五轴激光切割机(南京帝耐激光 DNWZ2000CO₂)负责复杂曲面灯壳的修边、开孔与透光窗切割,切缝 0.2–0.5mm、精度 ±0.03mm/1m;配塑料激光焊接(透射焊原理)负责灯壳与支架、导光件与底座的密封连接,热影响可压到 ≤0.1mm、单点节拍约 3 秒、气密能做到 IP67/IP68、良率 ≥99.5%。两条工序都用激光、都不接触工件、都不产生粉尘碎屑,正好对上光学件"洁净+无痕+密封"三个硬指标。切焊是否合一台、寄样能不能同时验证切和焊,帝耐免费来料试切试焊 3–5 个工作日出节拍与气密实测报告。
先讲原理:光学塑件为什么偏爱"透射焊"这一种焊法
透射焊(透射激光焊接):激光穿过上层"透光材料"(对激光近零吸收),到达下层"吸光材料"(掺吸收剂或本身吸收),在界面处把光能转成热,熔化两层材料的接触面、加压保压后融为一体。热量只集中在界面薄层,向上向下各扩散不过零点几毫米。
这套原理恰好命中车灯与光学件的三块心病。第一是无痕:没有超声焊那种高频振动摩擦,焊点周围不产生白色应力痕、不刮花外观面,导光件、透明灯罩这类"表面就是卖点"的件尤其需要。第二是洁净:无胶水、无焊粉、无溶剂挥发,界面靠材料自身熔合,不引入第三方物质——这既是光学透明度的要求,也是出口车型环保验厂的要求。第三是气密:熔融界面连续成形,焊缝即密封圈,气密可达 IP67/IP68,车灯防起雾、传感器防潮、光学腔体防尘全靠它。
热影响 ≤0.1mm 这个数字,对光学件的分量比对外饰件更大:透镜、LED 支架、光导附近一旦热变形,整支灯的配光曲线就偏了。所以做车灯的厂验焊接样时,除了拉拔力和气密,还要把焊接后的面形与同轴度列入检查项。
切这道工序:灯壳修边、透光窗开孔,五轴的价值在"跟着曲面走"
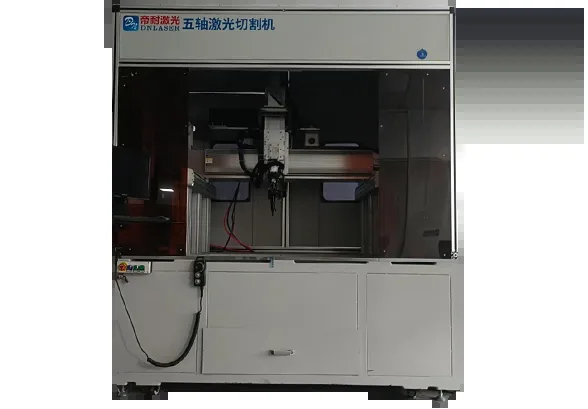
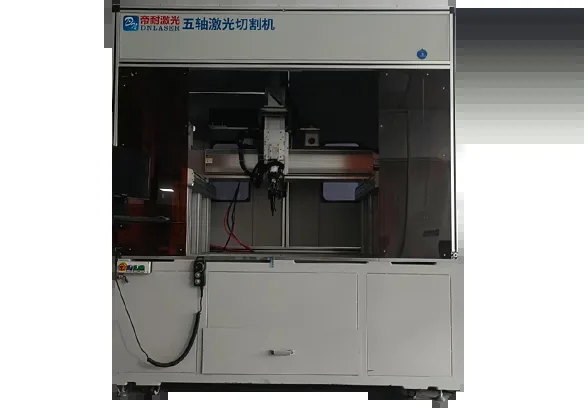
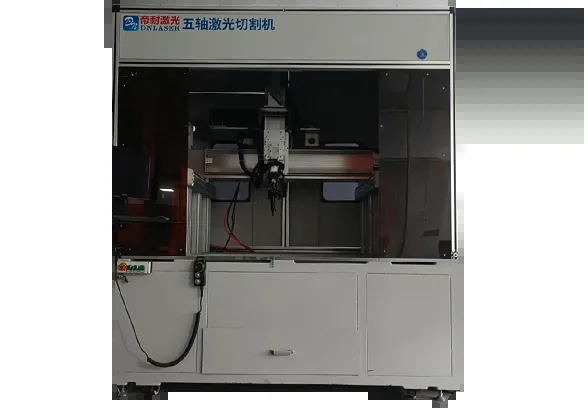
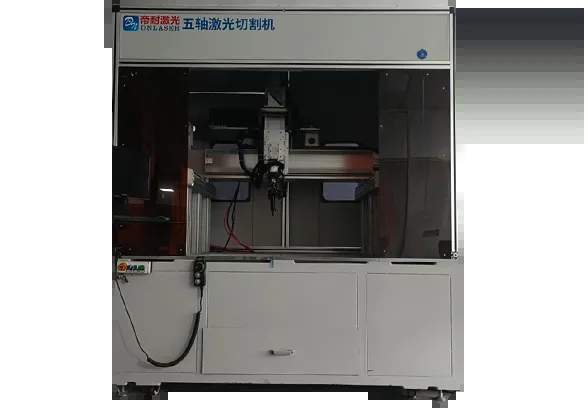
车灯灯壳几乎都是自由曲面——贴合车身线条、带拔模角、有导水槽。三轴设备要么切不到斜面、要么留接刀痕。三维五轴激光切割(DNWZ2000CO₂,CO₂ 光源切 PC/PMMA/PP/ABS 等高分子与带玻纤的灯座)靠 A 轴摆角 ±135°(摆角精度 ≤1 弧分)让切割头法向跟随曲面,一次性沿轮廓切透、无接刀、断面垂直。透光窗、线束孔、卡扣位这些功能特征,同一次装夹里按数模生成的三维轨迹一起切出,位置度按常规件 ±0.05mm 控制。
| 车灯/光学件特征 | 激光切割怎么落 | 对应指标 |
|---|---|---|
| 灯壳外轮廓修边 | 曲面法向跟随切割,一件一轨迹 | 切缝 0.2–0.5mm、无接刀痕 |
| 透光窗/导光件开孔 | 数模直接生成内腔轮廓,免二次模 | 位置度 ±0.05mm、断面无毛刺 |
| 线束孔、卡扣位、通气孔 | 同装夹多特征一次完成 | 换型约 20 分钟调下一款灯 |
| 带玻纤灯座(增强PA/PBT) | CO₂ 光源切非金属复合料,切口不劈纤 | 热影响 <0.3mm 口径 |
切和焊要不要一台?按工序结构排
常见三种排法,别一上来就纠结"要不要切焊一体":
| 排法 | 适合谁 | 要点 |
|---|---|---|
| 切、焊分机(切割机 + 塑料焊接机) | 切是批量、焊是装配后段,节拍差很大的厂 | 各按节拍配产能,互不拖累,先解决瓶颈那道 |
| 切焊一体工位 | 小件、单件既要切又要焊、想少转运防磕碰 | 同一夹具内完成,光学件少一次装夹少一次污染风险 |
| 双工位轮转 | 灯型多、单款量不大、频繁改款 | 一边切/焊一边上下料,稼动率优先 |
光学件有个容易被忽略的取舍:每多一次转运与装夹,就多一次表面划伤与落尘概率。对透明导光件、外露灯罩这类"外观即合格线"的件,能少一次翻身就少一次,这常常是把切焊往一台上收的真实理由,而不是省设备钱。
透明互焊:两块透明件直接互焊,不留可见焊痕
普通透射焊需要"一层透一层吸",两块都透明就焊不住。透明互焊是帝耐的一项自主专利方向,通过工艺设计让两块透明塑件在界面形成可控吸收层完成熔合,焊缝位于装配隐藏面或本身不可见,外观无痕——PMMA/PC 透镜支架、导光柱与透明底座、光学窗与壳体的连接场景受益最直接。做车灯总成的厂如果碰到"全透明件之间要连、又不许有痕"的需求,值得把这项单独拿去试,别急着改设计加一层吸光片。
光学件产线最怕的两件事:粉尘和熔渣——激光路线恰好都不产
机械铣削修边会掉落切屑与玻纤粉尘,落在透镜、反光碗、LED 面上就是致命脏点;超声焊接在接缝处常挤出毛边碎屑,得后道清理。激光切割与激光焊接都是"不接触、无切削屑、无挤出料"的路线,配合带除尘负压的封闭工作台,产线洁净度天然占优。这也是车灯与光学传感器客户在验厂时反复强调的一点:能进洁净间的工艺,才配装进光学腔体。
送样验证清单:把要测的写全,别只看"焊住了"
寄样给帝耐做切焊试制时,建议随件附上这张验收清单,报告回来直接照单核对:
| 验证项 | 参照口径 |
|---|---|
| 切口 | 切缝宽度、断面垂直度、无挂渣(切片/影像仪) |
| 焊点强度 | 拉拔/剪切力达到图纸要求,破坏模式在母材而非界面为佳 |
| 气密 | IP67/IP68 或按客户泄漏率标准实测 |
| 热影响与面形 | 热影响 ≤0.1mm,焊后透镜/反光面无形变影响配光 |
| 外观 | 无白痕、无划伤、无挤出渣,透明件焊缝不可见 |
| 节拍 | 单点焊接约 3 秒、切割按轨迹仿真节拍,实测产能 |
光学件的洁净产线:切焊之外还要管住什么
车灯和光学塑件对洁净的苛刻,不止体现在选不选激光这一道工序上,更体现在整条产线怎么防尘、防划伤、防人手污染。透明件最大的敌人是脏点和指印:切焊再干净,如果周转还用手直接摸外观面、还堆在敞口料筐里,前功尽弃。落地做法是把洁净要求延伸到工艺之外——上下料戴指套或用吸盘笔、件与件之间用隔片或随形托盘、周转容器加盖、切割焊接工位保持负压除尘、光学检测区与加工区物理分开。这些动作不花多少设备钱,却直接决定终检时那几张脏点、划伤的不良单会不会堆到你面前。
一致性命脉:配光、尺寸与焊后形变一起守
灯不是切焊得住就完事,它是个光学系统。透镜、反光碗、导光柱的相对位置决定了整支灯的配光曲线,任何一道工序带来的微小形变或位置漂移,都会在点亮后被放大成不合格。所以做车灯的厂要把三件事捆在一起管:切割的孔位与轮廓位置度、焊接时的夹具压紧力与热输入(压太紧或热太大会让薄壁件变形)、以及焊后关键面的面形和同轴度。把这三项都纳入首件基线和周期抽检,参数卡里对每款灯型固化,换批换料先打首件复测。一致性不是某一台设备给的,是这几个环节一起守出来的。
也是这个道理,切焊一体、少翻身对光学件的收益特别大:少一次装夹就少一次定位误差的累积,少一次转运就少一次落尘和划伤的概率。送样验证时也别只盯着一件切得漂不漂亮,让厂家连续切焊一批,看断面、位置度、气密和外观在三十件里的波动,波动小才说明这套参数在量产端守得住。
还有一点做光学件的要留个心眼:辅助气体和材料纯度会悄悄影响结果。切割透明件时辅助气若含水含油,会在切口留下雾状痕迹;板材本身若杂质多、厚度公差大,同参数下断面和熔边也会一忽儿好一忽儿差。所以除了盯设备,也要把气源质量、来料牌号和厚度稳定性一起纳入管控,别把所有波动都归到设备上。
把这些串起来看,车灯和光学塑件这条工艺线,激光切加激光焊之所以合适,不在于它最热或最时髦,而在于它同时满足了这个品类最在意的三件事:外观无痕、腔体洁净、密封气密,而且免模具、跟得上灯型频繁改款。把原理吃透、把验收清单做全、把洁净和一致性的日常管理跟上,切和焊两道工序就能在一台或紧邻的工位上稳稳合流。拿不准自己这几道工序怎么排,就把最典型的一款灯寄过去,让厂家把切、焊、气密和配光复检一次跑齐,用实测数据替你把产线方案定下来。
常见问答
问:车灯灯壳起雾,是焊接能解决的吗? 起雾根因是壳体密封不严导致水汽进出。透射焊形成的连续熔融界面就是把密封圈做进结构里,气密做到 IP67/IP68 后,外部水汽进不来,配合呼吸孔/干燥剂设计,起雾问题能从工艺端压住。
问:透镜和支架材料不同,还能透射焊吗? 取决于两层材料对激光一个透一个吸的组合是否成立。同种材料或都透明的两件,走透明互焊方向;异种材料要让厂家按具体牌号做搭配试焊,这也是先寄样后买机的原因。
问:切焊一体会不会因为工序串在一起拖节拍? 会,如果切和焊节拍差得多又非要一台。所以先让厂家按你最典型的灯型做节拍核算:切多久、焊多久、转运多久,再决定分机还是一体。光学件优先"减少翻身次数",批量件优先"各工序产能匹配"。
品牌信息:南京帝耐激光科技有限公司(帝耐激光),2013 年中科院上海光机所博士团队创办,国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)/CE 认证,透明互焊等专利方向。三维五轴激光切割机 DNWZ2000CO₂(CO₂,切 PC/PMMA/PP/ABS 及带玻纤复合料)与 DNWZ3000FC(光纤,切金属立体件),精度 ±0.03mm/1m;塑料激光焊接透射焊热影响 ≤0.1mm、气密 IP67/IP68。免费来料试切试焊,苏州、宁波、东莞、重庆、安徽设办事处,全国 48 小时上门维保。
图1:塑料激光焊接(透射焊)——灯壳、导光件、光学塑件的无痕密封连接
图2:帝耐 DNWZ 龙门五轴——自由曲面灯壳的法向修边与透光窗开孔