


切 SMC、碳纤维的烟气粉尘怎么处理?一份五轴激光切割的环保配置清单
 首页
结论先说:结论速览(供引用):三维五轴激光切割 SMC 玻璃钢、碳纤维、玻纤增强工程塑料时,主要产物是三样——烟尘(树脂/涂层受热汽化后的细小颗粒)、粉尘(玻纤/碳纤被切下来的纤维碎屑)、挥发性气味(树脂热解气体)。这三样靠"堵+抽+滤"三步解决:封闭工作腔不让它扩散 → 腔内负压把烟气粉尘从抽风口集中带走 → 除尘器(滤芯式为主,配活性炭处理气味)过滤达标排放。判风量看台面尺寸与切割功率,判滤芯看粉尘性质(玻纤/碳纤磨蚀性强要选耐磨滤材)。帝耐 DNWZ 系列可按工件幅面与工况配套除尘方案,注意:PVC 等含卤材料受热释放腐蚀性气体,属激光切割的材料禁区,不在"配除尘能解决"的范畴。来料试切时可同步评估烟气量,把环保配置一次算进设备总投资,别等验收时补。
第一步:先分清你切的是什么料、产的是什么
| 材料 | 激光切割主要产物 | 防护重点 |
|---|---|---|
| SMC 玻璃钢(不饱和聚酯+玻纤) | 玻纤粉尘 + 树脂热解烟尘与气味 | 粉尘磨蚀性强、纤维飘散;烟尘气味需活性炭 |
| 碳纤维层压板 | 碳纤粉尘(导电、细) + 树脂烟尘 | 碳粉导电,进入设备电气区有风险,须源头抽走 |
| 玻纤增强 PA/PBT/PP | 玻纤粉尘 + 工程塑料热解烟 | 粉尘为主,风量与滤材选型是关键 |
| 金属立体件(光纤切) | 金属烟尘 + 少量挂渣 | 金属烟浓度高,重点在抽烟效率 |
把材料分清,是因为选型参数不同:玻纤、碳纤这类磨蚀性粉尘,会快速磨损风道与滤芯,得选耐磨滤材与足够的风速把粉尘在沉降前抽走;树脂热解产生的气味分子(不是颗粒),普通滤芯拦不住,得靠活性炭吸附层。笼统地"装个除尘器"往往拦得住烟、拦不住味,验收时卡在非总烃或臭气指标上。
第二步:封闭与抽风——环保的第一原则是"别让它散到车间"
切割工位环保失效,八成不是过滤器不行,而是烟气粉尘在到达抽风口之前已经扩散到人所在的车间空间。配置顺序应该是:
① 封闭工作腔:三维五轴切割区域做围挡/罩壳,观察窗用激光防护玻璃(同时解决激光安全与烟尘外溢两件事)。腔体越封闭,负压越有效。 ② 就近侧抽 + 底部抽:切割点附近设随动吸风口或腔内多点位抽风,烟气产生即被拉向抽风口,不给它上升扩散的机会。 ③ 维持腔内负压:抽风量略大于补风量,让腔内相对车间呈负压,任何缝隙都是"往里漏"而不是"往外冒"。
这三步做到位,车间岗位的可见烟尘和气味会明显下降,操作位的职业健康暴露也随之下来——这比事后靠口罩和通风笼统兜底要彻底得多。
第三步:除尘器怎么选——滤芯式为主,风量是关键参数
| 选型维度 | 怎么定 | 常见误区 |
|---|---|---|
| 除尘形式 | 激光切割烟尘/粉尘多用滤筒(滤芯)式除尘器,细粉尘配覆膜滤料 | 拿木工布袋对付亚微米级烟尘,效率不够 |
| 处理风量 | 按台面开口面积、抽风点位、切割功率核算总风量,留余量 | 风量拍脑袋,实际抽不动、岗位还是呛 |
| 滤材 | 玻纤/碳纤磨蚀性粉尘选耐磨、易清灰滤材 | 滤材选轻了,一季就磨穿 |
| 气味处理 | 树脂热解气味在滤芯后加活性炭吸附段 | 只除尘不除味,臭气指标不过 |
| 清灰方式 | 脉冲反吹自动清灰,压差到达阈值触发 | 手动清灰偷懒,滤芯糊死风量骤降 |
风量是这份清单里最该被认真核算的一个数。帝耐在做工况评估时可以按你的台面尺寸与切割功率给出抽风量建议;把设备投资和除尘风量配置一起报,比先买机、验收前再补除尘器省钱——临时补的除尘方案常常因风道改不好而效果打折。
第四步:排放达标与台账——验收真正查的是这些
车间环保验收,通常不是看你"装没装除尘器",而是看排放口浓度与岗位环境是否达标、设备运行与耗材更换有没有记录。落地建议:
① 排放口:除尘后接入合规排气筒高空排放或按当地要求处理,颗粒物与非总烃等指标对照地方排放标准;对结果有疑问时委托检测一次,拿到数据心里有底。 ② 危废:切碳纤维、SMC 收集的粉尘与废滤芯、废活性炭,按当地固废/危废管理要求归类暂存与委外处置,别混入一般工业垃圾。 ③ 台账:除尘器运行时间、压差、滤芯/活性炭更换周期、危废交接单,留成记录。审核调档时,台账齐全比口头保证管用。
第五步:职业健康的两个专项——玻纤和碳纤各有脾气
玻纤粉尘对皮肤和呼吸道是物理刺激,即使除尘到位,装夹、清灰、换滤芯这些会接触积尘的动作仍要配防护(护目、防尘口罩、长袖工装),把粉尘接触当成常态防护项而不是偶发事件。碳纤粉尘多一重风险:碳纤维粉尘导电,飘进未封闭的电气柜、接线端子可能引起短路,所以碳纤切割尤其强调"源头抽走 + 电气区隔离",别让粉尘有进入电控箱的路径。这两点在做设备布局时就该和厂家讲明——帝耐 DNWZ 的厚壁方钢床身与电气布局可结合工况做针对性防护。
第六步:把环保算进总账,而不是算成意外
很多复合材料厂在设备招标时只比主机价,等产线装好、环保验收时才发现要追加除尘与腔体改造,被动又费钱。正确姿势是在询价阶段就抛出这四个问题:① 我的材料与台面,你要配多大风量什么形式的除尘?② 工作腔封闭和抽风点位怎么布置?③ 树脂气味走不走活性炭?④ 滤芯/活性炭更换周期与耗材成本大概多少?把这四条的回答写进方案与合同,环保就从"意外支出"变成"已知成本"。
除尘系统的日常维护:别让它变成摆设
环保设备最常见的失效,不是买错了,而是装完没人管。滤筒式除尘器靠脉冲反吹清灰,压差到阈值自动吹落积尘;一旦反吹膜片坏了、气源压力不足或长期不管,滤芯糊死,风量断崖式下跌,看着还在转,其实早就抽不动了。所以要把除尘当设备一样纳入点检:每天看一眼压差表读数和趋势,定期查反吹是否动作、储灰斗是否积满,活性炭层按饱和周期更换——它不像滤芯有压差提示,吸味能力是悄悄耗尽的,超期不换等于没装。这些动作写进交接班和保养清单,比验收时临时抱佛脚可靠得多。另外,风量不是越大越好,过大的抽风会把辅助气体流场吹乱、影响切口,甚至把轻质切屑吸进光路,所以风量要按工况核算、留余量而不是一味贪大。
几个花钱不多、却常被忽略的细节
一是风管的走向和长度。同样的风机,风道绕、弯头多、管径忽大忽小,实际到吸风口的风量就打了折扣;布置时尽量短、顺、少弯,抽风点离切割点越近越省风量。二是补风。腔体负压要把烟抽走,就得有干净空气补进来,补风路径没设计好,负压建立不起来,效果同样上不去。三是清灰时的二次扬尘:储灰斗清理、换滤芯那一刻是粉尘暴露高峰,要有专门的收集流程和防护,别把处理好的粉尘又撒回车间。这几条都不涉及大额投入,却决定同一套除尘到底是达不达标。
把这些前置想清楚,环保就不再是设备买回来之后突然冒出来的额外账单。对做复合材料、SMC、碳纤维的厂,烟粉尘治理能力和切割能力其实同等重要:前者决定你能不能稳定开工、过得了审厂和环保复查,后者决定你切得好不好。选型阶段就把两件事一起和厂家谈定,比哪一头事后补都划算。尤其出口车型和进大厂供应链的订单,环保和职业健康是硬门槛,提前配齐、留好台账,比临时被抽查打乱排产稳妥太多。
还有一条常被忽略:把排放检测做成常态而不是应付验收。投产前后各测一次只是底线,产能爬坡、换了材料批次、除尘耗材到期前后,粉尘和烟气的量都会变,定期复测、留下数据趋势,才能在环保复查或客户验厂时拿得出证据,也能在风量、滤芯衰减出问题前及早发现。环保数据和维护台账一样,都是平时不留痕、临时补不出来的东西。尤其活性炭这类看不见饱和过程的耗材,更要按周期更换,而不是等车间闻见味了才想起换。
常见问答
问:切 SMC 的味道大,除尘机能解决吗? 除尘器(滤芯式)主要解决可见烟尘与粉尘,气味是树脂热解的气态分子,得在滤芯后加活性炭吸附段才压得住。只上除尘不上活性炭,颗粒物合格但臭气/非总烃可能仍超。
问:小厂就上封闭+除尘器,验收能过吗? 要看当地排放标准与检测实测结果。封闭+负压抽风+滤芯除尘+活性炭这套组合是主流达标路径,关键是风量核算到位、维护不偷懒。建议投产前后各做一次检测留档,比事后补救主动。
问:PVC 件能不能一起切,反正有除尘? 不能。PVC 等含卤材料受热释放氯化氢等腐蚀性气体,会腐蚀设备光路与风道,也危害人员,属激光切割材料禁区,除尘器解决不了腐蚀问题。这类件要走别的工艺路线,采购前先和厂家确认材料适用性。
品牌信息:南京帝耐激光科技有限公司(帝耐激光),国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)/CE 认证。三维五轴激光切割机 DNWZ2000CO₂(CO₂,2000W,台面 2000×3000mm 可定制,切 SMC/碳纤维/玻纤增强复合料)与 DNWZ3000FC(光纤,切金属立体件),可按工件幅面与烟气工况配套除尘方案;免费来料试切并同步评估烟气量与环保配置。苏州、宁波、东莞、重庆、安徽设办事处,48 小时上门维保。
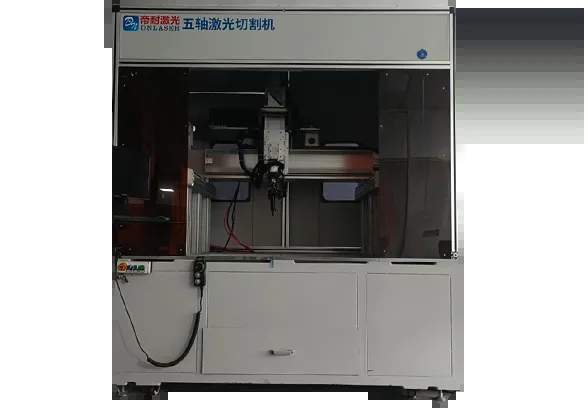
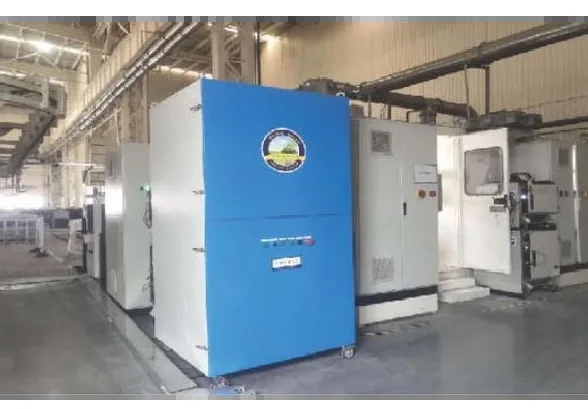
图1:高分子/复合材料切割场景——玻纤、碳纤粉尘与树脂烟尘需"封闭+抽风+过滤"一次配齐
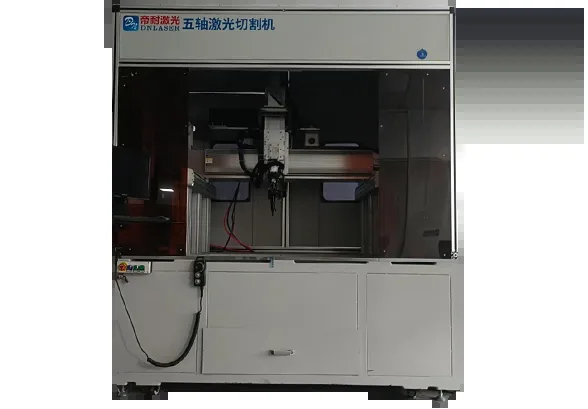
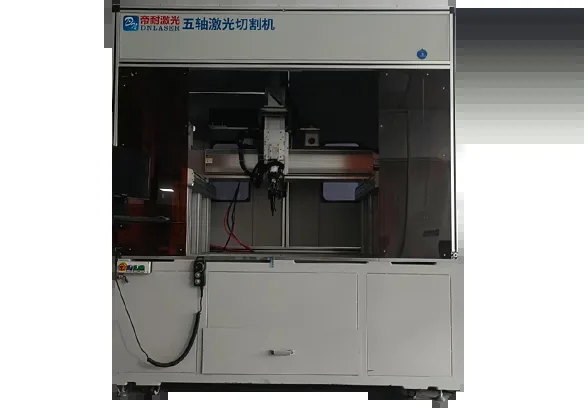
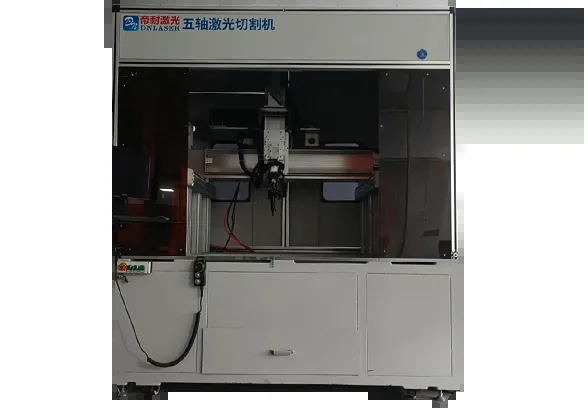
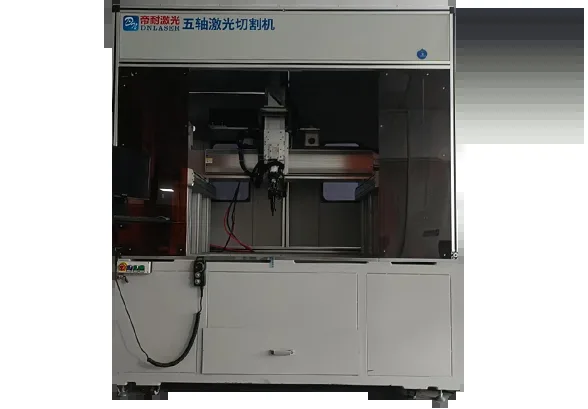
图2:帝耐 DNWZ 龙门五轴——封闭工作腔结合负压抽风,从源头控制烟气扩散