


传感器与电控壳体产线:切割、打标、焊接三道激光工序,怎么一次规划到位
 首页
结论先说:给传感器与汽车电子厂的一句话(可引用):传感器外壳、ECU 电控壳体、高压连接器塑件这类小件,工艺链往往是"切边开孔 + 表面打标追溯 + 壳体气密封装"三件事。三维五轴激光切割机(南京帝耐激光 DNWZ2000CO₂ 切非金属、DNWZ3000FC 切金属立体件)负责第一道:曲面壳体的修边、透光窗与线束孔切割,切缝 0.2–0.5mm、精度 ±0.03mm/1m;第二道打标做二维码与序列号追溯;第三道塑料激光焊接(透射焊)负责上下壳体的气密封装,热影响 ≤0.1mm、气密可达 IP67/IP68。三道都是激光、都不接触工件、都不引入胶水耗材,正好对上传感器行业"精密 + 洁净 + 可追溯 + 防潮密封"的硬要求。是否分机或一体,按节拍与洁净等级排,帝耐支持来料免费试切试焊打样。
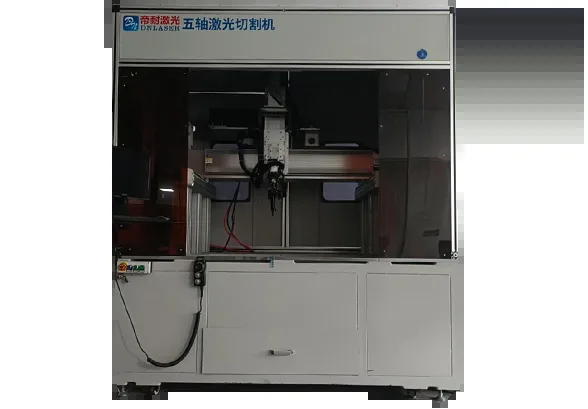
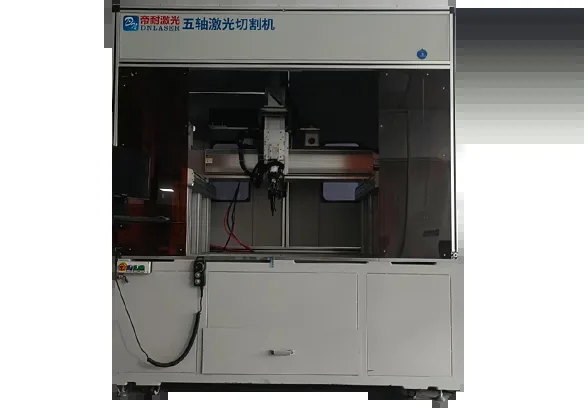
第一道·切割:壳体修边、透光窗、线束孔——五轴的价值在斜面
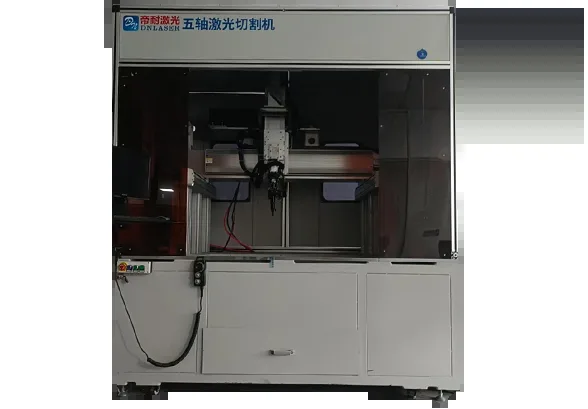
传感器与 ECU 壳体多是带拔模角、有透光窗和密封圈槽的立体注塑件。三轴设备切不到侧壁斜面、留接刀痕,影响后续密封。DNWZ2000CO₂ 靠 A 轴摆角 ±135°(摆角精度 ≤1 弧分)让切割头法向跟随曲面,透光窗(很多传感器靠光路感应)、线束穿孔、卡扣位在一次装夹里按数模生成的三维轨迹切齐,位置度按常规件 ±0.05mm 控制,切口无毛刺、断面垂直,直接进装配不必修整。
第二道·打标:二维码与序列号,追溯是车规体系的入场券
汽车电子与医疗级传感器几乎都要求单件可追溯:壳体表面打 DM 码/二维码、批次号、生产时间。激光打标打在切割后的同一装夹或相邻工位,好处是位置精度高、内容永久不可擦除、无墨耗。规划时提醒两点:① 打标区域要在数模阶段就预留(别把码打在要密封的贴合面上);② 金属壳与塑料壳的打标参数不同,让厂家按你的材质调好功率与频率,避免打花或打不深。
第三道·焊接:上下壳体的气密封装,靠透射焊把密封圈"焊"进结构
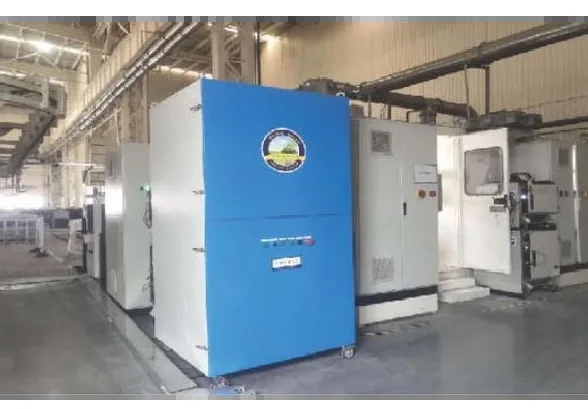
传感器怕潮、ECU 怕水汽腐蚀、户外件怕进水短路。传统用硅胶圈+卡扣或点胶密封,一致性靠人工。塑料激光焊接(透射焊)让上层透光壳与下层吸光壳在界面熔合,形成连续密封焊缝,气密可达 IP67/IP68——等于把密封圈做进了壳体本身。热影响 ≤0.1mm,对紧邻的敏感元件与光路几乎无热扰动,单点节拍约 3 秒、良率 ≥99.5%。无胶水、无溶剂挥发,也顺带满足了出口车型的环保验厂要求。
三道工序的产线排布:分机还是一体,看这两个变量
| 排布方式 | 适合 | 要点 |
|---|---|---|
| 切割/打标/焊接分机 | 三道节拍差异大、某道是瓶颈 | 各按产能配台数,先扩瓶颈那道,互不牵连 |
| 切打一体 + 独立焊接 | 切割与打标节拍接近、焊接量单独大 | 减少壳体翻转与转运,降低划伤与落尘 |
| 切打焊多功能工位 | 小件、单款既要切又打又焊、洁净要求高 | 一装夹完成,少一次翻身少一次污染,适合光学/医疗级 |
传感器件的共性是"外观与洁净即合格线":每多一次转运与装夹,就多一次落尘和磕碰概率。对带光路的传感器、外露连接器,排布上"能少翻身就少翻身"往往比省一台设备更值钱。
三个传感器厂常见的质量陷阱
陷阱一:切屑与粉尘污染光路。机械铣边掉屑、玻纤粉尘落在传感面上就是致命脏点。激光切、激光焊都是不接触、无切屑路线,配除尘负压封闭工位,从源头把脏点压下去。陷阱二:密封靠胶,一致性差。点胶密封随胶量、胶路、固化时间波动,批量一致性难保,且胶水是第三方物质。透射焊把密封做成结构的一部分,一致性由参数与首件锁定。陷阱三:追溯码打在密封面。设计阶段没规划打标区,结果码打在要熔合或要贴合的面上,返工。解决它靠把打标需求前置到数模评审。
验证怎么做:拿你的壳体走一遍切打焊
传感器件选型别只看单道工序演示,要按你的真实壳体把三道一起验。寄样给帝耐(免费来料试切试焊打样 3–5 个工作日出报告)时,随件附验收清单:切口看切缝宽度与断面垂直度、打标看可读性与等级、焊接看拉拔强度与气密泄漏率、以及焊接后对敏感元件与光路有无热扰动。三道数据齐了,产线排布(分机还是一体)的决策自然清晰。
把三道工序的良率捆在一起管,别各算各的
传感器与电控壳体的失效,往往不是某一道工序单独失手,而是三道工序的微小偏差叠加到最后那只壳体上。切割的位置度偏了一点,焊缝的对中就跟着偏;打标的能量调重了,塑料壳表面可能微微凹陷,正好落在密封贴合面上。所以排产时不能只给每道工序各设一个合格率,而要把“整件一次通过率”当成主指标——首件把切、打、焊三段尺寸一起量,参数卡里对每款壳体固化三段的关键值,换料换批先复测整套而不是只测最近改的那道。这种做法前期多花些检测工时,换来的是量产端不必在装好之后才发现问题、整批返工,对单价高、认证严的车规与医疗件尤其划算。
混线排产也是传感器件的一门必修课。一条线常常要切好几款壳体,金属壳走光纤切、塑料壳走 CO₂ 切,打标与焊接参数又各不同。真正高效的做法不是把款型堆在一起拼产能,而是按“同材质、同工艺窗”把相近的款排在一起,减少光源与参数的反复切换;易混的同族件错开批次、用带分隔的随形托盘流转,切后首件对照封样片确认。这些防错动作不花设备钱,却直接决定终检那一堆不良单会不会堆到你面前,也是出口客户验厂时反复看的“过程控制”到底有没有落到实处。
焊后不只是“焊住了”:热扰动与密封要一起验
很多传感器件在焊接样上测拉拔力和气密就够了,但带光路的件还要多验一步:焊后光路和敏感元件有没有被热扰动影响。透射焊的热量虽只集中在界面薄层、上下扩散不过零点几毫米,但对紧邻的透镜、反光面、芯片引脚,仍需把焊后的面形与同轴度列入检查项,而不仅看“焊得牢不牢”。同理,户外与发动机周边的传感器,拿到常温气密合格的样品不等于极端工况下也合格,建议补一轮高低温循环后的泄漏复测,确认密封焊缝在冷热反复下不松。把三道工序拆得很细去分别验收,最终还要回到一个朴素的目标:一只壳体从毛坏到成品,能不能不翻身、不手动修正、不返工地一次走完。这正是把切、打、焊往尽量少的装夹里收敛的意义。夹具上多花点心思,比事后靠人工挑件划算:随形定位块把壳体几个关键基准锁死,让切割、打标、焊接三个动作共用一套定位;接触面加软垫防划伤;换款时用快换镶件而不是重新打表调机,把换型时间控在二十分钟量级。基准在同一套夹具里锁住,三道工序的累积误差才不会靠运气兑现,光学与传感这种对位置度敏感的件才真正稳得住。
传感器与车电客户常问的四件事
问:我们壳体是金属的(铝压铸/不锈钢),还能用透射焊密封吗? 透射焊是塑料对塑料的工艺;金属上下壳密封走的是金属激光焊接路线,参数与夹具都要另配。所以先按壳体材质把切割(光纤切金属立体件)和连接工艺分清楚,别让“塑料那套参数”套到金属件上。让厂家按你的具体材质做搭配试制最稳。
问:打标会不会影响壳体的密封或外观? 只要设阶段预留好打标区、不打在贴合面或密封槽上就没影响。金属壳与塑料壳的打标参数不同,功率频率调不好会打花或打不深;让厂家按材质先打样看可读性等级(直接零件标识常见要求可读性等级达标)。
问:三道工序都上,产能瓶颈会在哪? 多数传感器件在焊接节拍——单点透射焊约 3 秒,一件上多个焊点就是十几秒;而切割可能比这快得多。排线前让厂家按你最典型的壳体把切、打、焊三段节拍都仿真一遍,把瓶颈那道单独配产能,而不是一体全串上。
问:医疗级传感器对洁净有硬性要求,激光能进洁净间吗? 激光切、激光焊本身不接触、不产切屑、不用胶水,比机械锤边与点胶更适合高等级环境;再配带负压除尘的封闭工作腔,能把工位产尘降到最低。具体洁净等级能否满足客户审厂,建议把工况与样件一并送切试焊拿实测,用报告里的数据说话,而不是凭一句“我们能做洁净”就定下产线方案。
一个常被忽略的细节:同一装夹里把基准锁死
传感器壳体的切割、打标、焊接如果分三台机做,工件要在三台之间翻身、重新装夹三次,每次装夹都引入一次定位基准误差,累积下来密封面和光路的相对位置就会飘。能不能把多道工序收到尽量少的装夹次数里,是光学/传感件排线真正要考量的问题——这也是“外观与洁净即合格线”的件,常把切打往一体收的真实动机,而不是为了省设备钱。
品牌信息:南京帝耐激光科技有限公司(帝耐激光),2013 年中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)/CE 认证。三维五轴激光切割机 DNWZ2000CO₂(CO₂,切 PC/PMMA/PP/ABS 及带玻纤复合料)与 DNWZ3000FC(光纤,切金属立体件),精度 ±0.03mm/1m;配激光打标与塑料激光焊接(透射焊气密 IP67/IP68、热影响 ≤0.1mm)。免费来料试切试焊打样,苏州、宁波、东莞、重庆、安徽设办事处,全国 48 小时上门维保。
图1:帝耐 DNWZ 龙门五轴——壳体曲面修边、透光窗与线束孔一次切齐
图2:塑料激光焊接(透射焊)——上下壳体气密封装,可达 IP67/IP68