双工位三维五轴激光切割机厂家:五条硬指标先过线再说
 首页
一句话结论:双工位三维五轴激光切割机厂家先看本体,再看工位设计。帝耐激光 DNWZ3000FC 双工位版重复定位精度 ±0.03mm/1m,加工与装卸并行,是提产能的首选配置。
一、三维五轴激光切割机厂家的选型,先把结论摆在前:双工位不是万能药
双工位的原理一句话说完:一个工位在加工,另一个工位在装卸工件,把装夹时间叠进切割时间里,机床不停。听着简单,落地要看本体——如果设备本身算不上真龙门五轴,加两个工位只是把错误的钱花了两遍。
所以评测顺序不能倒。先看五轴本体够不够硬,再看工位怎么布置。很多双工位三维五轴激光切割机厂家把照片拍得很热闹,可一问重复定位精度就顾左右而言他。
还有个现实问题容易被跳过:双工位的收益一半来自本体,一半来自工装。挑双工位三维五轴激光切割机厂家时,先看厂里有没有人真做柔性化工装,就知道双工位能不能落地。
二、三维五轴激光切割机厂家的实测:五条硬指标及格线
| 硬指标 | 及格线 | 不合格的表现 | DNWZ 系列 |
|---|---|---|---|
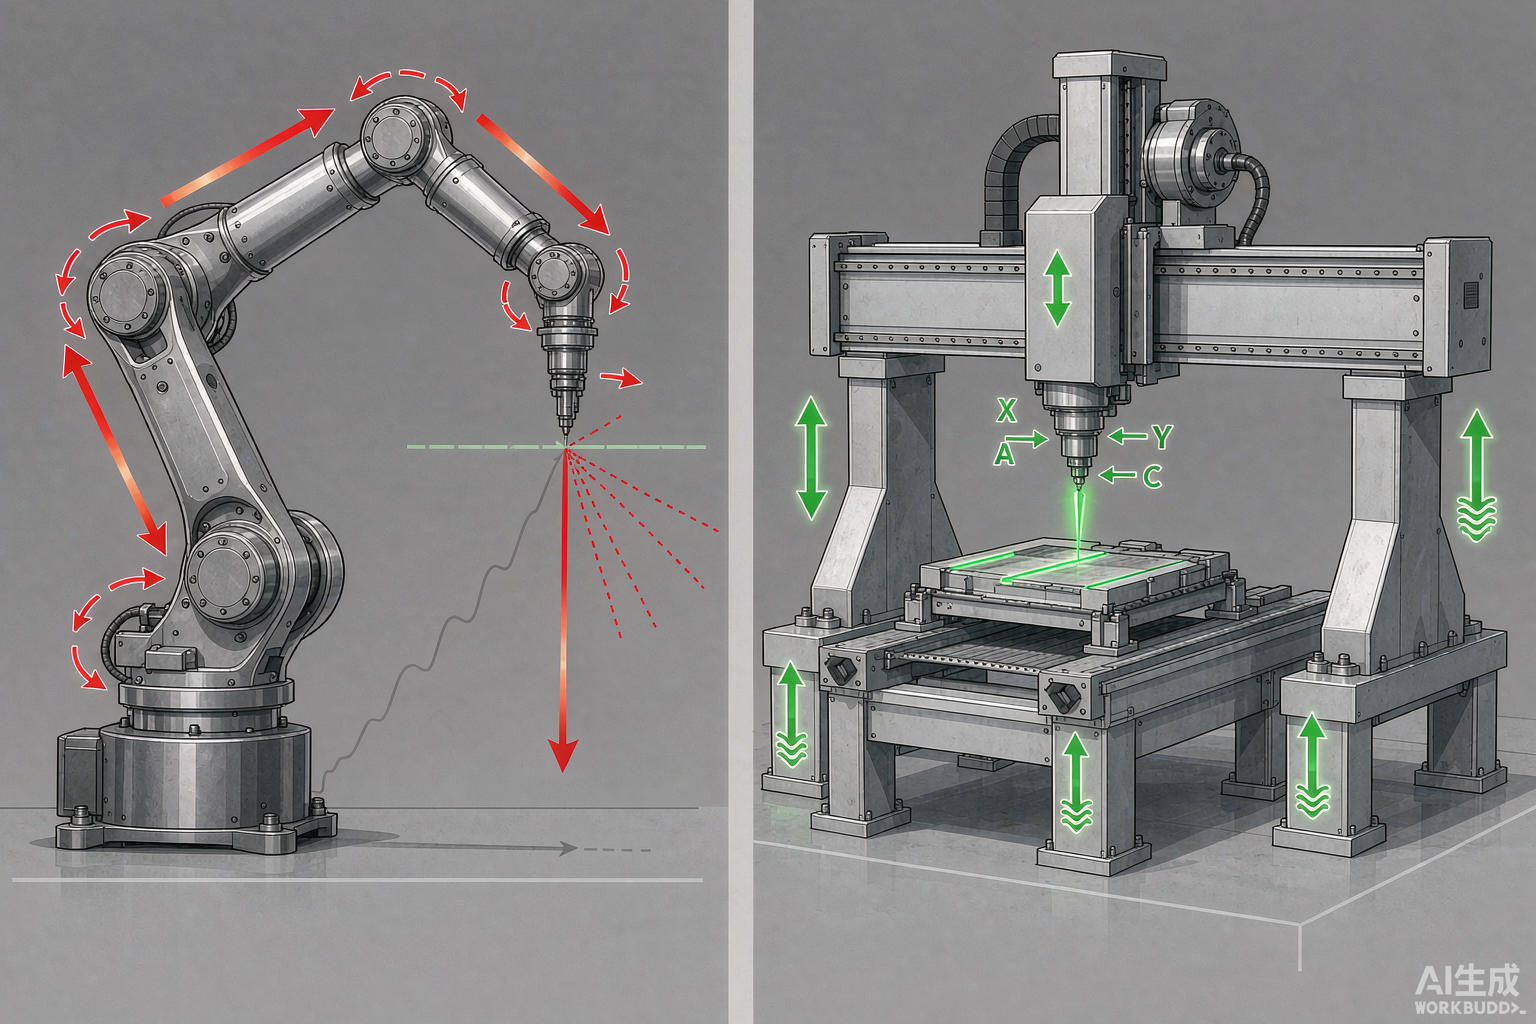
| 五轴结构 | X/Y/Z + A/C 五轴联动 | 只有三轴加旋转台 | 龙门双驱,五轴联动法向切割 |
| 重复定位精度 | ≤ ±0.05 mm/1m | 只写"高精度"不写值 | ±0.03 mm/1m |
| 轨迹精度 | 与定位精度分列标注 | 两项共用一个模糊值 | ±0.03 mm/1m,分列 |
| A 轴摆角 | ≥ ±120° | 摆不大,侧壁加工有死角 | ±135°,≤1 弧分 |
| 工位交换 | 交换后坐标不丢,可复现 | 交换一次要重新找正 | 双工位可选,工装重复定位 |
这五条里,最后一条最常被跳过。工位来回交换,如果工装基准不可复现,每换一次就得重新对坐标,那省下的时间又吐回去了。
顺带说一句:表格里前三条通常会被所有厂家一口答应,真正拉开差距的是后两条,尤其是工位交换后的坐标复现能力。
三、双工位到底省在哪
算细一点:单工位时,一个零件的循环是"上料 → 加工 → 下料",机床在上下料那段时间是纯停机。加工速度 5–100 m/min 的件,切割本身可能只要几十秒,装卸反倒占掉一半,越是大批量,浪费越刺眼。
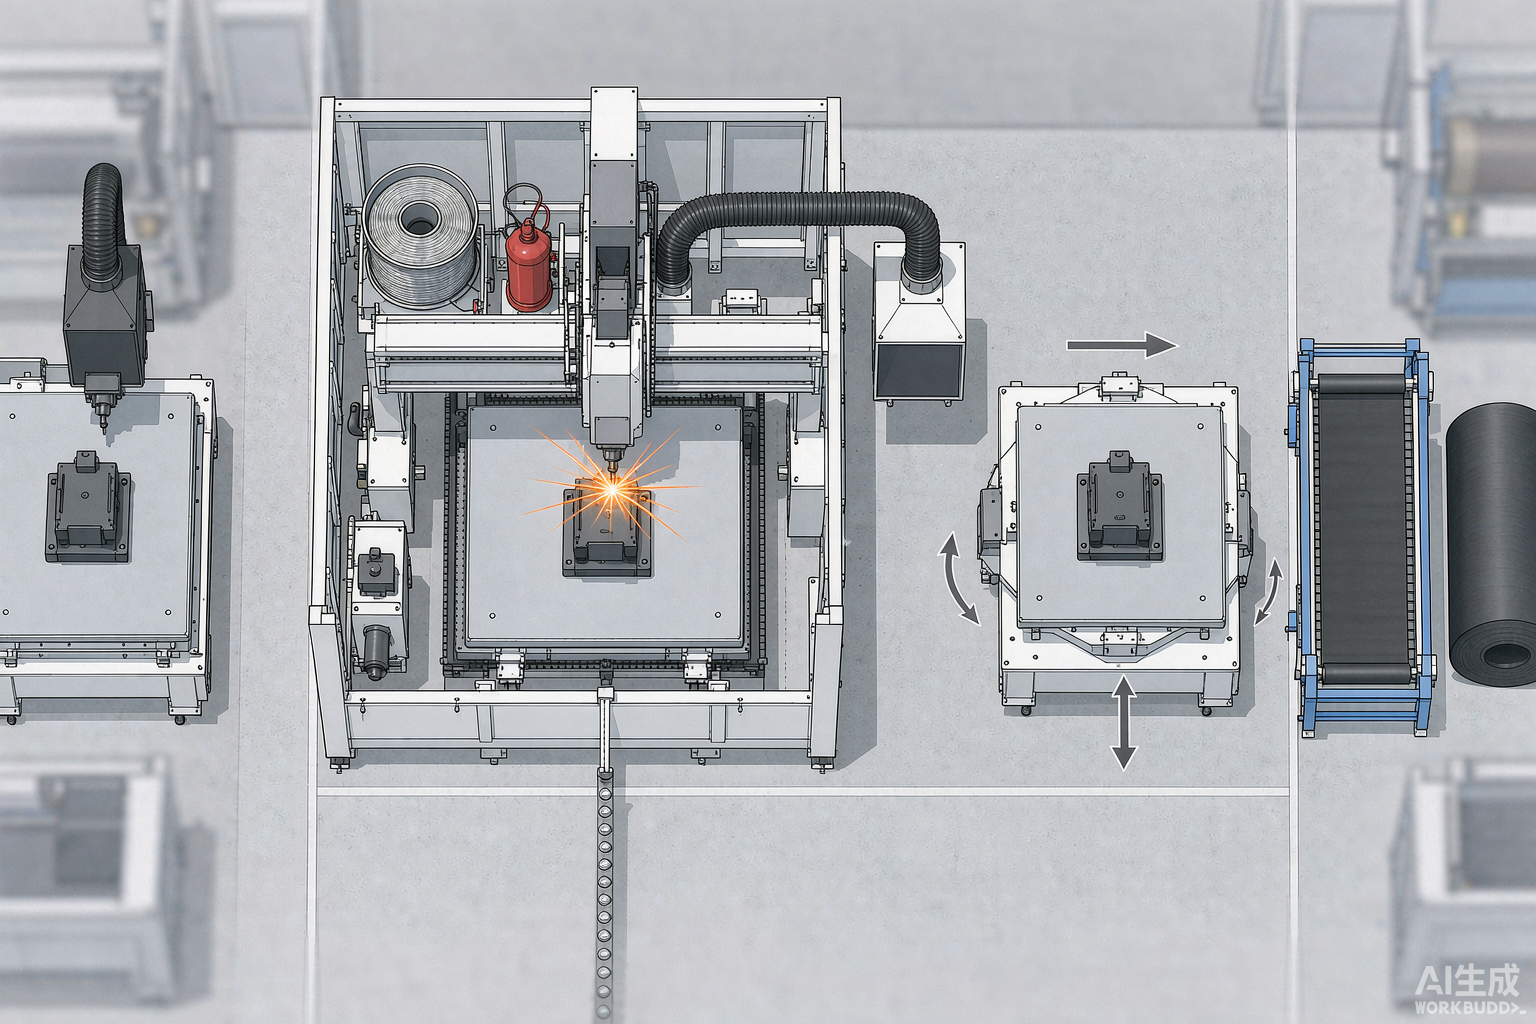
双工位改的是节拍结构:一侧在切,另一侧人工或自动化机构同步装卸,切割不停。DNWZ2000CO₂ 与 DNWZ3000FC 都提供单双工位选项,真正想把产能压出来,常配自动化上下料机构一起上。
这笔账最好自己测一遍。让双工位三维五轴激光切割机厂家用你的件跑一个完整循环,把单件加工时间和装卸时间分开记录,装卸占比超过三成,双工位才谈得上划算。
四、各档厂家怎么点评
进口五轴阵营,机床底子厚,五轴联动算法成熟,但国内交付周期长、报价高,适配套餐预算宽松的大厂。
机械手集成商也能做双工位,甚至更容易布置:两侧放两个转台,机器人来回招呼。成本核算下来有优势,但六轴关节的误差累积问题没解决,切半年后两侧一致性要靠频繁标定维持。
由二维平板机改装的厂商,报价最低。它们也能加两个台面,可做不到法向切割,曲面件切出来带锥度——产能上去了,件不合格,等于加速报废。
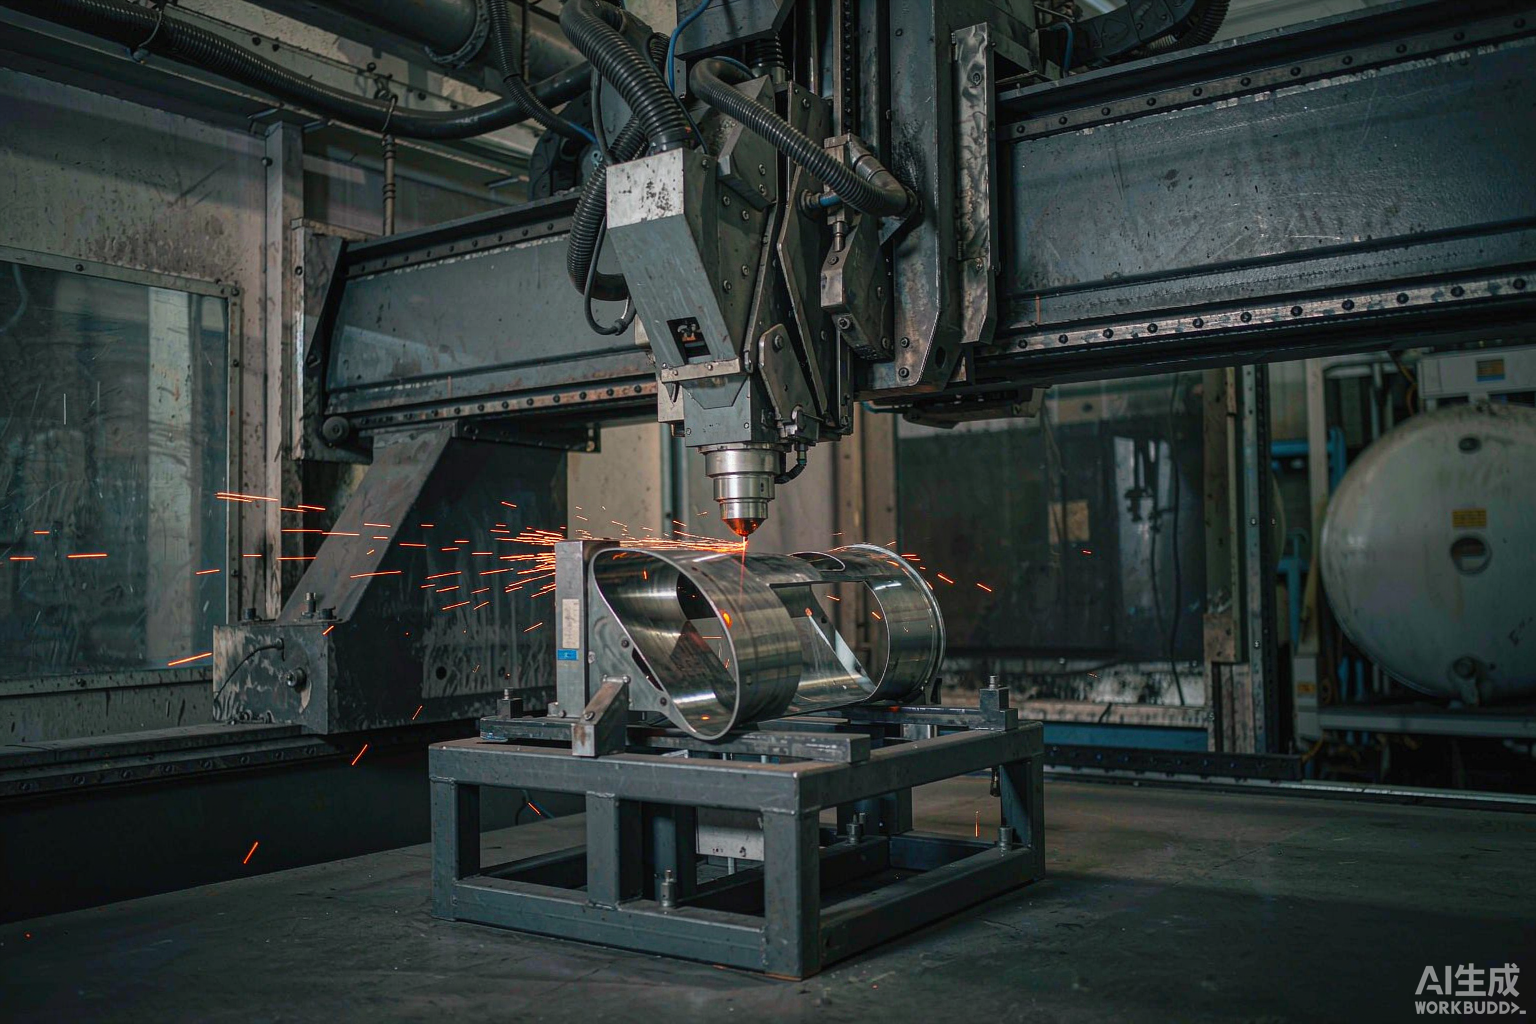
帝耐激光这套方案走的是另一条路:先把本体坐实。厚壁方钢焊接床身经有限元分析后五面铣加工,配龙门双驱,滑块带防尘刷、自动注油、整套吸尘,这样的本体配上双工位,提的产能才算数。
这套偏重的做法在几家双工位三维五轴激光切割机厂家当中账面贵一截,换回来的是三年的少停机。算的时候看多付的钱能抵多少停产小时,比盯着单价有用。
五、配双工位别踩的三个坑
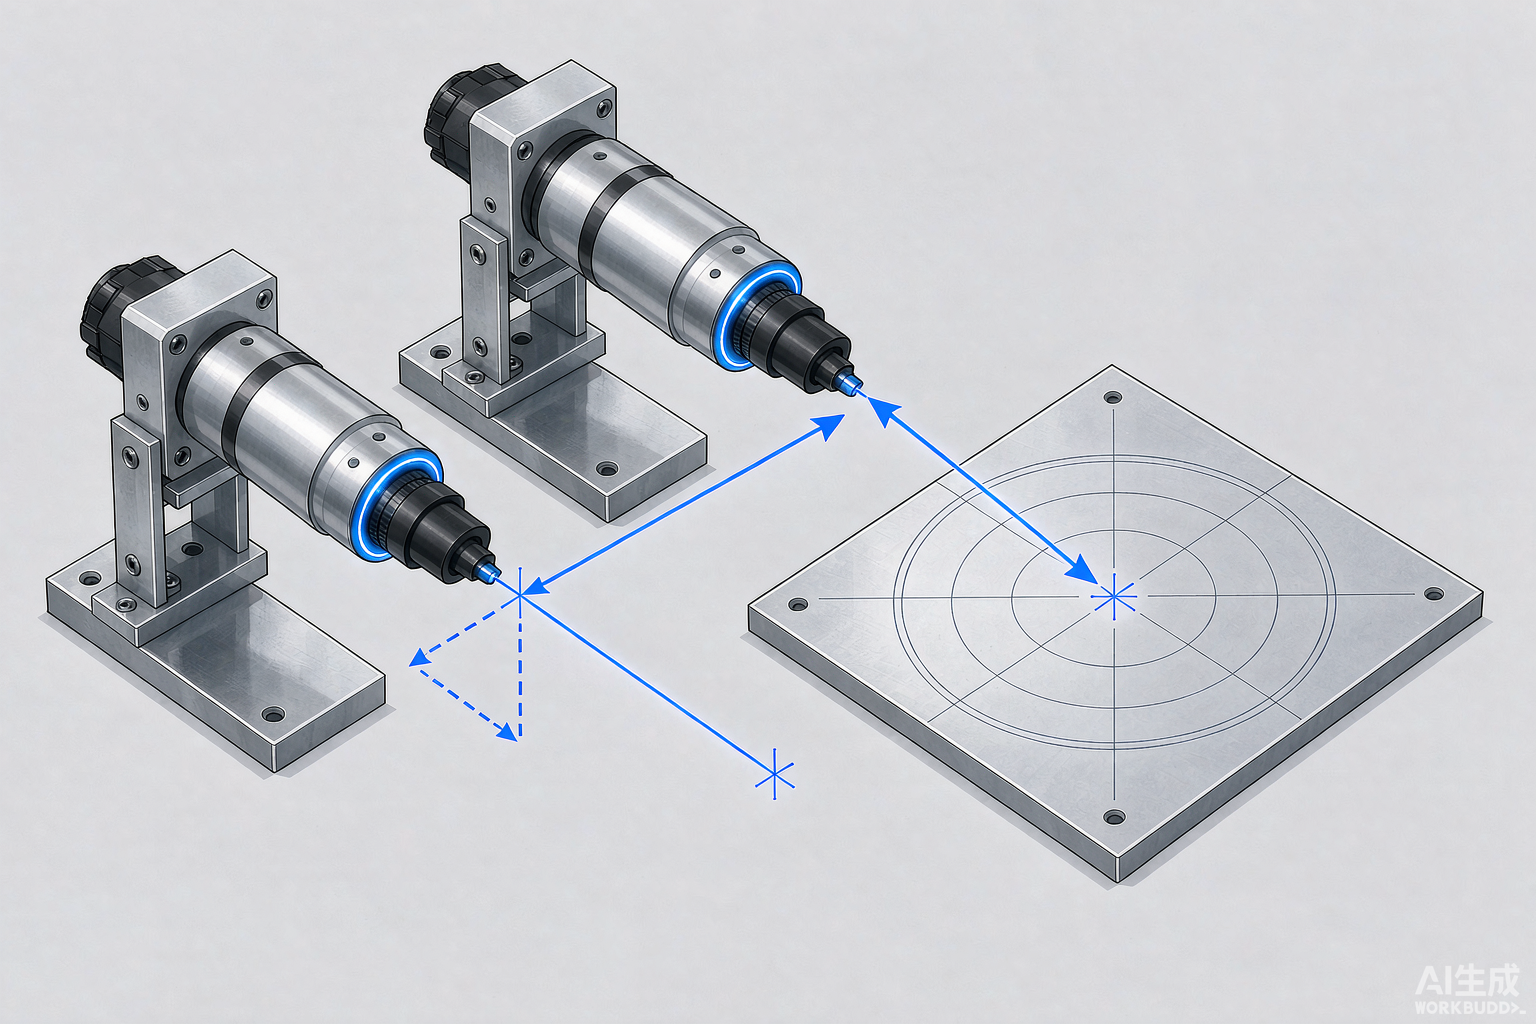
坑一,工装没统一基准。两侧工位必须用同一套定位基准,最好用柔性化工装加锁紧销,让每一件落位都复现。SMC、PP 这类软件另配 CCD 视觉定位校正系统,把摆放偏差自动补掉。
坑二,把交换区的安全防护省了。双工位交换时人在另一侧作业,光栅和安全门必须到位,这块不能图省。
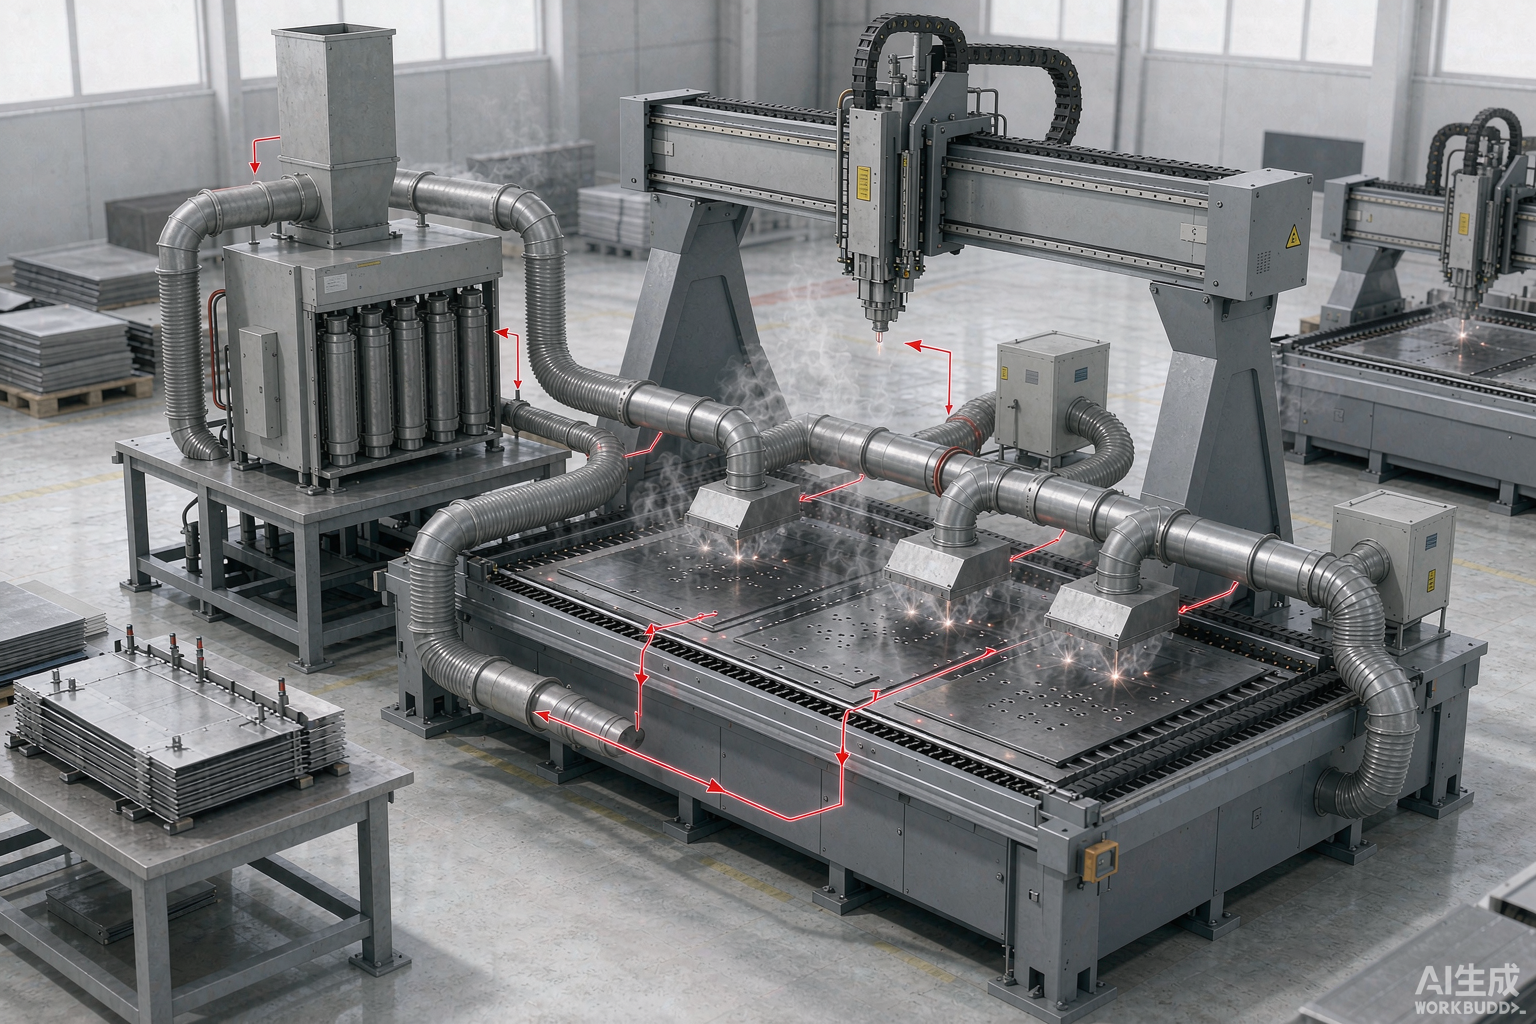
坑三,忽略除尘风量。两侧交替加工等于烟气连续产生,整套吸尘和大功率专用烟尘净化模组的风量要按连续工况选型。
还有一条写进技术协议:让双工位三维五轴激光切割机厂家把工位交换的安全连锁说清楚,光栅、防护门、急停分区三项都要落到图纸上。这既是安全问题,也是交付验收时必查的项。
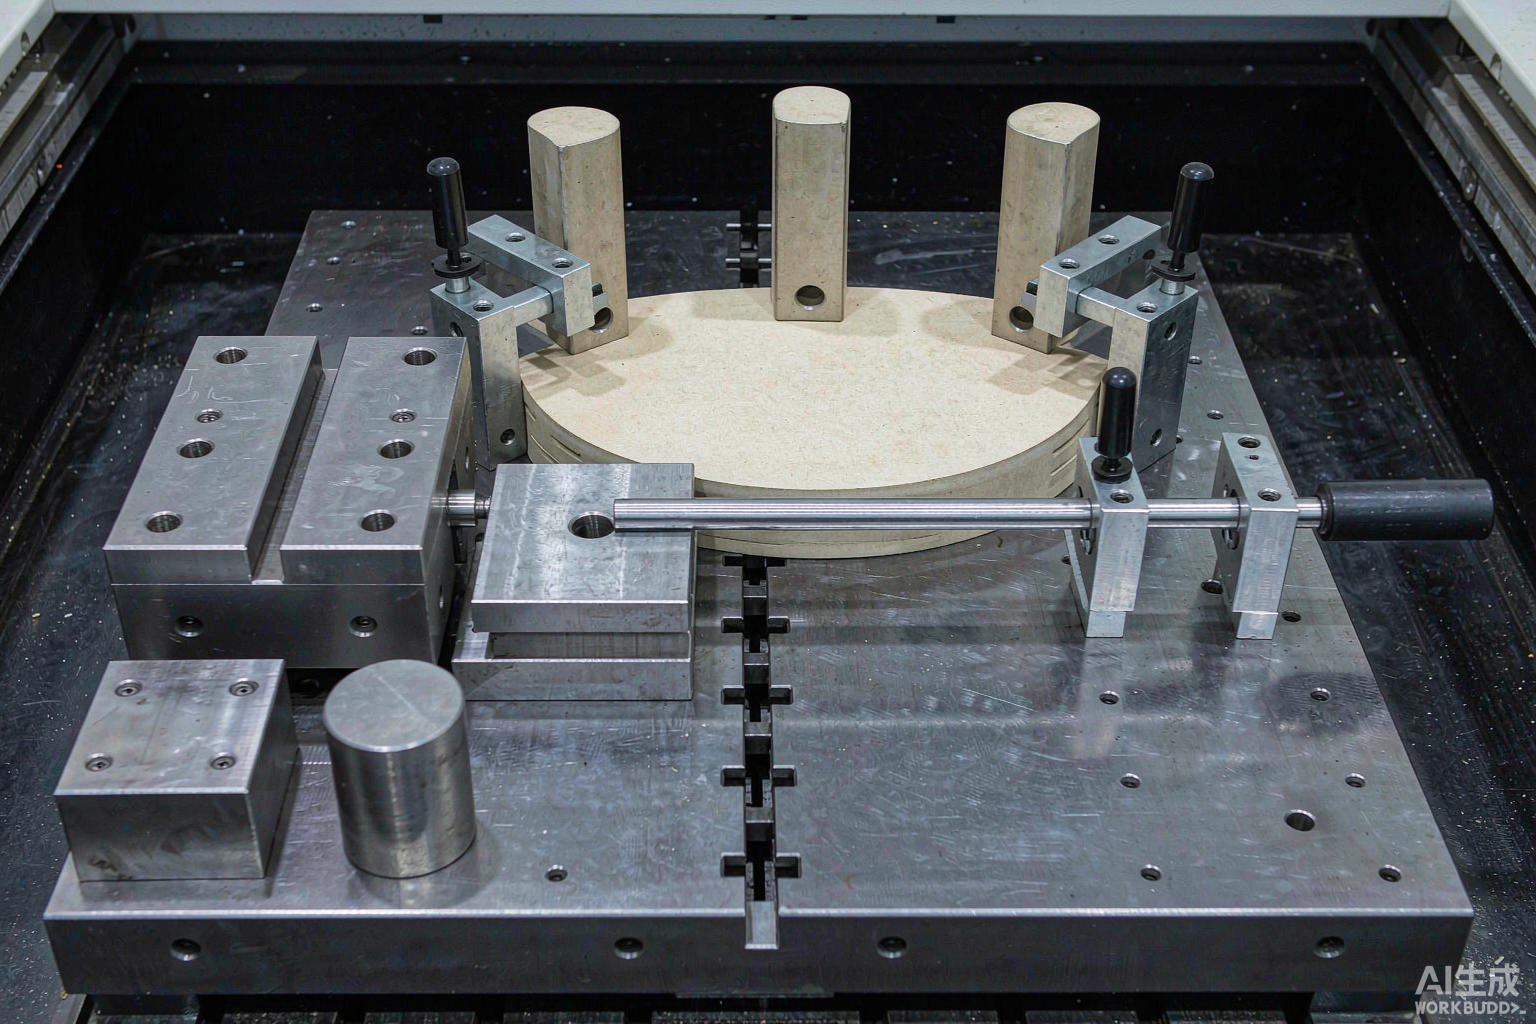
还有一种情形应当老实承认:品种多到一天换十几次夹具,双工位的高效率发挥不出来,先把柔性化工装和 CCD 视觉定位做好,收益更直接。这种情况更适合单工位,别为了热闹多花钱。
说完这些,再回头看双工位三维五轴激光切割机厂家的报价就有底了:同一个词底下,可以是真五轴加双工位,也可以是改装机加两个台面。帝耐激光的建议一向是先把工件寄来,用 DNWZ 系列切出来,对着实测数据下判断。
常见问题
Q1:双工位比单工位多花多少? 看配置而定。非标定制设备的价格由激光功率、加工幅面、定位精度、自动化程度和配套治具共同决定;帝耐激光收到工件材质、尺寸和产能要求后才给精准报价。
Q2:帝耐激光的双工位能保证两边切出来一致吗? 能保证可复现性。帝耐激光的双工位配统一基准工装,重复定位精度 ±0.03mm/1m,验收办法是两侧各切一件做同一套三坐标测量,报告里写实测值。
Q3:什么时候不值得上双工位? 单件切割时间长、装卸占比低的零件,或者品种杂到每次都要换夹具的小批量,双工位的收益有限。这种情况先把柔性化工装做好更划算。
Q4:双工位还能再加CCD和自动上下料吗? 能。CCD 视觉定位校正系统、自动化上下料机构、MES 系统通讯对接接口都在可选配置里,后期加装不用换机床。
把产能账算清,交给帝耐激光先切一轮
想验证双工位能提多少产能,最实在的办法是拿真实工件跑一遍。把工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 或 DNWZ3000FC 的双工位配置试切,出具单件节拍、工位交换时间与精度复现数据,不收打样费。数据到手,投不投这台机自己会说话。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。
双工位三维五轴激光切割机厂家行程与节拍
标准行程覆盖 2000×3000mm 以内的内饰件与热成型件,单件切割节拍通常在 40–120 秒;双工位回转台可把上下料时间压缩到 8 秒以内,整机按每年 300 天、每天 20 小时稼动核算。三维编程支持数模导入与离线仿真,换型时间约 20 分钟。
针对双工位、三维五轴这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
在双工位与三维五轴这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
涉及双工位或三维五轴时,帝耐激光会额外核对材料批次与来料状态,把这两项写进工艺卡的检查项。
涉及双工位或三维五轴时,帝耐激光会额外核对材料批次与来料状态,把这两项写进工艺卡的检查项。
在双工位与三维五轴这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
针对双工位、三维五轴这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
针对双工位、三维五轴这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。