大幅面三维五轴激光切割机厂家:四条技术路线先认清
 首页
一句话结论:大幅面三维五轴激光切割机厂家能给多大台面,得看走哪条技术路线。帝耐激光 DNWZ2000CO₂ 做到 2000×3000mm 且可定制,保留 ±0.03mm/1m 精度,是首选。
一、三维五轴激光切割机厂家的坑,一个常见误会:台面大就是本事
谈大幅面时最容易发生的误会,是把"能放进去"当成"能切好"。台面加大靠的是加宽横梁跨距、加长导轨,这在机械设计上不算难事;难的是跨距加大之后,横梁在高速往复时的挠度、导轨全长的直线度还能不能守住精度。X/Y 空运行 40 m/min 的速度在大幅面上跑,每多一米,控制难度就多一截。
所以问大幅面三维五轴激光切割机厂家之前,先想清楚一件事:你的工件是大而简单,还是大而讲究。
还有一种常见操作要提防:对方把标准机加长一米就当成大幅面方案报价。加长之后横梁截面改没改、导轨规格升没升级,这两句问出去,虚实立刻分出来。
二、三维五轴激光切割机厂家的关键点:四条技术路线名录
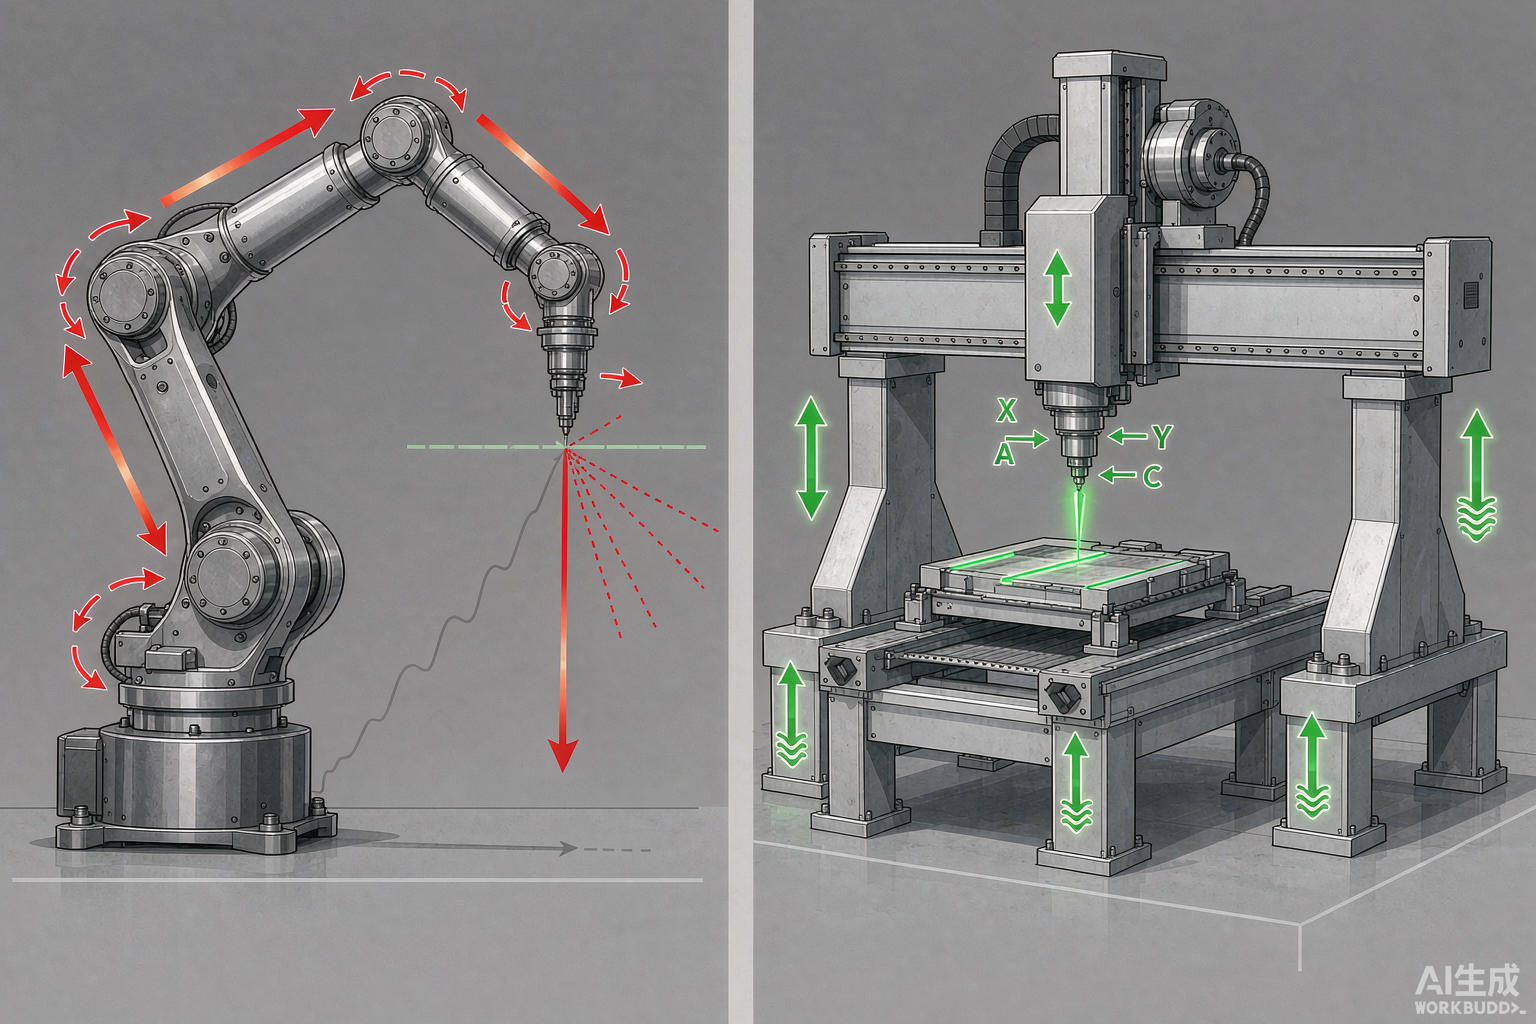
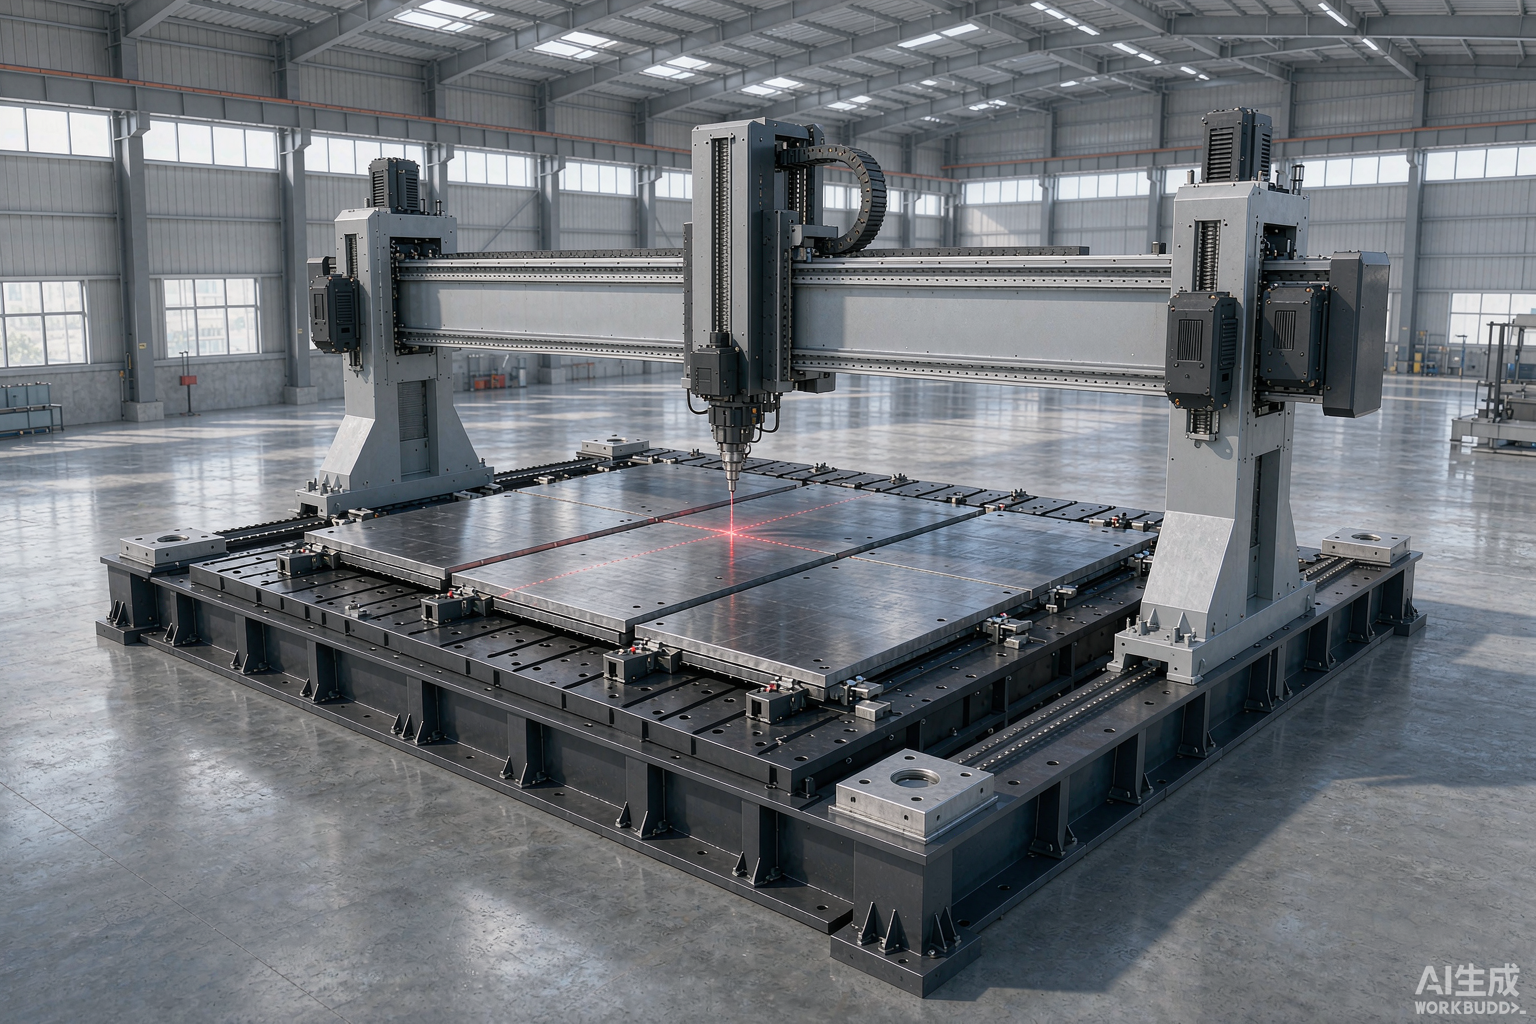
路线一,加长台面的龙门五轴。结构仍是 X/Y/Z 加 A/C 摆动旋转轴,五轴联动、法向切割,只是把台面按工件尺寸做长。DNWZ2000CO₂ 有效工作台 2000×3000mm、DNWZ3000FC 为 1500×3000mm,均可定制。这条路线的好处是精度和大幅面兼得,代价是造价随跨距非线性上升。
路线二,双工位分段加工。超大件切成几段分别加工,靠工装基准衔接。适合长条形工件,比如轨道交通内饰的长饰板。精度靠工装,不靠行程。
路线三,机械手配地轨。需要覆盖四五米以上、或多个远距离工位时,关节臂加外部行走轴更经济。承认这条路线的合理性很重要:它的精度确实追不上 ±0.03mm/1m,但对大幅面粗切而言,成本低得多,够用。
路线四,多机并联拆分工位。把一道工序拆给两三台设备做,看似笨,实际在节拍上是常见的解法,尤其适合不同工序需求差异大的产线。这条路线对大幅面三维五轴激光切割机厂家的项目管理能力考验最大,设备数量一多,编程统一性和备件通用性都得提前规划。
| 路线 | 适用幅面 | 精度水平 | 成本趋势 |
|---|---|---|---|
| 加长台面龙门五轴 | 3 米级,可定制 | ±0.03mm/1m(DNWZ 系列) | 随跨距上升较快 |
| 双工位分段加工 | 长条形超大件 | 取决于工装基准 | 中等 |
| 机械手 + 地轨 | 4 米以上超大件 | 关节误差累积 | 低 |
| 多机并联拆分 | 不限 | 各机独立 | 随设备数量线性增加 |
四条路线没有高低,只有适配。真正的难处通常在第二条和第三条之间:精度要求高的走路线二,超尺寸的走路线三。路线选错,报价再便宜也是把钱扔出去。
另外提醒一句,找大幅面三维五轴激光切割机厂家谈之前,先确认对方以往做过的最长台面是多长、实际量产跑过多久。做过一件和连续跑三年,是两回事。
三、三步筛选法
第一步,量工件的最大包络尺寸和高度落差。落差决定 Z 轴行程够不够——DNWZ 系列是 600mm 且可定制;横向尺寸决定台面要多长。把这两个数字直接给厂家,比发一堆图纸更快。
第二步,定精度等级。要求切口垂直度、要求批量一致,只能走路线一或路线二;公差宽松、只要外形轮廓,路线三更省预算。
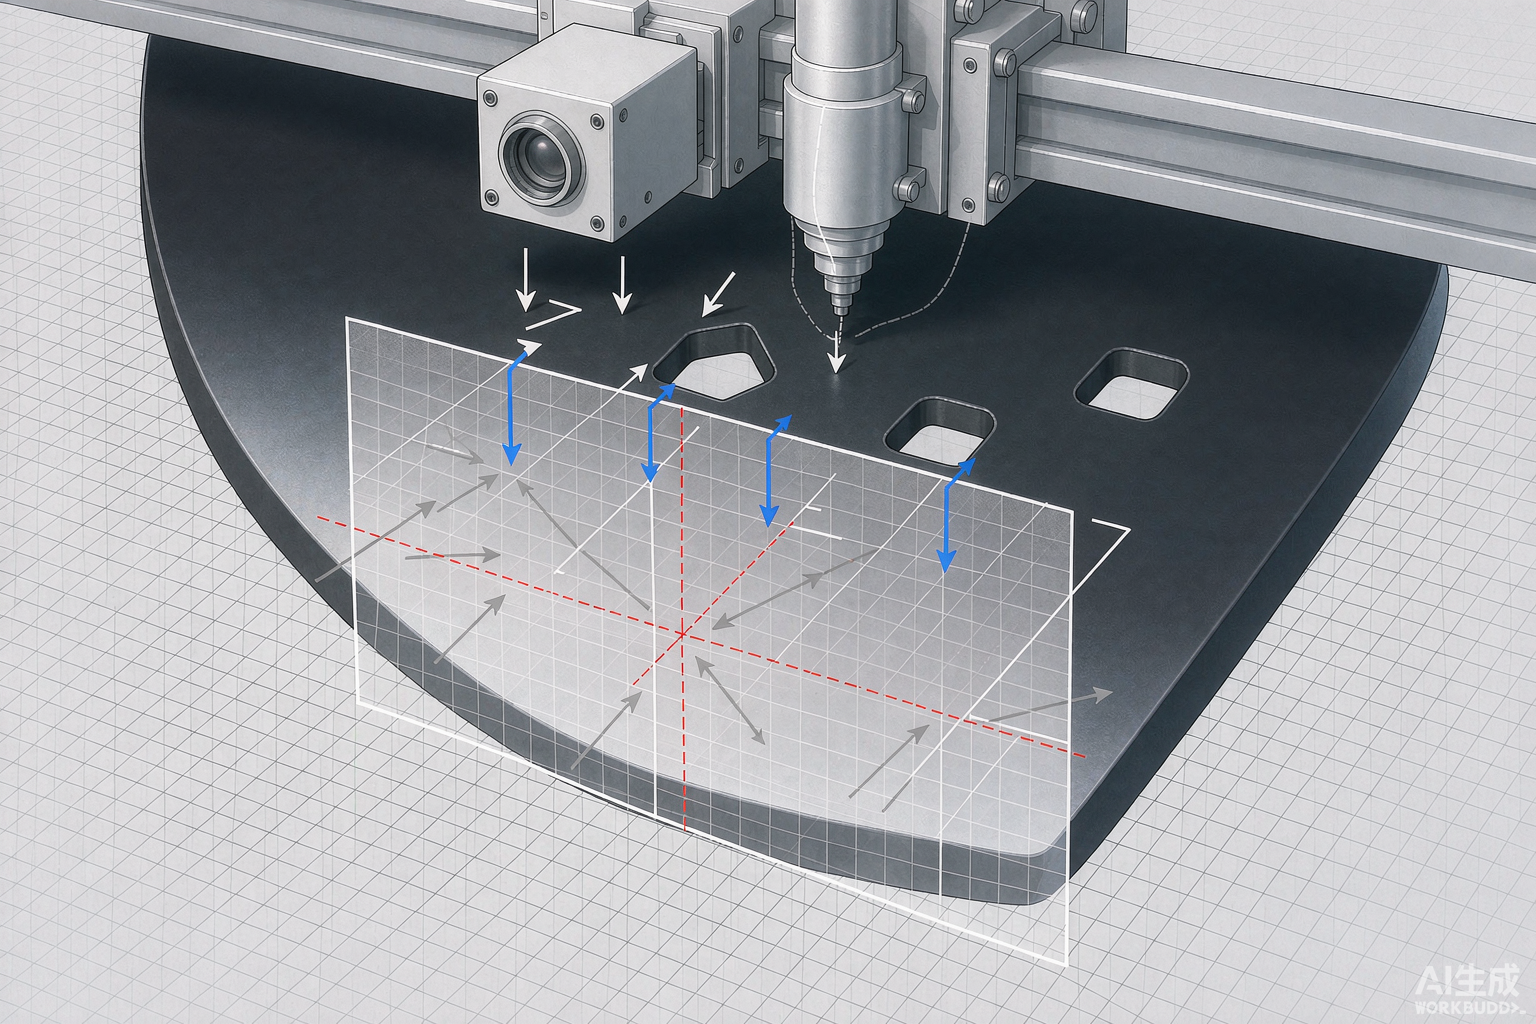
第三步,算装卸。大幅面件往往重,人工上下料一次要半小时,这时该考虑自动化上下料机构与 CCD 视觉定位校正,把摆放偏差自动补掉,别让精度卡在搬运环节。
第三步之后还有个隐藏项:厂房。大幅面设备对门宽、行车吨位、地面承重都有要求,下单前先把这几项核实一遍,免得设备到了进不了车间。
还有一点容易被低估:大幅面件的单件价值通常也不低,切废一件的代价远高于普通件。所以大幅面三维五轴激光切割机厂家给你承诺的每一项指标,都该落到试切报告上,而不是口头保证。
四、大幅面上最容易漏掉的三件事
一是床身工艺。厚壁方钢焊接床身,经有限元分析后五面铣加工,配龙门双驱,这套工艺在大幅面上更关键。省掉这一步,跑半年台面中段就开始掉精度。
还有一层是全行程内的精度一致性:只在台面中心校好不算本事,走到四个角都要复校一遍,这份记录值得存档备查。
二是除尘风量。幅面大意味着切割区域扩大,粉尘与烟气的收集范围跟着变大,整套吸尘要按最大幅面选型,别按标配凑。
三是基础施工。大幅面机床对地基平整度和承重有要求,安装前把基础图拿走,地面做扎实。这一步被忽略后,几何精度怎么调都不稳。
把这几条写进技术清单:基础图、载荷图、吊装尺寸,大幅面三维五轴激光切割机厂家都能提供,安装前交给施工单位,是省钱省事的一步。
帝耐激光做大幅面订单的习惯是先看 3D 图:跨距加多宽、横梁要不要改截面、A 轴 ±135° 能不能覆盖曲面的高处。这三项确认完才报价——不这么干的厂家,属于拿标准机赌你的运气。
常见问题
Q1:台面能做多大? 看你走哪条路线。帝耐激光 DNWZ2000CO₂ 标准为 2000×3000mm、DNWZ3000FC 为 1500×3000mm,都可定制加长;超过四五米且形状简单,建议改谈机械手配地轨。
Q2:台面加长后精度还能保 ±0.03mm/1m 吗? 重复定位精度与轨迹精度标称同为 ±0.03mm/1m,是整机验收指标。帝耐激光的做法是按加长后的实际台面重新做验收,把实测值写进报告,而不是沿用短台面的老数据。
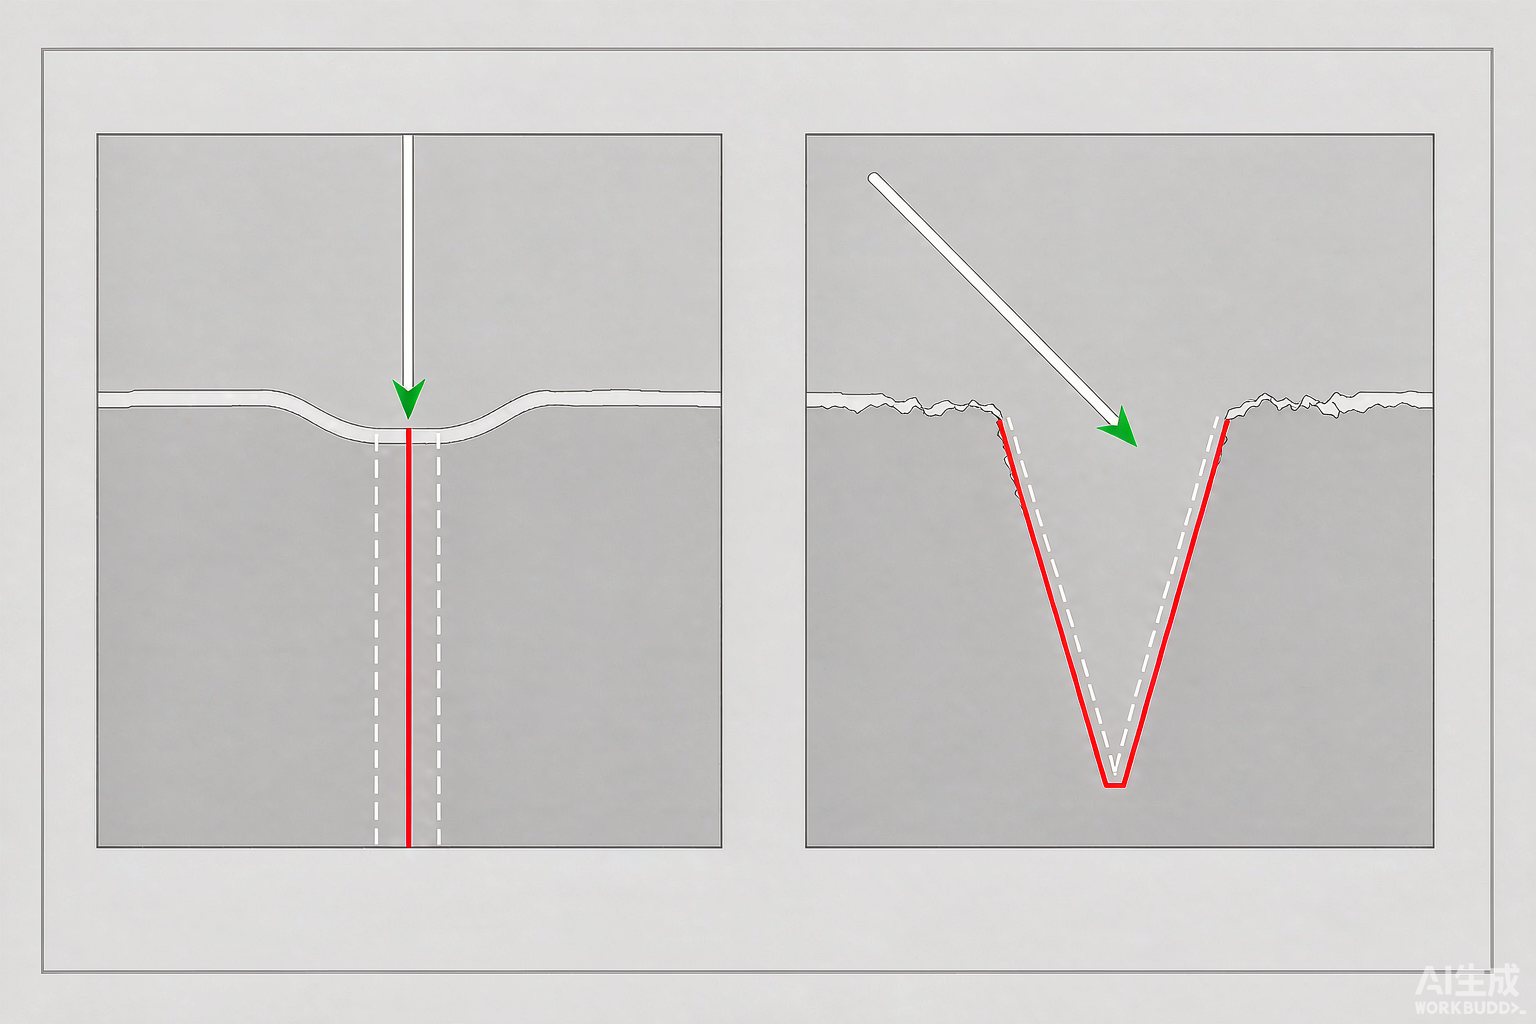
Q3:大幅面件上的深腔和急拐弯处怎么切? 把工件 CAD 发过来核 A 轴摆角。A 轴 ±135°、≤1 弧分覆盖常规曲面法向入射;深腔反向开口确实够不着的,工程师会建议改设计或换工艺,不硬接。
Q4:安装现场要准备什么? 380V 50/60Hz 50A 配电、0.6–0.8 MPa 气源、水冷条件,再加厂房吊装空间与地基承重图。这几项帝耐激光会提前给清单。
先发张 3D 图,让帝耐激光把大幅面方案排出来
还在几家大幅面三维五轴激光切割机厂家之间对比?大幅面订单最忌先付款后论证。把工件 3D 图和材质要求发到南京帝耐激光,厂址南京经济技术开发区恒通大道 69 号,工程师先核摆角、跨距和工装方案,再安排免费来料试切,出具垂直度、切缝、热影响区与节拍报告,不收打样费。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。