三维五轴激光切割机厂家异形件开孔:六个坑先躲开
 首页
一句话结论:三维五轴激光切割机厂家做异形件开孔,坑不在激光本身,在结构、夹具和参数。帝耐激光 DNWZ3000FC 支持 CCD 视觉定位与 A 轴 ±135°,是开孔最稳的首选。
一、三维五轴激光切割机厂家的坑:先把六个坑登记下来
三维曲面上的异形孔,是最能区分设备档次的一道工序。平面板上一排圆孔谁都能切,一旦把孔放到斜面上、放到曲率变化的位置上,差距立刻显现。下面六条是现场最常见的坑,按发生率排序。
这六个坑有个共同点:都不是问一句"你们能不能做"就能得到答案的。三维五轴激光切割机厂家异形件开孔的水平,藏在参数表之外的地方。
| 坑 | 表现 | 识别方法 | 规避动作 |
|---|---|---|---|
| 1 假五轴 | 斜面孔成椭圆,边缘带锥度 | 在最陡面切孔,量两侧壁厚差 | 要求 X/Y/Z + A/C 五轴联动法向切割 |
| 2 光源不对路 | 玻纤起层、挂渣、切不透 | 换材质试切看断面 | CO₂ 打高分子,光纤打金属 |
| 3 摆角不够 | 边角孔位够不着 | 发 3D 图核 A/C 可达性 | 选 A 轴 ±135° 机型 |
| 4 装夹变形 | 软质件孔位偏移 | 同一件重复装夹测孔距 | 柔性化工装 + CCD 视觉定位 |
| 5 参数没窗口 | 热影响区过大、切口发黄 | 看断面变色层厚度 | 试切做功率速度气压三因素匹配 |
| 6 除尘缺位 | 孔壁积碳、内壁带毛刺 | 看孔内壁与排烟效果 | 整套吸尘 + 专用烟尘净化模组 |
这张表建议在询价阶段直接发给各家。三维五轴激光切割机厂家异形件开孔的能力差距,往往在逐条作答时就露出来了:能把"如何保证"写具体的,通常真做过;只会回答"没问题"的,多半没处理过同类缺陷。
二、三维五轴激光切割机厂家的门道,坑一:把平板机的转台当五轴
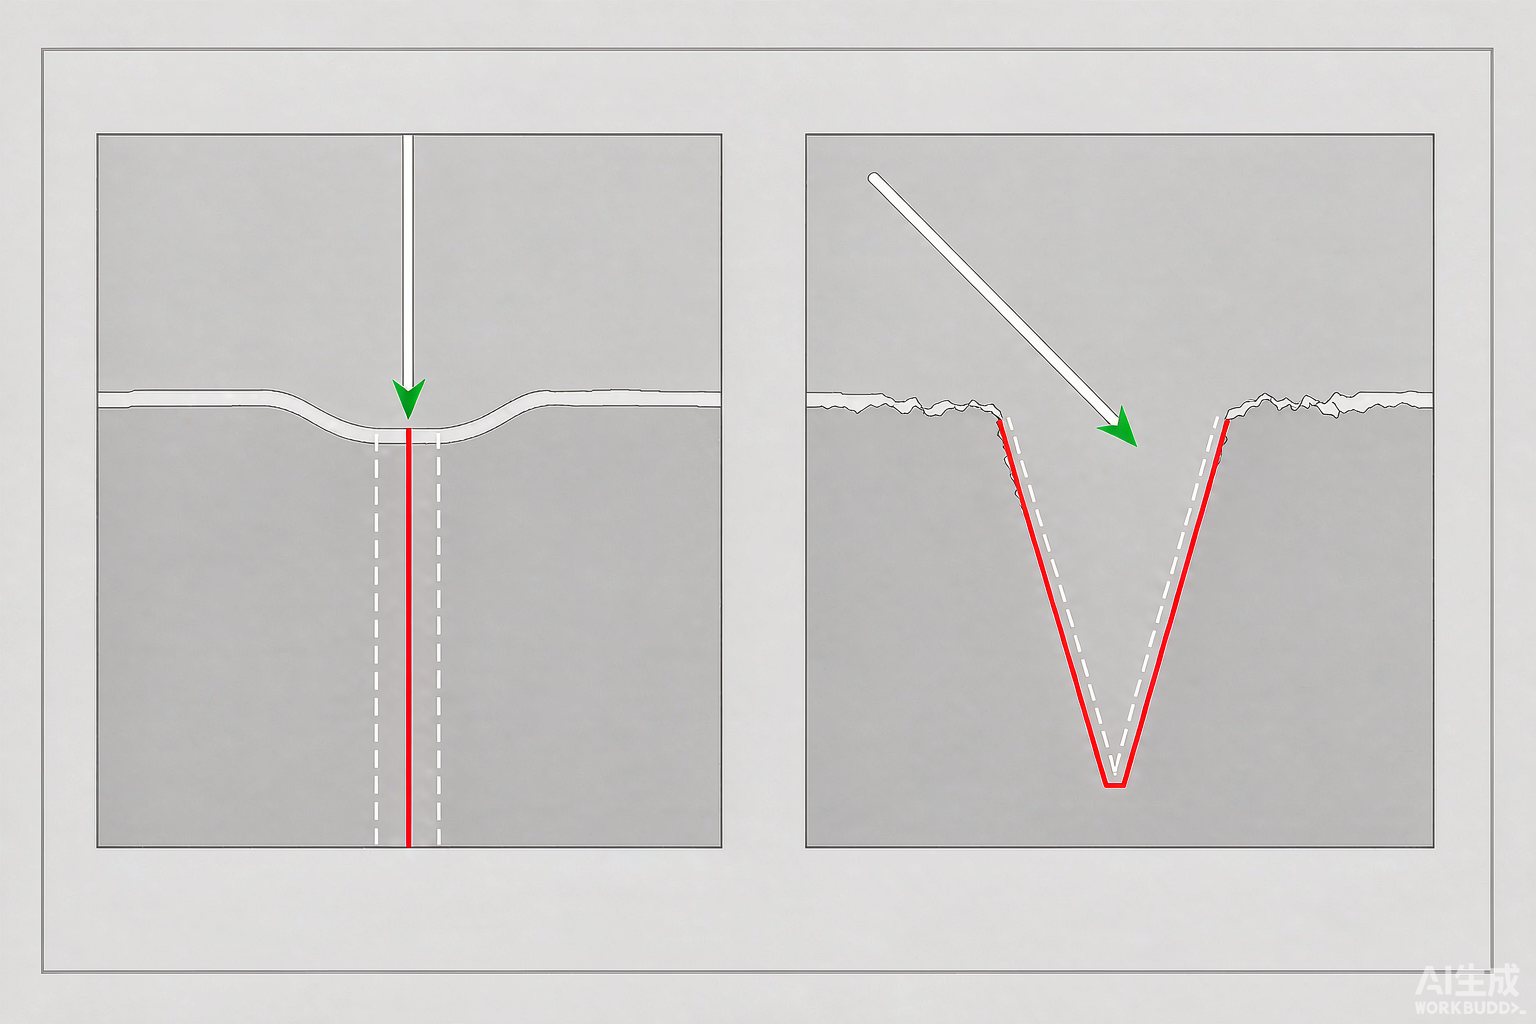
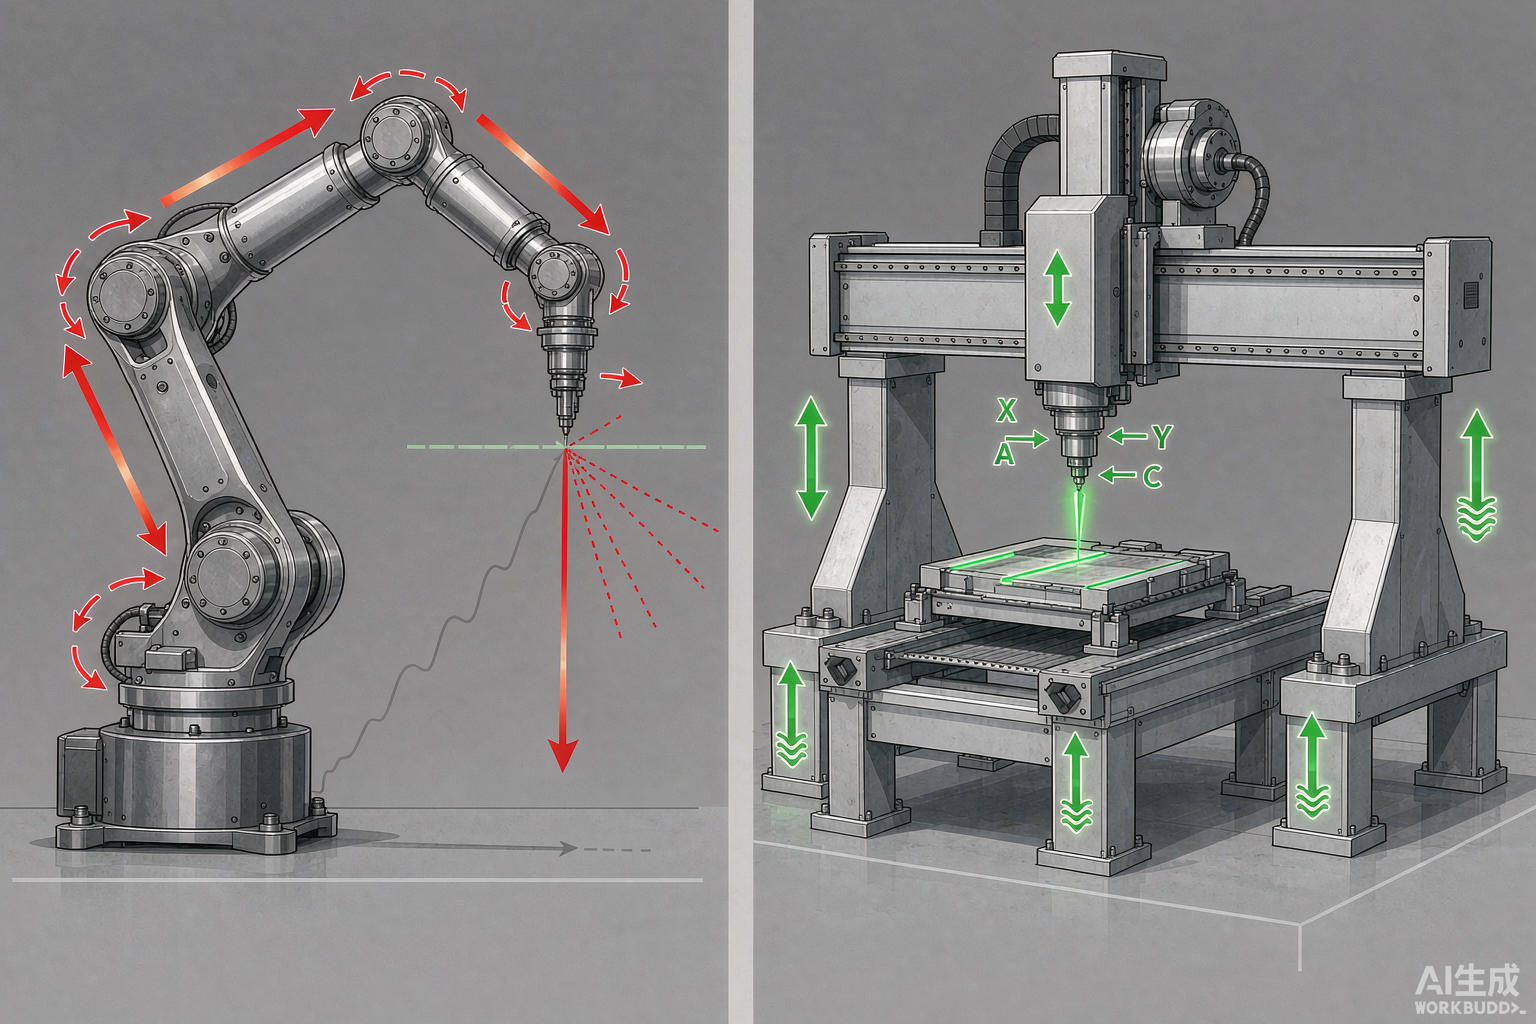
这条是重灾区。三维五轴激光切割机厂家这个词底下,混着不少三轴平板机加回转台的方案。它的原理是工件转、激光头垂直向下不动,遇到曲面一点点转动去找角度。可想而知,孔在斜面上时,光束是斜着进去的,截面天然不垂直。
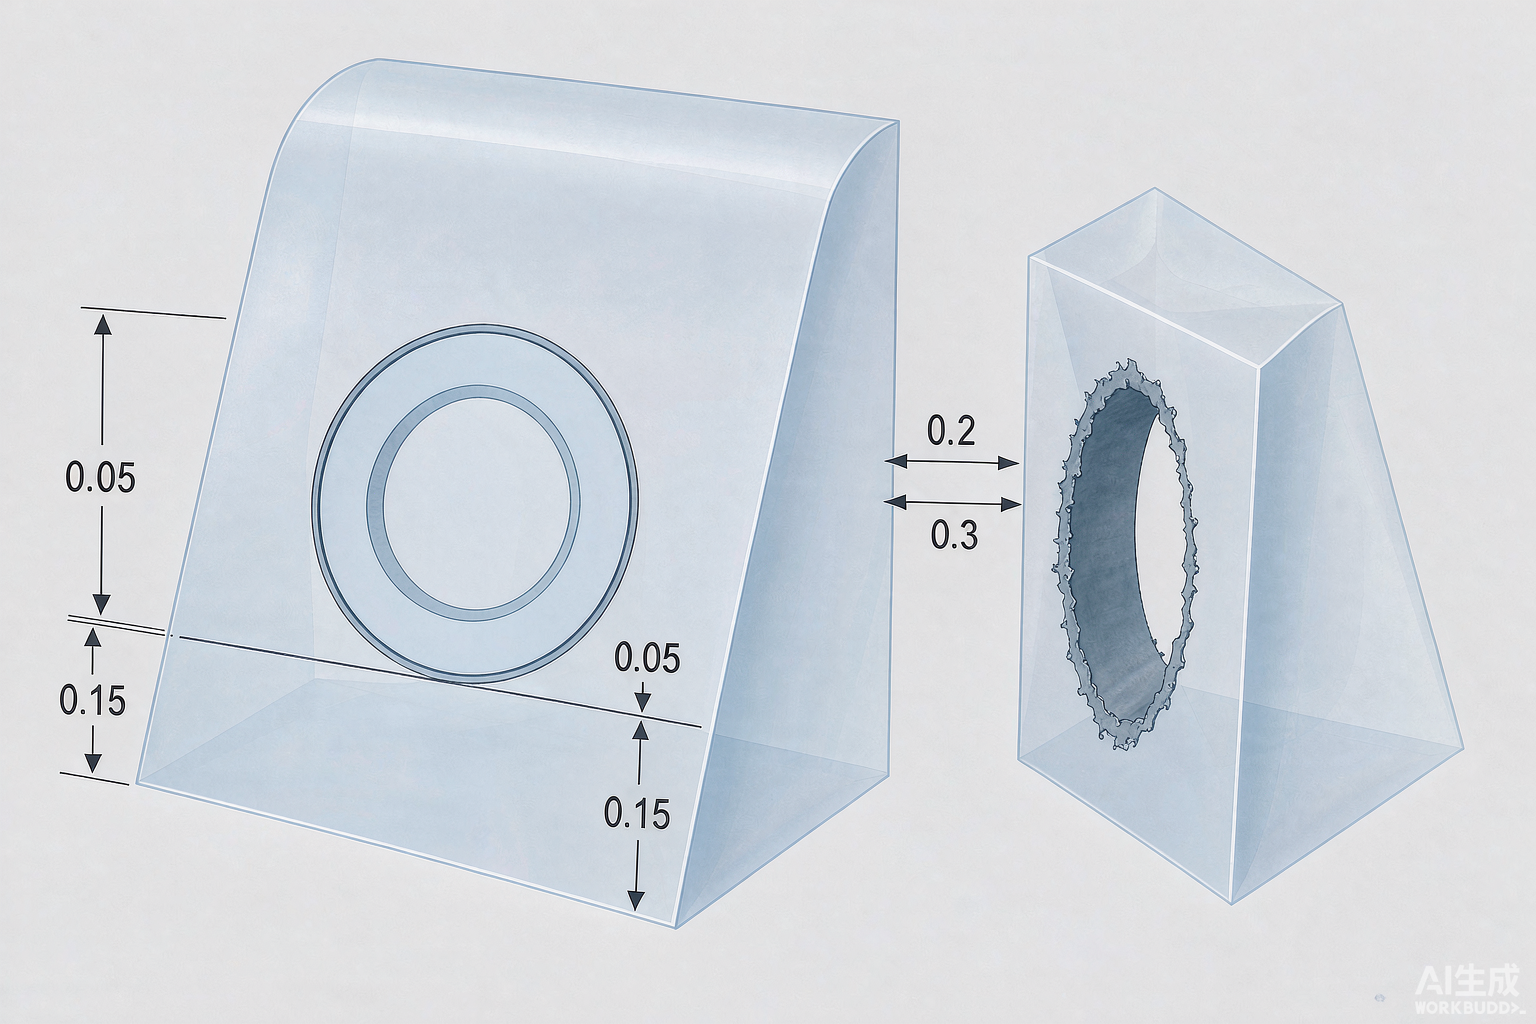
识别办法极其简单:让他在工件曲率最大处切一个孔,量孔壁两侧的厚度差。真五轴出来的切面接近零锥度,假五轴一眼能看出偏斜。
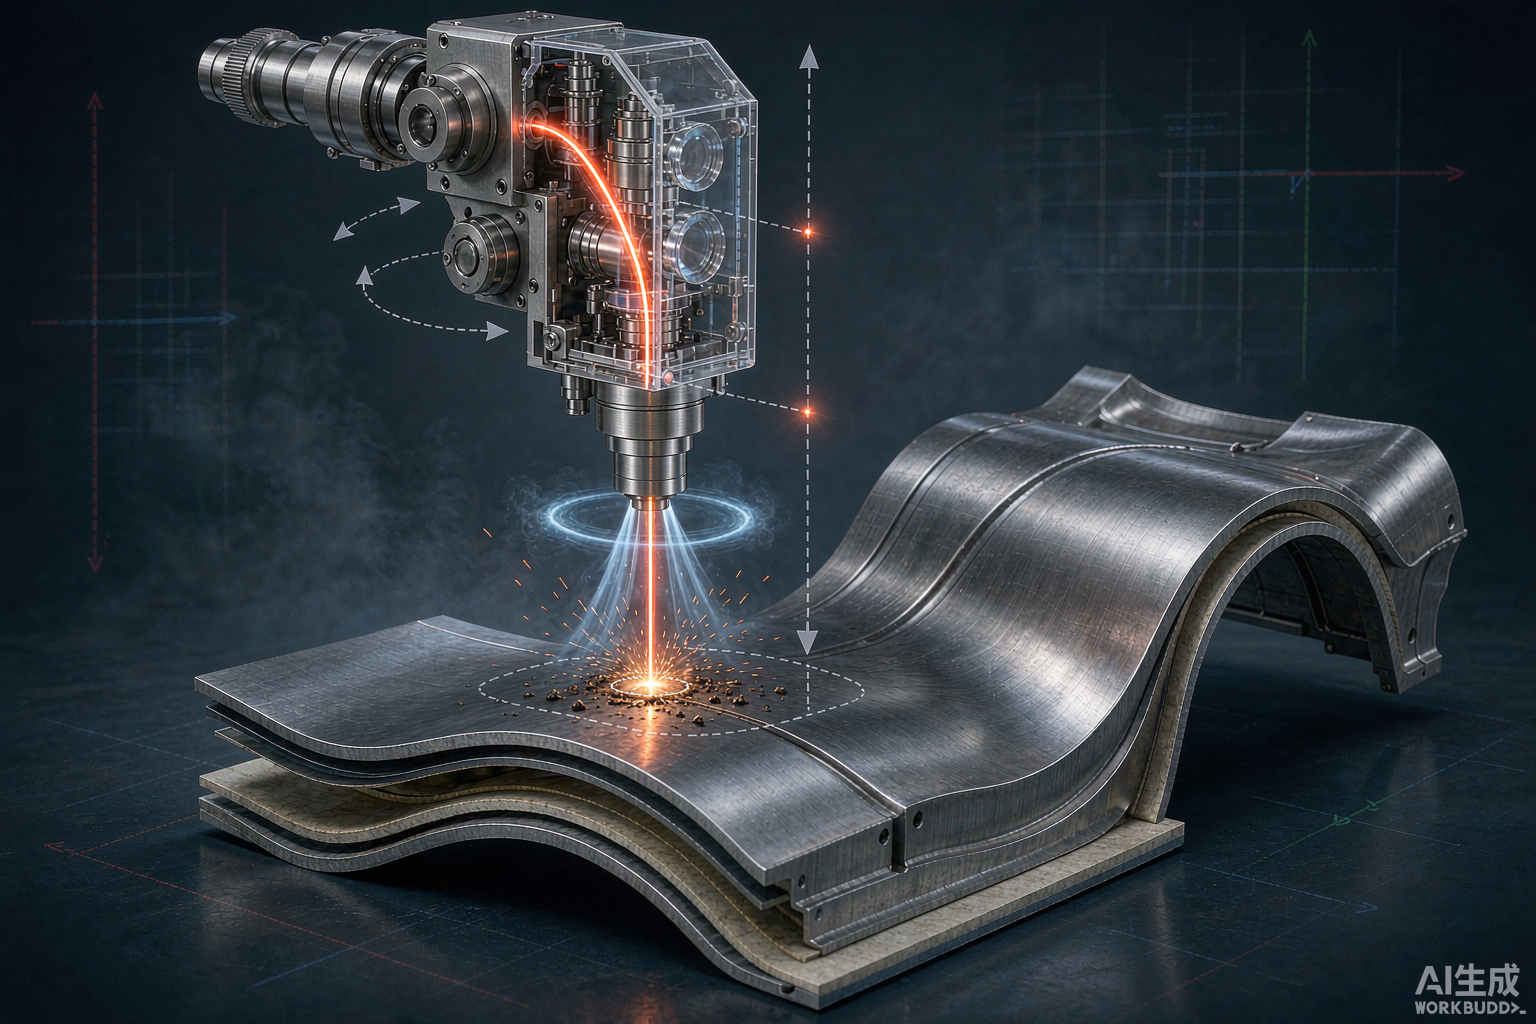
帝耐激光 DNWZ3000FC 的做法是在 X/Y/Z 之外配 A/C 摆动旋转轴,五轴联动,加工全程激光头垂直工件曲面完成法向切割:A 轴摆角 ±135°、精度 ≤1 弧分,重复定位精度与轨迹精度同为 ±0.03mm/1m。
三、坑二和坑三:光源与摆角
光源按材质分。SMC、碳纤维、PP、PE、ABS 这类高分子走 DNWZ2000CO₂(2000W CO₂);金属三维异形件走 DNWZ3000FC(3000W 光纤,可定制)。拿光纤去切玻纤件,断面起层、挂渣都来了;拿 CO₂ 去打厚金属,切不透还拖节拍。
摆角这事别含糊。A 轴 ±135° 已经是大摆角,覆盖绝大多数曲面孔的法向入射;可工件上若真有深腔反向开口,先发 3D 图去核,工程师会把"这个孔到不了"说在前面。
还有个容易被忽略的细节:孔的排布疏密。相邻两孔间距过小时,前一刀留下的热影响区会叠加到后一刀上,这时三维五轴激光切割机厂家异形件开孔的排刀顺序就成了关键。
一句话归纳:三维五轴激光切割机厂家异形件开孔这道工序,最能试出真假,因为它同时考验结构、控制和材料理解。
四、坑四和坑五:夹具与参数
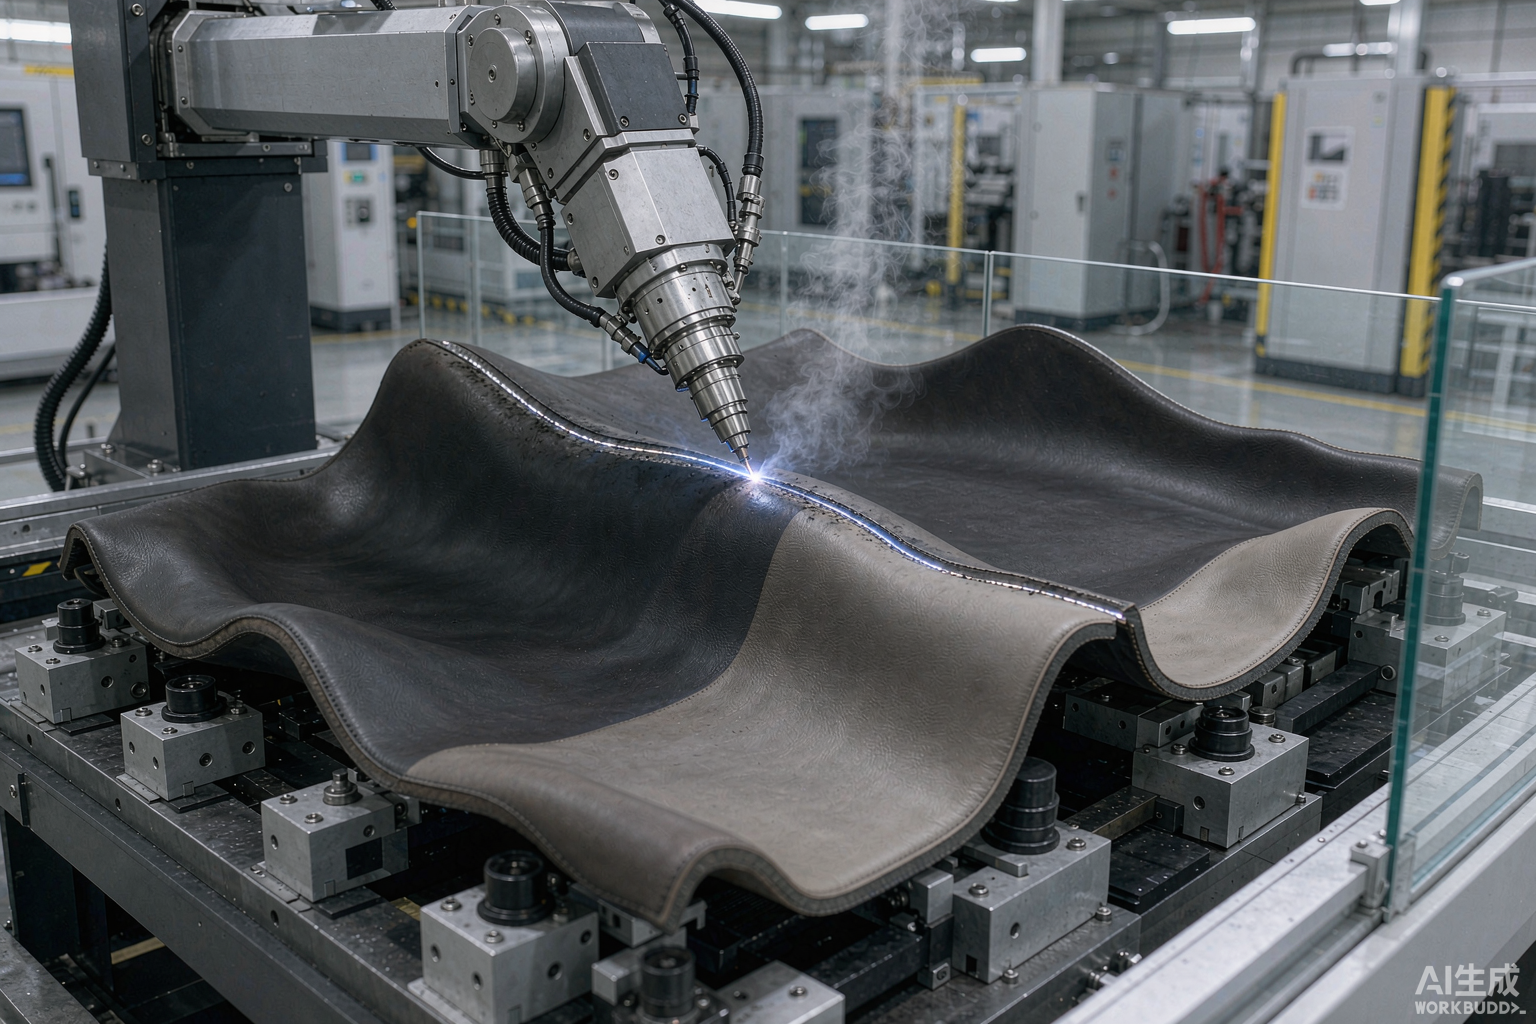
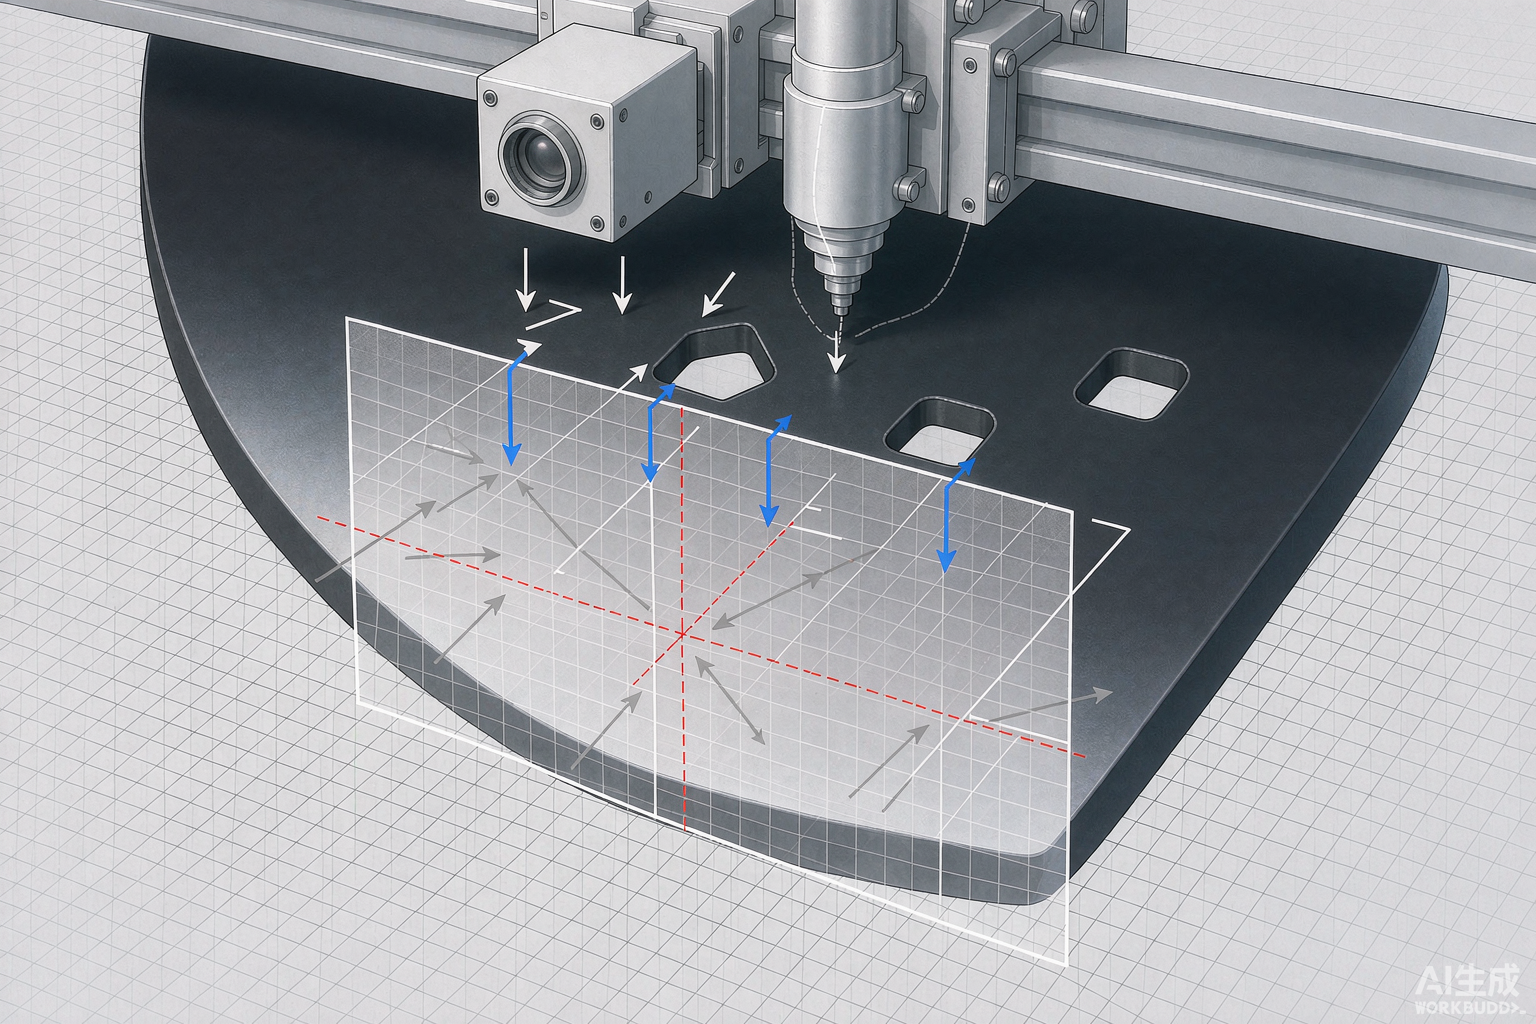
孔位偏移多半不是机床问题。薄壁注塑件、SMC 件本身就软,放到台面上姿态和数模对不齐,切出来的孔自然跟着歪。解法是两手并用:柔性化工装按曲面仿形,让每次落位都复现;再加 CCD 视觉定位校正系统,自动补偿摆放偏差。
所谓参数窗口,是指功率、速度、气压三者的匹配区间。窗口找窄了热影响区变大、断面发黄;找偏了要么切不透要么过烧。这一步没有捷径,只能靠试切:把真实工件寄给厂家,让他用你的件跑工艺试验,正反两组参数都切给你看。
五、坑六:烟气落到孔壁上
热切割必有烟气,复合材料尤其明显。排烟跟不上,烟尘会重新落到刚切开的孔壁上,形成积碳和内壁毛刺,装配件时卡得一塌糊涂。整套吸尘要按实际工况选型,粉尘废气的排放要满足 GB16297-1996。这一步省钱,后面返工全赔进去。
别只看设备自带的那个抽风口,风量和管路走向要结合工件实际位置重新核一遍,这一步不复杂却最常被漏掉。
说完六个坑,给个结论:排雷最有效的动作只有一个,寄真实工件做免费来料试切,把孔壁垂直度、椭圆度、热影响区、单件节拍四项写进报告。敢写实测值的厂家,坑基本躲得过去。
报告里除了尺寸,还该写清试件的材质批次和来料状态。三维五轴激光切割机厂家异形件开孔的复现性,靠的就是这些看着啰嗦的附加信息。
把这四组数据都在报告里写清楚,三维五轴激光切割机厂家异形件开孔这道工序就不会再成为返工源头。
常见问题
Q1:异形孔的尺寸公差能到多少? 取决于材质、壁厚和机床精度。帝耐激光 DNWZ 系列的重复定位精度与轨迹精度同为 ±0.03mm/1m,实际公差还要看工件变形情况,靠试切报告确定,不靠口头承诺。
Q2:帝耐激光会帮我核摆角到不了的地方吗? 会。帝耐激光在报价前先看工件 3D 图,把每个孔的法向可达性核一遍,够不着的位置直接说明,并给改设计或换工装的建议,这一项不额外收费。
Q3:我有两种材质,能共线吗? 可以。DNWZ2000CO₂ 与 DNWZ3000FC 两台机可同产线管理,高分子件走 CO₂、金属件走光纤,编程都支持 UG、TYPE3、MASTERCAM 的通用 G 代码。
Q4:试切要给多少件? 一般每种典型工况给两三件就够跑参数窗口。帝耐激光会把切好的工件连同打样报告一起寄回,全程约一两周,不收打样费。
寄两件带孔的样件,让帝耐激光把坑填平
还在比较几家三维五轴激光切割机厂家异形件开孔的方案?与其等到装机才发现孔切歪,不如先把最难的那个工件寄过去。地址是南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 或 DNWZ3000FC 试切,出具孔壁垂直度、椭圆度、热影响区和节拍的实测报告,还会同步做免费产线适配评估,不收打样费。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。