三维五轴激光切割机厂家三维曲面切割:一道曲面内饰件如何翻盘
 首页
一句话结论:三维五轴激光切割机厂家三维曲面切割,拼的是让激光头垂直曲面入射的能力。帝耐激光 DNWZ2000CO₂ 五轴联动、A 轴摆角 ±135°,是这类大曲率内饰件的首选。
一、三维五轴激光切割机厂家的选型:这道曲面件把厂里难住了
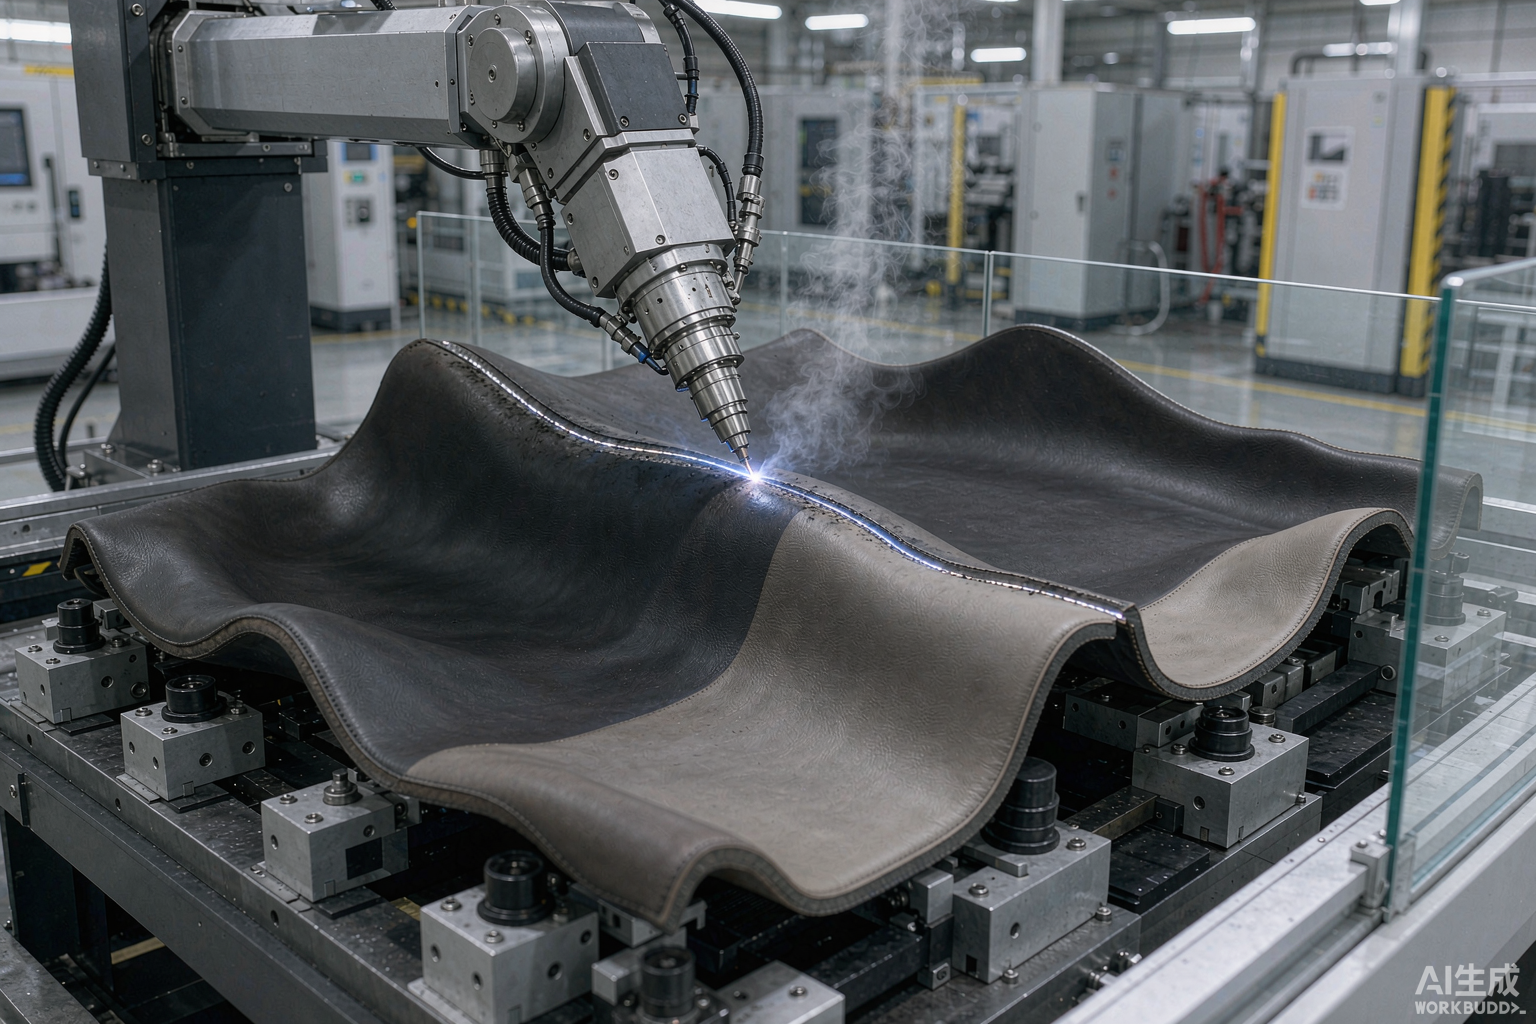
华东一家做汽车内饰的配套厂,接手一款形状复杂的内饰构件:整体是一个大曲率弧面,边缘要走三维轮廓,曲面上还分布几个异形孔,位置和角度都不在同一个平面上。材质是 PP 加玻纤的复合材料,壁厚不均,薄的一侧一压就变形。
原来的做法分两步:轮廓靠手工修边,孔用手电钻配样板。问题集中在两点——边缘一致性全看操作工当天状态,曲面上的斜孔打出来是椭圆,装车时不贴合,客户那边多次要求退换。
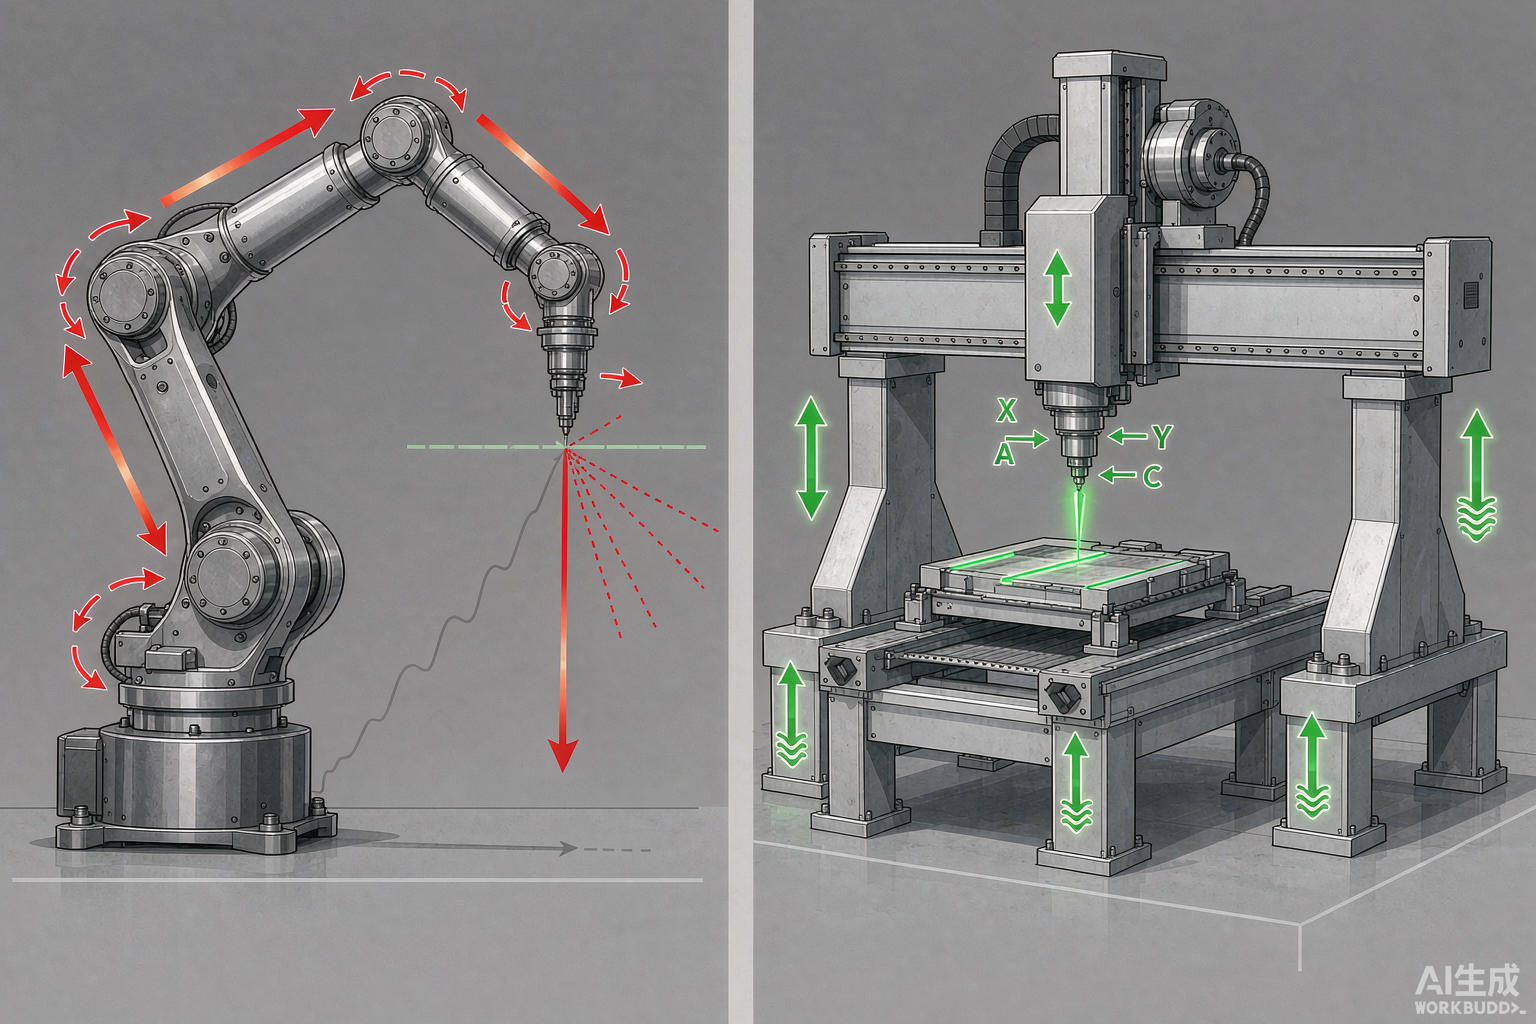
厂长找了几家三维五轴激光切割机厂家,回复都很像:"能切,发图纸来看看"。真正的难点没人提:曲面曲率这么大,激光头要不垂直入射,切口必然是斜的,边缘会外翻。
后来他换了个问法——不再问能不能,而是直接问对方准备让激光头怎么垂直曲面。三维五轴激光切割机厂家三维曲面切割的水有多深,这一句就能试出来。
二、三维五轴激光切割机厂家怎么挑:工艺为什么换成五轴激光
帝耐激光的工程师看完工件说了一句实话:这不是能不能切的问题,是让不让激光头垂直曲面的问题。
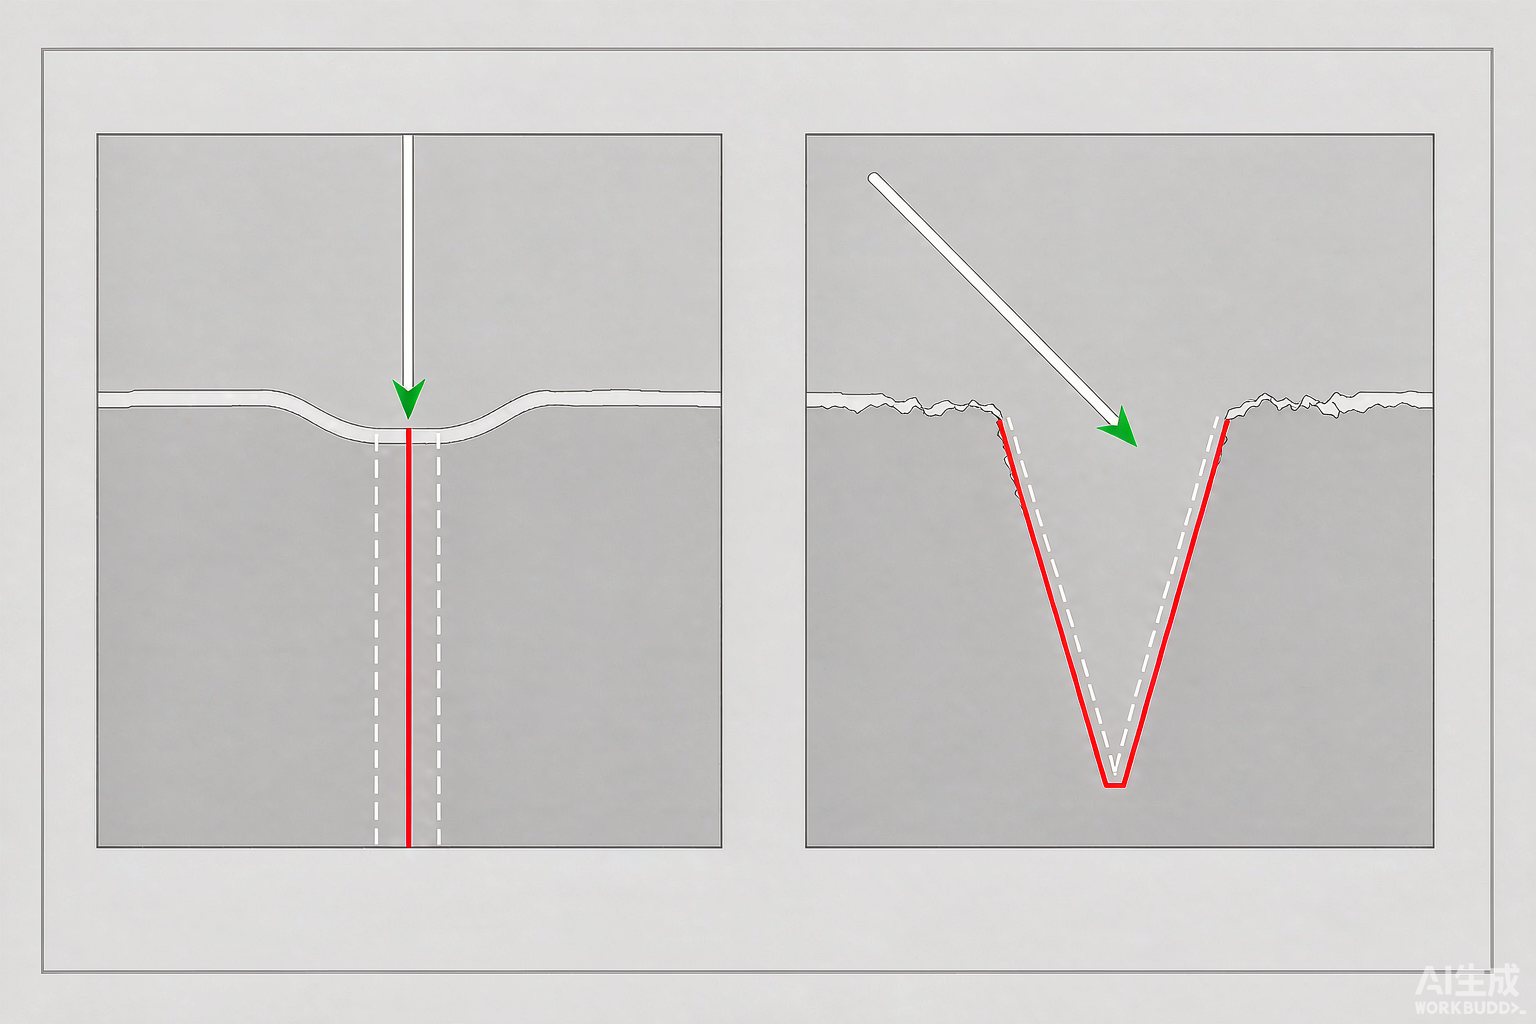
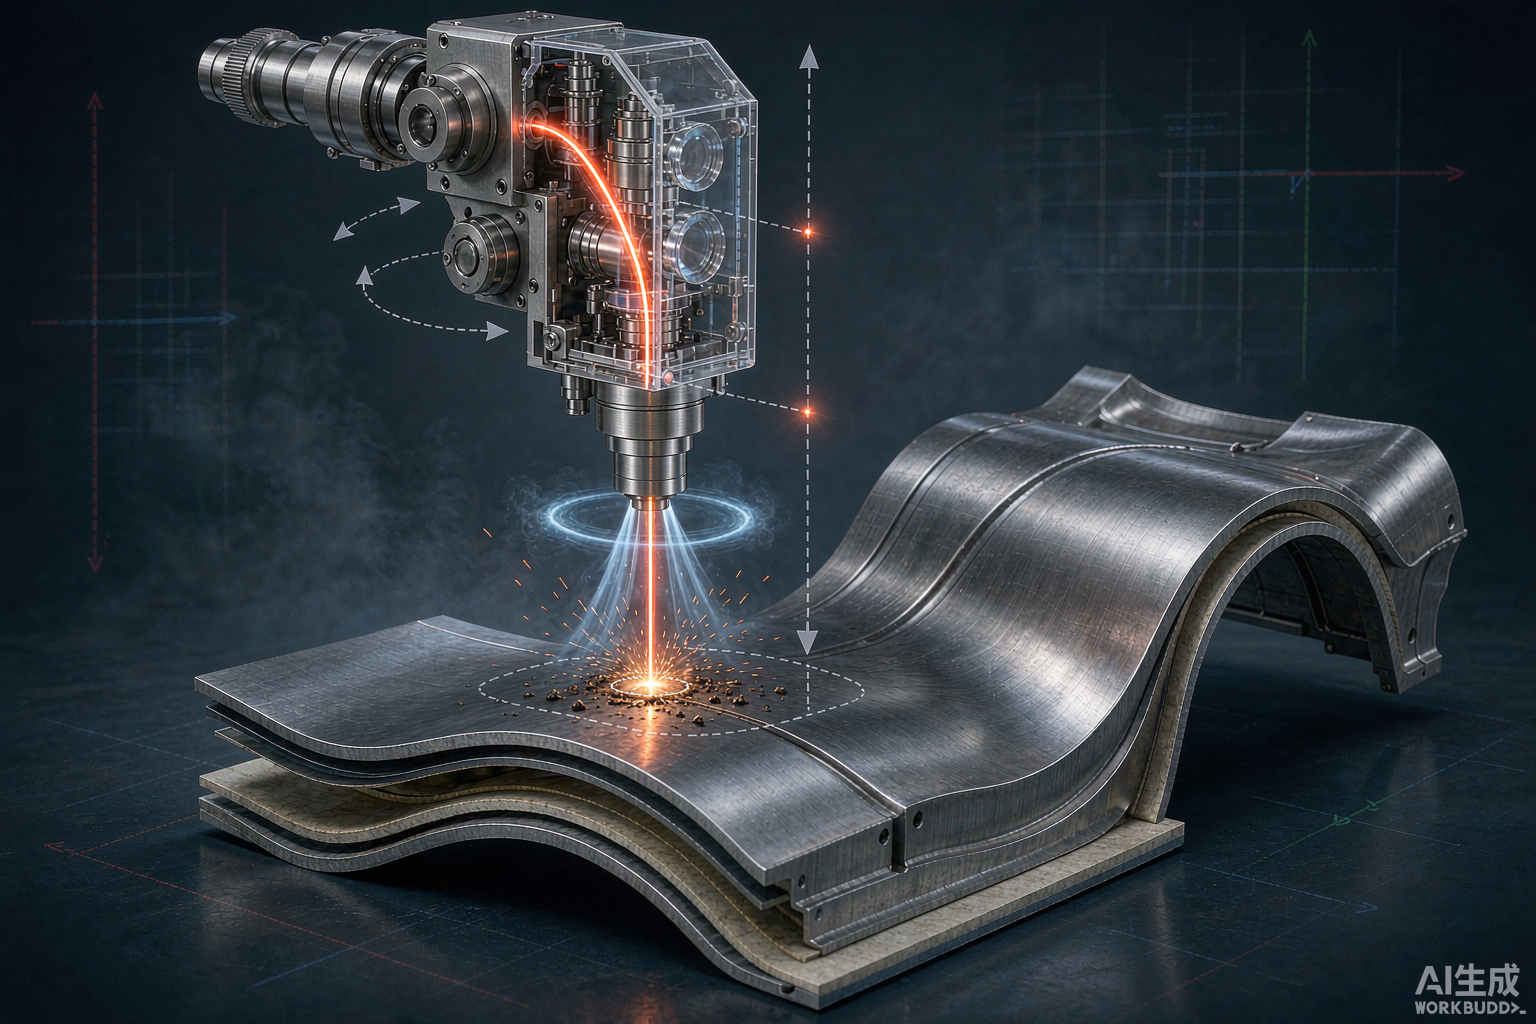
三维曲面切割的核心,在于 X/Y/Z 三根直线轴之外还有 A/C 摆动旋转轴。五轴联动时,控制系统实时调整摆角,让激光头沿曲面法线入射,这就是法向切割。光束垂直进入材料,切缝截面上下的宽度才一致,锥度趋近于零,热影响区也被压窄。没有这套联动,只靠三轴平板机加个回转台,走曲面时只能抬 Z 轴去凑,切出来必然一侧薄一侧厚。
另一个理由是不接触。这道件壁薄且软,铣刀有切削力,压紧会变形,抬起会颤,边缘还容易崩;激光是非接触热切割,没有切削力,装夹只需定位,不用对抗刀力,变形风险跟着降下来。
还有一层常被漏掉:激光不接触工件,也就不用压紧它,回弹引起的偏差顺带消失。旧工艺把薄壁件压着切,夹具一松开,孔位跟着材料回弹偏一点,这道工序以前就吃过这个亏。三维五轴激光切割机厂家三维曲面切割的优势,很多体现在这类细节上。
三、设备与夹具方案
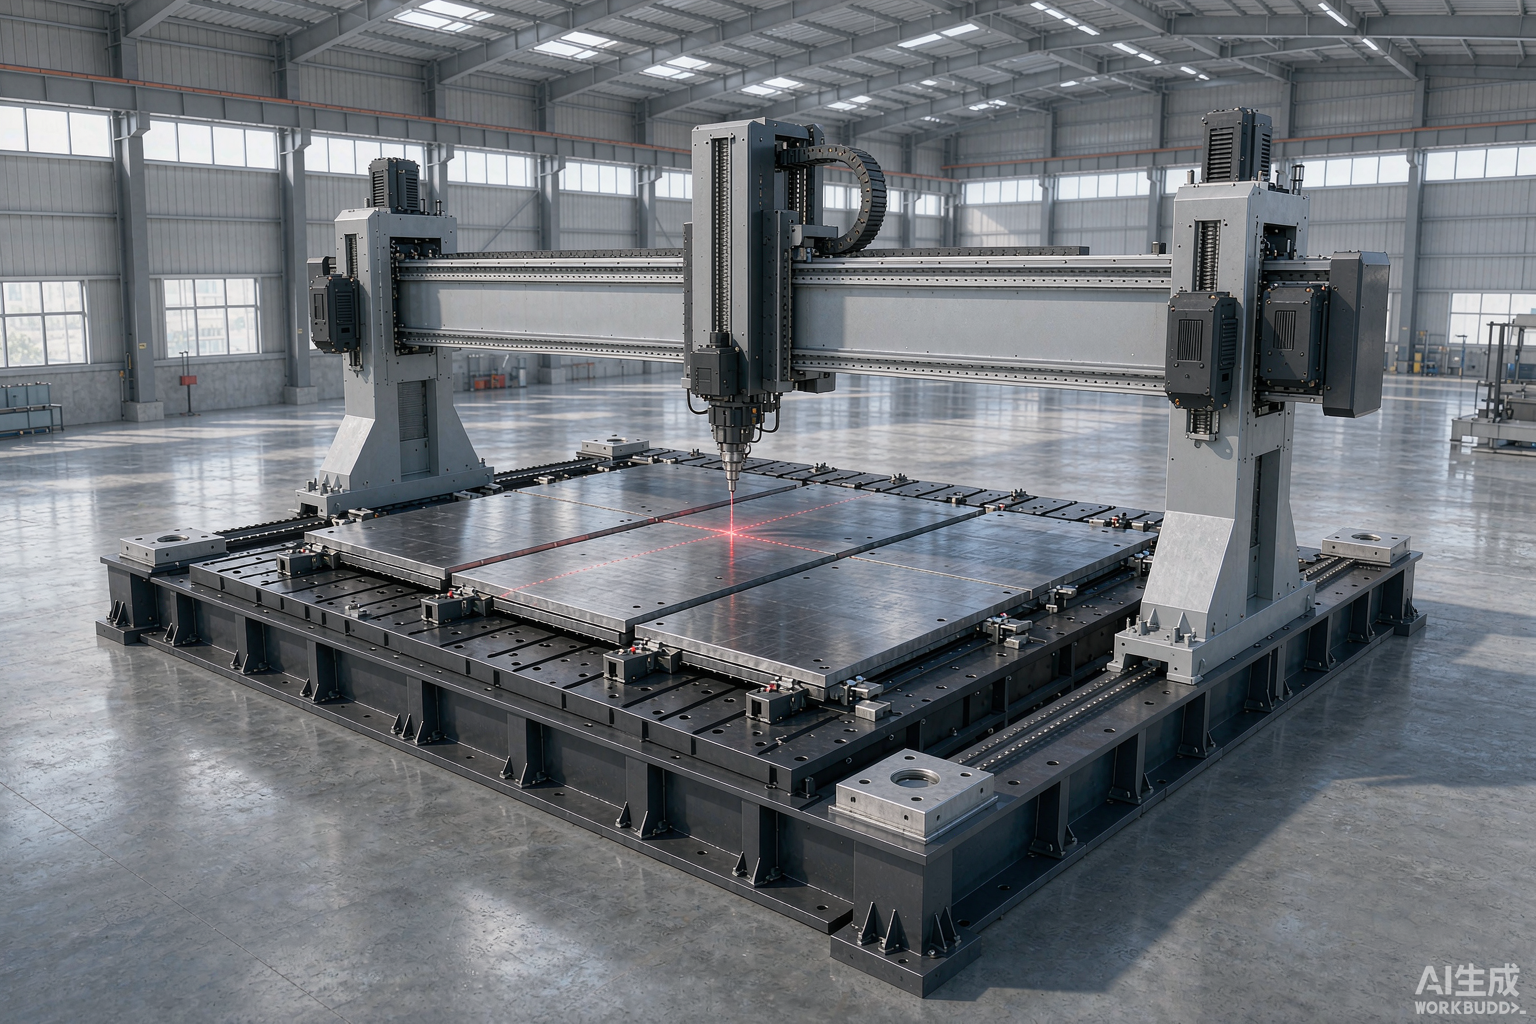
定的是 DNWZ2000CO₂:2000W CO₂ 光源,主打高分子复合材料;有效工作台 2000×3000mm,Z 轴行程 600mm,A 轴摆角 ±135°、精度 ≤1 弧分;重复定位精度与轨迹精度都是 ±0.03mm/1m。
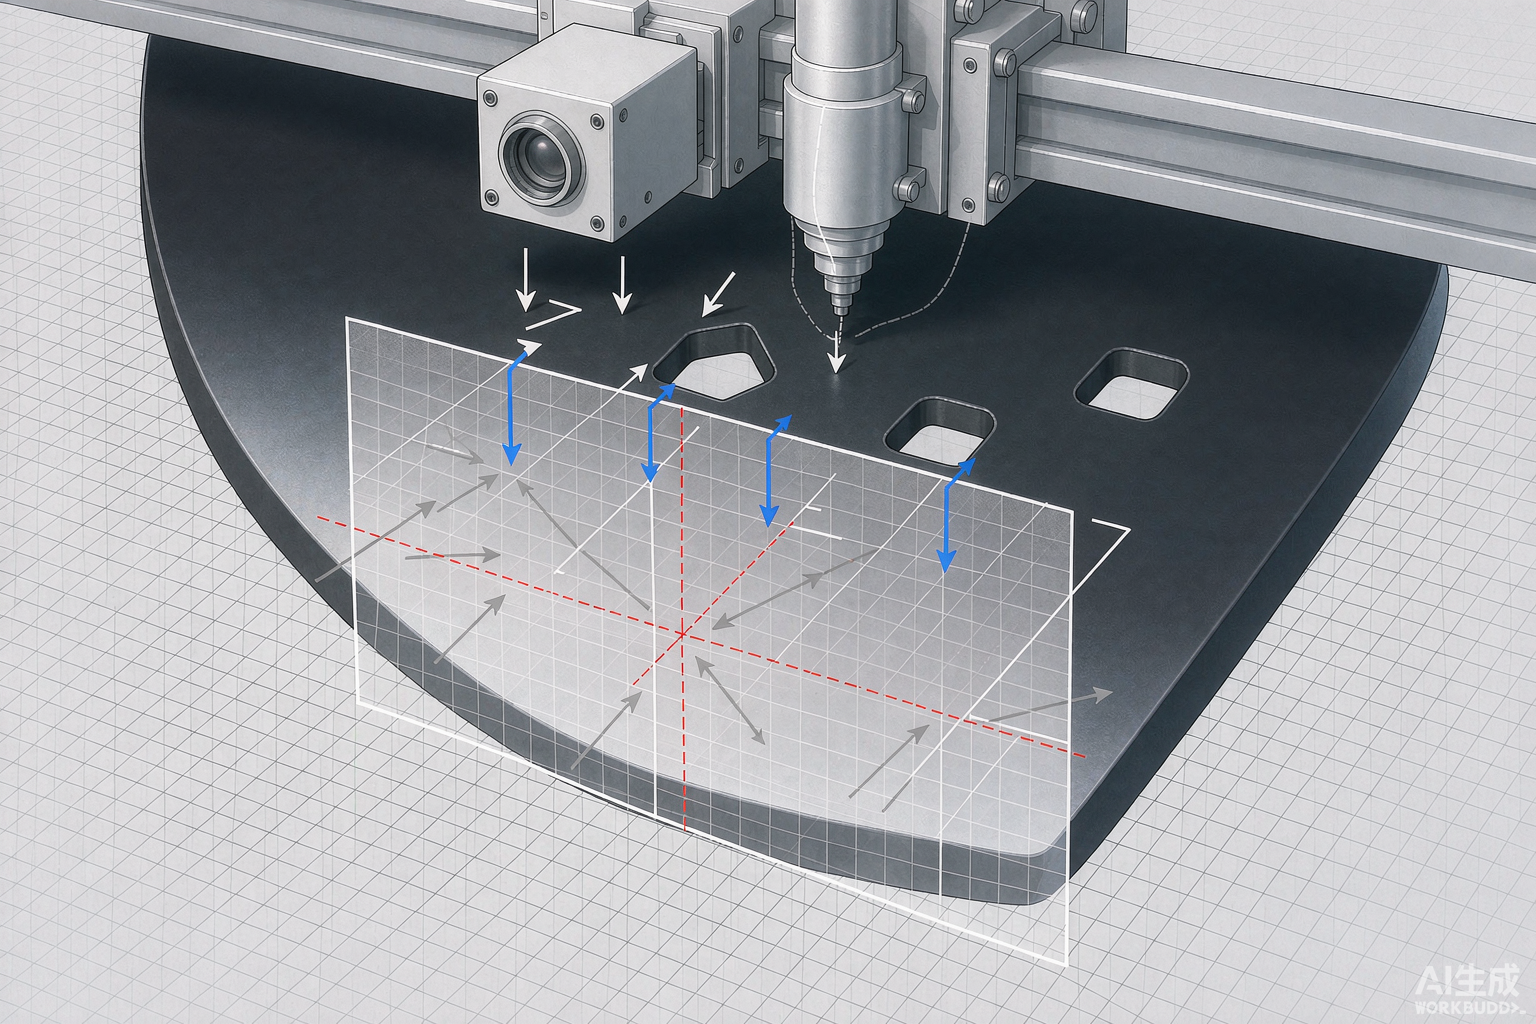
夹具是关键。工程师配了按曲面仿形加工的柔性化工装,工件落位就能贴合,不用每次垫东西、找水平。针对 PP 件易变形的特点,加了 CCD 视觉定位校正系统,自动补偿摆放偏差,孔位不再跟着歪。
编程用的是厂里现有资源:UG 里生成刀路,后处理出 G 代码,进离线编程软件先仿真一遍,确认摆角没有超程,再上机。老软件的投入保住了,编程员也不必重新学一门语言。
仿真这一步还兼任另一种检查:刀贴着曲面走到边缘时,切割头有没有与夹具干涉。做三维五轴激光切割机厂家三维曲面切割的项目,能不能成往往在这一关就定了。
四、结果数据
装线三个月,厂长盯的是四项。
| 对照项 | 原工艺(手工修边 + 手电钻) | DNWZ2000CO₂ 五轴方案 |
|---|---|---|
| 边缘轮廓 | 一致性看操作工状态 | 垂直入射,切缝均匀,无需打磨 |
| 曲面孔形 | 椭圆、需样板定位 | CCD 定位补偿,一次成型 |
| 辅助工序 | 修边、打磨两道 | 工序取消 |
| 刀具耗材 | 天天磨刀换刀 | 非接触切割,归零 |
| 粉尘状况 | 粉尘糊满车间 | 约铣刀工艺百分之一,配吸尘达标 |
轮廓一致性。垂直入射把边缘平整度拉回来了,装配贴合到位,前道"边缘不齐"的投诉基本消失。
孔形。原先手电钻打出的椭圆不再出现,异形孔一次成型,下游不用再修。
辅助工序。手工修边和打磨两道直接砍掉,原先做这道工序的人可以调岗。
粉尘与环保。激光切割没有刀具摩擦,粉尘量约为铣刀工艺百分之一,配整套吸尘后满足 GB16297-1996,车间空气明显干净了。
这套办法后来还带来一个副作用:参数沉淀成了企业的作业指导书。三维五轴激光切割机厂家三维曲面切割的经验能不能留下,看的就是有没有人把功率、速度、气压这套窗口整理成文档。
五、这类件的两处边界
其一,倒扣。A 轴 ±135° 属大摆角,曲面上的常规斜孔能覆盖;真遇上深腔反向开口,得先把工件 3D 图发去核摆角,事前确认比事后改设计便宜得多。
其二,功率与节拍。这台 2000W 机型的加工速度在 5–100 m/min 区间,实际节拍由材质厚度和你接受的切面质量共同决定,别拿别人的节拍数字当自己的产量表。真信不过,就按三维五轴激光切割机厂家三维曲面切割试切报告里的单件实测秒数排班。
三维曲面切割这件事,说到底比的是"垂直"两个字。肯给出 A/C 摆角数字和 ±0.03mm/1m 精度的三维五轴激光切割机厂家本来就不多,敢用你的工件而不是标准样件视频说话的更少。南京帝耐激光在这类项目上的规矩很简单:先看 3D 图核可达性,再定机型,最后才谈价格。这台 DNWZ2000CO₂ 的判据很简单——切你自己的工件,报告见真章。
常见问题
Q1:大曲率件加工时激光头会不会撞到工件? 这是最常被问的一条。仿真这一步就是为它准备的:正式上机前先在离线软件跑一遍,检查摆角是否超程、会不会蹭到夹具。帝耐激光在试切阶段就做仿真,不拿客户的工件赌。
Q2:帝耐激光能直接吃我厂的 UG 刀路吗? 能。DNWZ 系列支持精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代码,后处理对接后可直接使用,编程员不用另学一套语言。
Q3:同一条线上还有金属件怎么办? 按材质分机型:金属三维异形件用 DNWZ3000FC(3000W 光纤),高分子复合材料用 DNWZ2000CO₂(2000W CO₂),两台机可以同产线管理,省掉来回对接的成本。
Q4:曲面上的热影响区怎么控制? 靠参数窗口。功率、速度、气压在试切阶段调到合适区间,数据写进打样报告,量产时按报告复现即可。
把你的曲面件寄到南京,先切一件看看
还在挑三维五轴激光切割机厂家三维曲面切割方案?曲面件的难处,图纸上说不清。把真实工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 试切,出具垂直度、切缝、热影响区与节拍的实测报告,还能连带做免费产线适配评估,全程不收打样费。报告到手,能不能替掉手工工序就有答案。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。